



ГОСУДАРСТВЕННЫЙ КОМИТЕТ СССР ПО ГИДРОМЕТЕОРОЛОГИИ
И КОНТРОЛЮ ПРИРОДНОЙ СРЕДЫ
ВЫБРОСОВ В АТМОСФЕРУ
ЗАГРЯЗНЯЮЩИХ ВЕЩЕСТВ
РАЗЛИЧНЫМИ ПРОИЗВОДСТВАМИ
УДК 504.064.38
Сборник состоит из методик и рекомендаций по расчету количества загрязняющих веществ (пыли, сернистого газа, оксидов серы, азота, углерода, углеводородов и др.), выбрасываемых в атмосферу различными производствами.
СОДЕРЖАНИЕ
Предисловие ……………………………………………………………………………………..4
1. Расчет выбросов загрязняющих веществ от котлов тепловых электростанций…………..5
1.1. Твердые частицы………………………………………………………………………...5
1.2. Оксиды серы……………………………………………………………………………..5
1.3. Оксид углерода………………………………………………………………………….6
1.4. Оксиды ванадия…………………………………………………………………………7
1.5. Оксиды азота…………………………………………………………………………….7
2. Расчет выбросов загрязняющих веществ при сжигании топлива в котлах производительностью до 30 т/ч……………………………………………………………9
2.1. Твердые частицы……………………………………………………………………….9
2.2. Оксиды серы……………………………………………………………………………10
2.3. Оксид углерода………………………………………………………………………...11
2.4. Оксиды азота…………………………………………………………………………...11
3.Расчет выбросов загрязняющих веществ от машиностроительных металлообрабатывающих предприятий……………………………………………………..23
3.1. Литейные цеха………………………………………………………………………….23
3.2. Термические цеха……………………………………………………………………...31
3.3. Участки механической обработки материалов………………………………………31
3.4. Цеха и участки сварки и резки металлов……………………………………………..31
3.5. Участки нанесения лакокрасочного покрытия……………………………………...42
3.6. Цеха и участки химической и электрохимической обработки……………………..42
3.7. Производство изделий из стеклопластиков………………………………………….51
4. Расчет выбросов углеводородов при хранении нефтепродуктов………………………...51
4.1. Выбросы из емкостей с однокомпонентными жидкостями………………………...51
4.2. Выбросы из емкостей с многокомпонентными жидкостями……………………….52
5. Расчет выбросов загрязняющих веществ при производстве нефтепродуктов…………..67
5.1. Организованные источники…………………………………………………………...67
5.2. Неорганизованные источники………………………………………………………...71
6. Расчет выбросов загрязняющих веществ предприятиями угольной промышленности……………………………………………………………………………..79
6.1. Газы из действующих горящих терриконов и хребтовых отвалов…………………79
6.2. Газы из горящих плоских отвалов…………………………………………………....80
6.3. Газы из недействующих горящих отвалов…………………………………………...80
6.4. Пыль из действующих терриконов и хребтовых отвалов…………………………...80
6.5. Пыль из недействующих отвалов……………………………………………………..80
6.6. Пыль с поверхности штабелей угля……………………………………………….…80
6.7. Пыль с открытых площадей (отвалов, уступов) в угольных разрезах……………..80
6.8. Пыль при работе буровых станков и конвейерного транспорта……………………80
6.9. Пыль с ленточного конвейера………………………………………………………...81
6.10. Пылегазовое облако при взрывных работах………………………………………..81
6.11. Отдельные источники загрязнения……………………………………………….…84
7. Расчет выбросов загрязняющих веществ предприятиями шинной промышленности, асбестотехнических и резинотехнических изделий………………………………………..87
7.1. Выбросы пыли……………………………………………………………………….…87
7.2. Выделение паров загрязняющих веществ…………………………………………....88
7.3. Удельные показатели……………………………………………………………….…89
8. Расчет выбросов загрязняющих веществ при производстве строительных материалов…………………………………………………………………………………...114
8.1. Цемент…………………………………………………………………………………114
8.2. Известь………………………………………………………………………………...114
8.3. Стекло…………………………………………………………………………………114
8.4. Гипс и гипсовые изделия…………………………………………………………….117
8.5. Нерудные строительные материалы………………………………………………...117
8.6. Керамика………………………………………………………………………………118
8.7. Минеральная вата…………………………………………………………………….119
8.8. Переработка пластмасс………………………………………………………………120
8.9. Железобетонные изделия…………………………………………………………….120
8.10. Керамзит……………………………………………………………………………..122
9. Расчет выбросов загрязняющих веществ при производстве мебели, фанеры и древесно-стружечных плит……………………………………………………………………………123
10. Асфальтобетонное производство………………………………………………………..130
11. Расчет выбросов загрязняющих веществ в полиграфических производствах………..131
12. Расчет выбросов загрязняющих веществ в сульфатно- и сульфитно-целлюлозном производстве………………………………………………………………………………...135
13. Расчет выбросов загрязняющих веществ при химической чистке одежды…………...138
ПРЕДИСЛОВИЕ
В соответствии с научно-технической программой ГКНТ «Создать и внедрить эффективные методы и средства контроля загрязнений окружающей среды» организациями ряда министров и ведомств подготовлены методики по расчету выбросов загрязняющих веществ различными производствами. Издание этих методик одобрено Координационным советом по научно-технической программе ГКНТ.
Методики согласованы с Управлением нормирования и надзора за выбросами в природную среду Госкомгидромета и утверждены министерствами и ведомствами организаций –разработчиков в качестве отраслевых указаний для расчета выбросов загрязняющих веществ в атмосферу.
Координационный совет рекомендовал министерствам и ведомствам, а также местным органам Госкомгидромета использовать методики для расчета количества выбросов загрязняющих веществ в атмосферу при планировании и составлении отчетов предприятий по вопросам охраны атмосферного воздуха и контроля за соблюдением нормативов предельно допустимых выбросов. В дальнейшем предполагается доработка методик.
Научно-методическое руководство при подготовке сборнике к изданию осуществлялось отделом исследований атмосферной диффузии и загрязнения атмосферы Главной геофизической обсерватории имени А.И. Воейкова (заведующий отделом профессор М.Е. Берлянд). В составлении сборника участвовали: от Управления нормирования и надзора за выбросами в природную среду Госкомгидромета С.Т. Евдохимова, от ГГО им. А.И. Воейкова Б.Б. Горошко, Н.И. Орлов, А.М. Третьяк. Организации-разработчики и основные исполнители указаны в тексте соответствующих методик.
Предложения по усовершенствованию опубликованных методик следует направлять в адрес организаций-разработчиков и Главной геофизической обсерватории имени А.И. Воейкова.
1. РАСЧЕТ ВЫБРОСОВ ЗАГРЯЗНЯЮЩИХ ВЕЩЕСТВ
ОТ КОТЛОВ ТЕПЛОВЫХ ЭЛЕКТРОСТАНЦИЙ1.
1.1. Твердые частицы. Расчет выбросов твердых частиц летучей золы и несгоревшего топлива (т/год, г/с, …) производится по формуле:
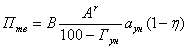 , (1.1.)
где В – расчет натурального топлива (т/год, г/с, …); Ar– зольность топлива (%); аун– доля золы в уносе; h - доля твердых частиц, улавливаемых в золоуловителях (принимается по результатам измерений не свыше годичной давности); Гун – содержание горючего в уносе (%).
При отсутствии эксплуатационных данных о содержании горючего в уносе количество выбрасываемых твердых частиц рассчитывается по формуле:
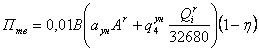 , (1.2.)
где qун4 – потери теплоты с уносом от механической неполноты сгорания топлива (%). Для мазутных котлов qун4 может быть принято равным 0,02%. Если отсутствуют эксплуатационные данные о qун4 при сжигании твердого топлива, то для приближенного расчета в формулу (1.2.) подставляется нормативное значение qун4; Qri – низшая теплота сгорания топлива (кДж/кг).
1.2. Оксиды серы. Расчет выбросов оксидов серы в пересчете на SO2 (т/год, г/с, …) выполняется по формуле:
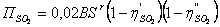 (1.3.)
где Sr – содержание серы в топливе (%); h’SO2 – доля оксидов серы, связываемых летучей золой в котле; h”SO2 – доля оксидов серы, улавливаемых в золоуловителе попутно с твердыми частицами.
Доля оксидов серы связываемых летучей золой в котле, зависит от зольности топлива и содержания свободной щелочи в летучей золе. Ориентировочные значения h’SO2 при факельном сжигании различных видов топлива:
торф 0,15
сланцы эстонские и ленинградские 0,8
остальные сланцы 0,5
экибастузский уголь 0,02
березовские угли Канско-Ачинского бассейна:
для топок с твердым шлакоудалением 0,5
для топок с жидким шлакоудалением при низкотемпературном
сжигании 0,2
остальные угли Канско-Ачинского бассейна:
для топок с твердым шлакоудалением 0,2
для топок с жидким шлакоудалением при высокотемпературном
сжигании 0,05
прочие угли 0,1
мазут 0,02
газ 0,0
Здесь и далее под низкотемпературным сжиганием понимается сжигание всех углей с Qri< 23 050 кДж/кг в топках с твердым шлакоудалением при температуре факела Тф< 1500 оС. Под высокотемпературным сжиганием понимается сжигание всех углей в топках с жидким шлакоудалением, а также углей с Qri³ 23 050 кДж/кг в топках с твердым шлакоудалением при температуре факела Тф ³ 1500 оС.
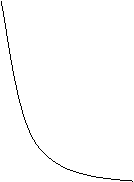
Доля оксидов серы (h”SO2), улавливаемых в сухих золоуловителях (электрофильтрах, батарейных циклонах), принимается равный нулю. В мокрых золоуловителях типа МВ и МС она зависит в основном от расхода и общей щелочности орашающей воды и от приведенной сернистости топлива при принятых на тепловых электростанциях удельных расходах воды на орошение золоуловителей 0,1 – 0,15 л/м3 (рис. 1.1.).
1.3. Оксид углерода. Расчет выбросов оксида углерода (т/год, г/с, …) производится по формуле:
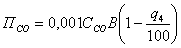 (1.4.)
где ССО – выход оксида углерода при сжигании твердого, жидкого или газообразного топлива (кг/т, кг/тыс. м3) определяется по формуле:
 , (1.5.)
где q3, q4 – потери теплоты соответственно от химической и механической неполноты сгорания топлива (%); R – коэффициент, учитывающий долю потери теплоты вследствие химической неполноты сгорания топлива, обусловленной содержанием оксида углерода в продуктах сгорания. Для твердого топлива R = 1,0, для газа. R = 0,5, для мазута R = 0,65; Qrн – теплота сгорания натурального топлива (кДж/кг, кДж/м3).
|
 30
 20
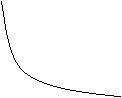 |
Рис.1.1. Степень улавливания оксидов серы в
мокрых золоуловителях h” при щелочности 10
орошаемой воды:
1 – 10 мг/(моль л); 2-5 мг/(моль л);
3 – 0 мг/(моль л); Sп – приведенная сернистость
топлива,  0 0,06 0,12 0,18 Sп% кг/мДж
Значения q3 и q4 принимаются по эксплуатационным данным или по нормам «Теплового расчета котельных агрегатов. Нормативный метод» (М., Энергия, 1973).
При сжигании газа и мазута с предельно малыми избытками воздуха (a = 1,01 …1,05) следует принимать q3 = 0,15% согласно «Руководящим указаниям по переводу котлов, работающих на сернистых топливах, в режим сжигания с предельно малыми избытками воздуха» (М., СПО Союзтехэнерго, 1980); при a ³ 1,05 следует принимать q3 = 0.
1.4. Оксиды ванадия1. Расчет выбросов оксидов ванадия в пересчете на пентаксид ванадия (т/год, г/с, …) выполняется по формуле:
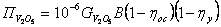 (1.6.)
где  - содержание оксидов ванадия в жидком топливе в пересчете на V2O5 (г/т); hос – коэффициент оседания оксидов ванадия на поверхностях нагрева котлов. Для котлов с промежуточными пароперегревателями, очистка поверхностей нагрева которых производится в остановленном состоянии, hос = 0,07; для котлов без промежуточных пароперегревателей при тех же условиях очистки hос = 0,05, для остальных случаев hос = 0; hу – доля твердых частиц продуктов сгорания жидкого топлива, улавливаемых в устройствах для очистки газов мазутных котлов.
Значение hу оценивается для средних условий работы улавливающих устройств за год.
При отсутствии результатов анализа топлива содержание оксидов ванадия ( ) в мазуте с Sr> 0,4 % определяется ориентировочно по формуле:
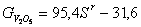 (1.7.)
где Sr – содержание серы в мазуте (%).
1.5. Оксиды азота. Расчет выбросов оксидов азота в пересчете на NO2 (т/год, г/с, …), вычисляется по формуле2:
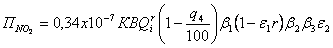 , (1.8.)
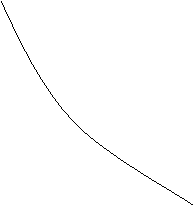
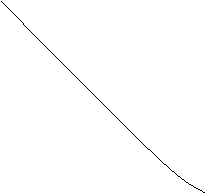
где К – коэффициент, характеризующий выход азота (кг/т условного топлива); b1 – коэффициент, учитывающий влияние содержания азота в топливе на выход оксидов азота; b2 – коэффициент, учитывающий конструкцию горелок (для вихревых горелок b2 = 1, для прямоточных b2 = 0,85); b3 – коэффициент, учитывающий вид шлакоудаления. При жидком шлакоудалении b3 = 1,4, во всех остальных случаях b3 = 1; e1 – коэффициент, характеризующий эффективность воздействия рецикулирующих газов в зависимости от условий их подачи в топку; e2 – коэффициент, характеризующий снижение выброса оксидов азота при подаче части воздуха помимо основных горелок (при двухступенчатом сжигании), определяется по рис. 1.2. при условии сохранения общего избытка воздуха за котлом; r – степень рециркуляции дымовых газов (%).
e2

|
1,0
 0,9
0,8
0,7  Рис. 1.2.График для определения
значений коэффициента e2:
1 – газ, мазут; 2 – уголь; 3 – доля
0,6 воздуха, подаваемого помимо
основных горелок.
0,5 0 5 10 15 20 e %
Коэффициент К для котлов паропроизводительностью более 70 т/ч при сжигании газа и мазута во всем диапазоне нагрузок, а также при высокотемпературном сжигании твердого топлива с нагрузкой выше 75 % номинальной определяется по формуле:
 , (1.9.)
где D и Dф – номинальная и фактическая паропроизводительность когда (т/ч). Для котлов паропроизводительностью 30 – 70 т/ч.
 (1.10.)
Для водогрейных котлов мощностью более 125 ГДж/ч (30 Гкал/ч) коэффициент К определяется по формуле:
 (1.11)
где Q, Qф – номинальная и фактическая тепловая мощность котла (ГДж/ч).
При высокотемпературном сжигании твердого топлива с нагрузками котла ниже 75% номинальной в формулы (1.9) – (1.11) вместо Dф подставляется 0,75 D.
При низкотемпературном сжигании твердого топлива и формулы (1.9) – (1.11) вместо Dф и Qф подставляются D и Q.
Значения b1 для энергетических котлов, в которых сжигается твердое топливо, определяются по формуле:
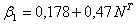 (1.12)
где NT – содержание азота в топливе (%).
При сжигании жидкого и газообразного топлива с различными коэффициентами избытка воздуха в топочной камере (бТ ) коэффициенты b1 принимаются разными:
бТ >1,05 1,05 – 1,03 <1,03
в1 (газ) 0,9 0,8 0,7
в1 (мазут) 1,0 0,9 0,75
При одновременном сжигании в топках энергетических котлов двух видов топлива с расходом одного из них более 90% значение коэффициента в1 должно приниматься по основному виду топлива. В остальных случаях коэффициент в1 определяется как средневзвешенное значение. Так, для двух видов топлива
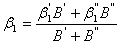 (1.13)
где в’1, в”1, В’,В” соответствуют значениям коэффициентов и расходов каждого вида топлива на котел.
Значения коэффициента е1 при номинальной нагрузке и r ≤ 30% принимаются равными:
а) при сжигании газа и мазута и вводе газа рециркуляции в подтопки (при расположении горелок на вертикальных экранах) 0,002
через шлицы под горелками 0,015
по наружному каналу горелок 0,020
в воздушное дутье 0,025
в рассечку двух воздушных потоков 0,030
б) при высокотемпературном сжигании твердого топлива и вводе газов рециркуляции
в первичную аэросмесь 0,010
во вторичный воздух 0,005
При нагрузках меньших номинальной, коэффициент е1 умножается на коэффициент ѓ, определяемый по графику (см. рис. 1.3.).
ѓ


 1,0
0,9
0,8
Рис.1.3. Безразмерный коэфициент ѓ в
0,7 зависимости от парапроизводительности
котла.
0,6
1,0 0,8 0,6 Dф/D
ПРИ СЖИГАНИИ ТОПЛИВА В КОТЛАХ
ПРОИЗВОДИТЕЛЬНОСТЬЮ ДО 30 т/ч[1]
Методика предназначена для расчета выбросов вредных веществ с газообразными продуктами сгорания при сжигании твердого топлива, мазута и газа в топках действующих промышленных и коммунальных котлоагрегатов и бытовых теплогенераторов (малолитражные отопительные котлы, отопительно-варочные аппараты, печи).
2.1. Твердые частицы. Расчет выбросов твердых частиц летучей золы и недогоревшего топлива (т/год, г/с), выбрасываемых в атмосферу с дымовыми газами котлоагрегатов в единицу времени при сжигании твердого топлива и мазута, выполняется по формуле:
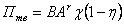 (2.1.)
где В – расход натурального топлива (т/год, г/с); Ar – зольность топлива в рабочем состоянии (%); з – доля твердых частиц, улавливаемых в золоуловителях; x = aун/(100 – Гун); аун – доля золы топлива в уносе; Гун – содержание горючих в уносе (%).
Значения Аr, Гун, аун, з принимаются по фактическим средним показателям при отсутствии этих данных Аr определяется по характеристикам сжигаемого топлива (см. приложение 2.1.), з – по техническим данным применяемых золоуловителей, а ч– по табл. 2.1.
Таблица 2.1.
Значения коэффициента ч и КСО в зависимости от типа топки и топлива.
|
Тип топки |
Топливо |
ч |
КСО кг/ГДж |
|
1 |
2 |
3 |
4 |
|
С неподвижной решеткой и ручным забросом топлива С пневмомеханическими забрасывателями и неподвижной решеткой С цепной решеткой прямого хода С забрасывателями и цепной решеткой Шахтная Шахтно-цепная Наклонно-переталкивающая Слоевые топки бытовых теплоагрегаторов Камерные топки: паровые и водогрейные котлы бытовые теплогенераторы |
Бурые и каменные угли Антрациты: АС и АМ АРШ Бурые и каменные угли Антрацит АРШ Антрацит АС и АМ Бурые и каменные угли Твердое топливо Торф кусковой Эстонские сланцы Дрова Бурые угли Каменные угли Антрацит, тощие угли Мазут Газ природный, попутный и кокосовый Газ природный Легкое жидкое (печное) топливо |
0,0023 0,0030 0,0078 0,0026 0,0088 0,0020 0,0035 0,0019 0,0019 0,0025 0,0050 0,0011 0,0011 0,0011 0,010 - - 0,010 |
1,9 0,9 0,8 0,7 0,6 0,4 0,7 2,0 1,0 2,9 14,0 16,0 7,0 3,0 0,32 0,25 0,08 0,16 |
2.2 Оксиды серы. Расчет выбросов оксидов серы в пересчете на SO2 (т/год, т/ч, г/с), выбрасываемых в атмосферу с дымовыми газами котлоагрегатов в единицу времени, выполняется по формуле:
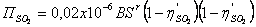 (2.2.)
где В – расход натурального твердого и жидкого (т/год, т/ч, г/с) и газообразного (тыс. м3/год, тыс. м3/ч, л/с) топлива; Sr – содержание серы в топливе в рабочем состоянии (%; для газообразного топлива мг/м3);  - доля оксидов серы, связываемых летучей золой топлива. Для эстонских и ленинградских сланцев принимается равной 0,8; остальных сланцев – 0,5; углей Канско-Ачинского бассейна – 0,2 (березовских – 0,5); торфа – 0,15; экибастузских углей – 0,02; прочих углей – 0,1; мазута – 0,02; газа – 0,0;
 - доля оксидов серы, улавливаемых в золоуловителе. Для сухих золоуловителей принимается равной нулю, для мокрых – в зависимости от щелочности орошающей воды.
При наличии в топливе сероводорода расчет выбросов дополнительного количества оксидов серы в пересчете на SO2 ведется по формуле:
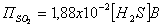 (2.3.)
где [H2S] – содержание сероводорода в топливе (%).
2.3. Оксид углерода. Расчет выбросов углерода в единицу времени (т/год, г/с) выполняется по формуле:
(2.4.)
где В – расход топлива (т/год, тыс. м3/год, г/с, л/с); ССО – выход оксида углерода при сжигании топлива (кг/т, кг/тыс. м3 топлива) – рассчитывается по формуле:
 (2.5.)
Здесь q3 – потери теплоты вследствие химической неполноты сгорания топлива (%); R – коэффициент, учитывающий долю потери теплоты вследствие химической неполноты сгорания топлива, обусловленной наличием в продуктах сгорания оксида углерода. Для твердого топлива R = 1, для газа R = 0,5 для мазута R = 0,65;  - низшая теплота сгорания топлива в рабочем состоянии (МДж/кг, МДж/м3); q4 – потери теплоты вследствие механической неполноты сгорания топлива (%).
При отсутствии эксплуатационных данных значения q3, q4 принимаются по табл. 2.2.
Ориентировочная оценка выброса оксида углерода (т/год, г/с) может проводиться по формуле:
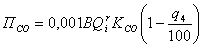 (2.6.)
где КСО – количество оксида углерода на единицу теплоты, выделяющейся при горении топлива (кг/ГДж); принимается по табл. 2.1.
2.4. Оксиды азота. Количество оксидов азота (в пересчете на NO2), выбрасываемых в единицу времени (т/год, г/с), рассчитывается по формуле:
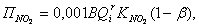 (2.7.)
где B – расход натурального топлива за рассматриваемый период времени (т/год, тыс. м3/год, г/с, л/с); - теплота сгорания натурального топлива (МДж/кг, МДж/м3);  - параметр, характеризующий количество оксидов азота, образующихся из 1 ГДж тепла (кг/ГДж); в – коэффициент, зависящий от степени снижения выбрососв оксидов азота в результате применения технических решений.
Значение  определяется по графикам (см. рис. 2.1.) для различных видов топлива в зависимости от номинальной нагрузки котлоагрегатов. При нагрузке котла, отличающейся от номинальной, следует умножить на
 или на
 , где Dн, Dф – соответственно номинальная и фактическая паропроизводительность (т/ч); Qн, Qф – соответственно номинальная и фактическая мощность (кВт).
|
Тип топок и котла |
Топливо |
б |
q3 |
q4 |
|
1 |
2 |
3 |
4 |
5 |
|
Топка с цепной решеткой Шахтно-цепная топка Топка с пневмомеханически-ми разрабатывателями и цепной решеткой обратного хода Топка с пневмомеханически-ми забрасывателями и цепной решеткой обратного хода Топка с пневмомеханичсеки-ми забрасываетелями и неподвижной решеткой Шахтная топка с наклонной решеткой Топка скоростного горения Слоеная топка котла паропроизводительностью более 2 т/ч Камерная топка с твердым шлакоудалением |
Донецкий антрациг Торф кусковой Угли типа кузнецких Угли типа донецких Бурые угли Каменные угли Бурые угли Донецкий антрацит Бурые угли типа подмосковных Бурые угли типа бородинских Угли типа кузнецких Дрова, дробленые отходы, опилки, торф кусковой Дрова, щепа, опилки Эстонские сланцы Каменные угли Бурые угли Фрезерный торф Мазут Газ (природный, попутный) Доменный газ |
1,5-1,6 1,3 1,3-1,4 1,3-1,4 1,3-1,4 1,3-1,4 1,3-1,4 1,6-1,7 1,4-1,5 1,4-1,5 1,4-1,5 1,4 1,3 1,4 1,2 1,2 1,2 1,1 1,1 1,1 |
0,5 1,0 0,5-1 0,5-1 0,5-1 0,5-1 0,5-1 0,5-1 0,5-1 0,5-1 0,5-1 2 1 3 0,5 0,5 0,5 0,5 0,5 1,5 |
13,5/10 2,0 5,5/3 6/3,5 5,5/4 5,5/3 6,5/4,5 13,5/10 9/7,5 6/3 5,5/3 2 4/2 3 5/3 3/1,5 3/1,5 0,5 0,5 0,5 |
П р и м е ч а н и е. В графе 3 меньшие значения – для парогенераторов производительностью более 10 т/ч; в графе 5 большие значения – при отсутствии средств уменьшения уноса, меньшие – при остром дутье и наличии возврата уноса, а также для котлов производительностью 25 – 35 т/ч.





 0,25 а) 4
 0,20 3
 |
 4
 0,15
3
2
0,10 1 Рис. 2.1. Зависимость от
 1 тепловой мощности (а) и
 2 Q парапроизводители (б)
 0,05 Q’ котлоагрегата.
1 – природный газ, мазут;
2 – антрацит; 3 – бурый уголь;
0 2 4 6 8 10 20 40 60 100 Q кВт 4 – каменный уголь.
100 200 400 1000 2000 10000 20000 Q’ кВт

 0,25
 б) 4
0,20 3
 0,15 2
0,10 1

0,05
0,25 0,5 0,7 1 2 3 4 6 8 10 15 20 D т/ч
Если имеются данные о содержании оксидов азота в дымовых газах (%), то выброс (кг/год) вычисляется по формуле:
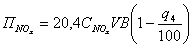 (2.8.)
где  - известное содержание оксидов азота в дымовых газах (% по объему). Значения (мг/м3) для маломощных котлов приведены в табл. 2.3, V – объем продуктов сгорания топлива (м3/кг) при известном б (б – коэффициент избытка воздуха, см. табл. 2.2.)
 . Значения
 для некоторых топлив даны в приложении 2.1. В приложении 2.1, 2.2. приведены основные характеристики твердых, жидких и газообразных топлив.
Таблица 2.3.
Образование токсичных веществ в процессе выгорания топлив в отопительных котлах мощностью до 85 кВт.
|
Тип котла |
Топливо |
Режим горения |
С26Н12 мкг/100 м3 |
NO2мг/м3 |
NO мг/м3 |
СО % |
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
|
КС – 2 КЧМ – 3 (7 секций) КС-2 КЧМ-3 (7 секций) КС-3 |
Каменный уголь Антрацит Дрова Природный газ ТПБ (легкое жидкое топливо) |
Начало выгорания Основной период горения Розжиг дров Догорание дров Начало погрузки угля Конец погрузки Основной период горения Разгорание дров Догорание дров б = 1,20 б = 1,40 б = 1,80 б = 2,20 б = 2,8 б = 1,25 б = 1,40 |
8,97 33,55 111,2 346,1 13,6 53,6 17,2-13,4 97,4 214,6 8-2 - - - - 60 350 |
5 25 6-8 30-40 10 20 30 8-10 25-45 2,5 35 50 60 80 25 80 |
205 180 110 70-80 120 110 100 90-110 60-80 140 150 150 160 180 250 140 |
- - - 0,11 028 0,08 0,008 - - - 0,065 0,07 0,02 |
ПРИЛОЖЕНИЕ 2.1.
ХАРАКТЕРИСТКА ТОПЛИВ (ПРИ НОРМАЛЬНЫХ УСЛОВИЯХ)
|
Марка, класс |
Wr % |
Ar % |
Sr % |
QriМдж/кг |
Voг м2/ кг |
||
|
Европейская часть СССР Угли |
|||||||
Донецкий бассейн |
ДР Д концентрат ГР Г концентрат Г промпродукт ЖР Ж концентрат энергетический ОСР Ж, К, ОС промпро-дукт ТР ПАРШ АШ, АСШ |
13,0 14,0 10,0 10,0 12,0 6,0 10,0 5,0 12,0 6,0 5,0 8,5 |
28,0 10,0 28,0 11,0 40,0 25,0 16,0 25,0 39,0 25,0 26,0 30,0 |
3,5 3,0 3,5 3,0 3,3 3,0 3,5 3,0 3,2 2,7 2,2 1,9 |
18,50 23,74 20,47 25,95 15,05 23,36 25,12 24,20 17,00 24,07 24,03 16,39 |
||
|
Львовско-Волынский бассейн |
|||||||
|
Волынское месторождение Межреченское месторождение Днепровский бассейнБуруголь Разрез Стрижевский Шахты: Стрижевская Казацкая Ватутинская Александруголь Разрезы: Головковский Балаховский Морозовский Бандуровский Шахты: Светлопольская Верболозовская Ново-Дмитровское месторож-дение Подмосковный бассейнТулуголь Шахты: Щекинская (21) Западная (1) Западная (3) Мостовская (12) Мостовская (13) Новомосковкуголь Шахты: Северная (1) Рассошинская Горняк (3) Красноармейская (2) Дубовская (15) Дружба (4) Зубовская (1) Соколовская (5) Донская (47) Скопинское шахтоуправление Шахты: № 53 № 57 № 3 Нелидовское шахтоуправление Шахты: № 3 № 4 № 7 Печорский бассейнИнтауголь Воркутауголь |
ГР, ГСШ ГЖР, ГЖ СШ Б1Р Б1Р Б1Р Б1Р Б1Р Б1Р Б1Р Б1Р Б1Р Б1Р Б1Р Б2Р, Б20МСШ, Б2МСШ Б2Р Б2МСШ Б20МСШ Б2Р Б20МСШ Б2МСШ Б2Р Б2Р Б2МСШ Б2Р Б2МСШ Б20МСШ Б2МСШ Б2Р Б2Р Б2МСШ Б2Р Б2МСШ Б2Р Б2Р Б2Р Б2Р Б2Р Б2Р Б2Р Б2Р Б2Р Б2Р ДР, Д отсев ЖР отсев Ж концентрат |
10,0 8,0 55,0 55,6 54,0 54,0 56,7 54,6 50,0 53,5 57,5 56,1 50,0 32,0 31,0 31,5 29,9 31,0 31,5 32,0 31,2 35,5 33,2 31,9 32,5 32,1 33,0 32,8 32,9 34,0 32,0 33,8 30,5 35,1 36,6 35,4 32,2 32,1 31,2 31,1 36,8 37,5 36,8 11,5 5,5 7,0 |
23,0 30,0 31,0 22,5 23,8 20,5 34,2 22,5 36,0 30,9 19,7 11,7 18,0 39,0 37,6 38,0 36,9 37,0 36,8 34,6 45,2 36,4 38,1 37,8 40,2 39,4 28,5 35,7 28,8 29,2 33,2 26,1 35,9 27,1 41,6 30,8 35,9 36,1 36,5 35,5 32,1 29,1 33,1 31,0 30,0 12,0 |
3,4 3,3 4,4 3,9 5,0 3,9 4,6 4,5 4,1 4,5 4,3 4,3 3,3 4,2 3,7 5,3 5,1 3,5 3,7 6,5 4,1 3,6 5,1 4,3 4,3 4,2 5,0 2,5 4,1 4,1 3,6 4,3 5,3 4,0 3,7 5,7 3,9 7,7 6,8 7,8 3,8 3,2 3,0 3,2 0,9 0,6 |
21,44 20,89 6,45 7,91 8,12 8,96 4,98 7,45 7,16 6,49 7,79 9,59 10,05 9,88 10,38 9,96 10,38 10,47 10,17 10,88 8,92 10,09 9,54 10,34 9,67 9,88 11,24 10,30 11,48 11,08 11,30 11,65 10,97 11,70 9,29 11,35 10,43 10,34 10,80 1059 10,26 11,25 10,26 17,54 22,02 27,47 |
||
|
Урал |
|||||||
Кизеловский бассейнЧелябинский бассейн Буланашское месторорждение Дальне-Буланашское месторождение Веселовско-Богосвловское месторождение Волчанское месторождение Егоршинское месторождение Южноуральскицй бассейн |
ГР, ГМСШ Б3 Г6Р ГР Б3Р Б3Р ТР Б1Р |
6,0 17,0 9,0 8,5 22,0 22,0 8,0 56,0 |
31,0 29,9 22,8 18,3 28,9 31,2 28,1 6,6 |
6,1 1,0 0,8 1,7 0,2 0,2 1,9 0,7 |
19,65 14,19 20,87 22,55 11,04 10,66 20,62 9,11 |
5,61 4,07 5,83 6,31 3,31 3,12 5,83 2,93 |
|
|
Казахская ССР |
|||||||
Карагандинский бассейнКуучекинское месторождение Экибастузский бассейнЛенгерское месторождение Тургайский бассейнКушмурунское месторождение Приозерное месторождение |
КР, К2Р КСШ, К2СШ К, К2 К2Р ССР Б3Р, БЭСШ Б2 Б2 |
8,0 8,0 10,0 7,0 7,0 29,0 37,0 36,0 |
27,6 29,4 20,7 40,9 32,6 14,2 11,3 11,5 |
0,8 0,8 0,8 0,7 0,7 1,8 1,6 0,5 |
21,12 20,24 22,97 16,63 18,94 15,33 13,18 13,23 |
5,83 5,63 6,44 5,83 5,26 4,49 3,93 3,90 |
|
|
Сибирь |
|||||||
Кузнецкий бассейнГорловский бассейнИнское шахтоуправление Шахта им. Ярославского Кольчугинское шахтоуправ-ление Шахты: Полысаевская Октябрьская Кузнецкая Пионерка Распадская Байдаевская Зыряновская Новокузнецкая ОФ Комсомолец ОФ им. С.М. Кирова ЦОФ Беловская ГОФ Чертинская ГОФ Красногорская ЦОФ Зиминка ГОФ Коксовая ГОФ Северная ОФ Тайбинская ЦОФ Киселевская ГОФ Судженская ОФ Томусинская ГОФ Анжерская Шахты: Бутовская Ягуновская Краснокаменская им. В.И. Ленина им. Шевякова им. Вахрушева Киселевская Северная Южная им. Волкова Шуштулепская им. Орджоникидзе им. Димитрова Бунгурское шахтоуправление Шахты: Листвянская Бунгурская Редаково Красный углекоп Маганак Кузнецкий бассейн ( открытая добыча) Месторождения: Уропское Караканское Новоказанское Талдинское Ерунаковское Сибиргинское Чемушское Разрезы: Моховсктй Колмогоровский Байдаевский Грамотеинский Новосергиевский Прокопьевский им. Вахрушева Киселевский Черниговский им. 50 лет Октября Томусинский Междуреченский Сибиргинский Листвянский Красногорский Краснобродский Канско-Ачинский басейнИрша-Бородинский разрез Назаревский разрез Березовское меторождение Барандатское месторождение Игатское месторождение Боготольское месторождение Абанское месторождение Большесырское месторождение Минусинский бассейнЧерногорский разрез Изыхское месторождение Аскизское месторождение Бейское месторождение Иркутский бассейнЧеремховское месторождение Забитуйское месторождение Азейский разрез Тулунский разрез Мугунское месторождение Каахемское месторождение Элегестинское месторождение Бурятская АССРГусиноозерское месторождение Холбольждинский разрез Баянгорское месторождение Никольское месторождение |
ДР, ДСШ ГР, ГМ, ГСШ Г промпродукт ССР ОС промпродукт ОС шлам СС2ССМ ТОМСШ СС1ССМ АР ДКО ДМ ДСШ ДР, ДСШ ГКОМ ГМ, ГСШ ГР, ГМ, ГСШ ГМ, ГСШ ГР ГР ГР ГР ГР ГР ГР ГР + Г промпродукт Ж промпродукт Ж промпродукт КЖ промпродукт КЖ промпродукт К2 промпродукт К2 промпродукт К2 промпродукт К промпродукт К2 промпродукт К промпродукт ОС промпродукт СС, 2ССР СС2ССКО СС2ССМ СС2ССШ ТР СС2ССШ СС1ССРОК1 СС1ССРОК11 СС2 ССР СС!ССРОК1 СС2ССР СС2ССР СС1ССР СС1ССР СС1ССМ СС1СССШ СС1ССР ТОМСШ ТОМСШ ТОМСШ ТОМСШ ТОМСШ ТР ТМСШ ТМСШ ДРОК1 ДРОК11 ГР, ГСШ ГРОК1 ГРОК11 КР СС1ССР СС1ССРОК1 СС1ССРОК11 СС2ССР СС2ССМСШ СС2ССРОК1 ТМСШ, ГР ТРОК1 ТРОК11 Д Д Д Г, ГЖ Г, ГЖ Г Т, А Т, А ГРОК1 ГРОК11 ДРОК1 ДРОК11 ГР ДРОК1 ГР ГРОК1 ГРОК11 ГР, ГСШ СС1ССР СС1ССРОК1 СС2ССР СС1ССР СС1ССРОК11 СС1ССР СС1ССР СС1ССРОК1 СС1ССРОК11 СС1ССР СС2ССР СС2ССМСШОК1 СС1ССРОК11 СС2ССМСШ СС2ССРОК1 СС1ССРОК11 КР СС1ССР СС2ССР СС2ССМСШ СС2ССМСШОК1 СС1ССРОК11 ГР, ГРОК1 КР СС2ССР СС1ССРОК11 КР СС2ССР СС2ССРОК1 СС2ССШ СС1СРОК11 СС2ССР СС2ССРОК1 СС1ССРОК11 ТРОК1 ТРОК11 ТР, ТМСШ ТРОК1 ТРОК11 ТР, ТМ, ТСШ ТРОК1 Б2Р Б2Р Б2 Б2 Б1 Б1 Б2 Б3 ДР, ДМСШ ДР ДР Д Д ДР, ДМСШ ДР Б3Р Б3Р Б3 ГР Ж Б3Р Б3Р Б3 Д, ДГ |
12,0 8,0 12,0 6,0 7,0 21,0 9,0 7,0 9,0 10,0 8,5 10,0 12,0 10,0 6,0 8,0 8,0 8,0 9,0 7,5 6,5 7,0 9,5 7,5 7,5 10,0 8,0 8,0 7,0 8,0 9,0 7,0 7,0 8,0 7,5 9,0 7,0 8,0 6,0 6,0 8,0 7,0 5,5 10,0 19,0 8,0 11,0 10,0 6,0 8,0 9,0 7,0 9,0 9,0 8,0 7,0 6,0 5,5 5,5 6,0 6,0 5,0 15,0 18,0 10,0 11,0 17,0 6,0 10,0 12,0 19,0 8,0 8,0 10,0 8,0 9,0 15,0 16,6 17,3 13,0 10,5 8,0 8,0 8,0 6,0 11,0 18,0 12,0 18,0 8,0 18,0 8,0 10,5 15,0 10,0 8,0 10,0 8,0 10,0 23,0 12,0 8,0 10,0 20,0 10,0 9,0 10,0 20,0 8,0 12,0 20,0 6,0 8,0 8,0 8,0 11,0 22,0 9,0 5,0 10,0 20,0 6,0 8,0 10,0 10,0 15,0 6,5 10,0 18,0 8,0 15,0 8,0 10,0 13,0 7,0 8,0 33,0 39,0 33,0 37,0 40,5 44,0 33,5 24,0 14,0 14,0 14,0 9,0 14,0 13,0 8,0 25,0 26,0 22,0 5,0 7,0 23,0 26,0 23,0 6,0 |
13,2 14,3 23,8 14,1 27,9 16,6 18,2 18,6 18,2 11,7 7,3 10,8 13,2 13,5 7,5 14,7 11,0 10,6 13,6 22,7 15,4 12,1 13,6 10,6 15,7 17,1 35,0 34,0 27,0 24,8 28,2 30,7 32,1 32,7 27,8 33,7 24,6 24,8 8,5 11,3 13,8 15,8 12,3 11,7 16,2 14,7 16,0 24,3 14,1 15,6 14,6 13,0 15,5 19,1 18,4 19,5 22,6 13,2 22,7 19,7 14,1 11,4 11,0 10,7 13,5 13,4 16,6 14,1 11,7 11,4 14,6 15,6 13,8 15,3 13,8 15,5 18,7 8,3 11,2 10,4 10,7 8,3 9,7 20,7 12,7 11,1 12,3 10,6 10,7 12,0 10,7 9,2 9,0 17,0 13,5 13,8 13,5 7,4 9,0 11,6 8,8 7,4 9,0 8,0 17,1 13,6 13,5 14,4 13,8 13,2 12,8 9,4 12,9 5,5 7,4 7,1 11,7 14,6 14,2 14,4 16,0 15,0 15,6 15,3 18,0 17,0 16,8 16,2 16,4 18,4 18,7 17,5 17,1 18,3 9,3 9,2 6,7 7,3 4,7 4,4 6,8 6,7 8,0 6,1 17,2 14,6 17,2 17,9 12,9 27,0 23,0 14,2 12,6 14,8 12,4 8,4 16,9 11,8 15,4 18,2 |
0,4 0,5 0,5 0,6 0,8 0,4 0,4 0,6 0,3 0,4 0,3 0,3 0,4 0,4 0,4 0,5 0,4 0,4 0,3 0,4 0,6 0,5 0,4 0,4 0,6 0,7 0,7 0,6 0,5 0,4 0,3 0,3 0,3 0,3 1,0 0,3 1,1 0,4 0,4 0,4 0,4 0,5 0,4 0,4 0,3 0,4 0,4 0,3 0,3 0,4 0,3 0,3 0,3 0,3 0,6 0,6 0,7 0,5 0,7 0,5 0,5 0,4 0,4 0,3 0,4 0,4 0,3 0,3 0,4 0,4 0,3 0,4 0,4 0,3 0,4 0,4 0,3 0,2 0,2 0,3 0,4 0,4 0,5 0,3 0,5 0,4 0,3 0,4 0,3 0,5 0,5 0,4 0,4 0,3 0,3 0,5 0,4 0,3 0,4 0,3 0,4 0,4 0,4 0,3 0,4 0,4 0,4 0,4 0,3 0,3 0,2 0,4 0,4 0,4 0,4 0,4 0,3 0,5 0,3 0,4 0,2 0,3 0,3 0,3 0,3 0,3 0,3 0,3 0,2 0,5 0,4 0,3 0,3 0,3 0,4 0,4 0,2 0,4 0,2 0,2 0,4 0,5 0,3 0,2 0,5 0,5 0,5 0,6 0,5 1,0 4,1 0,4 0,4 0,9 0,4 0,6 0,7 0,3 0,5 0,4 |
22,93 25,32 20,07 27,51 21,84 21,04 24,78 25,20 23,64 26,12 16,04 24,44 22,97 23,43 27,84 25,03 25,87 25,87 24,19 22,72 21,16 26,20 24,90 26,92 25,11 23,31 18,90 19,23 21,67 22,13 20,41 20,20 20,79 19,99 22,05 18,64 23,39 22,84 29,44 28,43 26,76 26,20 27,93 23,43 17,22 26,33 23,81 21,75 27,34 24,40 25,45 26,16 24,61 23,43 24,99 24,90 24,66 27,55 23,81 25,28 26,88 28,51 21,46 19,11 24,36 23,01 18,61 27,42 25,78 24,06 18,27 25,87 27,25 24,02 26,62 24,78 19,11 22,09 20,49 22,80 25,22 26,50 26,58 23,56 27,80 23,56 19,23 22,76 19,11 25,53 20,49 26,67 24,36 19,57 24,36 25,83 23,98 28,89 26,71 17,72 25,57 27,63 25,36 19,40 23,68 25,78 24,86 18,18 26,29 23,68 19,39 29,98 26,75 29,14 28,47 27,04 18,31 24,40 27,76 25,45 17,22 27,17 25,87 24,36 24,10 19,48 25,70 23,77 18,73 24,44 18,56 25,41 24,02 20,45 28,51 26,83 15,54 13,06 15,70 14,86 21,85 11,84 14,78 19,11 20,16 20,62 20,16 23,10 22,51 17,93 20,91 16,96 16,38 17,55 26,46 29,73 16,88 16,08 18,10 23,05 |
6,42 7,00 5,73 7,66 6,30 5,97 6,85 6,94 6,58 7,04 7,28 6,86 6,44 6,54 7,79 6,88 7,17 7,18 6,77 6,23 7,74 7,39 6,98 7,48 7,00 6,60 5,43 5,48 6,09 6,23 5,90 6,02 5,86 5,65 6,26 5,25 6,61 6,36 8,05 7,80 7,37 7,33 7,69 6,56 4,66 7,34 6,68 6,11 7,51 6,73 7,08 7,25 6,79 6,48 6,88 6,82 6,69 7,54 6,53 6,93 7,44 7,88 6,03 5,43 6,88 6,45 5,30 7,58 7,12 6,77 5,20 7,15 7,22 6,69 7,28 6,85 5,29 6,18 5,83 6,41 6,87 7,45 7,40 6,50 7,56 6,62 5,47 6,38 5,43 7,12 5,78 7,39 6,89 5,51 6,81 7,11 6,66 7,94 7,38 5,10 7,05 7,58 6,99 5,47 6,59 7,14 6,95 5,14 7,28 6,67 5,21 7,95 7,34 7,98 7,79 7,43 5,22 7,07 7,65 7,02 5,01 7,48 7,21 6,83 6,73 5,59 7,17 6,56 5,40 6,68 5,03 6,94 6,67 5,95 7,83 7,43 4,53 3,92 4,62 4,38 3,83 3,59 4,35 5,50 5,68 5,81 5,78 6,53 6,35 5,07 5,98 4,82 4,77 5,14 7,40 8,22 4,87 4,64 5,16 6,47 |
|
|
Северо-Восточные районы |
|||||||
|
Месторождения: Сангарское Джебарики-Хая Аркагалинское Верхне-Аркагалинское Эрозионное Буор-Кемюсское Бухта Угольная Нерюнгринское Анадырское Кангаласское Согинское Куларское Ланковское Уядинское |
ДР ДР ДР Д Ж Ж ГР ССР Б3Р Б2Р Б1 Б1 Б1 Б1 |
10,0 11,0 19,0 20,0 9,0 8,0 10,0 7,0 22,0 32,5 41,0 51,0 51,0 50,0 |
13,5 11,1 12,2 10,4 12,7 11,0 15,3 16,7 13,3 10,1 3,0 12,2 5,9 12,0 |
0,3 0,3 0,2 0,3 0,4 0,3 1,4 0,2 0,6 0,2 0,2 0,1 0,1 0,1 |
24,31 23,10 19,15 19,40 23,43 27,34 24,23 24,61 17,97 14,53 14,02 7,68 9,24 7,89 |
6,80 6,50 5,46 5,54 6,59 7,53 6,73 6,81 5,31 4,32 4,14 2,58 2,98 2,61 |
|
|
Кавказ |
|||||||
|
Ткибули Ткварчели |
КР ДМСШ Г концентрат Г промпродукт Ж концентрат Ж промпродукт и шлам |
5,8 13,0 14,5 15,0 13,0 11,5 |
24,4 40,0 13,5 30,0 12,5 39,5 |
0,8 2,3 1,2 2,0 0,9 1,5 |
24,33 14,70 23,19 17,08 24,03 16,31 |
- - - - - - |
|
|
Узбекская ССР |
|||||||
СредазугольАнгренский разрез Шаргуньское рудоуправ- ление |
Б20МСШ СССШ |
34,5 6,0 |
22,0 18,5 |
2,0 0,8 |
13,44 25,95 |
||
|
Киргизская ССР |
|||||||
|
Шахты: Джергалан Кок-Янгак Таш-Кумыр Сулюктинское рудоуправление Кызылкийское рудоуправление Шахты: № 4 Центральная Кара-Киче |
ДСШ ДСШ ДСШ Б3СШ Б3СШ Б3СШ Б3СШ Б3 |
11,5 10,5 14,5 32,0 28,0 25,0 19,5 19,0 |
14,0 21,0 25,0 21,0 18,0 18,0 15,0 10,0 |
1,0 1,8 1,5 0,7 1,6 1,8 0,7 1,0 |
22,77 21,31 17,87 17,00 16,16 17,00 19,00 19,80 |
||
|
Таджикская ССР |
|||||||
|
Шахты: № 1/2, Шураб № 8, Шураб |
БР БСШ |
21,5 29,5 |
20,0 18,0 |
1,0 1,0 |
16,83 15,24 |
||
|
Дальний восток |
|||||||
|
Артемовское месторождение Партизанский (Сучанский) Раздольненский бассейн Месторождения: Липовецкое Огоджинское |
Б3ОМСШ Б3КОМ Б3США Ж6Р Ж, Т промпродукт ДКО ДМСШ ДР, ДСШ ДР |
24,0 24,5 23,0 5,5 9,0 6,0 6,0 6,0 13,0 |
32,0 26,0 35,5 34,0 40,0 32,0 35,0 36,0 40,0 |
0,4 0,4 0,4 0,5 0,5 0,4 0,4 0,4 0,3 |
13,31 14,82 12,68 20,51 17,25 19,64 18,63 18,13 15,83 |
||
|
Остров Сахалин |
|||||||
|
Среднее по Сахалину Углегорский район Алксандровский район Шахты: Макарьевка Мгачи Арково Макаровский район Шахты: Макаровская Тихмененская Шахтоуправление Лермонтов-ское Шахта Шебунино Шахта Горнозаводская Разрез Новиковский Шахта Южно-Сахалинская Шахта Долинская |
Б3Р, Б3, концентрат ГСШ Г концентрат ГР ЖР ГР ДР Б3Р Б3Р Б3Р, Б3СШ Б3Р Б3Р концентрат Б3Р ДР ДСШ, Д концентрат |
20,0 10,5 9,0 10,5 6,0 7,0 8,0 16,5 21,0 20,0 22,0 23,0 16,0 8,5 10,5 |
22,0 20,0 18,0 10,0 13,0 17,0 15,0 20,0 15,0 30,0 16,0 12,0 28,0 25,0 21,0 |
0,4 0,3 0,6 0,4 0,3 0,6 1,1 0,3 0,3 0,3 0,4 0,5 0,7 0,4 0,5 |
17,33 22,86 24,74 24,70 28,14 24,53 24,03 18,50 18,21 15,49 18,17 18,92 16,,91 20,93 21,77 |
||
|
Горючие сланцы |
|||||||
|
Эстонсланец Ленинградсланец: Шахта № 3 Каширская Болтышское месторождение Мелинитовые сланцы Карпат |
0 – 100 мм |
12,0 11,0 14,0 32,0 5,0 |
50,5 54,2 68,5 67,0 75,0 |
1,6 1,5 3,6 1,4 3,0 |
11,34 9,50 6,40 10,47 7,12 |
||
|
Торф |
|||||||
|
Росторф в целом Месторождения: Ленинградское Шатурское Тюменское Смоленское |
50,0 48,0 48,0 48,0 47,9 |
12,5 11,3 11,0 10,9 12,0 |
0,3 0,2 0,3 0,3 0,3 |
8,12 8,92 8,83 8,29 8,29 |
|||
|
Другме виды топлива |
|||||||
|
Дров Мазут Стабилизированная нефть Дизельное топливо Солярное масло Моторное топливо |
Малосернистый Сернистый Высокосернистый |
40,0 3,0 3,0 3,0 |
0,6 0,1 0,1 0,1 0,1 0,025 0,02 0,05 |
- 0,5 1,9 4,1 2,9 0,3 0,3 0,4 |
10,24 40,30 39,85 38,89 39,90 42,75 42,46 41,49 |
3,75 11,48 11,28 10,99 11,35 - - - |
|
П р и м е ч а н и е. Физико-химическое характеристики углей Европейский части СССР, Кавказа, республик Средней Азии, Дальнего Востока, острова Сахалин и характеристики горючих сланцев и торфа взяты из справочника «Энергетическое топливо СССР», М., Энергия, 1979; характеристики углей Урала, Сибири, Северо-Восточных районов СССР, Казахской ССР и характеристики других видов топлива по данным Западно-Сибирского регионального научно-исследователь7ского института Госкомгидромета.
ПРИЛОЖЕНИЕ 2.2.
ХАРАКТЕРИСТИКИ ГАЗООБРАЗНЫХ ТОПЛИВ (ПРИ НОРМАЛЬНЫХ УСЛОВИЯХ)
|
Газопровод |
Состав газа, % по объему |
Qri мДж/кг |
с кг/м3 |
|||||||||||
|
метан |
этан |
пропан |
бутан |
пентан и более тяжелые |
азот |
СО2 |
H2S |
SO2 |
CO |
H2 |
Непредельные углеводороды |
|||
Природный газКумертау–Ишимбай- Магнитогорск Бухара – Урал Игрим – Пунта – Серов – Нижний Тагил Оренбург – Совхозное Попутные газыКаменный Лог – Пермь Ярино – Пермь Промышленные газыГаз доменных печей, работающих на коксе с добавкой природного газа Газ коксовых печей |
81,7 94,2 95,7 91,4 38,7 38,0 0,3 25,5 |
5,3 3,2 1,9 4,1 22,6 25,1 - - |
2,9 0,4 0,5 1,9 10,7 12,5 - - |
0,9 0,1 0,3 0,6 2,7 3,3 - - |
0,3 0,1 0,1 - 0,7 1,3 - - |
8,8 0,9 1,3 0,2 23,8 18,7 55,0 3,0 |
0,1 0,4 - 0,7 - 1,1 12,5 2,4 |
- - - - 0,8 1,1 - - |
- - - - - - 0,2 0,5 |
- - - - - - 27,0 6,5 |
- - - - - - 5,0 59,8 |
- - 0,2 1,1 - - - 2,3 |
31,58 27,83 27,02 33,57 50,68 56,09 4,51 7,19 |
0,858 0,758 0,741 0,883 1,196 1,196 1,194 0,424 |
ОТ МАШИНОСТРОИТЕЛЬНЫХ
И МЕТАЛЛООБРАБАТЫВАЮЩИХ ПРЕДПРИЯТИЙ1.
3.1. Литейные цеха. В состав литейного цеха машиностроительного завода входят плавильные агрегаты, шихтовый двор, участки приготовления формовочных и стержневых смесей, разлива металла и очистки литья.
В качестве плавильных агрегатов используются в основном вагранки открытого и закрытого типа, дуговые и индукционные печи. Расчет выброса загрязняющего вещества производится по формуле:
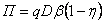 (3.1)
где q – удельное выделение вещества на единицу продукции (кг/г); D – расчетная производительность агрегата (т/ч); в – поправочный коэффициент для учета условий плавки; з – эффективность средств по снижению выбросов в долях единицы.
Значения удельного выделения загрязняющих веществ при плавке чугуна в открытых чугунолитейных вагранках производительностью до 25 т/с приведены в табл. 3.1.
Таблица 3.1.
|
Производи-тельность вагранки, т/ч |
Пыль |
Оксид углерода |
Сернистый ангидрид |
Углеводороды |
Оксиды азота |
|
2 3 4 5 7 10 15 20 25 |
20 20 20 20 19 19 17 18 18 |
200 200 200 185 200 180 180 190 200 |
1,5 1,4 1,4 1,4 1,5 1,4 1,3 1,5 1,4 |
2,60 2,40 2,30 2,20 2,40 2,20 2,10 2,30 2,40 |
0,014 0,014 0,012 0,013 0,014 0,014 0,012 0,014 0,014 |
Закрытые чугунолитейные вагранки производительностью 5 – 10 т/ч при плавке чугуна выделяют в среднем на тонну выплавляемого металла: пыли – 11,5 кг, оксида углерода – 193 кг, сернистого ангидрида – 0,4 кг, углеводородов – 0,7 кг.
Кроме того, при выпуске 1 т чугуна из вагранок в ковши в атмосферу цеха выделяется около 125 – 130 г оксида углерода и 18 – 22 г. графитной пыли, углеродных через фонарные проемы или через систему общеобменной вентиляции. При разливе чугуна в формы в атмосферу цеха выделяется оксид углерода. Его количество q зависит от массы отливок m следующим образом:
m, кг . . . . 8 – 30 31 – 50 51 – 100 101 – 200
q, кг/т . . . . 1,2 1,10 1,05 1,00
m, кг . . . . 201 – 300 301 – 500 501 – 1000 1001 – 2000
q, кг/т . . . . 0,90 0,80 0,75 0,70
Это выделение загрязняющих веществ необходимо учитывать как неорганизованные выбросы.
Емкость электродуговых печей, предназначенных для плавки стали и чугуна, на машиностроительных предприятиях не превышает 100 т. Выделение ими загрязняющих веществ в ходе технологического процесса зависит от марок выплавляемых сплавов, продувки кислородом и ряда других факторов, причем состав и количество выделяющихся компонентов изменяется в течение плавки. В табл. 3.2. приведены усредненные показатели выделения вредных веществ на единицу продукции, а в табл. 3.3. – значения коэффициента в.
Таблица 3.2.
Удельное выделение загрязняющих веществ (q) из электродуговых печей.
|
Емкость печи, т |
Выплавка стали |
Выплавка чугуна |
||||||
|
произво-дительность печи, т/ч |
q кг/т |
производи-тельность печи, т/ч |
q кг/т |
|||||
|
пыль |
оксид углерода |
оксиды азота |
пыль |
оксид углерода |
оксиды азота |
|||
|
0,5 1,5 3,0 5,0 6,0 10,0 12,0 20,0 25,0 40,0 50,0 100,0 |
0,33 0,94 1,56 2,0 2,7 3,0 4,2 5,9 6,2 10,6 11,4 21,0 |
9,9 9,8 9,5 9,4 9,2 8,8 8,7 8,1 7,6 7,0 6,9 6,6 |
1,4 1,2 1,3 1,3 1,4 1,4 1,5 1,5 1,5 1,5 1,4 1,5 |
0,27 0,26 0,26 0,26 0,27 0,27 0,29 0,29 0,29 0,29 0,28 0,29 |
- - 1,65 2,5 2,8 4,5 5,1 7,0 8,0 12,0 14,0 23,0 |
- - 9,5 9,4 9,2 8,8 8,7 8,1 7,6 7,0 6,9 6,6 |
- - 1,3 1,3 1,4 1,4 1,5 1,5 1,5 1,5 1,4 1,5 |
- - 0,26 0,26 0,27 0,27 0,29 0,29 0,29 0,29 0,28 0,29 |
Таблица 3.3.
Значения коэффициента в.
|
Условия плавки |
Для стали |
Для чугуна |
|
Кислый процесс Основной процесс Применение кислорода Плавка легированной стали Предварительный нагрев шихты до 400оС |
1,00 0,80 1,15 0,85 - |
1,00 0,67 1,10 - 1,22 |
Кроме веществ, указанных в табл. 3.3. в выбросах присутствуют оксиды серы – 1,6 г/т, цианиды – 28,4 г/т, фториды – 0,56 г/т. При плавке нержавеющих, жаропрочных и кислотоупорных сталей удельное выделение пыли в отходящих газах (см. табл.3.2.) следует увеличить в 1,4 – 1,5 раза, при продувке кислородом – принимать ориентировочно 0,5 кг на 1 м3 кислорода.
Для индукционных тигельных печей промышленной части тока, тигельных и канальных для плавки чугуна и тигельных печей повышенной частоты тока для плавки стали средний удельный показатель выделения пыли составляет 0,75 – 1,5 кг/т металла, масса газообразных загрязняющих веществ незначительна.
При работе плавильных агрегатов, кроме организованных, нужно учитывать неорганизованные выделения за счет неплотностей технологического оборудования и при выполнении некоторых операций производственного процесса (например, при выпуске расплавленного металла в изложницы и ковши и др.). Они составляют в среднем 40 % массы веществ, выделяемых плавильными агрегатами. Поэтому для оценки количества организованных и неорганизованных выбросов в формулу (3.1.) следует ввести коэффициент 1.4.
Плавка цветных металлов и сплавов на их основе на машиностроительных заводах осуществляется в основном в индукционных тигельных и канальных печах, печах сопротивления и электродуговых, производительность которых находится в пределах 0,15 – 2,0 т/ч. В газовых выделениях содержатся возгоны металла и его оксидов, оксиды серы и азота, фтористый водород, аммиак, ионы хлора, графитовая пыль, фтористый кальций, хлористый барий и другие соединения. Количество состав этих выделений еще недостаточно изучен.
В табл. 3.4. приведены ориентировочно удельные показатели для пыли, оксидов азота, серы и углерода и для прочих веществ (суммарно). В табл. 3.5. приведены ориентировочные показатели выделения загрязняющих веществ при литье алюминия за 1 ч.
Таблица 3.4.
Удельное выделение загрязняющих веществ (кг/т)
при литье цветных металлов и сплавов.
|
Плавильное оборудование |
Пыль |
Оксиды азота |
Сернистый ангидрид |
Оксид углерода |
Прочие |
|
Индукционные печи Электродуговые печи Печи сопротивления Газомазутные плавильные печи (плавка алюминия) |
1,2 1,8 1,5 2,8 |
0,7 1,2 0,5 0,6 |
0,4 0,8 0,7 0,6 |
0,9 1,1 0,5 1,4 |
0,2 0,3 0,3 0,18 |
Таблица 3.5.
Выделение загрязняющих веществ (кг/ч) при литье алюминия.
|
Технологическое оборудование |
Пыль |
Оксид углерода |
Углево-дороды |
Хлор |
Фтористый водород |
Сернистый ангидрид |
Оксиды азота |
|
Индукционные печи плавки алюминия типа ИСТ-0,4 Посты заливки металла в формы Установка литья под давлением Камера охлаждения Станки отделения огнеупорных оболочек Раздаточная печь |
0,18 0,9 - - 0,7 0,055 |
0,048 0,111 0,064 - - 0,005 |
- 0,095 0,198 0,025 - - |
0,058 - - - - 0,008 |
2,45 - - - - 0,44 |
- - - - - - |
0,021 - - - - 0,019 |
Таблица 3.6.
на различных участках литейного производства
|
Вид работ |
Песок |
Бентонит, цемент |
Известник |
Кокс литейный |
Уголь каменный |
Глина формовоная сухая |
Опилки, торфяная крошка |
|
Выгрузка из вагонов и самосвалов грейферными механизмами в приемные ямы Загрузка в приемные бункеры и закрома хранилища через аспирируемые точки Перемещение материала: а) одноковшовым экскаватором производительностью до 90 м3/ч. б) мостовыми кранами с грейферными механизмами и канатно-скреперными установками производительностью до 17 м3/ч. |
0,10 - 0,05 0,15 |
0,25 0,31 0,09 0,28 |
0,23 0,75 0,15 0,45 |
0,28 0,70 0,05 0,15 |
0,14 0,40 0,03 0,07 |
0,08 0,22 0,04 0,12 |
0,33 0,85 0,05 0,13 |
Таблица 3.7
сыпучего материала (кг/т).
|
Вид работ |
Материал |
||
|
кусковой (средний диаметр > 8 мм) |
порошкообразный (средний диметр < 8 мм) |
горелая земля |
|
|
Загрузка сыпучего материала в желоба при перегрузках и транспортировке Разгрузка сыпучего материала на желоба при перегрузках и транспортировке Пересыпка на транспортеры Пересыпка из комбинированных укрытий ленточных конвейеров, транспортеров, элеваторов при транспортировке Пересыпка из комбинированных укрытий в галереях ленточных конвейеров при транспортировке. Местный отсос от питателей и дозаторов. |
1,41 1,13 0,70 0,40 0,53 0,50 |
4,20 2,73 1,53 1,03 1,17 1,06 |
- - 0,50 0,30 0,43 0,30 |
В табл. 3.6. и 3.7. приведены данные о сведении пыли при обработке сыпучих материалов на различных участках литейного производства, а также в процессе их складирования и транспортировки (при скорости ветра 2 – 5 м/с).
В процессе приготовления формовочных смесей при применении наиболее распространенного на машиностроительных заводах оборудования удельные выделения пыли (q кг/т) составляют:
при сушке в барабанном сушиле ( горизонтальном)
песка 0,5
глины 2,5
из установки сушки песка
в потоке горячих газов 2,1
в кипящем слое 1,3
вертикальной 1,0
при дроблении и помоле шихтовых материалов
в дробилках
шнековых производительностью до 20 т/ч 6,0
конусных производительностью до 50 т/ч 5,0
молотковых производительностью до 5 т/ч 4,5
в шаровых мельницах производительностью до 1 т/ч 7,0
в молотковых мельницах производительностью до 2 т/ч 7,0
при смешении формовочных материалов
из сит
вибрационных 4,0
плоских маханических 7,0
барабанных (полигональных и цилиндрических) 3,0
из смесителей периодического действия
с вертикально вращающимися катками производительностью до 50 т/ч 1,0
с горизонтально вращающимися катками производительностью до 60 т/ч 1,2
из смесителей тарельчатых производительностью до 20 т/ч 0,6
из смесителей непрерывного действия с вертикально вращающимися 1,3
катками производительностью до 60 т/ч.
При просеивании горячих материалов с температурой 50 оС соответствующие удельные выделения из сит увеличивается на 25 – 30 %.
При изготовлении песчано-глинистых формовочных и стержневых смесей с применением оборудования, рассмотренного выше, используются указанные значения q (кг/т). Дополнительное выделение загрязняющих веществ при сушке стержней и форм в случае применения жидкого или твердого топлива определяется в соответствии с рекомендациями раздела 2, а выход ароматических углеводородов принимается равными 40 – 50 г/т.
При использовании формовочных смесей холодного твердения, содержащих фенолформальдегидную смолу, выделяются оксид углерода, бензол, фенол, формальдегид, метанол; из карбамидной смолы УКС-Л выделяются оксид углерода, формальдегид, метан, цианиды, аммиак и др. В табл. 3.8. приведены данные о выделении отдельных загрязняющих веществ при работе с наиболее распространенными смолами. В табл. 3.9. приведены данные о выделении загрязняющих веществ из холоднотвердеющих формовочных и стрежневых смесей и синтетических смол для различных процессов.
Таблица 3.8.
|
Тип оборудования |
Оксид углерода |
Оксиды азота |
Сернистый ангидрид |
Фтористый водород |
Формальде-гид |
Метан |
Акролеин |
|
Горизонтальные конвейерные сушила Конвейерные сушила ЗИЛ Вертикальные сушила Камерные сушила |
0,511 0,400 0,119 0,055-0,070 |
0,253 0,013 0,032 0,0012 |
0,140 - 0,097 0,102 |
- 0,017 0,016 - |
0,080 - - - |
0,031 - - 0,033 |
0,085 - - - |
Извлечение отливок из песчано-глинистых форм и освобождение их от отработанных формовочных смесей производится с помощью выбирающего оборудования и сопровождается выделениями пыли, горелой земли и окалины в количестве до 30 кг/т отлитого металла.
В табл. 3.10 приведены средние значения выделения загрязняющих веществ при выбивке форм и стержней. В табл. 3.11. даются удельные выделения пыли при работе основных типов оборудования для разных способов очистки изделий. В табл. 3.12. приводятся сведения о составе и количестве выделяющихся веществ при литье по выплавляемым моделям.
Таблица 3.9.
Выделение загрязняющих веществ из холоднотвердеющих формовочных и стержневых смесей в синтетических смол
|
Марка и тип смолы |
Процесс |
||||||||||||||||
|
заполнения ящиков, мг/(кг. ч) |
отверждения смесей, мг/(дм3 ч) |
охлаждения залитых форм, г/(дм3 ч) |
|||||||||||||||
|
Формаль-дегид |
фенол |
метанол |
фурфурол |
ацетон |
Формаль-дегид |
фенол |
метанол |
фурфурол |
ацетон |
Формаль-дегид |
фенол |
метанол |
аммиак |
оксид углерода |
бензол |
цианиды |
|
|
Фенолформальдегидные смолы |
0,14 |
3,29 |
0,21 |
8,75 |
2,62 |
||||||||||||
|
ОФ-1 ОФ-1а СФ-3042 |
8,70 8,08 10,78 |
4,63 3,25 5,72 |
28,30 26,30 35,0 |
894,5 831,0 1112,0 |
1,39 1,29 1,73 |
0,74 0,52 0,92 |
5,42 4,20 5,61 |
142,90 132,80 177,10 |
|||||||||
|
Фенолфурфурановая смола |
нет сведений |
||||||||||||||||
|
ФФ-1Ф |
8,53 |
7,61 |
75,26 |
6,66 |
0,75 |
0,67 |
6,61 |
0,59 |
|||||||||
|
Мочевинофурановые смолы |
0,25 |
0,26 |
5,86 |
18,49 |
1,19 |
||||||||||||
|
БС-40 УКС-Ф УКС-Л |
34,0 34,20 9,11 |
610,50 614,40 161,20 |
46,41 46,41 6,66 |
3,05 3,02 0,80 |
547,0 541,0 142,0 |
2,29 2,29 0,59 |
|||||||||||
Таблица 3.10.
Удельное выделение загрязняющих веществ (кг/т) при выбивке форм и стержней1.
|
Оборудование |
Пыль |
Оксид углерода |
Сернистый ангидрид |
Оксиды азота |
Аммиак |
|
Подвесные вибраторы при высоте опоки над решеткой не более 1 м. Решетки выбивные эксцент-риковые грузоподъемностью до 2,5 т/ч Решетки выбивные инерционные грузоподъемностью до 10 т/ч до 20 т/ч Решетки выбивные инерцисионно-ударные грузоподъемностью до 30 т/ч |
9,7 4,8 7,9 10,2 22,3 |
1,2 1,0 1,1 1,2 1,2 |
0,04 0,03 0,03 0,04 0,04 |
0,2 0,2 0,2 0,3 0,3 |
0,4 0,3 0,4 0,6 0,6 |
1При температуре выбиваемых отливок выше 200 оС выделение пыли и других компонентов увеличивается на 10 – 15 %. Ввиду отсутствия значений удельного выделения загрязняющих веществ в процессах очистки литья цветных металлов их можно принимать по данным таблицы 3.11.
Таблица 3.11.
Удельное выделение пыли (кг/т) при очистки литья черных металлов.
|
Способ очистки, оборудование |
Чугун |
Сталь |
|
|
1. Пескоструйная очистка в камерах объемом: до 1 м3 до 8 м3 до 80 м3 2. Дробеметная очистка Барабаны очистные дробеметные для отливок массой: до 25 кг до 80 кг до 4000 кг Камеры очистные дробеметные объемом: до 2 м3 до 10 м3 до 80 м3 Смолы очистные дробеметные для отливок массой: до 150 кг до 300 кг до 600 кг Машины полуавтоматические дробеметные периодического и непрерывного действия для отливок массой: до 25 кг до 400 кг Камеры очистные дробеметные непрерывного действия с вращающимися подвесками для мелкого и среднего литья для крупного литья 3. Дробеструйная очистка Камеры очистные дробеструйные, обслуживаемые рабочими снаружи, диаметр сопла 6 – 8 см. тупиковые проходные Камеры очистные дробеструйные, обслуживаемые рабочими, находящимися внутри камеры, диаметр сопла 10 – 12 мм. тупиковые проходные Камеры очистные дробеструйные двухзаходные с вращающимися подвесками для мелкого и среднего литья для крупного литья 4. Галтовка Барабаны очистные галтовочные для отливок массой до 10 кг до 40 кг до 100 кг |
7,2 10,0 30,0 9,3 12,8 20,1 11,1 13,2 24,0 23,3 25,0 29,1 6,9 12,8 |
- - - 14,0 19,3 530,3 - 19,8 36,1 34,7 37,5 43,6 10,3 19,3 |
|
|
6,0 2,8 8,0 12,4 18,5 25,5 8,7 26,1 3,0 7,5 24,0 |
9,1 4,2 12,1 19,3 27,9 38,4 13,0 39,3 4,5 11,3 36,1 |
||
Таблица 3.12.
Выделение загрязняющих веществ при литье на участке изготовления модельных блоков и керамических оболочек.
|
Тип оборудования |
Вещество |
Количество, г/ч |
|
Баки расплавления компонентов модельной массы Столы опайки зумпфа Автомат обмазки и обсыпки модельных блоков Ванна окунания автомата Ванна с кипящим слоем песка Агрегат приготовления огнеупорного покрытия, модель 662 Весы-дозаторы Установка приготовления огнеупорного покрытия, модель 661 Агрегат приготовления огнеупорного покрытия, модель 662А Автомат для нанесения огнеупорного покрытия Установка воздушно-аммиачной сушки Ванна для выплавки модельного состава, модель 672 Установка для выплавки модельного состава Полуавтомат отделения керамики и отливок, модель 639 Установка для отделения керамики Установка выщелачивания керамики, модель 695 Полуавтомат обработки готовых изделий |
Пары парафина (угле-водороды) То же Пыль кварца Ацетон (пары) Пыль кварца Пыль маршалита, кварца Пыль маршалита Ацетон (пары) Пыль маршалита Ацетон (пары) Пыль маршалита Ацетон (пары) Пыль кварцевого песка Аммиак (пары) Пары углеводородов То же Пыль кварца и керамики То же Аэрозоли щелочи Абразивная пыль |
116 144 1680 2301 3750 300 3240 84 6120 252 3600 216 3600 2301 292 75 6000 3600 21,3 166 |
3.2. Термические цеха. К основному оборудованию термических цехов относятся нагревательные печи, работающие на газе и мазуте, электротермические печи и ванны. Количественные характеристики выделения веществ в отдельных процессах приведены в табл. 3.13.
3.3. Участки механической обработки материалов. Валовое выделение загрязняющих веществ определяется исходя из нормо-часов работы станочного парка. В табл. 3.14 – 3.17 приведены удельные показатели выделения веществ в единицу времени на единицу основного технологического оборудования механической обработки материалов.
Таблица 3.13
Выделение загрязняющих веществ в термических цехах
|
Тип оборудования, технологический процесс |
Вещество |
Количество |
|
1. Нагревательные устройст-ва, сжигание природного газа 2. Печи с эндогазом с аммиаком с природным газом 3. Соляные ванны нагрев под закалку в расплавах хлористого бария, натрия и калия охлаждение и отпуск стальных деталей в смесях из углекислого натрия, хлористого натрия и углекислого калия 4. Цманирование низкотемпературное высокотепемпературное 5.Масляные ванны и баки закалка отпуск 6. Очистные дробеметные установки периодического и непрерывного действия 7. Установки для нанесения антицементационных покрытий |
Оксид углерода Оксиды азота Оксид углерода Оксиды азота Аммиак Оксид углерода Оксиды азота Аэрозоли Хлористый водород Аэрозоли Аэрозоли Цианистый водород Аэрозоли Цианистый водород Аэрозоли и пары масла Пыль металлическая, окалина Пары бензола и толуола |
12,90 г/м3 газа 2,15 г/м3 газа 11,80 г/м3 газа 1,97 г/м3 газа 100,0 г/м3 аммиака 12,90 г/м3 газа 2,15 г/м3 газа 0,35 г/кг металла 0,12 г/кг металла 0,25 г/кг металла 0,25 г/кг деталей 0,30 г/кг деталей 0,36 г/кг деталей 0,30 г/кг деталей 0,10 г/кг деталей 0,08 г/кг деталей 1,50 г/кг деталей 2,0 г/кг деталей |
3.4. Цеха и участки сварки и резки металлов. Удельные показатели выделения загрязняющих веществ, образующихся в процессе сварки и наплавки, с учетом применяемых сварочных материалов приведены в табл. 3.18 и 3.19. Удельные показатели выделения веществ при резке металлов даны в табл. 3.20. Приведенные в таблицах данные носят ориентировочный характер как вследствие усреднения экспериментальных и расчетных значений удельных выбросов, так и в силу многообразия технологических режимов работы оборудования.
Таблица 3.14.
Удельное выделение пыли (кг/ч) основным технологическим оборудованием при механической обработке металлов
|
Оборудование |
Определяющая характеристика оборудования |
Вещество |
Количество |
|
Круглошлифовальные станки Плоскошлифовальные станки Бесцентрошлифовальные станки Зубошлифовальные станки Внутришлифовальные станки Заточные станки Полировальные станки с войлочными кругами Отрезные станки Кравецальные станки |
Диаметр шлифовального круга, мм 150 300 350 400 600 750 900 Диаметр шлифоваль-ного круга, мм 175 250 350 400 450 500 Диаметр шлифоваль-ного круга, мм 30 – 100 395 – 500 480 – 600 500 Диаметр шлифоваль-ного круга, мм 75 – 100 120 160 – 165 400 Диаметр шлифоваль-ного круга, мм 5 – 20 10 – 50 17 – 80 40 – 150 125 – 200 Диаметр абразивно-го круга, мм 100 150 200 250 300 350 400 450 500 550 Диаметр круга, мм 100 200 300 400 500 600 - - |
Абразивная и металлическая пыль То же То же То же То же То же Войлочная абразивная пыль Металлическая пыль То же |
0,117 0,155 0,170 0,180 0,235 0,270 0,310 0,130 0,150 0,181 0,198 0,212 0,225 0,047 0,080 0,100 0,080 0,039 0,044 0,048 0,065 0,030 0,045 0,058 0,087 0,108 0,040 0,062 0,085 0,110 0,135 0,160 0,182 0,205 0,230 0,255 0,060 0,080 0,120 0,160 0,200 0,260 0,730 0,350 |
Таблица 3.15
Удельное выделение (г/ч) аэрозолей масла и эмульсола
при механической обработке металлов
|
Оборудование |
Мощность оборудования, кВт |
Аэрозоли масла при охлаждении маслом |
Аэрозоли эмульсола при охлаждении эмульсией или содовым раствором |
|
Токарные станки малых и средних размеров Токарные станки крупных размеров Токарно-револьверные станки Токарно-карусельные станки Одношпиндельные токарно-револьверные автоматы Многошпиндельные токарные полуавтоматы Многорезцовые токарные полуавтоматы Многошпиндельные токарные прутковые автоматы Вертикально-сверлильные станки Горизонтальные расточные станки Координатно- и алмазорасточные станки Продольно-фрезерные станки Карусельно-фрезерные станки Радиально-сверлильные станки Барабанно-фрезерные станки Поперечно-строгальные станки Продольно-строгальные станки Протяжные станки Резьбонакатные станки Зубофрезерные станки Зуборезные и зубодолбежные станки Фрезерные станки горизонта-льные, вертикальные и универсальные Внутришлифовальные станки Круглошлифовальные станки Плоскошлифовальные станки Бесцетрошлифовальные станки Зубошлифовальные станки Резьбо- и шлицешлифоваль-ные станки |
0,65 – 14 10 – 200 2,8 – 14 20 – 150 2,8 – 4,5 14 – 28 4,5 – 40 10 – 28 1 – 10 4,5 – 59 0,7 – 4,5 7 – 40 14 1,7 – 14 10 – 20 0,5 – 10 40 – 180 10 – 55 0,6 – 14 0,6 – 20 0,6 – 7 2,8 – 14 2,0 – 4,5 0,7 – 10 7,0 – 29 1,7 – 28 4,5 – 20 3,1 – 10 2,8 – 4,2 |
0,13 – 2,80 2,0 – 40,0 0,56 – 2,80 4,0 – 30,0 0,56 – 0,90 2,80 – 5,60 0,9 – 8,0 2,0 – 5,6 0,2 – 2,0 0,9 – 11,8 0,14 – 0,90 1,4 – 8,0 2,80 0,34 – 2,80 2,0 – 4,0 0,1 – 2,0 8,0 – 36,0 2,0 – 11,0 0,12 – 2,80 0,12 – 4,00 0,12 – 1,40 0,56 – 2,80 60 – 135 21 – 300 210 – 870 51 – 840 135 – 600 93 – 300 84 – 126 |
0,004 – 0,088 0,063 – 1,260 0,017 – 0,088 0,126 – 0,945 0,017 – 0,028 0,088 – 0,176 0,028 – 0,252 0,063 – 0,176 0,06 – 0,063 0,028 – 0,372 0,004 – 0,028 0,040 – 0,252 0,088 0,011 – 0,088 0,63 – 0,126 0,003 – 0,063 0,252 – 1,134 0,063 – 0,346 0,004 – 0,088 0,004 – 0,126 0,004 – 0,040 0,017 – 0,088 0,330 – 0,742 0,115 – 1,650 1,155 – 4,785 0,28 – 4,62 0,742 – 3,300 0,511 – 1,650 0,462 – 0,693 |
П р и м е ч а н и я: 1 При работе оборудования для приготовления эмульсией, имеющего открытия стоки, емкости с мешалками и т.п., выделяется 1,4 кг аэрозолей эмульсола в час на 1 т приготовляемой эмульсии. 2. Меньшие значения выделения веществ соответствуют меньшим мощностям.
Таблица 3.16.
Удельное выделение пыли (кг/ч) при механической обработке чугуна, некоторых видов цветных металлов и неметаллических материалов.
|
Вид обработки, оборудование |
Вещество |
Количество |
|
Обработка чугуна резанием: токарные станки фрезерные станки сверлильные станки расточные станки Обработка резанием бронзы и других хрупких цветных металлов: токарные станки фрезерные станки сверлильные станки расточные станки токарные станки фрезерные станки зубофрезерные станки Раскрой пакетов стеклоткани (толщиной до 50 мм) на ленточном станке Обработка резанием карболита: токарные и расточные станки фрезерные станки сверлильные станки Обработка изделий из пресспорошков: таблетирование на машинах ротационного типа механическая обработка изделия на сверлильных станках на фрезерных станках Резание органического стекла дисковыми пилами Мельницы помола отходов полистирола Изготовление деталей литьевыми машинами Грануляторные машины Смесительные барабаны Смесительные машины Дробилки Зачистные станки |
Пыль “ “ “ “ “ “ “ “ “ “ “ “ “ “ Пыль пресспо-рошка То же “ Пыль “ Пары стирола Пыль Пары стирола Пыль “ “ Пары стирола Пыль |
0,030 0,020 0,004 0,010 0,010 0,007 0,0014 0,0024 0,070 0,110 0,030 0,020 0,060 0,230 0,043 0,30 0,010 0,004 0,870 0,560 0,050 1,060 0,030 0,060 2,440 4,100 0,015 0,482 |
Таблица 3.17.
|
Станки |
Минимальный объем отсасываемого воздуха (расчетный), тыс. м3/ч |
Среднее количество отходов, кг/ч |
Среднее содержание пыли |
|
|
доля, % |
количество, кг/ч |
|||
|
Круглопильные Ц6-2 ЦТЭФ ЦМЭ-2, ЦКБ-4 ЦПА-40 Ц2К12 ЦА-2А ЦДК-4 ЦА-2 ЦМР-1 УП Строгальные СФ-3, СФ-4 СФ-6 СФА-4 СФА-6 СР-3 СК-15, С16-4, С16-5 С2Р8 С2Р12 Фрезерные ФЛ, ФЛА, ФСШ-1 Ф-4, Ф-6 Ф-5 ФА-4 Ф1К ФС-1 ФВК-2 СР-6 СР-12 СР-18 СК-15, С16-4, С16-5 СП-30, С-26 Шипорезные ШО-10 (пила) шипорезные фрезы проушечные фрезы ШО-6 (пила) шипорезные головки проушечный диск ШД-10 (пила) ШЛХ-3 Ленточнопильные ЛС-80 ЛД-140 Сверлильные и долбежные СВПА СВА-2 ДЦА-2 СВА-2М СВП-2 СГВП-1 Шлифовальные ШлПС-5П ШлПС-7 ШлНСВ ШлДБ ШлНС ШлСЛ Шл2Д Шл3ц-3 Шл3ЦВ-3 |
0,84 2,52 0,86 0,84 - 1,50 - - 1,90 1,50 - - - - - 2,50 3,10 0,90 1,35 1,50 - - 1,35 0,40 - - - - - 0,72 1,51 0,83 0,72 1,22 0,79 0,72 1,98 1,15 2,50 0,15 0,15 0,15 1,0 3,0 3,0 2,4 - - - - - - |
Пыль, опилки 29,7 46,3 44,0 44,0 35,0 61,0 78,0 110,0 170,0 Стружка, пыль 33,0 73,0 97,0 190,0 97,0 310,0 445,0 490,0 Стружка, пыль 24,0 26,1 26,1 44,0 22,0 47,5 27,0 245,0 335,0 500,0 310 600 Опилки, стружка, пыль 4,6 73,0 24,0 3,7 54,0 15,3 9,2 62,3 Опилки, пыль 29,0 245,0 Стружка, пыль 22,0 14,0 27,0 25,9 25,9 23,2 Пыль 2,8 5,6 1,2 3,2 2,8 1,8 4,0 27,0 48 |
36 34 36 35 34 35 36 36 36 25 25 25 25 25 25 25 25 20 20 20 20 20 20 20 25 25 25 25 25 16 16 16 16 16 16 16 16 34 34 18 18 18 - - - 100 100 100 95 95 95 95 95 95 |
10,7 15,7 15,8 15,3 11,8 21,5 28,1 39,7 61,2 8,2 18,2 24,2 47,6 24,2 77,7 112,0 122,5 4,8 5,2 5,2 8,8 4,4 9,5 5,4 61,2 83,7 125,0 77,5 150,0 0,7 11,6 3,8 0,6 8,6 2,4 1,4 10,0 9,8 83,5 1,5 2,5 4,8 1,6 1,6 1,5 2,8 5,6 1,2 3,1 2,7 1,7 3,8 26,5 45,6 |
П р и м е ч а н и е. При составлении таблицы использована «Отраслевая методика расчета количества отходящих, уловленных и выбрасываемых в атмосферу вредных веществ по удельным величинам» (Пермь, 1984), согласованная с Госкомгидрометом, и данные Гипроавтопрома.
Таблица 3.18.
Удельное выделение загрязняющих веществ при сварке и наплавке металлов (г/кг расходуемых сварочных или наплавочных материалов)
|
Электрод (сварочный или наплавочный материал и его марка) |
Сварочный аэрозоль |
В том числе |
Газ |
|||||||||||||||||
|
марганец, и его оксиды |
оксиды хрома |
соединения кремния |
прочие |
фтористый водород |
оксиды азота |
оксиды углерода |
||||||||||||||
|
наименование |
количество |
|||||||||||||||||||
|
Ручная дуговая сварка сталей штучными электродами |
||||||||||||||||||||
|
УОНИ-13/45 УОНИ-13/55 УОНИ-13/65 УОНИ-13/80 УОНИ-13-85 ЭА-606/11 ЭА-395/9 ЭА-981/15 АНО-1 АНО-3 АНО-4 АНО-5 АНО-6 АНО-7 АНО-9 АНО-11 АНО-15 ОМА-2 КНЗ-32 ОЗС-3 ОЗС-4 ОЗС-6 Э48-М/18 ВИ-10-6 ВИ-ИМ-1 ЭА-400/10у ЭА-903/12 ЭА-48/22 ЭА/686/11 ЖД-3 УКС-42 РДЗБ-2 ОММ-5 МЗЗ-04 МЗЗ-Ш ЦМ-6 ЦМ-7 ЦМ-8 ЦМ-9 ЦМ-УПУ МР-1 РБУ-4 ЭРС-3 ОЗЛ ОЗЛ-6 ОЗЛ-7 ОЗЛ-14 ОЗЛ-9А ОЗЛ-20 ЦТ-15 ЦТ-28 ЦТ-36 ЦЛ-17 СМ-5 ЦН-6Л НИАТ-1 НИАТ-3Н НЖ-13 БСЦ-4 ВСЦ-4а МР-3 МР-4 К-5А СК-2-50 ЧМКТ-10 ВСН-6 |
14,0 18,6 7,5 11,2 13,0 11,0 17,0 9,5 7,1 17,0 6,0 14,4 16,3 12,4 16,0 22,4 19,5 9,2 11,4 15,3 10,9 13,8 10,0 15,6 5,8 5,7 25,0 9,7 13,0 9,8 14,5 17,4 30,0 27,0-41,0 41,0 48,7 22,0-52,0 25,0 10,0 18,5 10,8 6,9 12,8 3,9 6,9 7,6 8,4 5,0 3,8 7,9 13,9 7,6 10,0 11,4 13,0 4,7 0,1 4,2 20,2 24,3 11,5 10,8 24,1 12,0 6,9 17,9 |
0,51 0,97 1,41 0,78 0,60 0,68 1,10 0,70 0,43 1,85 0,69 1,87 1,95 1,45 0,90 0,87 0,99 0,83 1,36 0,42 1,27 0,86 1,00 0,31 0,42 0,43 2,80 0,80 0,80 1,32 1,20 1,08 2,00 1,0 4,3 1,50-2,40 1,50 0,30 1,50 1,08 0,74 1,23 0,37 0,25 0,21 1,41 0,97 0,35 0,55 0,93 1,19 0,60 2,18 0,62 0,12 0,21 0,53 0,61 0,73 1,80 1,10 1,11 1,90 0,34 0,53 |
0,60 0,43 0,72 1,43 0,45 0,12 0,25 1,30 0,40 0,47 0,59 0,47 0,46 0,27 0,10 0,35 0,21 0,17 0,23 0,40 0,24 0,12 1,54 |
1,40 1,0 0,80 1,05 1,30 1,90 2,8 |
Фториды “ “ “ “ Фториды “ Фториды Никель и его оксиды То же Фториды Никель и его оксиды То же “ Молибден Никель и его окислы То же Оксид железа То же Оксид железа Фториды Молибден, никель и его оксиды |
1,40 2,60 0,80 1,05 1,30 0,13 2,62 2,28 1,50 0,6 1,50 0,39 0,99 0,04 0,08 2,0 0,12 0,43 19,59 23,67 4,45 0,32 1,02 |
1,00 0,93 1,17 1,14 1,10 0,004 0,80 2,13 0,47 0,96 0,43 1,53 0,001 0,39 0,63 0,54 0,001 0,42 1,23 0,69 0,91 0,13 1,61 1,05 0,66 1,21 0,35 1,60 0,40 1,53 0,50 1,29 0,80 |
1,30 0,7 |
1,40 |
|||||||||||
|
Ручная дуговая наплавка сталей |
||||||||||||||||||||
|
ОЗН-250 ОЗН-300 ОЗШ-1 ЭН-60М УОНИ-13/НЖ ОМГ-Н НР-70 |
22,4 22,5 13,5 15,1 10,2 37,6 21,5 |
1,63 4,42 1,01 0,49 0,53 0,92 3,90 |
0,14 0,15 0,39 1,54 |
Оксиды железа Никель и его оксиды |
19,73 0,016 |
1,04 1,09 1,10 1,28 0,97 1,74 |
||||||||||||||
|
Ручная дуговая сварка и наплавка чугуна |
||||||||||||||||||||
|
ЦЧ-4 ОЗЧ-1 ОЗЧ-3 МНЧ-2 Т-590 Т-620 |
13,8 14,7 14,0 20,4 45,5 42,5 |
0,43 0,47 0,49 0,92 |
0,18 3,70 2,87 |
Ванадий Медь Никель и его оксиды Медь |
0,54 4,42 2,73 6,05 |
1,87 1,65 1,97 1,34 |
||||||||||||||
|
Ручная электрическая сварка меди, ее сплавов и титана |
||||||||||||||||||||
|
Комсомолец-100 Вольфрамный под защитой гелия (медь) Не плавящий-ся в аргоне и гелии (титан) Электродная проволока СрМ-0,75 (МРкМцТ) |
20,8 19,5 9,2 17,1 |
0,27 0,44 |
Медь Вольырам Медь |
9,80 0,08 2,10 |
1,11 |
0,76 |
||||||||||||||
|
Титан и его диоксид Медь |
3,60 15,40 |
|||||||||||||||||||
|
Ручная электрическая сварка алюминия и его сплавов |
||||||||||||||||||||
|
ОЗА-1 ОЗА-2/АК Не плавящий-ся в аргоне гелий |
38,0 61,0 5,0 |
Оксид алюминия в виде аэрозоля конденса-ции Оксид алюминия То же |
20,0 27,0 2,0 |
|||||||||||||||||
|
Полуавтоматическая сварка сталей а) Без газовой защиты |
||||||||||||||||||||
|
Присадочная проволока ЭП-245 ЦСК-3 Порошковая проволока ЭПС 15/2 ПП-ДСК-1 ПП-ДСК-2 ПП-106, ПП-108 ПСК-3 ПП-АН-3 ПП-АН-4 ПП-АН-7 |
12,4 13,9 8,4 11,7 11,2 8,0-12,0 7,7 13,7 7,5 14,4 |
0,54 1,11 0,89 0,77 0,42 0,2-0,70 0,41 1,36 2,18 2,18 |
Оксиды железа То же Оксиды железа Оксиды титана Фториды |
11,50 12,26 3,90-10,0 0,10-0,70 0,10-1,0 |
0,36 0,53 0,77 0,10 0,72 2,70 1,95 1,45 |
до 0,80 |
||||||||||||||
|
б) В среде углекислого газа |
||||||||||||||||||||
|
Электродная проволока Св-08Г2С Св- Х19Н9Ф2С3 Св-16Х- 16Н25М6 Св-10Х20Н7СТ Св-08Х19НФ-2ц2 Св-16Х16Н-25М6 Св-10Г2Н2СМТ ЭП-245 Эп-704 Св-08ХГСНЗДМ ЭП-854 08ХГН2МТ |
9,7 7,0 15,0 8,0 8,0 15,0 12,0 12,4 8,4 4,4 7,4 6,5 |
0,50 0,42 0,35 0,45 0,40 2,0 0,14 0,61 0,80 0,22 0,70 |
0,02 0,3-1,5 0,10 0,03 0,50 1,0 0,07 0,16 0,60 0,03 |
1,9 |
Оксиды железа Никель и его оксиды То же Никель и его оксиды То же Оксиды титана |
7,48 0,04 2,0 0,66 2,0 0,40 |
0,80 0,80 |
14,0 14,0 2,5 3,2 3,0 11,0 2,0 11,0 |
||||||||||||
|
Полуавтоматическая сварка меди, алюминия, титана и их сплавов а) В среде азота |
||||||||||||||||||||
|
Электронная проволока МНЖ-КГ-5-1-02-0,2 (для меди) МНЖ-КГ-5-1-02-0,2 (для медно-никеле-вых сплавов) М1 (мед-ные сплавы) КМЦ (медь и сплавы) |
16,2 18,0 18,0 8,8 |
0,20 0,30 0,3 0,59 |
0,26 |
Медь Никель и его оксиды Медь Никель и его оксиды Медь “ |
11,0 0,50 7,0 0,80 11,0 6,30 |
|||||||||||||||
|
б) В среде аргона и гелия Полуавтоматическая сварка алюминиевых сплавов |
||||||||||||||||||||
|
Проволока Д-20 АМЦ АМГ-6Т АМГ Алюми- ниевая Сплава-3 Электроды неплавящиеся ОЗА-2/ак ОЗА-1 |
10,9 22,1 52,7 20,6 10,0 26,0 61,0 38,4 |
0,09 0,62 0,23 0,78 1,05 |
Оксиды алюминия То же “ “ “ “ “ |
7,6 20,40 8,50 16,50 19,20 28,0 20,0 |
2,45 0,33 0,90 |
|||||||||||||||
|
Полуавтоматическая сварка титановых сплавов |
||||||||||||||||||||
|
Проволока |
14,7 |
Титан и его диоксид |
4,75 |
|||||||||||||||||
|
Автоматическая и полуавтоматическая сварка и наплавка металлов под флюсами а) Сварка и наплавка стали |
||||||||||||||||||||
|
С плавленны-ми флюсами ОСЦ-45 АН-348А ФЦ-7 ФЦ-11 ФЦ-12 АН-22 АН-26 АН-30 АН-42 АН-60 АН-64 48-ОФ-6 48-ОФ-6М 48-ОФ-7 48-ОФ-11 ФЦП-2 ФЦ-2 ФЦ-6 С керамичес-кими флюсами АНК-18 АНК-30 ЖС-450 К-1 К-8 К-11 КС-12ГА2 |
0,09-0,28 0,10 0,08 0,09 0,09 0,12 0,08 0,09 0,08 0,09 0,09 0,11 0,10 0,09 0,08 0,08 0,09 0,09 0,45 0,26 5,80 0,06 4,90 1,30 3,40 |
0,01-0,03 0,024 0,01 0,05 0,03 0,009 0,004 0,033 0,003 0,012 0,02 0,002 0,009 0,05 0,073 0,007 0,007 0,013 0,012 0,142 0,023 0,089 0,133 |
0,05 0,05 0,04 0,05 0,05 0,05 |
Фториды “ |
0,012 0,01-0,07 |
0,1-0,20 0,03 0,05 0,02 0,02 0,02 0,03 0,03 0,02 0,07 0,04 0,02 0,006 0,030 0,033 0,033 0,042 0,018 0,180 0,150 0,130 0,140 0,430 |
0,006 0,001 0,003 0,005 0,006 0,60 |
1,1-1,47 22,4 0,5 17,8 20,0 |
||||||||||||
|
б) Сварка и наплавка алюминия и его сплавов |
||||||||||||||||||||
|
С плавленны-ми флюсами АН-А1 С керамичес-кими флюсами ЖА-64 |
52,80 0,30 |
Оксид алюминия То же |
31,20 0,12 |
4,160 0,076 |
||||||||||||||||
|
Наплавка литыми твердыми сплавами и карбидно-боридными соединениями а) Литыми твердыми сплавами |
||||||||||||||||||||
|
С-27 при ручной электродуговой сварке при ручной газовой сварке В-2К при ручной электродуговой сварке при ручной газовой сварке |
22,2 3,16 16,6 2,32 |
1,01 0,005 1,66 0,47 |
Никель и его оксиды Никель и его оксиды Кобальт “ |
0,05 0,02 0,60 0,01 |
||||||||||||||||
|
б) Стержневыми электродами и легирующей добавкой |
||||||||||||||||||||
|
КБХ-45 БХ-2 ХР-19 (при руч-ной электроду-говой сварке |
39,6 42,9 41,4 |
2,12 2,56 4,35 |
||||||||||||||||||
|
в) Литыми карбидами (трубчатые электроды) |
||||||||||||||||||||
|
РЭЛИТ-Т3 (ручная газовая сварка) |
3,94 |
|||||||||||||||||||
|
г) Наплавленными смесями |
||||||||||||||||||||
|
КБХ БХ Сталинит М (ручная элек-тродуговая сварка) |
81,1 54,2 92,5 |
9,48 |
0,033 0,008 0,011 |
|||||||||||||||||
|
д) Порошками для напыления |
||||||||||||||||||||
|
СНГН ВСНГН |
39,7 23,4 |
0,357 0,062 |
Бор “ Никель и его оксиды |
0,235 0,288 0,095 |
||||||||||||||||
Таблица 3.19.
|
Процесс |
Вещество |
Количество |
|
Контактная электросварка стали: стыковая и линейная точечная точечная, высоколегиро-ванных сталей на машинах МПТ-75, МПТ-100, МТПП-75 Сварка трением Газовая сварка стали: ацетиленокислородным пламенем с использованием про-панбутановой смеси Плазменное напыление алюминия Металлизация стали цинком Радиочастотная сварка алюминия |
Сварочный аэрозоль, содер-жащий оксид железа с при-месью оксидов марганца до 3% То же Сварочный аэрозоль (имеет состав сварочных материалов) Оксид углерода Оксиды азота То же Оксид алюминия Оксид цинка Алюминий и его оксиды |
2,0 г/ч на 75 кВт номиналь-ной мощности машины 2,5 г/ч на 50 кВт номинальной мощности машины 3,5-5 г/ч на машину 8 мг/см2 площади стыка 22 г/кг ацетилена 15 г/кг смеси 77,5 г/кг расходуемого порошка 96 г/кг расходуемой проволоки 7,3 г/ч на агрегат 16-76 |
Выбросы некоторых компонентов при резке ряда металлов можно приближенно вычислить по следующим эмпирическим формулам (q г/2 м реза):
оксидов алюминия при плазменной резке сплавов алюминия:
 ; (3.2)
оксидов титана при газовой резке титановых сплавов:
 ; (3.3)
оксидов железа при газовой резке легированной стали:
 ; (3.4)
марганца при газовой резке легированной стали:
 ; (3.5)
оксид хрома при резке высоколегированной стали:
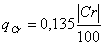 ; (3.6)
где у – толщина листа метала (мм);  - процентное содержание марганца и хрома в стали.
Неорганизованные выбросы сварочного аэрозоля через аэрационные фонари составляют 18 – 22 г на 1 кг расходуемых электродов.
3.5. Участки нанесения лакокрасочных покрытий. В качестве исходных данных для расчета выделения загрязняющих веществ при различных способах нанесения лакокрасочного покрытия принимают фактический или плановый расход окрасочного материала, долю содержания в нем растворителя, долю компонентов лакокрасочного материала, выделяющихся из него в процессах окраски и сушки. Порядок расчета общей массы выделившихся веществ следующий.
Сначала определяют массу веществ, выделившихся при нанесении лакокрасочного материала на поверхность:
массу веществ (кг) в виде аэрозоля краски
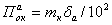 (3.7)
где mк– масса краски, используемой для покраски (кг); да– доля краски, потерянной в виде аэрозоля (%);
массу веществ (кг) в виде паров растворителя
 ѓрд’р/104 (3.8)
Таблица 3.20
Удельное выделение загрязняющих веществ при резке металлов и сплавов
|
Металл |
Толщина разрезаемого материала, мм |
Сварочный аэрозоль |
Газ |
|||||||
|
г/м |
г/ч |
в том числе |
Оксид углерода |
Оксиды азота |
||||||
|
вещество |
количество |
г/м |
г/ч |
г/м |
г/ч |
|||||
|
г/м |
г/ч |
|||||||||
|
Газовая резка |
||||||||||
|
Сталь углеродистая качественная легиро- ванная высокомарганцови-стая Сплавы титана |
5 10 20 5 10 20 5 10 20 4 12 20 30 |
2,25 4,50 9,00 2,50 5,00 10,00 2,45 4,90 9,80 5,00 15,00 25,00 35,00 |
74,0 131,0 200,0 82,5 145,5 222,0 80,08 142,2 217,5 140,0 315,0 390,0 355,0 |
Оксиды марганца То же “ Оксиды хрома То же “ Оксиды марганца То же “ Титан и его оксиды То же “ “ |
0,07 0,13 0,27 0,12 0,23 0,47 0,60 1,20 2,40 4,70 14,00 22,00 32,60 |
2,31 3,79 6,00 3,96 6,68 10,35 19,76 35,10 53,30 131,50 280,00 343,00 332,00 |
1,50 2,18 2,93 1,30 1,90 2,60 1,40 2,00 2,70 0,60 1,50 2,50 2,70 |
49,5 63,4 65,0 42,9 55,2 57,2 46,2 58,2 59,9 16,8 31,5 38,0 27,6 |
1,18 2,20 2,40 1,02 1,49 2,02 1,10 1,60 2,20 0,20 0,60 1,00 1,50 |
39,0 64,1 53,2 33,6 43,4 44,9 36,3 46,6 48,8 5,6 12,6 15,6 15,3 |
|
Плазменная резка |
||||||||||
|
Сталь углеродистая низколегированная качественная легированная высокомарганцо-вистая Сплавы АМГ Сплавы титана Электродуговая резка алюминиевых сплавов Воздушно-дуговая строж-ка (г на 1 кг угольных электродов) высокомарганцо- вистой стали титанового сплава |
10 14 20 5 10 20 5 10 20 8 20 80 10 20 30 5 10 20 30 - - |
4,1 6,0 10,0 3,0 5,0 12,0 4,0 5,8 9,6 2,87 3,8 6,4 2,9 6,8 12,6 1,0 2,0 4,0 6,0 100,0 500,0 |
811,0 792,0 960,0 990,0 1370,0 1582,0 793,0 765,0 920,0 826,0 478,0 164,5 452,0 543,0 680,0 |
Оксиды марганца То же “ Оксиды хрома То же “ Оксиды марганца То же “ Оксиды алюминия То же “ Титан и его оксиды То же “ Оксиды марганца |
0,12 0,18 0,30 0,14 0,24 0,58 0,72 1,16 1,73 2,50 3,50 8,0 2,73 6,41 11,88 25,0 |
23,7 23,7 28,8 46,2 66,0 76,0 142,5 153,0 166,0 764,0 441,0 162,0 426,0 513,0 637,0 |
1,4 2,0 2,5 1,43 1,87 2,10 1,4 2,0 2,5 0,5 0,6 1,0 0,4 0,5 0,6 0,2 0,6 0,9 1,8 250,0 500,0 |
277,0 264,0 247,0 429,0 467,0 277,0 277,0 264,0 240,0 153,0 75,6 27,0 62,4 40,0 32,3 |
6,8 10,0 14,0 6,3 9,5 12,7 6,5 10,0 13,0 2,0 3,0 9,0 10,5 14,7 19,8 1,0 2,0 4,0 8,0 50,0 130,0 |
1187,0 1320,0 1240,0 2075,0 2610,0 1675,0 1286,0 1320,0 1247,0 612,0 378,0 243,0 1640,0 1175,0 1020,0 |
ѓр – доля летучей части (растворителя) в лакокрасочном материале (%), д’р – доля растворителя, выделившегося при нанесении покрытия (%).
Массу вещества (кг), выделившегося в процессе сушки окрашенных изделий, определяют исходя из условий, что в этом процессе формирования покрытия происходит практически полный переход легколетучей части лакокрасочного материала (растворителя) в парообразное состояние.
 ѓрд”р/104 (3.9)
где д” – доля растворителя, выделяющегося при сушке покрытия (%).
При нахождении массы паров, поступающих в местные отсосы, необходимо учитывать тот факт, что определенная их часть (2 – 3 % при отсосе, работающем в паспортном режиме) через неплотности укрытий, транспортирующих трубопроводов и проемов поступает в производственные помещения и удаляется либо через фонарные проемы, либо через системы общеобменной вентиляции.
В табл. 3.21 представлены данные об относительном количестве образующихся аэрозолей краски и паров растворителя в процессе нанесения и сушки лакокрасочного покрытия различными методами, которые должны быть использованы при расчетах. Для конкретного типа окрасочного оборудования принимаются паспортные или эксплуатационные данные.
3.6. Цеха и участки химической и электрохимической обработки. При гальванической обработке деталей выделяются аэрозоли серной и соляной кислот, едких щелочей, оксиды азота, пары азотной и соляной кислот, цианистый водород, фтористый водород, хромовый ангидрид, аэрозоли растворов и др. (табл. 3.22).
Для расчета количества загрязняющих веществ, выделяющихся при гальванической обработке, принят удельный показатель q, отнесенный к площади поверхности гальванической ванны (см. табл. 3.23). В этом случае количество загрязняющего вещества (т/год), отходящего от единицы технологического оборудования (Мб), определяется по формуле:
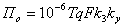 , т/год (3.10)
где q – удельное количество вещества, выделяющегося с единицы поверхности гальванической ванны при номинальной загрузке (г/(ч м3)); Т – время (ч); F – площадь зеркала ванны (м2); ky= 0,5, при отсутствии ПАВ ky = 1; k3 – коэффициент загрузки ванны.
Количество паров органических растворителей, выделяющихся при процессах обезжиривания изделий, определяется по формуле:
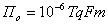 , т/год (3.11)
где m – коэффициент, зависящий от площади испарения, равен:
F, м2. . . 0,05 0,10 0,15 0,20 0,25 0,30 0,35 0,40 0,45 0,50
m . . . 2,87 2,56 2,35 2,17 2,00 1,85 1,72 1,60 1,52 1,45
F, м2. . . 0,55 0,60 0,65 0,70 0,75 0,80 0,85 0,90 0,95 ≥ 1,0
m . . . 1,39 1,33 1,27 1,23 1,18 1,13 1,09 1,061 1,03 1,0
Количество загрязняющего вещества (т/год), выбрасываемого в атмосферный воздух, определяется по формуле:
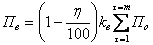 (3.12)
где з – эффективность улавливания вещества (%); kв – коэффициент, зависящий от агрегатного состояния вещества. Для газов и паров kв=1, для аэрозолей kв определяется по графику (см. рис 3.1.)
Таблица 3.21
Выделение загрязняющих веществ при нанесении
лакокрасочных покрытий
|
Способ окраски |
Аэрозоли (% от производитель- ности при окраске) |
Пары растворителя (% от общего содержания растворителя в краске) |
|
|
при окраске |
при окраске |
при сушке |
|
|
Распыление пневматическое безвоздушное гидроэлектростатическое пневмоэлектрическое электростатическое горячее Электроснабжение Окунание Струйный облив Покрытие лаком в лаконаливных машинах металлических изделий деревянных изделий |
30 2,5 1,0 3,5 0,3 20 - - - - - |
25 23 25 20 50 22 10 28 35 60 80 |
75 77 75 80 50 78 90 72 65 40 20 |
Таблица 3.22
гальванических цехов
|
Вещество |
Агрегатное состояние |
|
Азотная кислота и оксиды азота Растворимые соли никеля Сернистая кислота Фтористый водород Фосфорная кислота Хромовый ангидрид Хлористый водород Щелочь Цианистый водород Трихлорэтан Трифтортрихлорэтан (фреон 113) Уайт-спирит Бензин БР-1 Бензол Тетрахлорэтилен Керосин |
Газовая фаза не менее 99,5 %; аэрозоль не более 0,5 % Аэрозоль “ Пары Аэрозоль “ Газовая фаза не менее 75 %; аэрозоль не более 25 % Аэрозоль Газовая фаза не менее 75 %; аэрозоль не более 25 % Пары “ “ “ “ “ “ |
Если в состав ванны входит несколько растворов различных веществ, то количество выделяющихся веществ рассчитывается как сумма веществ для всех растворов, согласно табл. 3.23. Например, при электрохимическом полировании используется ванна, содержащая растворы ортофосфорной кислоты концентрацией 500 – 1100 г/л, ангидрида хромового концентрацией 30 – 80 г/л и серной кислоты концентрацией 250 – 550 г/л. Процесс происходит при 60 – 80оС; плотность тока 15 – 80 А/дм2. В этом случае с поверхности ванны происходит выделение хромового ангидрида 7,2 г/(ч м2), ортофосфорной кислоты 18 г/(ч м2) и серной кислоты 25 г/(ч м2).
Таблица 3.23
Удельное количество загрязняющих веществ, выделяющихся с поверхности гальванических ванн при различных технологических процессах.
|
Процесс |
Вещество |
Количество, г/(ч м2) |
|
1. Обезжиривание изделий: а) органическими растворителями б) химическое в растворах щелочи в) электрохимическое 2. Химическое травление изделий: а) в растворах хромовой кислоты и ее солей при t>50oC б) в растворах щелочи при t>50oC в) в разбавленных нагретых (t>50oC) и концентрированных растворах серной кислоты г) в растворах соляной кислоты кон-центрацией, г/л: < 200 200 – 250 250 – 300 300 – 350 350 – 500 500 – 1000 д) в разбавленных нагретых (t>50oC) и концентрированных растворах ортофос-форной кислоты е) в растворах, содержащих фтористо-водородную кислоту и ее слои концен-трацией, г/л: <10 10 – 20 20 – 50 50 – 100 100 – 150 150 – 200 >200 ж) в разбавленных растворах, содержащих кислоту концентрацией более 100 г/л 3. Снятие старых покрытий: а) олова и хрома б) меди в) никеля и серебра 4. Полирование а) химическое в концентрированных холодных (t<50oC) растворах ортофосфорной кислоты в разбавленных растворах, содержа-щих азотную кислоту концентра-цией более 100 г/л в нагретых разбавленных растворах, содержащих серную кислоту б) электрохимическое в растворах, содержащих хромовую кислоту или ангидрид хромовый концентрацией 30 – 60 г/л в растворах, содержащих серную кислоту концентрацией 150 г/л в концентрированных холодных рас-творах ортофосфорной кислоты 5. Нанесение покрытий на изделия а) электрохимическая обработка в раст-ворах хромовой кислоты концентрацией 150 – 300 г/л при силе тока Й≥1000 А (хромирование анодирование, декапиро-вание и др.) б) электрохимическая обработка в раст-ворах хромовой кислоты концентрацией 30 – 100 г/л при силе тока І≤500 А (анодирование магниевых сплавов), а также химическое оксидирование алю-миния и магния. в) химическая обработка стали в растворах хромовой кислоты и ее солей при t>50оС (осветление, пассирование, наполнение и пропитка, обработка в растворах хромпика) г) химическая обработка в растворах щелочи при t>50oC (получение метал-лических покрытий контактными спосо-бами, оксидирование сталей и чугунов) д) электрохимическая обработка в раст-ворах щелочи (цинкование, кадмирова-ние, покрытие сплавом медь – цинк, то-нирование и окрашивание) е) химическая обработка в растворах соляной кислоты в концентрации до 200 г/л (деканирование, железнение и др.) ж) электрохимическая обработка в раст-ворах, содержащих серную кислоту кон-центрацией 150 – 350 г/л (палладирова-ние, анодное оксиление алюминия и его сплавов, родирование) з) электрохимическая обработка в кон-центрированных холодных растворах, содержащих ортофосфорную кислоту (анодное окисление алюминия и его сплавов) и) химическая обработка в разбавленных нагретых (t>50oC) и концентрированных холодных растворах, содержащих орто-фосфорную кислоту (осветление и пас-сирование) к) никелирование в хлоридных растворах при плотности тока 1 – 3 А/дм2 л) никелирование в сульфатных растворах при плотности тока 1 – 3 А/дм2 м) химическая обработка в растворах, со-держащих азотную кислоту концентра-цией >100 г/л (осветление и пассирова-ние) н) нанесение покрытий в цианистых раст-ворах (кадмирование, серебрение, золо-чение, цинкование, меднение, латуниро-вание, амальгамирование) концентра-цией, г/л: <50 >50 о) химическая обработка в растворах фто-ристоводородной кислоты и ее солей концентрацией, г/л: <10 10 – 20 20 – 50 50 – 100 100 – 150 150 – 200 >200 |
Бензин Керосин Уайт-спирит Бензол Трихлорэтилен Тетрахлорэтилен Трифтортрихлорэтан (фреон 113) Едкая щелочь Едкая щелочь Хромовый ангидрид Едкая щелочь Серная кислота Хлористый водород То же “ “ “ “ Фосфорная кислота Фтористый водород То же “ “ “ “ “ Азотная кислота и оксиды азота Едкая щелочь Хромовый ангидрид Серная кислота Фосфорная кислота Азотная кислота и оксиды азота Серная кислота Хромовый ангидрид Серная кислота Фосфорная кислота Хромовый ангидрид То же “ Едкая щелочь Едкая щелочь Хлористый водород Серная кислота Фосфорная кислота Фосфорная кислота Растворимые соли никеля То же Азотная кислота и оксиды азота Цианистый водород То же Фтористый водород Фтористый водород То же “ “ “ “ |
4530 1560 5800 2970 3940 4200 14910 1,0 39,6 0,02 198,0 25,2 1,1 3,0 10,0 20,0 50,0 288,0 2,20 1,0 5,0 10,0 18,0 36,0 42,0 72,0 10,8 39,6 36,0 25,2 2,2 10,8 25,0 7,2 25,2 18,0 36,0 3,6 0,02 198,0 39,6 1,1 25,2 18,0 2,2 0,54 0,11 10,8 5,4 20,0 1,0 5,0 10,0 18,0 36,0 42,0 72,0 |
Таблица 3.24
изделий из стеклопластиков
|
Процесс |
Вещество |
Количество |
Примечание |
|
Приготовление связующего вещества на основе полиэфирных смол на основе фенолформальдегидных смол Пропитка стекложгута, ковров и изделий Контактное формирование Прессование изделий из материалов на основе полиэфирных смол из прессматериалов АГ-4С из материалов на основе формальде-гидных смол Раскрой стеклоткани на столе 5,3 Ч 1,2 Ч 0,9 м Обрезка труб в установке БИТ-125 Распиловка круглопильным станком с пилой Ш 230 мм. Шлифовка изделий |
Пары стирола Пары гипериза Пары фенола Пары формальдегида Пары стирола Пары стирола Пары гипериза Пары стирола Пары гипериза Пары фенола Пары формальдегида Пары анилина Пары фенола Пары формальдегида Пыль стекловолокна Пыль стеклопластика То же “ |
2 г/кг стирола, входящего в смолу 0,8 г/кг гипериза, входящего в связующее 0,7 г/кг свободного фенола, входящего в смолу 1,8 г/кг свободного формальдегида в смоле 40 г/кг стирола, входящего в смолу 95 г/кг стирола, входящего в смолу 12 г/кг гипериза, входящего в связующее 20 г/кг стирола, входящего в молу 8 г/кг гипериза, входящего в связующее 0,46 г/кг прессматериала 0,13 г/кг прессматериала 0,1 г/кг прессматериала 100 г/кг свободного фенола в смоле 370 г/кг свободного формальдегида в смоле 180 г/ч 43,5 г/ч 120 г/ч 300 г/ч |
15 г/кг при открытии разливе связующего вещества 1,7 г/кг при открытом разливе связующего Ориентировочно |


 Кв
1,0
0,8
0,6
0,4
Рис. 3.1. Изменение относительного
0,2 содержания аэрозоля загрязняющего
вещества в удаляемом воздухе при дви-
жения по воздуховоду.
0 Борто-0 2 4 6 8 ф м
вой от- Воздуховод
сос
3.7. Производство изделий на стеклопластиках. Загрязняющие вещества, содержащиеся в используемом смолах и связующих веществах, при производстве изделий из стеклопластиков выделяются в основном в виде паров или пыли. Данные о выбросах загрязняющих веществ представлены в табл. 3.24.
4.РАСЧЕТ ВЫБРОСОВ УГЛЕВОДОРОДОВ
ПРИ ХРАНЕНИИ НЕФТЕПРОДУКТОВ1.
4.1. Выбросы из емкостей с однокомпонентными жидкостями.
4.1.1. Количество выбросов в атмосферу загрязняющих веществ (кг/ч) из резервуаров за счет испарения рассчитывается по формуле:
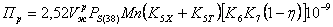 (4.1)
где  - объем жидкости, наливаемой в резервуар в течение года (м3/год); Mn – молекулярная масса паров жидкости; з – коэффициент эффективности газоулавливающего устройства резервуара (доли единицы); К5Х, К5Т – поправочные коэффициенты, зависящие от давления насыщенных паров РS(38) и температуры газового пространства
 соответственно в холодное и теплое время года (см. приложение 1); Кв – поправочный коэффициент, зависящий от давления насыщенных паров и годовой оборачиваемости резервуаров (см. приложение 2); К7 – поправочный коэффициент, зависящий от технической оснащенности и режима эксплуатации (см. приложение 3); РS(38) – давление насыщенных паров жидких при температуре 38 оС (гПа) (см. приложение 4).
4.1.2. При наливе нефтепродуктов в железнодорожные цистерны и нефтеналивные суда среднее количество валовых выбросов в атмосферу (кг/ч) рассчитывается по уравнению:
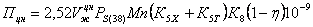 (4.2)
где  - годовой объем наливаемой жидкости (м3/год); К8 – коэффициент, зависящий от давления насыщенных паров и климатической зоны; значение К8 при наливе в нижнюю часть цистерны принимается по табл. 4.1; при наливе полуоткрытой струей и сверху значение
коэффициента К8 увеличивается соответственно в 1,8 и 3,5 раза. Коэффициенты К5Х и К5Тпринимаются по таблицам приложения 1.
Таблица 4.1.
Коэффициент К8 при наливе нефтепродуктов в нижнюю часть емкости
|
Давление насыщенных паров, гПа |
Климатическая зона |
||
|
северная |
средняя |
южная |
|
|
<67 67 – 133 133 – 266 266 – 399 399 – 532 >532 |
0,50 0,50 0,51 0,52 0,53 0,55 |
0,50 0,51 0,51 0,53 0,54 0,56 |
0,50 0,51 0,52 0,54 0,56 0,60 |
4.1.3. При сливе нефтепродуктов из железнодорожных цистерн и нефтеналивных судов расчет среднего количества валовых выбросов (кг/ч) в атмосферу ведется по формуле:
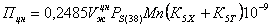 (4.3)
где - годовой объем сливаемой из цистерн (судов) жидкости (м3/год); принимается, что температура газового пространства равна температуре атмосферного воздуха.
4.1.4. Среднее количество валовых выбросов в атмосферу из емкостей технологических установок и реагентного хозяйства рассчитывается по формуле:
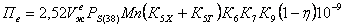 (4.4)
где  объем жидкости, поступающей в емкость в течение года (м3/год); К5Х, К5Тберутся из приложения 1. К6, К7 определяются так же, как для резервуаров (см. приложения 2 и 3); коэффициент К9 принимается: при эксплуатации в режиме «буферный» по табл.4.2. в зависимости от отношения высоты h к диаметру d выбросной трубы; при эксплуатации в режиме «мерник» К9 = 1.
Таблица 4..2.
Коэффициент Ко в зависимости от отношения высоты
(h м) к диаметру (d м) выбросной трубы емкости.
 <1 1 – 2 2 – 3 3 – 4 4 – 5 5 – 7 7 – 9 9 – 11 11 – 14 14 – 17 17 – 21 >21
К9… 1,00 0,97 0,86 0,72 0,58 0,44 0,32 0,24 0,17 0,12 0,11 0,07
4.2. Выбросы из емкостей с многокомпонентными жидкостями. Выбросы веществ в атмосферу из резервуаров, емкостей железнодорожных цистерн и нефтеналивных судов (кг/ч) с многокомпонентными жидкостями (нефтью, нефтепродуктами) определяются по формуле:
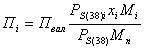 (4.5)
где Пвал – валовые выбросы на соответствующих емкостей (кг/ч); PS(38)i, РS(38) - давление насыщенных паров при 38оС i- го вещества соответственно над чистой и многокомпонентной жидкостью (гПа); Mi и Мп – молекулярные массы паров i-го вещества и многокомпонентной жидкости (см. табл. 5.2 раздела 5); Хi – молекулярная доля i-го вещества в многокомпонентной жидкости (кг моль/кг моль смеси).
Значения давления насыщенных паров при температуре 38оС: бензола – 223,8 гПа, толуола – 71,7 гПа, ксилолов – 21,7 гПа, сероводорода – 27920 гПа.
Молекулярную долю i-го вещества в многокомпонентной жидкости приближенно можно рассчитать по формуле:
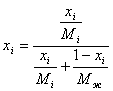 , (4.6)
где xi – массовая доля i-го вещества в многокомпонентной жидкости (кг/кг смеси); Мж – молекулярная масса многокомпонентной жидкости, значения которой принимаются по табл. 4.3 в зависимости от средней температуры кипения жидкости.
Значения массовых долей сероводорода и ароматических углеводородов – бензола, толуола, ксилолов в нефтях и нефтепродуктах – принимаются по данным справочника «Нефти СССР» т. 1 – 4 (М. Химия, 1972), в котором приведены суммарные массовые концентрации ароматики для ряда нефтяных фракций, причем в нефтяных за концентрацию бензола принимается суммарная концентрация ароматики во фракции 60 – 95оС, толуола – во фракции 95 – 122оС, ксилолов – во фракции 122 – 150оС.
При отсутствии значения массового содержания i-го компонента в парах нефтепродуктов их выбросы на нефтеперерабатывающих предприятиях можно рассчитать по формуле:
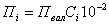 , (4.7)
где Сi – массовая концентрация i-го компонента в парах нефтепродукта (% по массе) принимается по табл. 4.4.
Таблица 4.3.
Значения молекулярной массы нефтепродуктов в зависимости от средней температуры кипения  оС
|
|
Мж |
|
Мж |
|
Мж |
|
Мж |
|
Мж |
|
Мж |
|
20 21 22 23 24 25 26 27 28 29 30 31 32 33 34 35 36 37 38 39 40 41 42 43 44 45 46 47 48 49 |
66,4 66,75 67,1 67,4 67,8 68,1 68,5 68,8 69,2 69,5 69,9 70,3 70,6 71,0 71,4 71,7 72,1 72,5 72,8 73,2 73,6 74,0 74,4 74,7 75,1 75,5 75,9 76,3 76,8 77,1 |
50 51 52 53 54 55 56 57 58 59 60 61 62 63 64 65 66 67 68 69 70 71 72 73 74 75 76 77 78 79 |
77,5 77,9 78,3 78,7 79,1 79,5 79,9 80,4 80,8 81,2 81,6 82,0 82,4 82,9 83,3 83,7 84,1 84,5 85,0 85,5 85,9 86,3 86,8 87,2 87,7 88,1 88,6 89,0 89,4 89,9 |
80 81 82 83 84 85 86 87 88 89 90 91 92 93 94 95 96 97 98 99 100 102 104 106 108 110 112 114 116 118 |
90,4 90,9 91,3 91,8 92,2 92,7 93,2 93,7 94,1 94,6 95,1 95,6 96,0 96,5 97,0 97,5 98,0 98,5 99,0 99,5 100,0 101,0 102,0 103,0 104,0 105,1 106,1 107,3 108,3 109,3 |
120 122 124 126 128 130 132 134 136 138 140 142 144 146 148 150 152 154 156 158 160 162 164 166 168 170 172 174 176 178 |
110,4 111,5 112,6 113,7 114,8 115,9 117,0 118,2 119,3 120,4 121,6 122,8 123,9 125,1 126,3 127,5 128,7 129,9 131,1 132,3 133,0 134,8 136,0 137,4 138,6 139,9 141,0 142,0 143,0 144,5 |
180 182 184 186 188 190 192 194 196 198 200 202 204 206 208 210 212 215 220 225 230 235 240 245 250 255 260 265 270 275 |
146,0 147,0 148,0 149,5 151,0 152,5 153,5 155,0 156,0 157,5 159,0 160,0 161,5 162,5 164,0 165,5 167,0 169,0 172,5 176,0 180,0 184,0 187,5 191,5 195,0 199,0 203,5 207,0 211,5 215,0 |
280 285 290 295 300 305 310 315 320 325 330 335 340 345 350 360 370 380 390 400 410 420 430 440 450 460 470 480 490 500 |
220,0 224,0 228,5 237,5 238,0 234,0 247,0 254,0 257,5 263,0 268,0 273,0 278,5 284,0 298,5 300,0 312,5 324,5 337,5 350,0 364,0 378,0 392,0 407,0 422,0 438,5 455,0 474,0 491,0 510,0 |
Таблица 4.4.
Концентрация загрязняющих веществ (% по массе)
в парах различных нефтепродуктов.
|
Наименование нефтепродукта |
Углеводороды |
Сероводо-род |
|||||
|
предель-ные |
аромати-ческие |
непре-дельные |
в том числе |
||||
|
бензол |
толуол |
ксилол |
|||||
|
Сырая нефть Прямогонные бензиновые фракции 62 – 105 85 – 105 85 – 120 85 – 180 105 – 140 120 – 140 140 – 180 НК – 180 Стабильный катализат Бензин-рафинад Крекинг-бензин Ловушечный продукт Керосин Дизельное топливо Мазут |
99,94 99,05 99,90 98,64 97,61 99,25 95,04 95,90 99,57 99,45 92,84 98,88 74,03 98,31 99,84 99,57 99,31 |
- 0,95 6,10 1,36 2,39 0,75 4,96 4,10 1,43 0,55 7,16 1,12 0,97 1,56 0,10 0,15 0,21 |
- - - - - - - - - - - - 25,00 - - - - |
- 0,55 5,89 0,24 0,05 0,15 - - - 0,27 2,52 0,44 0,58 - - - - |
- 0,40 0,21 1,12 2,34 0,35 3,81 2,09 - 0,18 2,76 0,42 0,27 - - - - |
- - - - - 0,25 1,15 2,01 0,43 0,10 1,88 0,26 0,12 - - - - |
0,06 - - - - - - - - - - - - - 0,13 0,06 0,28 0,48 |
ПРИЛОЖЕНИЕ 1
ОПРЕДЕЛЕНИЕ КОЭФФИЦИЕНТА К5
Для расчета температуры газового пространства емкостей необходимо иметь замеренные значения средних температур нефти и нефтепродуктов, находящихся в соответствующих емкостях, за шесть наиболее холодных и шесть наиболее теплых месяцев года.
Для наземных металлургических необогреваемых и подземных железобетонных резервуаров температура за шесть наиболее холодных месяцев определяется по формуле:
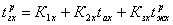 (П.1.1)
а за шесть наиболее теплых месяцев по формуле:
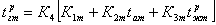 (П.1.2)
где tах и tат – средние арифметические значения температуры атмосферного воздуха соответственно за шесть наиболее холодных и шесть наиболее теплых месяцев года (оС); К1т, холодных месяцев, принимаемые по табл. П.1.1; К4 для подземных резервуаров равен единице, а для наземных металлических необогреваемых резервуаров принимается по табл. П.1.2. в зависимости от окраски поверхности резервуара и климатической зоны (условное разделение территории СССР на климатические зоны представлено в табл. П.1.1);  - средние температуры нефтепродуктов в шесть теплых и шесть холодных месяцев.
Средняя температура газового пространства обогреваемых резервуаров принимается равной температуре жидкости в резервуаре.
При наливе жидкостей в железнодорожные цистерны и нефтеналивные суда температура газового пространства составит:
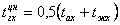 , (П.1.3)
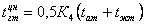 , (П.1.4)
где К4 принимается по табл. П.1.2; для нефтеналивных судов К4 = 1; tжх, tжт – средние арифметические значения температуры жидкости в резервуаре соответственно за шесть холодных и шесть теплых месяцев года (оС).
При сливе жидкости из железнодорожных цистерн и наливных судов средняя температура газового пространства этих емкостей принимается равной средней температуре атмосферного воздуха за соответствующий период:
 … (П.1.5)
 … (П.1.6)
ПРИЛОЖЕНИЕ 2
ОПРЕДЕЛЕНИЕ КОЭФФИЦИЕНТА К6
Значение коэффициента К6 принимается по табл. П.2.1. – П.2.3. в зависимости от размещения предприятий в той или иной климатической зоне, от давления насыщенных паров Рs(38) и от годовой оборачиваемости резервуара n:
 , (П.2.1)
где Vж – объем жидкости, поступающей в резервуар в течение года (м3/год); Vр – объем резервуара (м3).
ПРИЛОЖЕНИЕ 3
ОПРЕДЕЛЕНИЕ КОЭФФИЦИЕНТА К7
Значение коэффициента К7 принимается по табл. П.3.1. в зависимости от оснащенности резервуара техническими средствами сокращения потерь и режима эксплуатации.
ПРИЛОЖЕНИЕ 4
ОПРЕДЕЛЕНИЕ РS(38)
Значение давления насыщенных паров РS(38) для многокомпонентных жидкостей (нефти и нефтепродуктов) принимается по табл. П.4.1. в зависимости от значений эквивалентной температуры начала кипения жидкости (tэквоС), определяется по формуле:
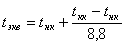 , (П.4.1)
где tнк и tкк – температура соответственно начала и конца кипения многокомпонентной жидкости (оС).
Для однокомпонентных жидкостей значения PS(38) (гПа) рассчитываются по формулам:
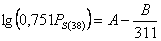 , (П.4.2)
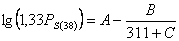 , (П.4.3)
где А, В, С – константы зависящие от природы вещества (см. «Справочник химика» т. 1, Л., Химия, 1967).
Для многокомпонентных жидкостей (нефтепродуктов) средняя молекулярная масса паров принимается по табл. 5.2. (см. раздел 5) в зависимости от температуры начала кипения смеси веществ.
Для паров нефти в зависимости от количества растворенных в ней углеводородных газов С1 – С4 молекулярная масса имеет следующие значения:
Массовое содержание в нефти
углеводородов С1 – С2, %……. >2,5 1,5 – 2,5 <1,5
Молекулярная масса паров
нефти………………………….. 50 55 60
Значения коэффициента К5Х и К5Т принимаются по таблицам приложения 1 в зависимости от давления насыщенных паров РS(38) и соответственно средних температур газового пространства резервуара tгх и tгт.
Таблица П.1.1.
Значения коэффициентов К1, К2, К3 в зависимости от температуры жидкости в резервуаре.
|
Период |
Температу-ра в резер-вуаре, оС |
К1 |
К2 |
К3 |
|
Наземные резервуары |
||||
|
Шесть наиболее холодных месяцев Шесть наиболее теплых месяцев |
< 20 20 – 35 35 – 60 > 60 < 35 35 – 50 50 – 75 > 75 |
0,3 - -5,77 -10,80 6,12 4,33 -2,04 -8,41 |
0,37 0,33 0,26 0,65 0,41 0,37 0,57 0,99 |
0,62 0,63 0,77 0,89 0,51 0,59 0,62 0,75 |
|
Подземные железобетонные резервуары |
||||
|
Шесть наиболее холодных месяцев Шесть наиболее теплых месяцев |
< 25 25 – 40 40 – 60 > 60 < 35 35 – 50 50 – 75 > 75 |
1,62 1,60 1,60 4,2 6,10 0,30 0,40 8,95 |
0,19 0,15 0,10 0,06 0,17 0,15 0,05 0,07 |
0,74 0,72 0,70 0,68 0,36 0,75 0,83 0,65 |
Таблица П.1.2.
Значения коэффициента К4
|
Климатическая зона |
|||
|
южная |
средняя |
северная |
|
|
Резервуары наземные: окраска черная окраска алюминиевая теплоотражающая эмаль Железнодорожные цистерны: окраска черная окраска алюминиевая |
1,39 1,14 0,92 1,29 1,12 |
1,22 1,00 0,81 1,18 1,00 |
1,12 0,92 0,78 1,11 0,96 |
Таблица П.1.3.
Условное разделение территории СССР на климатических зоны
для применения норм естественной убыли нефти и нефтепродуктов
при расчетах выбросов вредных веществ в атмосферу.
|
Зона |
Республика, край, область |
|
Южная Северная Средняя |
Союзные республики: Азербайджанская, Арменская, Грузинская, Киргизская, Молдовская, Таджикская, Туркменская, Узбекская Автономные республики: Дагестанская, Кабардино-Балкарская, Калмыцкая, Северо-Осетинская, Чечено-Ингушская Края: Краснодарский, Ставропольский Области: РСФСР – Астраханская, Волгоградская, Ростовская, Украинская ССР – Херсонская, Запорожская, Николаевская, Крымская, Одесская; Казахская ССР – Гурьевская, Джамбулская, Кзыл – Ординская, Чемкентская Автономные республики: Бурятская, Карельская, Коми, Турвинская, Якутская Края: Красноярский, Хабаровский Области: Амурская, Архангельская, Мурманская, Новосибирская, Омская, Пермская, Свердловская, Тюменская, Томская, Читинская. Союзные автономные республики, края и области, не вошедшие в южную и северную зоны |
Таблица П.1.4.
Значения коэффициента К5 при РS(38) = 966 . . . 500 гПа
|
TгоС |
РS(38) гПа |
|||||||
|
> 966 |
965-901 |
900-834 |
833-765 |
764-701 |
700-634 |
633-567 |
566-500 |
|
|
-30 и менее -29 -28 -27 -26 -25 -24 -23 -22 -21 -20 -19 -18 -17 -16 -15 -14 -13 -12 -11 -10 -9 -8 -7 -6 -5 -4 -3 -2 -1 0 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31 32 33 34 35 36 37 38 39 40 41 42 43 44 45 46 47 48 49 50 и более |
0,051 0,053 0,057 0,060 0,063 0,067 0,070 0,074 0,078 0,082 0,087 0,091 0,096 0,100 0,111 0,117 0,123 0,129 0,135 0,141 0,148 0,155 0,162 0,170 0,178 0,185 0,194 0,202 0,211 0,221 0,221 0,230 0,240 0,250 0,261 0,272 0,283 0,294 0,306 0,319 0,331 0,342 0,358 0,372 0,386 0,401 0,416 0,432 0,448 0,465 0,482 0,489 0,517 0,535 0,554 0,574 0,594 0,615 0,636 0,657 0,679 0,702 0,725 0,749 0,774 0,799 0,824 0,850 0,877 0,905 0,933 0,962 0,982 1,002 1,053 1,084 1,116 1,148 1,183 1,218 1,253 |
0,049 0,051 0,054 0,058 0,061 0,064 0,068 0,072 0,076 0,079 0,084 0,088 0,093 0,098 0,103 0,108 0,113 0,119 0,123 0,131 0,137 0,144 0,151 0,158 0,165 0,173 0,181 0,189 0,198 0,207 0,216 0,225 0,235 0,245 0,256 0,267 0,278 0,289 0,301 0,314 0,326 0,339 0,353 0,367 0,381 0,396 0,412 0,427 0,443 0,460 0,477 0,495 0,512 0,531 0,550 0,570 0,590 0,611 0,632 0,654 0,677 0,700 0,723 0,747 0,772 0,797 0,823 0,850 0,877 0,906 0,934 0,963 0,994 1,025 1,056 1,088 1,120 1,153 1,189 1,225 1,260 |
0,046 0,049 0,052 0,055 0,058 0,062 0,065 0,069 0,07 0,077 0,081 0,085 0,090 0,094 0,099 0,105 0,110 0,116 0,121 0,127 0,134 0,140 0,147 0,164 0,166 0,169 0,177 0,185 0,193 0,202 0,211 0,222 0,231 0,241 0,251 0,262 0,273 0,285 0,296 0,309 0,321 0,334 0,348 0,362 0,376 0,391 0,407 0,422 0,439 0,455 0,473 0,490 0,508 0,527 0,565 0,587 0,596 0,608 0,629 0,651 0,674 0,695 0,721 0,745 0,770 0,796 0,822 0,849 0,877 0,906 0,935 0,965 0,996 1,027 1,059 1,092 1,125 1,159 1,195 1,231 1,268 |
0,044 0,047 0,050 0053 0,056 0,059 0,063 0,066 0,070 0,074 0,078 0,082 0,087 0,091 0,096 0,101 0,107 0,112 0,188 0,124 0,130 0,136 0,143 0,150 0,157 0,165 0,172 0,181 0,189 0,197 0,207 0,216 0,226 0,236 0,246 0,257 0,268 0,280 0,292 0,308 0,317 0,329 0,343 0,357 0,371 0,386 0,402 0,417 0,434 0,450 0,468 0,486 0,504 0,525 0,542 0,562 0,583 0,604 0,626 0,648 0,671 0,695 0,719 0,743 0,769 0,795 0,821 0,849 0,877 0,907 0,936 0,966 0,998 1,030 1,062 1,095 1,129 1,164 1,200 1,234 1,275 |
0,042 0,045 0,048 0,051 0,054 0,057 0,060 0,064 0,067 0,071 0,075 0,079 0,084 0,088 0,093 0,098 0,103 0,108 0,114 0,120 0,126 0,132 0,139 0,146 0,153 0,160 0,168 0,176 0,184 0,193 0,202 0,211 0,221 0,231 0,241 0,252 0,263 0,275 0,287 0,299 0,312 0,324 0,338 0,352 0,366 0,381 0,397 0,412 0,429 0,446 0,464 0,482 0,500 0,523 0,538 0,558 0,579 0,601 0,623 0,645 0,668 0,692 0,716 0,742 0,767 0,794 0,821 0,848 0,877 0,907 0,937 0,968 1,000 1,032 1,065 1,103 1,133 1,169 1,206 1,244 1,282 |
0,040 0,043 0,044 0,045 0,051 0,055 0,058 0,061 0,065 0,068 0,072 0,076 0,081 0,085 0,090 0,094 0,100 0,105 0,110 0,116 0,122 0,128 0,135 0,142 0,149 0,156 0,164 0,172 0,180 0,189 0,197 0,206 0,216 0,226 0,237 0,247 0,258 0,270 0,282 0,294 0,306 0,319 0,333 0,347 0,361 0,377 0,392 0,408 0,424 0,441 0,459 0,477 0,495 0,518 0,534 0,555 0,575 0,597 0,619 0,642 0,665 0,690 0,714 0,740 0,766 0,792 0,820 0,848 0,877 0,908 0,938 0,969 1,002 1,035 1,069 1,108 1,138 1,174 1,212 1,251 1,280 |
0,039 0,041 0,043 0,046 0,049 0,052 0,055 0,058 0,062 0,066 0,069 0,073 0,078 0,082 0,086 0,091 0,096 0,101 0,107 0,113 0,118 0,124 0,131 0,138 0,145 0,152 0,160 0,167 0,176 0,184 0,193 0,202 0,213 0,221 0,231 0,242 0,253 0,265 0,277 0,289 0,302 0,314 0,328 0,342 0,357 0,372 0,387 0,403 0,420 0,437 0,454 0,473 0,491 0,515 0,530 0,551 0,572 0,594 0,616 0,639 0,663 0,687 0,712 0,738 0,738 0,791 0,819 0,848 0,877 0,908 0,939 0,971 1,004 1,037 1,072 1,106 1,142 1,179 1,218 1,257 1,297 |
0,036 0,039 0,041 0,044 0,046 0,050 0,053 0,056 0,059 0,063 0,066 0,070 0,074 0,079 0,083 0,088 0,093 0,098 0,099 0,109 0,115 0,121 0,127 0,134 0,140 0,148 0,155 0,163 0,171 0,180 0,188 0,197 0,207 0,217 0,227 0,237 0,248 0,260 0,272 0,284 0,297 0,309 0,323 0,337 0,351 0,367 0,382 0,398 0,415 0,432 0,450 0,468 0,486 0,510 0,526 0,547 0,568 0,590 0,613 0,636 0,660 0,685 0,710 0,736 0,736 0,790 0,818 0,847 0,877 0,909 0,940 0,971 1,006 1,040 1,075 1,110 1,146 1,184 1,223 1,264 1,304 |
Таблица П.1.5.
Значения коэффициента К5 при РS(38) = 500 . . . 51 гПа
|
tгоС |
РS(38) гПа |
|||||||
|
500-435 |
434-368 |
367-301 |
300-234 |
233-168 |
167-117 |
116-91 |
90-51 |
|
|
-30 и менее -29 -28 -27 -26 -25 -24 -23 -22 -21 -20 -19 -18 -17 -16 -15 -14 -13 -12 -11 -10 -9 -8 -7 -6 -5 -4 -3 -2 -1 0 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31 32 33 34 35 36 37 38 39 40 41 42 43 44 45 46 47 48 49 50 и более |
0,034 0,037 0,039 0,042 0,044 0,047 0,050 0,053 0,056 0,060 0,064 0,067 0,071 0,075 0,080 0,084 0,089 0,094 0,099 0,105 0,111 0,117 0,123 0,130 0,136 0,143 0,151 0,159 0,167 0,175 0,184 0,193 0,202 0,212 0,222 0,233 0,243 0,255 0,267 0,279 0,292 0,304 0,318 0,332 0,347 0,362 0,378 0,393 0,410 0,427 0,445 0,452 0,464 0,502 0,543 0,552 0,565 0,587 0,610 0,633 0,657 0,682 0,708 0,734 0,761 0,789 0,818 0,847 0,877 0,909 0,941 0,974 1,008 1,043 1,078 1,114 1,151 1,189 1,229 1,270 1,316 |
0,032 0,035 0,037 0,039 0,042 0,045 0,048 0,052 0,054 0,057 0,061 0,064 0,068 0,072 0,077 0,081 0,086 0,092 0,096 0,101 0,107 0,113 0,119 0,125 0,132 0,139 0,147 0,154 0,162 0,170 0,179 0,188 0,197 0,207 0,217 0,228 0,238 0,250 0,262 0,274 0,287 0,299 0,313 0,327 0,342 0,357 0,373 0,389 0,406 0,423 0,441 0,459 0,478 0,498 0,518 0,539 0,561 0,583 0,606 0,630 0,654 0,680 0,705 0,732 0,760 0,788 0,817 0,846 0,877 0,909 0,942 0,975 1,010 1,047 1,081 1,118 1,155 1,195 1,235 1,277 1,319 |
0,031 0,033 0,035 0,038 0,040 0,043 0,045 0,048 0,052 0,055 0,058 0,062 0,066 0,070 0,074 0,078 0,083 0,088 0,093 0,098 0,104 0,110 0,116 0,122 0,129 0,136 0,143 0,151 0,158 0,167 0,175 0,184 0,194 0,203 0,213 0,224 0,234 0,246 0,258 0,270 0,282 0,295 0,309 0,323 0,338 0,353 0,369 0,385 0,402 0,419 0,437 0,456 0,474 0,494 0,515 0,536 0,558 0,580 0,604 0,627 0,652 0,677 0,704 0,730 0,758 0,787 0,816 0,845 0,877 0,910 0,943 0,976 1,012 1,049 1,084 1,121 1,159 1,199 1,240 1,282 1,325 |
0,026 0,028 0,030 0,032 0,034 0,036 0,039 0,042 0,045 0,048 0,051 0,054 0,058 0,062 0,066 0,070 0,074 0,078 0,083 0,088 0,093 0,099 0,105 0,110 0,117 0,124 0,130 0,136 0,145 0,153 0,161 0,170 0,179 0,189 0,198 0,209 0,219 0,230 0,242 0,254 0,266 0,279 0,293 0,307 0,321 0,337 0,352 0,368 0,386 0,403 0,421 0,440 0,459 0,480 0,500 0,522 0,545 0,568 0,592 0,616 0,642 0,668 0,695 0,723 0,752 0,782 0,813 0,844 0,877 0,912 0,946 0,982 1,020 1,057 1,096 1,136 1,177 1,219 1,263 1,309 1,355 |
0,022 0,024 0,026 0,028 0,030 0,032 0,034 0,037 0,039 0,042 0,045 0,048 0,051 0,055 0,058 0,062 0,066 0,070 0,075 0,080 0,084 0,090 0,095 0,100 0,107 0,113 0,120 0,127 0,134 0,142 0,150 0,158 0,167 0,176 0,186 0,196 0,206 0,217 0,228 0,240 0,251 0,276 0,279 0,293 0,307 0,323 0,338 0,354 0,372 0,389 0,408 0,427 0,446 0,467 0,488 0,510 0,533 0,557 0,581 0,607 0,633 0,660 0,688 0,717 0,747 0,778 0,810 0,843 0,877 0,913 0,949 0,986 1,026 1,065 1,106 1,148 1,192 1,236 1,283 1,332 1,381 |
0,019 0,020 0,022 0,023 0,025 0,027 0,029 0,031 0,034 0,036 0,039 0,042 0,045 0,048 0,051 0,054 0,0,58 0,062 0,068 0,071 0,075 0,080 0,085 0,088 0,097 0,103 0,109 0,116 0,123 0,130 0,138 0,148 0,154 0,163 0,173 0,183 0,193 0,204 0,215 0,226 0,239 0,262 0,265 0,279 0,293 0,308 0,324 0,340 0,358 0,376 0,394 0,414 0,433 0,454 0,476 0,498 0,522 0,546 0,571 0,597 0,624 0,652 0,681 0,711 0,742 0,774 0,807 0,842 0,877 0,914 0,952 0,991 1,033 1,074 1,117 1,161 1,207 1,253 1,304 1,355 1,407 |
0,017 0,018 0,019 0,021 0,023 0,025 0,027 0,029 0,031 0,033 0,036 0,038 0,041 0,044 0,047 0,051 0,054 0,058 0,062 0,066 0,070 0,076 0,081 0,086 0,092 0,098 0,104 0,110 0,117 0,124 0,132 0,140 0,148 0,157 0,167 0,176 0,186 0,197 0,208 0,220 0,232 0,245 0,258 0,272 0,286 0,302 0,318 0,334 0,351 0,368 0,386 0,407 0,427 0,448 0,470 0,493 0,516 0,541 0,566 0,593 0,620 0,648 0,678 0,708 0,740 0,772 0,806 0,841 0,877 0,915 0,954 0,994 1,036 1,078 1,122 1,167 1,214 1,262 1,314 1,366 1,420 |
0,015 0,016 0,017 0,019 0,021 0,022 0,024 0,026 0,028 0,030 0,032 0,035 0,038 0,041 0,044 0,047 0,047 0,054 0,058 0,062 0,067 0,071 0,076 0,081 0,087 0,093 0,098 0,105 0,111 0,119 0,125 0,134 0,142 0,151 0,160 0,170 0,180 0,190 0,201 0,213 0,225 0,238 0,251 0,265 0,279 0,295 0,311 0,327 0,344 0,362 0,381 0,400 0,421 0,442 0,464 0,487 0,510 0,535 0,561 0,588 0,615 0,644 0,674 0,705 0,737 0,770 0,805 0,840 0,877 0,916 0,955 0,996 1,039 1,082 1,127 1,174 1,222 1,270 1,324 1,377 1,433 |
Таблица П.1.6.
Значения коэффициента К5 при РS(38) = 50,5 . . . 0,011 гПа
|
tгоС |
РS(38) гПа |
|||||||
|
50,50-24,10 |
24,00-8,01 |
8,00-2,94 |
2,937-0,974 |
0,973-0,334 |
0,333-0,094 |
0,093-0,036 |
0,035-0,011 |
|
|
-20 -18 -16 -14 -12 -10 -8 -6 -4 -2 0 2 4 6 8 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31 32 33 34 35 36 37 38 39 40 41 42 43 44 45 46 47 48 49 50 51 52 53 54 55 56 60 62 64 66 68 70 72 74 76 78 80 82 84 86 88 90 92 94 96 98 100 и более |
0,025 0,030 0,034 0,040 0,046 0,053 0,062 0,071 0,081 0,093 0,105 0,121 0,136 0,154 0,175 0,195 0,208 0,222 0,235 0,248 0,262 0,279 0,256 0,313 0,329 0,346 0,368 0,389 0,411 0,432 0,453 0,480 0,507 0,534 0,561 0,587 0,621 0,654 0,688 0,721 0,754 0,796 0,837 0,877 0,920 0,961 1,012 1,065 1,116 1,167 1,217 1,276 1,334 1,394 1,453 1,509 1,584 1,656 1,727 1,801 1,963 2,144 2,322 2,530 2,716 2,933 2,176 3,412 3,589 3,872 4,155 4,460 4,776 5,117 5,475 5,853 6,242 6,659 7,097 7,559 8,042 8,546 9,076 |
0,015 0,020 0,022 0,026 0,032 0,036 0,044 0,051 0,060 0,070 0,080 0,094 0,108 0,125 0,144 0,163 0,176 0,188 0,202 0,214 0,227 0,244 0,261 0,278 0,295 0,311 0,334 0,356 0,378 0,400 0,422 0,451 0,479 0,508 0,536 0,564 0,601 0,538 0,674 0,710 0,746 0,792 0,838 0,877 0,931 0,976 1,033 1,092 1,149 1,206 1,262 1,333 1,404 1,476 1,548 1,617 1,706 1,794 1,879 1,967 2,161 2,374 2,584 2,842 3,096 3,376 3,685 3,985 4,327 4,650 5,087 5,509 5,951 6,427 6,935 7,474 8,035 8,631 9,281 9,958 10,67 11,43 12,12 |
0,009 0,012 0,014 0,017 0,021 0,025 0,031 0,036 0,043 0,051 0,061 0,073 0,085 0,100 0,117 0,135 0,147 0,159 0,171 0,183 0,196 0,212 0,268 0,245 0,271 0,277 0,300 0,322 0,345 0,367 0,389 0,419 0,449 0,479 0,508 0,537 0,577 0,616 0,656 0,694 0,733 0,784 0,835 0,877 0,937 0,987 1,053 1,119 1,184 1,248 1,313 1,396 1,479 1,563 1,647 1,728 1,835 1,939 2,042 2,148 2,383 2,643 2,901 3,224 3,544 3,921 4,300 4,689 5,168 5,649 6,173 6,755 7,321 8,021 8,712 9,472 10,28 11,09 12,08 13,05 14,10 15,24 16,37 |
0,006 0,008 0,010 0,013 0,016 0,019 0,023 0,027 0,033 0,041 0,045 0,056 0,066 0,079 0,095 0,109 0,121 0,132 0,143 0,155 0,165 0,182 0,197 0,214 0,228 0,245 0,268 0,290 0,312 0,334 0,356 0,388 0,418 0,449 0,479 0,510 0,553 0,595 0,636 0,678 0,719 0,776 0,832 0,877 0,944 0,999 1,074 1,149 1,223 1,297 1,369 1,467 1,564 1,662 1,759 1,854 1985 2,107 2,231 2,357 2,649 2,694 3,281 3,689 4,092 4,469 5,059 5,559 6,185 6,812 7,511 9,297 9,062 10,02 10,97 12,02 13,15 14,29 15,69 17,05 18,58 20,23 21,86 |
0,014 0,019 0,024 0,027 0,032 0,041 0,050 0,061 0,074 0,087 0,098 0,108 0,118 0,128 0,138 0,154 0,169 0,184 0,199 0,214 0,242 0,259 0,269 0,296 0,323 0,377 0,383 0,429 0,456 0,482 0,527 0,572 0,611 0,661 0,704 0,767 0,829 0,877 0,952 1,013 1,098 1,184 1,267 1,351 1,433 1,548 1,661 1,776 1,759 2,000 2,155 2,205 2,454 2,606 2,955 3,353 3,745 4,263 4,775 5,387 6,027 6,678 7,520 8,362 9,303 10,36 11,40 12,73 14,05 15,53 17,14 18,76 20,76 22,75 24,96 27,39 29,80 |
0,008 0,016 0,017 0,023 0,030 0,037 0,046 0,058 0,069 0,078 0,087 0,0,96 0,105 0,114 0,128 0,143 0,157 0,181 0,185 0,207 0,228 0,250 0,272 0,293 0,325 0,358 0,390 0,422 0,454 0,502 0,549 0,596 0,643 0,689 0,757 0,825 0,877 0,961 1,027 1,124 1,221 1,316 1,411 1,505 1,638 1,771 1,905 2,038 2,169 2,355 2,537 2,717 2,900 3,330 3,823 4,311 4,973 5,626 6,386 7,259 8,114 9,244 10,37 11,65 13,12 14,54 15,41 18,26 20,36 22,68 25,00 27,95 30,87 34,14 37,77 41,36 |
0,024 0,047 0,053 0,061 0,069 0,077 0,086 0,093 0,106 0,119 0,133 0,146 0,159 0,179 0,200 0,221 0,243 0,263 0,295 0,328 0,361 0,394 0,426 0,476 0,526 0,575 0,625 0,673 0,748 0,822 0,877 0,951 1,043 1,153 1,263 1,371 1,479 1,585 1,743 1,898 2,056 2,038 2,365 2,590 2,811 3,029 3,251 3,780 4,397 5,000 5,856 6,695 7,725 8,839 9,967 11,59 13,03 14,79 16,82 18,79 21,45 24,08 27,11 30,47 33,84 38,21 42,54 47,45 52,95 58,36 |
0,040 0,047 0,054 0,061 0,067 0,073 0,086 0,098 0,111 0,122 0,134 0,154 0,174 0,194 0,214 0,233 0,266 0,299 0,332 0,365 0,397 0,449 0,501 0,553 0,604 0,655 0,737 0,818 0,877 0,958 1,058 1,183 1,309 1,432 1,555 1,676 1,861 2,045 2,229 2,212 2,593 2,866 2,134 3,400 3,669 4,326 5,104 5,871 6,973 8,060 9,415 10,90 12,41 14,52 16,61 19,07 21,02 24,72 28,55 32,34 36,76 41,75 46,72 55,32 59,85 67,36 75,83 84,20 |
Таблица П.1.7.
Значения коэффициента К5 при РS(38) = 11 x 10-3 . . . 1,3 х 10-5 гПа
|
tгоС |
РS(38) гПа |
|||||||
|
11х10-3… …4х10-3 |
4х10-3… …12х10-4 |
12х10-4… …4х10-4 |
4х10-4… …12х10-5 |
12х10-5… …13х10-7 |
13х10-7… …13х10-8 |
13х10-8… …1,3х10-9 |
< 1,3х10-9 |
|
|
25 и менее 26 27 28 29 30 31 32 33 34 35 36 37 38 39 40 44 42 43 44 45 46 47 48 49 50 51 52 53 54 55 56 57 58 59 60 61 62 63 64 65 66 67 68 69 70 71 72 73 74 75 76 77 78 79 80 81 82 83 84 85 86 87 88 89 90 91 92 93 94 95 96 97 98 99 100 102 104 106 108 110 115 120 и более |
0,211 0,244 0,276 0,309 0,341 0,373 0,428 0,482 0,536 0,589 0,643 0,731 0,818 0,877 0,991 1,076 0,214 0,352 1,488 1,623 1,757 1,971 2,183 2,396 2,508 2,816 3,139 3,390 3,639 3,891 4,397 4,874 5,343 5,815 6,276 6,743 7,432 8,125 8,814 9,489 10,17 11,15 12,14 13,12 14,07 15,05 15,44 17,81 19,19 20,56 21,90 23,83 25,75 27,66 29,56 31,41 34,06 36,68 39,90 41,90 44,49 48,05 51,53 55,05 58,55 62,04 66,78 71,49 76,18 80,84 85,47 91,71 97,92 104,1 110,2 116,3 131,1 147,6 165,7 186,1 208,3 274,5 358,2 |
0,182 0,214 0,246 0,278 0,310 0,341 0,398 0,454 0,510 0,566 0,621 0,717 0,812 0,877 1,001 1,095 1,254 1,414 1,572 1,728 1,884 2,141 2,396 2,652 2,907 3,157 3,565 3,965 4,362 4,762 5,155 5,786 6,407 7,032 7,644 8,262 9,189 10,12 11,05 11,96 12,88 14,27 15,67 17,07 18,43 19,81 21,84 23,82 25,83 27,82 29,77 32,68 35,57 38,45 41,32 44,11 48,21 52,28 56,33 60,36 64,37 70,04 75,59 81,20 86,78 92,33 100,1 107,8 115,4 123,1 130,6 141,1 151,5 161,8 172,1 182,3 208,1 236,4 268,1 303,7 342,9 461,8 614,9 |
0,314 0,373 0,431 0,489 0,547 0,604 0,708 0,811 0,877 1,017 1,118 1,293 1,479 1,657 1,834 2,009 2,312 2,614 2,916 3,217 3,512 4,013 4,505 4,994 5,486 5,968 6,762 7,543 8,328 9,098 9,875 11,11 12,35 13,58 14,78 16,01 17,88 19,76 21,64 23,48 25,33 28,17 30,96 33,77 36,56 39,29 43,50 47,69 51,85 55,99 60,04 66,07 72,07 78,04 83,98 89,89 98,48 106,8 115,3 123,8 132,2 144,2 156,2 168,1 179,9 191,7 208,3 224,8 241,3 257,6 273,8 314,4 360,4 412,1 470,0 536,1 763,6 898,8 |
0,389 0,443 0,509 0,588 0,701 0,813 0,877 1,035 1,145 1,348 1,551 1,752 1,957 2,148 2,505 2,859 3,214 3,568 3,915 4,528 5,131 5,730 6,332 6,923 7,945 8,952 9,963 10,95 11,95 13,58 15,22 16,84 18,44 20,04 22,60 25,17 27,72 30,22 32,75 36,76 40,71 44,68 48,62 52,48 58,47 64,44 70,36 76,26 82,02 102,8 132,6 156,1 164,8 185,2 186,6 187,7 189,1 190,4 191,7 210,6 229,3 247,9 266,5 284,9 311,6 338,1 364,5 390,7 416,8 483,4 558,9 644,7 743,0 853,0 1196 1554 |
0,767 0,877 1,009 1,162 1,395 1,627 1,856 2,084 2,310 2,740 3,167 3,596 4,022 4,442 5,205 5,957 6,704 7,455 8,192 9,517 10,82 12,13 13,42 14,72 16,93 19,14 21,43 23,51 25,69 29,27 32,86 36,43 39,94 43,47 49,31 55,04 60,81 66,55 72,17 81,21 90,20 99,14 108,0 116,7 130,6 144,5 158,3 172,0 185,6 206,3 226,5 246,8 267,1 287,3 318,5 349,4 380,3 410,9 441,4 485,7 529,8 573,7 617,3 660,7 772,8 902,1 1050 1221 1413 2028 2664 |
4,100 5,020 5,940 6,860 7,800 8,720 9,640 10,56 11,48 12,46 13,32 15,97 18,62 21,27 23,92 26,57 29,22 31,87 34,52 37,17 39,80 46,90 54,00 61,10 68,20 75,30 82,40 89,50 96,60 103,7 110,8 128,1 145,4 162,7 180,0 197,3 214,6 231,9 249,2 266,5 283,8 324,2 364,6 405,0 445,0 485,0 525,0 565,0 605,0 645,0 688,0 866,0 1044 1222 1400 1573 2488 6406 |
21,40 27,01 32,62 38,23 43,84 49,45 55,06 60,67 66,28 71,89 77,50 95,28 112,9 130,5 148,2 165,9 183,6 201,3 218,9 236,6 254,3 305,9 357,5 409,1 460,7 512,3 563,9 615,5 667,0 719,0 770,0 913,0 1036 1199 1342 1485 1628 1771 1914 2057 2196 2908 3620 4332 5044 5754 9954 14150 |
163,4 213,1 262,8 312,5 362,2 411,9 461,6 511,3 561,0 610,7 660,0 835,0 1010 1185 1360 1535 1710 1885 2060 2235 2406 2974 3542 4110 4678 5246 5814 6382 6950 7518 8089 11443 14797 18151 21505 24855 48150 71446 |
Таблица П.2.1.
Значения коэффициента К6 для южной климатической зоны СССР
|
Значение годовой оборачиваемости резервуара n |
PS(38) гПа |
|||||
|
< 67 |
67 – 133 |
133 – 266 |
266 – 399 |
399 – 532 |
> 532 |
|
|
< 12 13-23 24-27 28-31 32-35 36-39 40-43 44-47 52-55 56-59 60-63 68-71 72-75 76-79 80-105 106-131 132-200 > 200 |
1,39 1,37 1,36 1,35 1,34 1,33 1,32 1,31 1,29 1,28 1,27 1,24 1,23 1,22 1,21 1,20 1,19 1,17 |
1,54 1,51 1,48 1,46 1,44 1,42 1,40 1,38 1,34 1,32 1,30 1,28 1,26 1,25 1,24 1,23 1,22 1,20 |
2,15 2,06 1,98 1,90 1,83 1,75 1,66 1,60 1,48 1,44 1,40 1,35 1,33 1,31 1,30 1,28 1,27 1,24 |
2,75 2,62 2,49 2,35 2,21 2,09 1,91 1,80 1,62 1,55 1,51 1,44 1,40 1,37 1,35 1,33 1,31 1,28 |
3,66 3,28 3,00 2,61 2,44 2,33 2,11 1,99 1,76 1,69 1,63 1,53 1,49 1,45 1,43 1,41 1,38 1,31 |
4,41 3,97 3,66 3,15 2,83 2,83 2,55 2,41 2,13 2,05 1,97 1,84 1,80 1,76 1,73 1,71 1,68 1,59 |
Таблица П.2.2.
Значения коэффициента К6 для средней климатической зоны СССР
|
Значение годовой оборачиваемости резервуара n |
PS(38) гПа |
|||||
|
< 67 |
67 – 133 |
133 – 266 |
266 – 399 |
399 – 532 |
> 532 |
|
|
12 13-23 24-27 28-31 32-35 36-39 40-43 44-47 48-51 52-55 56-59 60-63 64-67 68-71 72-75 76-79 80-105 106-131 132-200 > 200 |
1,26 1,25 1,24 1,23 1,22 1,21 1,20 1,19 1,18 1,17 1,16 1,15 1,14 1,13 1,12 1,11 1,10 1,09 1,08 1,07 |
1,40 1,37 1,35 1,33 1,31 1,29 1,27 1,25 1,23 1,22 1,20 1,18 1,17 1,16 1,15 1,14 1,13 1,12 1,11 1,10 |
1,95 1,87 1,80 1,70 1,66 1,59 1,51 1,45 1,40 1,35 1,31 1,27 1,25 1,23 1,21 1,19 1,18 1,16 1,15 1,13 |
2,50 2,38 2,26 2,14 2,01 1,90 1,74 1,64 1,56 1,47 1,41 1,37 1,34 1,31 1,27 1,25 1,23 1,21 1,19 1,17 |
3,32 2,98 2,73 2,37 2,22 2,12 1,92 1,81 1,72 1,60 1,54 1,48 1,43 1,39 1,35 1,32 1,30 1,28 1,26 1,20 |
4,01 3,61 2,33 2,86 2,68 2,57 2,32 2,19 2,08 1,94 1,86 1,79 1,73 1,68 1,64 1,60 1,57 1,55 1,53 1,45 |
Таблица П.2.3.
Значения коэффициента К6 для северной климатической зоны СССР
|
Значение годовой оборачиваемости резервуара n |
PS(38) гПа |
|||||
|
< 67 |
67 – 133 |
133 – 266 |
266 – 399 |
399 – 532 |
> 532 |
|
|
< 12 13-23 24-27 28-31 32-35 36-39 40-43 44-47 48-51 52-55 56-59 60-63 64-67 68-71 72-75 76-79 80-105 106-131 132-200 > 200 |
1,20 1,19 1,18 1,17 1,16 1,15 1,14 1,13 1,12 1,11 1,10 1,09 1,08 1,07 1,06 1,05 1,04 1,03 1,02 1,00 |
1,31 1,29 1,27 1,25 1,23 1,21 1,19 1,18 1,17 1,16 1,15 1,14 1,13 1,12 1,11 1,10 1,09 1,08 1,06 1,04 |
1,79 1,73 1,66 1,59 1,53 1,47 1,40 1,34 1,29 1,25 1,21 1,19 1,17 1,15 1,13 1,12 1,11 1,09 1,07 1,05 |
2,27 2,16 2,05 1,94 1,83 1,73 1,62 1,50 1,42 1,34 1,28 1,24 1,22 1,19 1,15 1,14 1,12 1,10 1,08 1,06 |
3,02 2,71 2,48 2,15 2,02 1,93 1,74 1,64 1,56 1,45 1,40 1,34 1,30 1,26 1,23 1,20 1,18 1,16 1,14 1,09 |
3,65 3,28 3,03 2,86 2,44 2,34 2,11 1,99 1,89 1,76 1,69 1,63 1,57 1,53 1,49 1,45 1,43 1,41 1,39 1,32 |
Таблица П.3.1.
Значения коэффициента К7
|
Оснащенность резервуара техническими средствами сокращения потерь |
Значение К7 |
|
Режим эксплуатации «мерник» |
|
|
Резервуар не оборудован понтоном или плавающей крышей, имеет открытый люк или снятый дыхательный клапан Резервуар открытых люков не имеет, оборудован непримерзающими дыхательными клапанами, обеспечивающими избыточное давление в резервуаре 19,6 гПа 19,6 – 98 гПа: южная зона средняя зона северная зона 98 – 147 гПа: южная зона средняя зона северная зона 147 – 196 гПа: южная зона средняя зона северная зона 196 – 245 гПа: южная зона средняя зона северная зона Резервуар оборудован понтоном Резервуар оборудован плавающей крышей Резервуар включен в газоуравнительную систему группы резервуаров, у которых совпадение откачки и закачки продукта составляет: 100 – 90% 90 – 80% 80 – 70% 70 – 50% 50 – 30% < 30% |
1,10 1,00 0,96 0,95 0,94 0,93 0,91 0,87 0,90 0,87 0,85 0,86 0,87 0,85 0,20 0,15 0,20 0,35 0,45 0,60 0,70 0,85 |
|
Режим эксплуатации «буферный» |
|
|
Резервуар имеет открытый люк или снятый дыхательный клапан Резервуар оборудован дыхательными клапанами а непримерзающими тарелками, открытых люков не имеет. Резервуар оборудован понтоном Резервуар оборудован плавающей крышей |
0,30 0,20 0,15 0,10 |
П р и м е ч а н и е. 1. Под режимом эксплуатации резервуара «мерник» понимается такой режим, при котором происходит изменение высоты уровни жидкости в резервуаре. 2. Под режимом эксплуатации резервуар «буферный» понимается режим, характеризующийся постоянством уровня жидкости в резервуаре, т.е. совпадением объема закачки и откачки продукта.
Таблица П.4.1.
Значение давления насыщенных паров РS(38) (гПа) в зависимости
от эквивалентной температуры начала кипения нефтепродукта tэкв (оС)
|
tэкв |
PS(38) |
tэкв |
PS(38) |
tэкв |
PS(38) |
tэкв |
PS(38) |
|
17 18 19 20 21 22 23 24 25 26 27 28 29 30 31 32 33 34 35 36 37 38 39 40 41 42 43 44 45 46 47 48 49 50 51 52 53 54 55 56 57 58 59 60 61 62 63 64 |
1982 1915 1862 1808 1756 1702 1649 1596 1543 1490 1450 1396 1357 1310 1282 1232 1194 1150 1115 1083 1043 1011 980 944 915 882 855 830 799 775 747 725 698 673 652 629 609 588 569 548 529 512 493 467 459 444 428 413 |
65 66 67 68 69 70 71 72 73 74 75 76 77 78 79 80 81 82 83 84 85 86 87 88 89 90 91 92 93 94 95 96 97 98 99 100 101 102 103 104 105 106 107 108 109 110 111 112 |
398 386 371 358 346 332 320 308 298 287 278 269 258 245 239 231 222 215 206 198 191 183 177 167 164 158 152 146 141 136 117 125 121 116 112 106 103 99 95 91 88 85 81 78 76 72 69 66 |
113 114 115 116 117 118 119 120 122 124 126 128 130 132 134 136 138 140 142 144 146 148 150 152 154 156 158 160 165 170 175 180 185 190 195 200 205 210 215 220 225 230 235 240 245 250 255 260 |
64 61 59 56 54 52 50 48 44 40 37 34 32 29 26 25 23 21 19 17 16 15 13,0 12,1 11,0 10,0 9,3 8,5 6,6 5,3 4,2 3,3 2,6 1,9 1,6 1,3 1,0 0,74 0,58 0,45 0,34 0,26 0,20 0,15 0,12 0,09 0,06 0,05 |
265 270 275 280 285 290 295 300 305 310 315 320 325 330 335 340 345 350 355 360 365 370 375 380 385 390 395 400 405 410 415 420 425 430 435 440 445 450 455 460 465 470 475 480 485 490 495 500 |
3,7 х 10-2 2,7 х 10-2 2,0 х 10-2 1,5 х 10-2 1,1 х 10-2 8,0 х 10-3 6,0 х 10-3 4,0 х 10-3 3,2 х 10-3 2,3 х 10-3 1,60 х 10-3 1,19 х 10-3 8,53 х 10-4 6,08 х 10-4 4,31 х 10-4 3,04 х 10-4 2,14 х 10-4 1,50 х 10-4 1,05 х 10-4 7,32 х 10-5 5,02 х 10-5 3,48 х 10-5 2,40 х 10-5 1,62 х 10-5 1,10 х 10-5 7,46 х 10-6 5,00 х 10-6 3,35 х 10-6 2,23 х 10-6 1,47 х 10-6 9,79 х 10-7 6,35 х 10-7 4,14 х 10-7 2,68 х 10-7 1,72 х 10-7 1,11 х 10-7 7,07 х 10-8 5,01 х 10-8 2,82 х 10-8 1,77 х 10-8 1,09 х 10-8 6,78 х 10-9 4,17 х 10-9 2,54 х 10-9 1,54 х 10-9 1,27 х 10-10 5,54 х 10-10 3,28 х 10-10 |
5.РАСЧЕТ ВЫБРОСОВ ЗАГРЯЗНЯЮЩИХ ВЕЩЕСТВ ПРИ ПРОИЗВОДСТВЕ НЕФТЕПРОДУКТОВ 1
5.1. Организованные источники.
5.1.1. Количество выбросов веществ (кг/ч) при сжигании топлива в трубчатых печах рассчитывается следующим образом.
а) Сернистый газ:
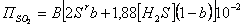 , (5.1.)
где В – расход топлива (кг/ч), Sr – содержание серы в жидком топливе (%), b – массовая доля жидкого топлива; [H2S] – содержание сероводорода в газовом топливе (% по массе).
б) Оксид углерода и метан:
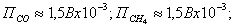 (5.2.)
в) Оксиды азота:
 , (5.3.)
где - концентрация оксидов азота в пересчете на NO2 (кг/м3); Vг – объем продуктов сгорания (м3/ч), который можно ориентировочно определить по формуле:
Vг = 7,84бВЭ, (5.4.)
где б – коэффициент избытка воздуха в уходящих дымовых газах; Э – энергетический эквивалент топлива (табл. 5.1.).
Для смеси топлива:
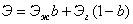 , (5.5.)
где Эж и Эг – энергетический эквивалент соответственно жидкого и газообразного топлива.
Концентрация оксидов азота (кг/м3) при сжигании топлива в печах, оснащенных форсунками типа ФГМ, определяется по формуле:
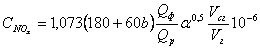 (5.6.)
где  - фактическая средняя теплопроизводительность одной форсунки (МДж/ч), Qp – расчетная теплопроизводительность одной форсунки (Мдж/ч; принимается по паспорту), Vсг – объем сухих продуктов сгорания (м3/ч), n – число форсунок; отношение Vсг/Vг принимается по табл.5.1.
Для печей, оснащеных горелками беспламенного горения в формулу (5.6.) вводят коэффициент, равный 0,8. Принимается, что выбросы диоксида азота (NO2) составляет 0,05 от выбросов NOx.
г)Пыль:
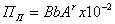 (5.7)
где Аr – содержание золя в топливе (% по массе).
Таблица 5.1.
Значения энергетического эквивалента топлива Э и отношений
объемом сухих и влажных продуктов сгорания в уходящих
дымовых газах Vсг/Vг, в зависимости от коэффициента избытка воздуха б.
|
Топливо |
Значение Э |
Значение Vсг/Vг при коэффициентах избытка воздуха б |
|||||
|
1,0 |
1,2 |
1,4 |
1,6 |
1,8 |
2,0 |
||
|
Газ природный Газ нефтепромы-словый Газ прямой пере-гонки Газ водородсо- держащий Газы пиролиза, коксования тер-мического и ка-талитического крекинга Мазуты, полугу-дроны, гудрон, экстрат, кре-кинг-остаток |
1,62 1,50 1,50 2,30 1,60 1,37 |
0,81 0,83 0,85 0,76 0,84 0,85 |
0,84 0,85 0,87 0,80 0,86 0,87 |
0,86 0,87 0,89 0,82 0,87 0,89 |
0,88 0,88 0,90 0,84 0,88 0,90 |
0,89 0,89 0,91 0,86 0,89 0,90 |
0,90 0,90 0,92 0,87 0,90 0,92 |
П р и м е ч а н и е. Объем влажных продуктов сгорания для жидких топлив был получен из расчета 0,5 кг пара на 1 кг топлива.
5.1.2. Количество выбросов загрязняющих веществ (кг/ч) газомоторными компрессорами определяется по формулам:
 ; (5.8)
 ; (5.9)
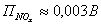 ; (5.10)
где В – расход топлива (кг/ч).
5.1.3. Количество выбросов загрязняющих веществ в несконденсированных газах, сбрасываемых последней ступени пароэжекторного агрегата вакуумсоздавающих систем установок АВТ, определяется исходя из общего количества газойлевых фракций, отводимых с верха вакуумной колонны, следующим образом.
а) Углеводороды. Расчет количества суммы углеводородов (кг/ч) производится по формуле:
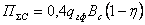 (5.11)
Здесь Вс – расход сырья в вакуумной колонне (т/ч); з – коэффициент эффективности работы газоочистного устройства (см. приложение 1); qгф – выход газойлевых фракций (% по массе), который определяется по формуле:
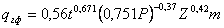 (5.12)
где t – температура верха колонны (оС); Р – давление верха колонны (гПа); Z – расход водяного пара (% по массе); m – содержание в сырье фракций с температурой кипения до 350 оС (% по объему).
В случае когда несконденсированные газы с последней ступени пароэжекторного насоса сбрасываются через конденсатор, расчет производится по формуле:
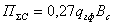 (5.13)
б) Сероводород. Количество сероводорода (кг/ч) в несконденсированных газах при сбросе как через конденсатор, так и помимо его определяется по формуле:
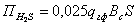 (5.14)
где S – содержание серы в сырье вакуумной колонны (% по массе).
5.1.4. Количество выбросов (кг/ч) при отдуве из емкостей инертного газа или воздуха, насыщенных парами загрязняющих веществ, рассчитывается исходя из общего расхода этих газов (Vг м3/ч) и концентрации загрязняющих веществ (Сi кг/м3).
 (5.15)
Для нефтяных фракций однокомпонентных систем Ci (кг/м3) определяется по формуле:
 (5.16)
где РS – давление насыщенных паров продукта при данной температуре (гПа); Р – абсолютное давление в линии отдува (гПа); МП – молекулярная масса паров продукта.
Для веществ, входящих в состав многокомпонентных систем,
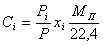 (5.17)
где Рi – давление насыщенного пара компонента при температуре, равной температуре газа в линии отдува (гПа); хi – молярная доля компонента в жидкой фазе.
5.1.5. Количество выбросов загрязняющих веществ (кг/ч) при регенерации катализатора установок каталитического крекинга рассчитывается по формулам:
 (5.18)
 (5.19)
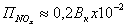 (5.20)
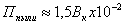 (5.21)
Здесь Вк – количество кокса, выгоревшего с поверхности катализатора (кг/ч), которое определяется по формуле:
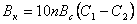 (5.22)
где n – кратность циркуляции катализатора (т/т сырья); Вс – расход сырья в установке (т/ч); С1и С2 – содержание кокса на катализаторе до и после регенерации (% по массе).
Количество выбросов газов, образующихся при регенерации катализатора (V м3/ч), равно количеству подаваемого на регенерацию воздуха (Vвм3/ч), т.е.
 (5.23)
Количество выбросов сернистого газа (кг/ч) рассчитывается по содержанию серы в коксе ( % по массе):
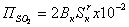 (5.24)
или по содержанию серы в сырье установки ( % по массе):
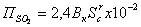 (5.25)
5.1.6. Количество выбросов через общеообменную вентиляцию загрязняющих веществ (кг/ч), содержащихся в воздухе производственных помещений, определяется по формуле:
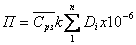 (5.26)
где Срз – средняя концентрация загрязняющего вещества в рабочей зоне за отопительный период (мг/м3); k – поправочный коэффициент. Для насосных, оборудованных центробежными насосами k = 1,5; поршневыми насосами – k = 3; для компрессорных k = 2;  - суммарная производительность вентиляционных установок (м3/ч).
5.1.7. Количество выбросов i-го загрязняющего вещества (кг/ч) при бессажевом сжигании газов в факельных устройствах определяется по формуле:
 (5.27)
где Вг – расход газа на факел (кг/ч); ki – экспериментально установленный коэффициент (для СО k ≈ 2 x 10⁻², для  k ≈ 5 x 10⁻⁴ для NOxk ≈ 3 x 10⁻³).
При отсутствии устройства для бездымного сжигания газов при расчетах загрязняющих веществ по формуле (5.27) необходимо принять следующие значения k1: для СО – 0,25; для 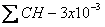 , для сажи – 3х10-2.
Определение количества выбросов сернистого газа производится по формуле:
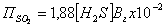 (5.28)
где [H2S] – содержание сероводорода в сжигаемом газе (% по массе).
5.2. Неорганизованные источники.
5.2.1. Количество выбросов газов и паров (кг/ч), выделяющихся из аппаратов, колонн, реакторов и других емкостей, в которых вещества находятся в основном в парогазовой фазе, рассчитывается по формуле:
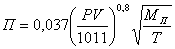 (5.29)
где Р – давление в аппарате (гПа); V – объем аппарата (м3); МП – средняя молярная масса (г/моль) паров нефтепродуктов; принимается в зависимости от температуры кипения продукта, загружаемого в аппарат (табл. 5.2.); Т – средняя температура в аппарате (К).
Если в аппарате большая часть вещества находится в жидкой фазе, то расчет количества выбросов в атмосферу ведется по формуле:
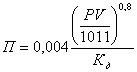 (5.30)
где Кд – коэффициент, зависящий от средней температуры кипения жидкости (нефтепродукта) и средней температуры в аппарате (табл. 5.3.)
Количество выбросов в атмосферу из теплообменных аппаратов и средств перекачки определяется в зависимости от типа оборудования и вида продукта (табл.5.4.)
Количество загрязняющих веществ (углеводородов, сероводорода, и др.) в неорганизованных выбросах технологических установок (кг/ч) рассчитывается по формуле:
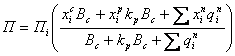 (5.31)
где 

 - массовое содержание загрязняющих веществ соответственно в сырье, реагентах и в отдельных продуктах технологической установки (доли единицы); Вс – расход сырья (кг/ч);
 - количество получаемого отдельного вида готовой продукции (кг/ч); kp– массовое отношение веществ, циркулирующих в аппаратах технологических установок (например, селективные растворители, водородсодержащих газ), к сырью (доли единицы).
5.2.2. Количество выбросов с поверхности нефтеотделителей 1-, 2-, 3- и 4-й систем оборотного водоснабжения (кг/ч) рассчитывается по формуле:
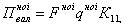 (5.32)
где Fноi – площадь поверхности жидкости нефтеотделителей i-й системы (м2); коэффициент К11, зависящий от степени укрытия поверхности (табл.5.5); qноi – удельный выброс (кг/(м2 ч)) загрязняющих веществ (суммарно) с поверхности нефтеотделителей i-й системы (табл. 5.6.).
Таблица 5.2.
Значение молекулярной массы паров нефтепродуктов (Мп г/моль) в зависимости от температуры начала кипения (tнк, оС)
|
tнк |
Мп |
tнк |
Мп |
tнк |
Мп |
tнк |
Мп |
tнк |
Мп |
tнк |
Мп |
|
30 31 32 33 34 35 36 37 38 39 40 41 42 43 44 45 46 47 48 49 50 51 52 53 54 55 56 57 58 59 |
63,0 63,6 64,2 64,8 65,4 66,0 66,6 67,2 67,8 68,4 69,0 69,6 70,2 70,8 71,4 72,0 72,6 73,2 73,8 74,4 75,0 75,6 76,2 76,8 77,4 78,0 78,6 79,2 79,8 80,4 |
60 61 62 63 64 65 66 67 68 69 70 71 72 73 74 75 76 77 78 79 80 81 82 83 84 85 86 87 88 89 |
81,0 81,6 82,2 83,8 83,4 84,0 84,6 85,2 85,8 86,4 87,0 87,6 88,2 88,8 89,4 90,0 90,6 91,2 91,8 92,4 93,0 93,5 94,0 94,5 95,0 95,5 96,0 96,5 97,0 97,5 |
90 92 94 96 98 100 102 104 106 108 110 112 114 116 118 120 122 124 126 128 130 132 134 136 138 140 142 144 146 148 |
98,0 98,0 99,5 100,5 101,5 102,5 103,5 104,0 105,0 106,0 107,0 108,0 109,0 110,0 111,0 112,0 113,0 114,0 115,0 116,0 117,0 118,0 119,0 120,0 121,0 122,0 123,5 124,5 125,5 126,0 |
150 152 154 156 158 160 162 164 166 168 170 172 174 176 178 180 182 184 186 188 190 192 194 196 198 200 202 204 206 208 |
128,0 129,0 130,0 131,0 132,0 133,5 135,0 136,0 137,0 138,5 140,0 141,0 142,0 143,0 144,5 146,0 147,0 148,0 149,5 151,0 152,0 153,5 155,0 156,0 157,5 159,0 160,0 161,5 162,5 163,0 |
210 212 215 220 225 230 235 240 245 250 255 260 265 270 275 280 285 290 295 300 305 310 315 320 325 330 335 340 345 350 |
165,0 167,0 169,0 172,5 176,0 180,0 184,0 187,5 191,5 195,0 199,0 203,5 207,0 211,5 215,0 220,0 224,0 228,5 233,0 237,5 242,0 247,0 254,0 257,5 263,0 268,0 273,0 278,5 284,0 289,5 |
355 360 365 370 375 380 385 390 395 400 405 410 415 420 425 430 435 440 445 450 455 460 465 470 475 480 485 490 495 500 |
295,0 300,0 307,0 312,5 318,0 324,5 330,0 337,5 343,0 350,0 356,5 364,0 370,0 378,0 385,0 392,2 400,0 407,0 415,0 422,0 430,0 438,5 446,0 455,0 463,0 474,0 482,0 491,0 500,0 510,0 |
Таблица 5.3.
Значение коэффициента Кд в зависимости от средней температуры
кипения нефтепродукта  и средней температуры в аппарате t.
|
|
|
|||||||
|
<20 |
20 – 52 |
53 – 84 |
85 – 112 |
113 – 128 |
139 – 162 |
163 – 185 |
186 – 206 |
|
|
-20 -10 0 10 20 30 40 50 60 70 80 90 100 110 120 130 140 150 160 170 180 190 200 210 |
0,40 0,37 0,34 0,32 0,30 0,28 0,26 - - - - - - - - - - - - - - - - - |
0,51 0,47 0,44 0,41 0,38 0,35 0,33 0,31 - - - - - - - - - - - - - - - - |
0,69 0,63 0,56 0,51 0,46 0,43 0,39 0,37 0,35 0,33 0,31 - - - - - - - - - - - - - |
0,96 0,85 0,75 0,67 0,61 0,57 0,51 0,47 0,44 0,41 0,38 0,36 0,34 0,32 - - - - - - - - - - |
1,31 1,15 0,99 0,97 0,78 0,71 0,64 0,58 0,53 0,50 0,46 0,43 0,40 0,38 0,36 0,34 0,32 - - - - - - - |
1,86 1,59 1,32 1,14 0,99 0,89 0,79 0,72 0,65 0,60 0,55 0,51 0,48 0,45 0,42 0,40 0,38 0,35 0,33 0,31 - - - - |
2,52 2,11 1,70 1,45 1,24 1,11 0,98 0,89 0,79 0,73 0,56 0,61 0,66 0,52 0,49 0,46 0,43 0,40 0,37 0,35 0,33 0,31 - - |
3,59 2,94 2,30 1,90 1,60 1,40 1,20 1,08 0,95 0,86 0,78 0,71 0,65 0,60 0,56 0,52 0,49 0,46 0,43 0,40 0,38 0,36 0,34 0,32 |
Продолжение табл. 5.3.
|
|
|
||||||||
|
207 – 226 |
227 – 244 |
246 – 262 |
263 – 278 |
279 – 294 |
295 – 310 |
311 – 324 |
325 – 350 |
>350 |
|
|
-20 -10 0 10 20 30 40 50 60 70 80 90 100 110 120 130 140 150 160 170 180 190 200 210 220 230 240 250 260 270 280 290 300 |
3,76 3,25 2,76 2,25 1,85 1,60 1,35 1,19 1,04 0,94 0,83 0,76 0,68 0,64 0,59 0,55 0,51 0,47 0,45 0,42 0,40 0,37 0,35 0,33 0,31 - - - - - - - - |
- - 3,56 2,84 2,30 1,97 1,64 1,43 1,23 1,10 0,97 0,88 0,79 0,73 0,67 0,62 0,57 0,53 0,50 0,47 0,44 0,41 0,38 0,36 0,34 0,32 - - - - - - - |
- - - 3,56 2,81 2,36 1,93 1,68 1,43 1,27 1,11 1,00 0,89 0,82 0,75 0,70 0,64 0,59 0,56 0,52 0,49 0,46 0,42 0,40 0,38 0,36 0,34 0,32 - - - - - |
- - - 4,36 3,41 2,84 2,28 1,97 1,66 1,47 1,28 1,15 1,01 0,93 0,84 0,78 0,72 0,65 0,62 0,58 0,54 0,50 0,46 0,44 0,42 0,39 0,37 0,35 0,33 0,31 - - - |
- - - - 4,06 3,37 2,67 2,29 1,90 1,67 1,44 1,28 1,13 1,02 0,92 0,85 0,78 0,70 0,66 0,62 0,57 0,53 0,48 0,46 0,43 0,40 0,38 0,36 0,34 0,32 0,31 - - |
- - - - 4,89 4,01 3,13 2,66 2,20 1,92 1,64 1,45 1,26 1,13 1,11 0,93 0,85 0,78 0,73 0,68 0,63 0,58 0,53 0,51 0,48 0,45 0,42 0,40 0,38 0,36 0,34 0,32 0,31 |
- - - - - - 3,56 3,00 2,44 2,11 1,79 1,57 1,35 1,23 1,12 1,02 0,93 0,85 0,79 0,74 0,68 0,63 0,58 0,52 0,51 0,49 0,45 0,42 0,40 0,38 0,36 0,34 0,32 |
- - - - - - 4,14 3,46 2,79 2,37 1,95 1,74 1,53 1,37 1,22 1,11 1,01 0,91 0,85 0,79 0,73 0,67 0,62 0,55 0,53 0,52 0,48 0,45 0,43 0,41 0,39 0,37 0,34 |
- - - - - - 4,65 3,87 3,59 2,65 2,21 1,95 1,68 1,50 1,33 1,22 1,10 0,98 0,92 0,85 0,79 0,72 0,66 0,62 0,58 0,55 0,51 0,48 0,46 0,44 0,41 0,39 0,37 |
Таблица 5.4.
Количество выбросов (кг/ч) на единицу теплообменной аппаратуры
и средств перекачки в зависимости от вида нефтепродукта
или средней температуры кипения жидкости tк (оС)
|
Аппаратура и средства перекачки |
Газ, бензин и жидкости с tк < 120 оС |
Керосин, диз. топ-ливо и жидкости с tк = 120 . . . 300 оС |
Нефть, мазут и жидкости с tк > 300 оС |
|
Кожухотрубный теплообменник трубное пространство межтрубное пространство Кожухотрубный холодильник Кожухотрубный кипятильник Погружной холодильник Аппарат воздушного охлаждения Насосы центробежные с одним уплотнением вала торцевым сальниковым Насосы центробежные с двумя уплотнениями вала торцевыми сальниковыми Насосы центробежные с двой-ными торцевыми уплотнениями или бессальниковые типа ЦНГ Компрессоры центробежные Компрессоры поршневые |
0,20 0,20 0,20 0,20 1,00 0,10 0,08 0,14 0,14 0,26 0,02 0,12 0,75 |
0,10 0,10 0,10 0,10 0,50 0,07 0,04 0,07 0,07 0,13 0,01 - - |
0,05 0,05 0,05 0,05 0,01 0,04 0,02 0,03 0,03 0,05 0,01 - - |
Количество выбросов (кг/ч) загрязняющих веществ в атмосферу от градирен 1-, 2-, 3- и 4-й систем оборотного водоснабжения определяется по формуле:
 , (5.33)
где Bгi – расход воды в градиенте i-й системы (м3/ч); qгi – удельный выброс (кг/м3) загрязняющих веществ (суммарно) от градирен i-й системы (табл. 5.6.)
Таблица 5.5.
Значение коэффициента К11 в зависимости от степени укрытия
поверхностей объектов сооружений механической очистки шифером
или другим материалом
|
Степень укрытия, % |
К11 |
Степень укрытия, % |
К11 |
Степень укрытия, % |
К11 |
Степень укрытия, % |
К11 |
Степень укрытия, % |
К11 |
|
0 10 15 20 |
1,00 0,96 0,94 0,91 |
25 30 35 40 |
0,88 0,85 0,82 0,79 |
45 50 55 60 |
0,76 0,72 0,68 0,63 |
65 70 75 80 |
0,57 0,50 0,42 0,36 |
85 90 95 100 |
0,28 0,21 0,15 0,10 |
Таблица 5.6.
систем оборотного водоснабжения
|
Система |
Градирин, qг мг/м3 воды |
Нефтеотделители, qно кг/(м2 ч) |
|
1 2 3 4 |
0,017 0,008 0,046 0,40 х 10-2 |
0,093 0,019 0,036 0,13 х 10-2 |
Оценка выбросов загрязняющих веществ в атмосферу по компонентам ( кг/ч) от нефтеотделителей и градирен систем оборотного водоснабжения производится по формуле:
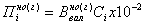 , (5.34)
где  - производительность нефтеотделителей и градирен (кг/ч); Сi – концентрация I-го компонента в парах испарившегося нефтепродукта (% по массе) с поверхности нефтеотделителей (градирен) принимается по табл. 5.7.
Таблица 5.7.
Концентрация загрязняющих веществ (% по массе) в парах испарившихся нефтепродуктов с систем оборотного водоснабжения
|
Объекты систем обо-ротного во-доснабжения |
Углеводороды |
Фенол |
Серо-водород |
|||||
|
предельные |
непредель-ные |
аромати-ческие |
в том числе |
|||||
|
бензол |
толуол |
ксило-лы |
||||||
|
Система 1 Нефтеот-делители Градирни Система 2Нефтеот-делители Градирни Система 3Нефтеот-делители Градирни Система 4Нефтеот-делители Градирни |
82,35 80,67 80,76 76,57 81,19 83,11 54,36 50,46 |
4,41 3,70 3,90 7,88 3,41 1,79 8,45 11,30 |
12,90 15,04 15,20 14,20 14,81 13,31 31,40 31,00 |
2,12 2,72 5,65 6,40 14,81 13,31 - - |
4,28 7,27 5,95 5,00 - - 31,00 34,00 |
6,50 5,05 3,60 2,80 - - - - |
0,09 3,96 0,06 0,76 0,11 0,23 4,95 4,14 |
0,25 0,33 0,08 0,59 0,48 1,52 0,85 0,10 |
5.2.3. Количество выбросов (кг/ч) от нефтеловушек открытого или полу открытого типа (поверхность частично или полностью покрыта шифером или другим материалом) рассчитывается по формуле:
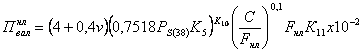 (5.35)
где v – среднегодовая скорость ветра (м/с); PS(38)– давление насыщенных паров нефтепродуктов при температуре 38 оС, сбрасываемых со сточными водами на нефтеловушки (гПа); С – концентрация нефтепродуктов в сточных водах (мг/л), принимается по данным заводской лаборатории; Fнл – площадь поверхности жидкости (м2); К5, К10, К11 – коэффициенты.
Значение PS(38), берет из табл. П.4.1. раздела 4.
Коэффициент К5 принимается в зависимости от значения давления насыщенных паров (РS(38) гПа) ловушечного продукта и температуры сточных вод (tсвоС) по табл. П.1.4 – П.1.7. раздела 4, причем вместо температуры газового пространства (tгоС) берется численно равное ей значение температуры сточных вод, принимаемое по данным периодических замеров.
Коэффициент К10 имеет следующие значения: при поступлении в нефтеловушку индивидуальных веществ и нефтепродуктов с давлением насыщенных паров PS(38) меньше 2,5 гПа К10 = 1, а для нефтей и нефтепродуктов с давлением насыщенных паров больше 1,5 гПа К10 = 0,25.
Коэффициент К11 принимается по табл. 5.5.
5.2.4. Количество выбросов от объектов сооружений механической очистки (песколовка, пруды, шламонакопители и др.) рассчитывается по формуле:
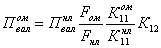 (5.36)
где  валовые выбросы загрязняющих веществ от нефтеловушек открытого типа (кг/ч), рассчитанные по уравнению (5.35); К12 – коэффициент, принимается по табл. 5.8.; Fом – площадь одного из объектов сооружений механической очистки (м2); Fнл – площадь испарения нефтеловушки (м2);
 ,
 - коэффициенты соответственно для нефтеловушек и прочих объектов механической очистки; принимаются по табл. 5.5.
Таблица 5.8.
Значение коэффициента К12 для объектов сооружений
механической очистки (нефтеловушек открытого
или полуоткрытого типа)
|
Объект |
Значение К12 |
|
Песколоовка, ливнесброс Пруды дополнительного отстоя Песчаные фильтры АКСС Аварийные амбары Шламонакопители |
3,60 0,10 0,17 1,21 1,21 0,23 |
Валовые выбросы загрязняющих веществ от объектов сооружений механической очистки (кг/ч), когда в качестве нефтеловушек используются различные закрытые емкости, рассчитываются по уравнению:
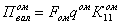 (5.37)
где qом – удельный выброс загрязняющих веществ (кг/(ч х м2)) с поверхности одного из объектов сооружений механической очистки (табл. 5.9.).
Таблица 5.9.
Удельный выброс (кг/(м2 х ч)) загрязняющих веществ (суммарно)
от объектов сооружений механической очистки
(нефтеловушек закрытого типа)
|
Объект |
Система 1 |
Система 2 |
|
Песколовка, ливнесброс Пруды дополнительного отстоя Песчаные фильтры АКС Аварийные амбары Шламонакопители |
0,75 0,03 0,03 0,03 0,04 0,02 |
0,75 0,02 0,05 0,03 0,08 - |
Валовые выбросы со всех объектов сооружений биологической очистки сточных вод принимаются равными 5 % от валовых выбросов со всех объектов сооружений механической очистки.
Расчет выбросов загрязняющих веществ в атмосферу по компонентам (кг/ч) с объектов очистных сооружений производится по формуле:
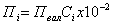 , (5.38)
где Пвал – валовые выбросы загрязняющих веществ в атмосферу с j-го объекта (кг/ч); Сi - массовая концентрация (% по массе) i-го компонента в парах нефтепродукта, испарающегося с j-го объекта очистных сооружений (табл. 5.10).
Таблица 5.10.
нефтепродуктов, испарившихся с поверхности объектов очистных
сооружений.
|
Объект |
Углеводороды |
Фенол |
Серо-водо-род |
|||||
|
предель-ные |
непредель-ные |
аромати-ческие |
в том числе |
|||||
|
бензол |
толу- ол |
ксило- лы |
||||||
Система 1Песколовка, ливнесброс Нефтеловушки Пруды дополнительного отстоя Песчаные фильтры АКС Аварийный ам-бар Система 2 Песколовка, ливнесброс Нефтеловушки Пруды дополни-тельного отстоя Песчаные фильтры АКС Аварийный ам-бар Шламонакопите-ли Объекты биоло-гической очистки |
81,99 86,26 88,52 74,30 66,47 85,40 92,88 85,52 86,31 82,86 60,68 89,94 90,22 88,44 |
5,73 2,12 0,94 9,30 3,20 6,77 0,51 3,87 3,50 0,97 4,63 2,85 2,56 1,27 |
6,95 10,56 9,48 6,68 19,90 7,50 6,32 9,40 9,28 6,20 29,80 6,85 6,80 8,76 |
1,17 2,19 1,08 0,83 4,45 1,65 0,69 1,45 2,88 1,90 5,45 1,50 2,90 1,53 |
5,03 5,69 3,95 3,25 12,20 3,95 4,12 5,05 3,60 4,20 14,50 3,55 3,50 4,92 |
0,75 2,68 4,45 2,60 3,35 1,90 1,51 2,60 2,80 0,19 9,85 1,80 0,40 2,41 |
0,72 0,59 0,20 0,51 2,07 0,13 0,07 0,04 0,05 0,32 1,16 0,09 0,06 0,61 |
4,61 0,47 0,86 9,21 9,36 0,20 0,22 1,17 0,86 0,65 3,73 0,27 0,36 0,82 |
ПРИЛОЖЕНИЕ 1
АППАРАТОВ И СИСТЕМ, ЭКСПЛУАТИРУЕМЫХ НА
ПРЕДПРИЯТИЯХ ВПО «СОЮЗНЕФТЕОРГСИНТЕЗ»
|
Производство, установка |
Тип или вид аппаратов газоочистки |
Загрязняющее вещество |
Коэффициент эффективности з |
|
Катализаторная фабрика, установка 43-6 Катализаторная фаб-рика, установка 43-6 Установки каталити-ческого крекинга 43-102 Адсорбционная очи-стка масел, глинораз-мольное отделение установки 42 Установка замедлен-ного коксования типа 21-10/3 Установка «Мокрый катализ» Установка получения элементарной серы Установка по производству битума Установка по производству СЖК Установки получения смазок и присадок Производство этилбензола, спирта Ремонтные производ-ства, деревоотделоч-ные цеха Другие производства, не указанные выше |
Батарейные циклоны типа БЦ Циклоны ЦН-15 (диаметр 300 мм), объединенные в две группы по четыре циклона, соединение групп последователь-ное Циклоны ЦН-24 (диа-метр 300 мм), объеди-ненные в группу из шести циклонов Насадочные абсорбен-ты с насадкой из колец Рашига, орошаемых водой Блок циклонов узла сепарации с направля-ющим аппаратом типа «винт» Полый промыватель (скруббер), орошаемый водой Аппарат Е-9 орошения водой при пропарке коксовых камер Электрофильтры ЦМВТ-4.6 Циклонные топки до-жига хвостовых газов Циклонные топки дожига газов окисления Циклонные топки дожига Насадочные абсорбенты с насадкой из колец Рашига, орошаемых водой одиночный аппарат два, три аппарата последовательно орошаемых 15 – 20 %-м раствором NaOH Насадочные абсорбенты с насадкой из колец Рашига орошаемых полиалкилбензо- лом из двух по- следовательных аппаратов орошаемых водой из одного аппара- та Циклоны Гипродрев-прома Тканевые фильтры Осадительные камеры Одиночные циклоны Батарейные циклоны Электеофильтры Пенные аппараты Полые промыватели с орошением водой пнев-матическими форсун-ками То же, но с оросителя-ми, работающими по принципу соударения струй То же, но с центробеж-ными форсунками, рас-положенными в верх-нем поясе То же, но в верхнем и среднем поясе |
Катализаторная пыль с размером частиц более 10 мкм То же Катализаторная пыль с размером частиц более 10 мкм Пары серной кислоты Катализаторная пыль с размером частиц более 10 мкм Пыль белой глины Углеводороды (суммарно) Сероводород Туман серной кислоты Сероводород Углеводороды (суммарно) Оксид углерода Углеводороды (суммарно) Оксид углерода Спирты (в пересчете на пропиловый) Эфир (в пересчете на этилацетон) Карбоновые кислоты (в пересчете на уксусную кислоту) Альдегиды (в пересчете на уксусную кислоту) Хлористый водород Фенол Хлористый водород Фенол Сероводород С6 – С8 Хлористый водород Древесные опилки и стружка Пыль с размером частиц менее 100 мкм Пыль с размером частиц более 100 мкм Твердая дисперсная фаза с размером частиц более 10 мкм То же Твердая дисперсная фаза, например пыль катализатора Пыль с размером частиц более 1 мкм Хлористый водород Пыль с размером частиц более 1 мкм То же ” ” |
0,75 – 0,90 0,95 – 0,99 0,80 – 0,90 0,95 – 0,98 0,72 – 0,92 0,75 – 0,87 0,55 – 0,60 0,65 – 0,70 0,996 – 0,999 0,95 – 0,99 0,70 – 0,90 0,90 – 0,98 0,96 – 0,98 0,94 – 0,99 0,95 – 0,97 0,90 – 0,99 0,70 – 0,85 0,90 – 0,95 0,80 – 0,95 0,90 – 0,95 0,95 – 0,99 0,90 – 0,99 0,95 – 0,98 0,91 – 0,96 0,80 – 0,95 0,80 – 0,95 Не более 0,955 0,40 – 0,60 Не более 0,90 0,75 – 0,90 0,995 – 0,999 0,90 – 0,95 0,95 – 0,99 0,85 – 0,90 0,75 – 0,85 0,75 – 0,90 0,85 – 0,90 |
6. РАСЧЕТ ВЫБРОСОВ ЗАГРЯЗНЯЮЩИХ ВЕЩЕСТВ
ПРЕДПРИЯТИЯМИ УГОЛЬНОЙ ПРОМЫШЛЕННОСТИ1
6.1. Газы из действующих горящих терриконов и хребтовых отвалов.
Расчет выбросов (т/сут) производится по формуле:
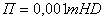 , (6.1.)
где т – коэффициент, зависящий от качества угля (табл. 6.1.), Н – высота отвала (м); D – количество породы, выдаваемой в отвал.
Таблица 6.1.
|
Загрязняющее вещество |
Донецкий бассейн |
Львовско-Волынский бассейн |
|
Окись углерода Двуокись углерода Сернистый газ Сероводород Окислы азота |
0,2 2,5 0,02 0,01 0,002 |
2,0 9,3 0,5 0,03 0,006 |
6.2. Газы из горящих плоских отвалов. Расчет выбросов (т/сут) (для донецкого бассейна) производится по формуле:
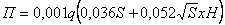 ( 6.2.)
где q – удельное газовыделение (кг/(м2 сут)); для СО q = 7,6; для СО2q = 138; для SO2q = 1,7; для H2S q = 0,5; для NO + NO2q = 0,12; S – площадь основания плоского отвала (м2); Н – средняя высота отвала (м).
6.3. Газы из недействующих горящих отвалов. Расчет выбросов (т/сут) из отвалов, не действующих менее трех лет, производится по формуле:
 , (6.3.)
где ПП – количество загрязняющих веществ газов, выделяющихся из отвалов после прекращения эксплуатации (т/сут); П – количество загрязняющих газов, выделяющихся из отвалов во время эксплуатации (т/сут); f – коэффициент, зависящий от времени, в течение которого отвал не действовал; через 1 год f = 0,5, через 2 года – 0,3, через 3 года – 0,1 (затем выделения становятся незначительными).
6.4. Пыль из действующих терриконов и хребтовых отвалов. Расчет выбросов (т/сут) производится по формуле:
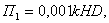 (6.4.)
где k – коэффициент, зависящий от высоты отсыпки и количества породы (ориентировочно равен 0,01).
6.5. Пыль из недействующих отвалов. Расчет выбросов (т/сут) из отвалов, не действующих более трех лет, производится по формуле:
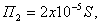 (6.5.)
где S – поверхность отвала (м2).
6.6. Пыль с поверхности штабелей угля. Расчет сдувания пыли (мг/(м2 с)) может быть выполнен с учетом скорости ветра и содержания частиц пыли размером менее 10 мкм по формуле:
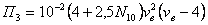 , (6.6.)
где N10 – содержание в угле частиц пыли размером менее 10 мкм (% по массе); vв- скорость ветра (м/с).
6.7. Пыль с открытых площадей (отвалов, уступов) в угольных разрезах. Расчет выбросов (кг/с) производится по формуле:
 , (6.7.)
где S – открытая площадь (м2); Wc – удельная сдуваемость пыли (принимается с учетом скорости ветра на дне разреза и на поверхности отвала); для угольной пыли Wс = 1,0 х 10-6 кг/(м2 с), для пыли породы (на отвале) Wc = 0,1 х 10-6 кг/(м2 с); г – коэффициент измельчения горной массы (ориентировочно принимается равным 0,1).
6.8. Пыль при работе буровых станков и конвейерного транспорта. Расчет выбросов (мг/с) может быть выполнен по формуле:
 , (6.8.)
где С – концентрация пыли в канале или на выходе из пылеулавливающего колпака (мг/м3); V – расход воздуха в канале или на выходе из пылеулавливающего колпака (м3/с).
Концентрация пыли в воздушном потоке буровых станков (г/м3) рассчитывается по формуле:
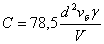 , (6.9.)
Здесь d – диаметр бурильных скважин (см); vб – скорость бурения (м/ч); V – расход воздуха (м3/ч); г – плотность породы или угля (г/м3).
6.9. Пыль с ленточного конвейера. Расчет выбросов с 1 м конвейера (кг/с) производится по формуле:
 , (6.10)
где Wc– удельная сдуваемость пыли (по данным лабораторных исследований Wc = 3 x 10⁻⁵ кг/(м2 с); L – ширина конвейерной ленты (м); г – коэффициент измельчения горной массы (для роторных экскаваторов г ≈ 0,1 м).
6.10. Пылегазовое облако при взрывных работах. Расчет основных параметров облака производится на момент его максимального развития при сохранении достаточно четких очертаний.
Объем пылегазового облака Vo (м3) рассчитывается по эмпирической формуле:
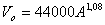 , (6.11)
где А – количество взорванного взрывчатого вещества (т).
П р и м е ч а н и е. Расчет Vo может быть осуществлен по упрощенным формулам:
при  т
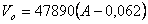 (6.12)
при 3т < А ≤ 30 т 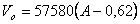 (6.13)
при А> 30 т Vo = 69220 (A – 6,2) (6.14)
Высота подъема пылегазового облака Но (м) определяется по формуле:
Но = b (164 + 0,258А) (6.15)
где b – безразмерный коэффициент, зависящий от глубины скважины; при глубине до 15 м b = 1, при большей глубине b = 0,8.
Температура газов и облака To (oC) рассчитывается по формуле:
То = Тв + ДТ, (6.16)
где Тв – температура окружающего воздуха (оС); ДТ – перегрев пылегазового облака относительно окружающего воздуха (оС) (табл. 6.2.).
Таблица 6.2.
Значения ДТ в зависимости от количества взорванного
взрывчатого вещества.
А 10 20 30 40 50 60 70 80 90 100
ДТ оС 0,40 0,60 0,97 1,40 1,79 2,21 2,82 3,44 4,09 4,80
Значения относительно погрешностей при определении объема пылегазового облака в высоты его подъема составляют около 10 %, при определении температуры – не более 5 %.
Концентрация загрязняющего вещества (мг/м3) в пылегазовом облаке при использовании одного вида взрывчатого вещества (ВВ) определяется по формуле:
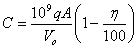 , (6.17)
где q – удельное выделение загрязняющего вещества при взрыве 1 т ВВ (т/г); з – эффективность применяемых при взрыве средств пылегазоподавления (%).
Для определения значения q предварительно рассчитывается удельный расход ВВ (кг/м3) на 1 м3 взорванной горной массы:
 , (6.18)
где Vгм – объем взорванной горной массы (м3).
Значения q пыли и оксида углерода для различных видов ВВ с учетом их удельного расхода приведены в табл. 6.3. и 6.4; для оксидов азота q принимается равным 0,0025 т/т.
Таблица 6.3.
Удельное выделение пыли на 1 т ВВ при взрывных работах (т/т)
|
|
ВВ |
||||||||||
|
граммонит 79/21, аммонит № 6ЖВ |
инданит, гранулит М |
граммонит 30/70-В |
граммонит 50/50-В |
гранулотол |
граммонал А-45 |
граммонал А-8 |
гранулит АС-8 |
аммонал водоустойчи-вый |
гранулит АС-4 |
граммонал А-50 |
|
|
0,05 0,10 0,15 0,20 0,25 0,30 0,35 0,40 0,45 0,50 0,55 0,60 0,65 0,70 0,75 0,80 0,85 0,90 0,95 1,00 |
0,148 0,088 0,069 0,061 0,058 0,057 0,058 0,060 0,063 0,067 0,072 0,079 0,086 0,094 0,104 0,116 0,129 0,144 0,162 0,182 |
0,151 0,092 0,074 0,067 0,065 0,065 0,068 0,072 0,077 0,084 0,092 0,102 0,114 0,128 0,145 0,164 0,187 0,214 0,245 0,282 |
0,155 0,096 0,079 0,073 0,072 0,074 0,079 0,085 0,094 0,104 0,117 0,133 0,152 0,174 0,201 0,233 0,272 0,317 0,372 0,436 |
0,148 0,088 0,069 0,062 0,058 0,058 0,059 0,061 0,064 0,069 0,074 0,080 0,088 0,097 0,107 0,119 0,133 0,149 0,167 0,188 |
0,153 0,094 0,076 0,070 0,069 0,070 0,074 0,079 0,086 0,094 0,105 0,118 0,133 0,151 0,173 0,198 0,229 0,264 0,307 0,357 |
0,143 0,082 0,062 0,053 0,049 0,046 0,045 0,045 0,046 0,047 0,049 0,052 0,054 0,058 0,061 0,066 0,071 0,076 0,083 0,090 |
0,143 0,082 0,062 0,054 0,049 0,047 0,046 0,046 0,047 0,048 0,050 0,052 0,056 0,059 0,063 0,068 0,073 0,079 0,085 0,093 |
0,145 0,084 0,065 0,057 0,053 0,051 0,051 0,052 0,054 0,056 0,059 0,063 0,068 0,073 0,079 0,086 0,094 0,103 0,144 0,125 |
0,146 0,085 0,066 0,057 0,053 0,052 0,052 0,053 0,054 0,057 0,060 0,064 0,069 0,075 0,081 0,088 0,097 0,106 0,117 0,130 |
0,147 0,087 0,068 0,060 0,057 0,056 0,057 0,059 0,061 0,065 0,070 0,076 0,082 0,090 0,099 0,110 0,122 0,136 0,152 0,170 |
0,150 0,090 0,072 0,065 0,062 0,062 0,064 0,067 0,071 0,077 0,084 0,092 0,102 0,114 0,128 0,144 0,162 0,184 0,209 0,238 |
Таблица 6.4.
Удельное выделение оксида углерода на 1 т ВВ при взрывных работах (т/т)
|
|
ВВ |
|||
|
граммонит 79/21 |
граммонит 30/70-В |
инданит |
прочие |
|
|
0,05 0,10 0,15 0,20 0,25 0,30 0,35 0,40 0,45 0,50 0,55 0,60 0,65 0,70 0,75 0,80 0,85 0,90 0,95 1,00 |
0,104 0,076 0,056 0,040 0,030 0,022 0,016 0,012 0,008 0,006 0,004 0,003 0,002 0,002 0,001 0,001 0,001 0,001 0,001 0,001 |
0,040 0,037 0,034 0,032 0,029 0,027 0,025 0,023 0,021 0,020 0,018 0,017 0,015 0,014 0,013 0,012 0,011 0,010 0,010 0,009 |
0,009 0,007 0,006 0,005 0,004 0,004 0,003 0,002 0,002 0,002 0,001 0,001 0,001 0,001 0,001 0,001 0,001 0,001 0,001 0,001 |
0,037 0,042 0,028 0,024 0,031 0,018 0,016 0,014 0,012 0,010 0,009 0,008 0,007 0,006 0,005 0,005 0,004 0,003 0,003 0,003 |
Значения з при гидрозабойке скважин составляют для пыли 60 %, для газов 85%, при гидрогелевой забойке – соответственно 50 и 85 %.
Если для взрыва используется несколько видов ВВ, расчет концентрации загрязняющего вещества (мг/м3) в пылегазовом облаке осуществляется следующим образом:
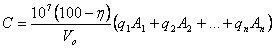 (6.19)
Здесь индексами 1,2, …, n обозначены различные виды взрывчатых веществ.
Расчет валовых выбросов при взрывах осуществляется для каждого вещества отдельно. Для конкретного взрыва расчет количества загрязняющего вещества (т), выбрасываемого с пылегазовым облаком за пределы разреза, производится по формуле:
 (6.20)
где k – коэффициент, учитывающий гравитационное оседание загрязняющего вещества в пределах разреза; принимается равным для пыли 0,16, для газов 1,0.
Для упрощения и ускорения расчетов формула (6.20) с учетом формулы (6.17) может быть представлена в виде
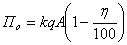 (6.21)
Относительная погрешность определения валовых загрязняющих веществ в атмосферу при взрыве составляет не более 30 %.
Количество выделяющегося после взрыва из горной массы оксида углерода следует принимать равным 50 % его выброса с пылегазовым облаком, т.е.:
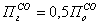 (6.22)
Для пыли и оксидов азота Пг = 0.
Для укрупненных расчетов валовых выбросов (т/год) при планировании мероприятий по охране атмосферного воздуха следует использовать формулу, в которой учитывается условное приведение веществ к граммониту 79/21:
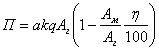 (6.23)
где a – коэффициент, зависящий от выделяющегося вещества (для оксида углерода а = 1,5; для пыли и оксидов азота а = 1); q – удельное выделение загрязняющих веществ при взрыве 1 т граммонита 79/21 (т/т) (табл. 6.3., 6.4); Аг – общий расход ВВ (т/год); Ам – расход ВВ, взорванных с применением мер по пылегазоподавлению (т/год).
Для определения q по табл. 6.3. и 6.4. необходимо предварительно найти  - удельный расход ВВ (кг/м3) приведенных по работоспособности к граммониту 79/21:
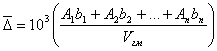 (6.24)
где b1, b2 . . ., bn – коэффициенты, учитывающие работоспособность взрывчатых веществ, обозначенных индексами 1,2, . . ., n (табл. 6.5.).
Таблица 6.5.
Значение переходного коэффициента b для различных ВВ
|
ВВ |
b |
ВВ |
b |
|
Граммонал А-45 Граммонал А-8 Гранулит АС-8 Аммонал водоустойчивый Гранулит АС-4 Аммонит № 6ЖВ Граммонит 79/21 |
0,79 0,80 0,89 0,90 0,98 1,00 1,00 |
Граммонит 50/50-В Граммонал А-50 Гранулит М Инданит Гранулотод Граммонит 30/70-В |
1,01 1,08 1,13 1,13 1,20 1,26 |
6.11. Отдельные источники загрязнения. Количество выбросов загрязняющих веществ по отдельным источникам загрязнения при производстве работ на предприятиях угольной промышленности рассчитывается и использованием значений удельных выбросов этих веществ (табл. 6.6 – 6.13).
Таблица 6.6.
Удельный выброс пыли (г/т) при погрузке угля
в железнодорожные вагоны или самосвалы.
|
Характеристика угля по пылевому фактору |
q г/т |
|
|
категория |
группа |
|
|
Малопыльные Умеренно пыльные Пыльные Весьма пыльные |
І II III IV V VI VII VIII |
3,00 3,02 3,25 3,57 4,15 4,87 5,32 6,15 |
П р и м е ч а н и е. В табл. 6.6 – 6.8 категория и группа угля по пылевому фактору приняты согласно «Каталогу шахтопластов СССР по пылевому фактору», М., 1975; значения удельного выброса даны без учета проводимых мероприятий по пылеподавлению.
Таблица 6.7.
Удельное выделение пыли в атмосферу (г/т) при формировании открытых складов угля.
|
Характеристика угля по пылевому фактору |
Содержание пыли в угле % |
Скорость ветра, м/с |
||||||||||
|
категория |
группа |
1 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
11 |
13 |
|
|
Малопыльные Умеренно пыльные Пыльные Весьма пыльные |
I II III IV V VI VII VIII |
0,79 0,87 1,10 1,43 2,30 3,46 4,70 7,48 |
790 870 1100 1430 2300 3460 4700 7480 |
2200 2300 2750 3300 4550 6100 7450 10480 |
2555 2750 3300 3900 5150 6800 8300 11800 |
3150 3300 3800 4500 5800 7750 9250 13050 |
3650 3755 4400 5150 6750 8600 10550 13900 |
4050 4300 5000 5750 7600 9980 11950 15800 |
5200 5355 6100 6950 8750 11250 13200 17155 |
6300 6500 7260 8000 11500 12625 14400 18500 |
7900 8700 10000 11100 13400 15750 17900 21400 |
7900 8700 11000 14300 16650 19500 21300 24650 |
Таблица 6.8.
Удельное сдувание пыли с поверхности открытых складов угля (мг/м2 с)
|
Характеристика углей по пылевому фактору |
Содержание пыли в угле, % |
Скорость ветра, м/с |
||||||||
|
категория |
группа |
4 |
5 |
6 |
7 |
8 |
9 |
11 |
13 |
|
|
Малопыльные Умеренно пыльные Пыльные Весьма пыльные |
I II III IV V VI VIII |
0,79 0,87 1,10 1,43 2,30 3,46 7,48 |
0,25 0,27 0,32 0,38 0,50 0,66 1,16 |
1,91 2,0 2,31 2,73 3,53 4,71 7,94 |
7,62 7,84 9,19 10,75 14,10 17,96 29,03 |
13,35 14,17 16,48 18,96 25,06 32,90 52,10 |
28,19 28,04 33,08 37,68 47,45 61,00 93,03 |
49,94 51,53 57,48 63,42 91,17 100,09 146,67 |
124,47 124,78 143,71 159,52 192,58 226,35 307,55 |
249,73 157,17 277,36 304,99 353,87 414,45 523,91 |
Таблица 6.9.
Удельное выделение пыли при образовании отвалов пустых пород
|
Применяемое оборудование |
Скорость ветра, м/с |
Удельное выделение |
|
|
г/т |
г/с |
||
|
Экскаватор ЭКГ-4,6 Думпкар 2ВС-105 Бульдозер Т-100 БелАЗ-540 |
2,0 – 4,5 4,5 – 6,5 до 2,5 2 – 4,5 |
3,2 5,2 0,8 2,0 |
0,64 1,04 0,044 0,11 |
П р и м е ч а н и е. Принятия производительность экскаватора ЭКГ-4,6 0,2 т/с; бульдозера Т-100 0,055 т/с (при перемещении на 10 м); значения удельного выделения пыли приведены для пород влажностью 8 – 10%.
Таблица 6.10
Удельное сдувание пыли с поверхности отвалов пустых пород
|
Свеженасыпанный отвал Отвал через 3 месяца после образования |
Скорость ветра, м/с |
Удельные характеристики мг/(м3 с) |
|
До 1,5 7 – 8,5 До 1,5 7 – 8,5 |
1 9 0,6 7 |
Таблица 6.11
Удельное сдувание пыли (мг/(м2 с)) с поверхности хвостохранилищ
углеобогатительных фабрик
|
Скорость ветра, м/с |
Влажность хвостов, % |
||||||
|
0 – 1 |
1 – 2 |
2 – 3 |
3 – 4 |
4 – 6 |
6 – 8 |
8 – 10 |
|
|
2,7 3,4 5,1 6,5 7,7 8,8 |
2,3 6,3 108,8 377,1 24645 70412 |
2,0 3,1 46,5 1281 - - |
- 2,7 31,0 179 1382 3567 |
1,1 2,0 14,8 79,6 465,8 - |
1,1 1,6 8,4 37,0 138,7 247 |
1,0 1,4 6,1 13,3 35,1 59,2 |
0,7 1,3 4,4 7,7 12,7 20,9 |
П р и м е ч а н и е. При скорости ветра менее 2,5 м/с сдувания с поверхности хвостохранилищ не происходит; значения удельного сдувания даны без учета применяемых мероприятий по уменьшению сдувания.
Таблица 6.12
Удельное газовыделение (т/сут) из горящих отвалов
|
Бассейн |
Высота отвала, м |
СО |
СО2 |
SO2 |
H2S |
NOx |
|
Действующие |
||||||
|
Донецкий Львовско-Волынский |
20 – 40 41 – 60 >60 20 – 40 41 – 60 |
6,5 9,1 18,2 13,4 44,2 |
102,5 136,0 244,2 58,6 193,4 |
1,5 1,7 2,0 3,5 8,9 |
0,34 0,78 0,84 0,62 0,66 |
0,020 0,030 0,035 0,090 0,130 |
|
Не действующие более трех лет |
||||||
|
Донецкий Львовско-Волынский |
20 – 40 41 – 60 >60 20 – 40 41 – 60 |
0,080 0,360 1,00 - 0,022 |
2,100 7,500 23,00 - 0,060 |
0,030 0,050 0,100 - 0,040 |
0,001 0,009 0,020 - 0,004 |
0,007 0,007 0,030 - 0,001 |
П р и м е ч а н и е. Для отвалов, не действующих менее трех лет, значение газовыделения принимается, как для действующих, с учетом уменьшения газовыделения следующим образом: для отвалов, не действующих 1 год – на 50 % 2 года – на 70 %, 3 года – на 90 %.
Таблица 6.13
Удельное выделение пыли в атмосферу (мг/с) при работе
технологического оборудования в угольных разрезах
|
Источники выделения пыли |
Без учета пыле- подавления |
С учетом пыле- подавления |
|
Добыча угля |
||
|
Роторный экскаватор Конвейер забойный (на 1 м) Конвейер магистральный (на 1 м) Конвейерное перемещение Погрузка экскаватором типа механической лопаты Бульдозерная засыпка угольных уступов Подборщик просыпи Перегружатель ПГ 5250/40 Перегружатель ПГ 5250/120 Пыляющие угольные уступы с 1 м2 |
11000 10 40 100 730 2000 1000 2000 2200 0,1 |
3000 1,0 8,0 2,0 200 400 200 400 440 0,1 |
|
Вскрышные работы |
||
|
Роторный экскаватор Экскаватор с ковшом до 5 м3 Экскаватор с ковшом более 5 м3 Отвалообразователь ОШР 5250/190 Перегружатель ПГ-2500/60 Перегружатель ПГ-5250/60 Бункер-дробилка конструкции ИГД Бульдозер Д-572 Вскрышные уступы разреза с 1 м2 |
6900 500 800 4000 1500 3500 4000 2000 1,0 |
3450 120 200 800 300 700 800 400 0,1 |
|
Отвалообразование |
||
|
Драглайн ЭШ 20/90 Бульдозер Д-572 Отвалообразователь ОШР-5250/190 Разгрузка автосамосвала Разгрузка думкара Пылящие площади отвалов с 1 м2 |
6000 2000 4000 320 230 0,1 |
1200 400 800 - - 0,1 |
7. РАСЧЕТ ВЫБРОСОВ ЗАГРЯЗНЯЮЩИХ ВЕЩЕСТВ ПРЕДПРИЯТИЯМИ ШИННОЙ ПРОМЫШЛЕННОСТИ, АСБЕСТОТЕХНИЧЕСКТХ И РЕЗИНОТЕХНИЧЕСКИХ ИЗДЕЛИЙ1
7.1. Выбросы пыли. Количество пыли (г/ч), переходящей во взвешенное состояние при работе технологического оборудования, систем транспортировки и дозирования, определяется в зависимости от общих установленных технологических норм потерь перерабатываемого продукта с учетом степени его пыления и коэффициента местных потерь по формуле:
q = DKнпКпКопКмп…, (7.1.)
где D – производительность оборудования (г/ч); Кмп – коэффициент нормируемых технологических потерь; Кп– коэффициент, учитывающий степень пыления продуктов, Коп – коэффициент операционных потерь, Кмп – коэффициент местных потерь (определяется конструктивными особенностями оборудования).
Коэффициент нормируемых технологических потерь Кнп принимается в соответствии с отраслевыми нормативами технологических отходов и потерь сырья, материалов и полуфабрикатов, применяемых в производстве.
Коэффициент Кп, учитывающий степень пыления продуктов, принимается равным: для гранулированных веществ – 0,1; для сыпучих с насыпной массой до 0,5 кг/л – 0,5; для сыпучих с насыпной массой более 0,5 кг/л – 0,2; для тонкодисперсных фракций пыли (до 350 мкм) – 1,0.
Коэффициент операционных потерь Коп при транспортировке, хранении и обработке (сушке, просевке, развеске) сыпучих материалов принимается в соответствии с «Методикой категорирования производств нефтеперерабатывающей и нефтехимической промышленности по взрывной, взрывопожарной и пожарной опасности», утвержденной Миннефтехимпромом СССР 8 января 1976 г.
Коэффициент операционных потерь Коп надлежит принимать (в % от нормативного значения потерь): потери при сушке – 10 %; потери при просеве – 40 %; потери при ручной развеске и растаривании – 20 %; потери при транспортировке – 15%; потери при хранении – 15 %.
Коэффициент местных потерь Кмп определяется характером работы оборудования и его конструктивными особенностями. Этот коэффициент определяется эмпирически, исходя из опыта эксплуатации аналогичного оборудования в производственных условиях. Сумма коэффициентов местных потерь от различного оборудования технологического процесса переработки сыпучих материалов должна быть равна единице.
7.2. Выделение паров загрязняющих веществ. При работе различной емкости аппаратуры (смесителей, реакторов и т.п.), а также при использовании жидкостей непосредственно в технологических процессах (например, при очистке резиновых поверхностей бензином, нанесении клеев и т.п.) происходит выделение паров вредных веществ , количество которых рассчитывается по формуле:
П= vFф (7.2)
где F – площадь испарения (м2); ф – время испарения (с); v – скорость испарения (г/(см2)), которая определяется по формуле:
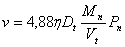 (7.3)
Здесь Мп – молекулярная масса пара жидкости (г/моль); Dt – коэффициент диффузии при температуре воздуха t (см2/с):
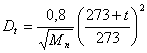 (7.4.)
где t – температура воздуха в помещении (оС); Vt – объем, который занимает 1 моль пара жидкости при температуре воздуха t (см3/моль); Vt = Vo (1 + бt), где Vo = 2243 см3/г, б = 0,00267; Рп – давление пара над жидкостью при температуре, равной средней арифметической температуре жидкости в аппарате и воздушной среде (гПа); з – коэффициент перехода от свободного испарения и испарению жидкости в движущемся воздушном потоке. Значения коэффициента з в зависимости от расчетной скорости движения воздуха в зоне испарения принимаются по табл.7.1.
Таблица 7.1.
Значение коэффициента з
|
Скорость воздушного потока в помещении, м/с |
Температура воздуха в помещении, оС |
||||
|
10 |
15 |
20 |
30 |
35 |
|
|
0 0,2 0,5 1,0 |
1,0 4,6 6,6 10,0 |
1,0 3,8 5,7 8,7 |
1,0 3,46 5,4 7,7 |
1,0 2,38 2,58 5,6 |
1,0 2,3 3,2 4,6 |
В случае испарения жидкостей с поверхностей при толщине слоя менее 1 мм количество паров можно определять исходя из норм расхода наносимого продукта, считая, что все летучие фракции смеси выделяются в объем помещения.
7.3. Удельные показатели. Для расчета выбросов загрязняющих веществ при различных технологических процессах рассматриваемых производств (при работе разного оборудования разной производительности) используются данные о количестве веществ, выделяющихся в единицу времени, на единицу площади или единицу продукции.
Удельные показатели выделения загрязняющих веществ приведены в табл. 7.2. – 7.5. (шинное производство), 7.6. – 7.13. (производство асбестотехнических изделий) и 7.14 (производство резинотехнических изделий).
Таблица 7.2.
Количество пыли (г/ч), выделяющейся в подготовительных
цехах шинного производства.
|
Оборудование |
Производительность резиносмесителя, кг/ч |
||
|
3200 |
7000 |
12000 |
|
|
Бункер для сажи Бункер для светлых ингреди-ентов с насыпной массой до 0,5 кг/л Бункер для светлых ингреди-ентов с насыпной массой более 0,5 кг/л Весы-дозаторы для сажи Весы-дозаторы для светлых ингредиентов с насыпной мас-сой до 0,5 кг/л Весы-дозаторы для светлых ингредиентов с насыпной мас-сой более 0,5 кг/л Верхний затвор резиносмесите-ля Нижний затвор резиносмесите-ля |
57,0 10,0 4,0 57,0 6,5 3,0 450,0 390,0 |
125,0 22,0 8,8 125,0 14,3 6,6 990,0 860,0 |
216,0 38,0 15,2 216,0 24,7 11,4 1700,0 1480,0 |
Таблица 7.3.
Выделение загрязняющих веществ (г/ч) на участке приготовления
пропиточных составов
|
Оборудование |
Количество аппаратов, шт |
Диаметр, мм |
Площадь сечения единицы оборудования, м2 |
Общая площадь зеркала испарения, м2 |
Емкость аппарата, м2 |
Количество выделяю-щихся веществ, г/ч |
||
|
фенолы, резорцин и др. |
формальдегид |
аммиак |
||||||
|
Промежуточная емкость для хранения 37 %-го раствора формалина Промежуточная емкость для хранения 65 %-го раствора СФ-282 Промежуточная емкость для хранения 10 %-го раствора едкого натра Реактор для приготовления 5 %-го раствора РФС Реактор для хранения 25 %-го раствора латекса ДМВП-10х Реактор для хранения 20 %-го раствора латекса СКД-1 Емкость для хранения 25 %-го раствора аммиачной воды Емкость для приготовления 3%-го раствора пропиточных соста-вов Р-57, Р-58 Емкость для хранения 5%-го раствора РФС Емкость для хранения пропиточных составов Р-57, Р-58 3%-го раствора 13%-го раствора Сборник для 25%-го раствора латекса ДМВП-10Х Сборник для 20%-го раствора латекса СКД-1 |
1 1 1 4 1 1 1 2 1 2 2 1 1 |
1000 1000 1000 1000 1000 1800 800 1400 1600 1400 1400 900 900 |
0,785 0,785 0,785 2,01 2,01 2,55 0,502 1,54 2,01 1,54 1,54 0,636 0,636 |
0,785 0,785 0,785 8,04 2,01 2,55 0,502 3,08 2,01 3,08 3,08 0,636 0,636 |
0,63 0,63 0,63 3,2 3,2 - 0,25 2,0 3,2 2,0 2,0 0,4 0,4 |
- 475,0 - 385,0 - - - 125 57,5 125,0 525,0 - - |
120 235,0 - 190,0 - - - 20,0 27,0 20,0 80,0 - - |
- - - - - - 560,0 - - - - - - |
П р и м е ч а н и е. Указанное количество загрязняющих веществ выбрасывается в атмосферу в момент заполнения аппаратов. Цикличность заполнения определяется в процессе проектирования.
Таблица 7.4.
Количество загрязняющих веществ (г/м2), выделяющихся при работе
пропиточных агрегатов
|
Вещество |
Всего |
В том числе |
|||
|
камера |
пропиточные ванны с составом Р-57, Р-58 |
||||
|
термостабили-зации |
сушки |
3%-й раствор |
13%-й раствор |
||
|
Фенолы (резорции и др.) Формальдегид Оксид углерода Всего |
0,402 0,068 0,830 1,300 |
0,206 0,034 0,430 0,670 |
0,155 0,027 0,400 0,582 |
0,020 0,003 - 0,023 |
0,021 0,004 - 0,025 |
Таблица 7.5.
Выделение паров бензина на клеевом и клеераздаточном
участке производства
|
Оборудование |
Емкость |
Количество |
Площадь се-чения едини-цы оборудо-вания, м2 |
Общая пло-щадь зеркала испарения, м2 |
Количество паров бензина, г/ч |
|
Центробежный смеси-тель типа СРК (2200Х 1800Х2300) Центробежный смеси-тель (1570Х1075Х1865) Тележка для клея (1100 Х700Х700) Емкость для клея (диа-метр 1200, длина 1900) Емкость для бензина (диаметр 1200, длина 1900) Бидоны для клея (диа-метр 400) Бак для клея (1250Х 1500Х1250) Бак для бензина (1250Х 1500Х1250) |
630 л 160 л 100 л 2 м3 2 м3 2 м3 2 м3 |
4 1 10 2 1 20 3 1 |
3,96 1,69 0,77 1,1304 1,1304 0,1256 1,875 1,875 |
15,84 1,69 7,7 2,26 1,13 2,51 5,625 1,875 |
1170 382 1690 495 321 545 1240 515 |
П р и м е ч а н и е. В скобках указаны габариты оборудования в мм.
Таблица 7.6.
Удельное выделение пыли продукта, обрабатываемого
на подготовительных участках производства
асбестотехнических изделий.
|
Технологическая операция, оборудование |
Обрабатываемый продукт |
г/кг |
|
Развеска Растаривание Развеска и растаривание Измельчение на дробилке с последующим просевом Подготовка латунной стружки (просев и промагничивание) Дробление смолы 235, 214, СФ-342А Обработка асбеста П-3-60 (1 сорт) на бегунках Обработка асбеста П-5-65 на дезинтеграторе с подачей в бункер пневмотранспортом Загрузка Распушка и обработка асбеста на бегунках Обработка асбеста на вертикальном разрыхлителе и подачи пневмотранспортом в расходный бункер Загрузка асбеста в смеситель через транспортер при скорости воздуха, удаляемого из загру-зочной воронки, 0,5 м/с Изготовление резиновой смеси на резино-смесителе (разгрузочная воронка, нижний затвор, сальники) Автоматическая развеска ингредиентов смеси Транспортировка ингредиентов в резиносме-ситель (выгрузка на транспортер и транспор-тировка) Транспортировка резиновой смеси от резино-смесителя в расходный бункер пневмотранс-портом Загрузка резиновой смеси в смеситель через транспортер Транспортировка пушенных отходов паронита от дробилки в расходный бункер пневмотранс-портом. Загрузка пушенных отходов паронита в смеситель через транспортер |
Кокс Асбест ” Барит Белила цинковые Глет свинцовый Глинозем Графит Каптакс Каолин Каучук (тальк) Крахмал Неозон Д Поташ Сажа ПМ-15 Салицил-анилид Смола Сурик железный Тиурам Хлоранил Электрокорунд Кокс Латунь Смола Асбест ” ” Барит Белила цинковые Глинозем Графит Каптакс Сажа ПМ-15 Сера Смола Сурик железный Тиурам Хлоранил Электрокорунд Асбест ” ” Ингредиенты резиновой смеси То же ” ” ” Паронит (композиционная пыль) То же |
2 2,5 5 3 4 3 3 2 2 3 2 2 1 2 3 1 2 3 2 2 6 6 Следы 13 2 10 1 1,5 1,5 0,9 1 1 3 0,9 1 0,9 1 1 2 1,4 3,5 4,3 3,6 0,3 1,3 3 1,9 5,7 4,2 |
Таблица 7.7.
Удельное выделение (г/кг) паров бензина
при изготовление массы для шифра
|
Технологическая операция |
Шифр |
|||
|
2-540-65 |
1-271-69С |
41-132-67С |
1-278-69 |
|
|
Смешивание ингредиентов Транспортировка массы до мас-сораскладчика Обработка массы на массорас-кладчике Транспортировка массы до сушилки Сушка массы Распушка формовочной массы3 |
8,01 7,0 36,0 5,0 303,5 - 2,4 |
11,01 46,02 36,0 41,0 3,6 246,41 261,42 1,4 |
10,01 6,5 35,3 8,0 275,1 - 0,5 |
48,02 - - - 397,3 - 1,6 |

1 При смешивании на СРШ-1000
2 При смешивании на СМ-800
3 При распушке формовочной массы кроме паров бензина выделяется композиционная пыль (q=7 г/кг)
Таблица 7.8.
Удельное выделение (г/кг) паров этилацетата
при изготовлении и использовании клея
|
Технологическая операция |
Клей для промазки полотна АМД |
Клей для набивки АГ-1 |
||
|
№ 1 |
№ 2 |
№ 3 |
||
|
Приготовление клея в мас-сомешателе Транспортировка клея Промазка полотна АМД клеем |
970 40 2925 |
590 130 2771 |
195 43 2607 |
110 20 - |
Таблица 7.9.
Удельное выделение (г/кг) паров бензина и этилацетата
при изготовлении электролита и паронита
|
Технологическая операция |
Бензин |
Этилбацетат |
||||
|
электролит |
паронит |
|||||
|
ПОН |
ПМБ |
ВП-1 |
МПБ-5 |
КП-2 |
||
|
Изготовление массы в сме-сителе: СМБ-2000 СМ-400 Выгрузка массы в реальсо-вый контейнер Транспортировка контейне-ра к бункеру Выгрузка массы в тележку Транспортировка массы к вальцам Вальцевание
|
- 1601 - - 15 5 428 312 |
180 - 15 4 - - 470 - |
205 - 32,5 2 27,5 9 480 - |
- 200 - - - 11 8103 7,1 |
- 227 - - 11 8 7983 24 |
- 165 - - 3 6 7483 15,4 |
Таблица 7.11.
Количество пыли, выделяющейся при механической обработке
асбестотехнических изделий
|
Технологическая операция, оборудование |
Количество пыли, г/шт |
|
Накладки сцепления деталей 24-1601138-10 из материала 101-303-68 |
|
|
Обработка на станке для удаления облоя Шлифовка по плоскости на станке ВСЗ-47 Шлифовка по плоскости на автомате ВСЗ-59 Обработка по диаметрам на станке МШ-127 |
5 30 20 3 |
|
Накладки сцепления деталей 236-1601138 из материала 2-540-65 |
|
|
Шлифовка наружного и внутреннего диаметров на станке МШ-127 Шлифовка торцовых поверхностей на автомате ВСЗ-59 |
35 108 |
|
Накладки сцепления деталей 14-1601138 из материала 1-287-69 |
|
|
Шлифовка наружного и внутреннего диаметров на станке МШ-127 Шлифовка торцовых поверхностей на автомате ВСЗ-59 |
30 102 |
|
Накладки сцепления из материала 41-132 - 67С |
|
|
Шлифовка накладок по внутреннему и наружному диаметрам на станке МШ-127 деталей: 14-2111 СМД1-2111 01М-2141 36-1604047Б Шлифовка рабочих поверхностей на станке ВСЗ-59 деталей: 50-1601138 50-1605118 14-2111 СМД1-2111 01М-2141 36-1604047Б |
26 27 30 19 65 28 94 118 157 104 |
Таблица 7.12
Удельное парогазовыделение при термической обработке
асбестотехнических изделий
|
Технологическая операция, оборудование |
Вещество |
Количество, г/кг |
|
Термообработка в печи ПАП-10 материала 101-303-68 Термообработка в печи ПАП-60 материала 450-131-75 Термообработка в печи ПАП-10 вязаных накладок сцеп-ления 450-131-75 Термообработка в печи ПАП-60 материала АГ-1Б |
СО Органические соединения В том числе: пропилен циклогексан толуол СО Органические соединения В том чиле: метанол пропанол бензол СО Органические соединения В том числе пропилен СО Органические соединения В том числе: дивинил изопропанол бензол |
9,09 76,4 0,18 0,76 0,1 22,8 10 3,5 0,25 0,2 29,4 12,6 6,3 7,9 8,5 0,38 0,62 0,74 |
Таблица 7.13.
Удельное парогазовыделение по технологическим переделам при производстве асбестотехнических изделий
|
Технологическая операция, оборудование |
Вещество |
Количество, мг/кг |
|
Изготовление изделий из материала 2-540-65 |
||
|
Вальцевание каучука СКБ-50ср на вальцах 60″ Вулканизация изделия в прессе гидравлическом при прессе гидравлическом при t = (180 Термообработка в сушильно-прокалочном агрегате при t = (175 |
СО Органические соединения В том числе дивинил СО Серосодержащие соединения Органические соединения В том числе ароматические углеводороды (толуол) Серосодержание соединения Органические соединения В том числе дивинил |
4,8 20,7 11,5 4,9 0,5 23,65 82,9 0,8 365,5 278 |
|
Изготовление изделий из материала 41-132-67С |
||
|
Смешение каучуков СКБ-50ср и СКН-26М на вальцах 60″ Вулканизация изделий в прессе гидравлическом при t = (175 Термообработка в сушильно-прокладочном агрегате при t = (170 |
СО Содержащие соединения Органические соединения В том числе дивинил СО Серосодержащие соединения Органические соединения В том числе: циклогексан ароматические углеводороды (толуол) Органические соединения В том числе: циклогексан дивинил |
1,9 1,6 13,7 2,1 15,6 7,3 314,0 8,4 21,0 1444,4 741,0 116,0 |
|
Изготовление изделий из материала 450-131-75 |
||
|
Изготовление массы в рези-носмесителе РС 140-20 Вулканизация изделия в прессе гидравлическом при t = (175 |
СО Серосодержащие соединения Органические газы В том числе дивинил Органические соединения В том числе: дивинил циклогексан |
2,8 2,4 1,0 0,01 77,2 10,2 17,5 |
|
Изготовление изделий из материала 101-303-68 |
||
|
Сушка пропитанных изделий при t = (90 Вулканизация изделий в прессе гидравлическом при t = (200 |
Органические соединения СО Нитрил акриловой умслоты Органические соединения В том числе дивинил |
5,0 10,6 7,6 73,7 12,7 |
|
Изготовление изделий из материала 145-40-69 |
||
|
Смешение каучука СКН-26М и смолы СФ-381 на вальцах 60″ Изготовление массы в резиносмесителе РС 140-20 Вулканизация изделий в прессе гидравлическом при t = (175 |
Органические соединения В том числе дивинил Органические соединения В том числе фенол СО Серосодержащие соединения Нитрил акриловой кислоты Органические соединения В том числе: дивинил ароматические углеводороды (бензол) |
11,55 2,7 2,98 1,4 4,2 1,8 1,0 180,9 101,6 8,5 |
|
Изготовление изделий из материала 43-618-67 |
||
|
Изготовление массы в резиносмесителе РС-140-20 Вулканизация изделия в прессе гидравлическом при t = (170 ± 5) oC, τ = 10 мин |
Органические соединения В том числе фенол СО Серосодержащие соединения Органические соединения В том числе кетоны (ацетон) |
3,0 2,7 1,5 0,1 221,3 107,0 |
|
Изготовление изделий из материала 8-1-66 |
||
|
Изготовление массы в резиносмесителе РС-140-20 Вулканизация изделия в прессе гидравлическом при t = (200 ± 5) оС, τ = 20 мин. Термостатирование изделия после вулканизации при t = (140 ± 10) оС, τ = 20 мин. |
СО Органические соединения В том числе дивинил СО Серосодержащие соединения Органические соединения В том числе: циклогексан дивинил СО Серосодержащие соединения Органические соединения В том числе: дивинил циклогексан |
0,2 6,8 2,9 1,0 0,4 74,0 50,0 14,5 1,6 0,2 135,7 17,0 78,3 |
|
Изготовление изделия из материала 1-287-69 |
||
|
Смешение каучуков СКБ-50ср и СКН-26М на вальцах 60″ Вулканизация изделий в прессе гидравлическом при t = (175 ± 5) оС, τ = 8 мин Термообработка в печи электрической при t = (150 … 200) оС, τ = 8 ч |
Органические соединения В том числе дивинил СО Нитрил акриловой кислоты Серосодержащие соединения Органические соединения В том числе: кетоны (ацетон) дивинил циклогексан СО Нитрил акриловой кислоты Серосодержащие соединения Органические соединения В том числе: дивинил циклогексан |
13,6 2,1 15,2 0,2 1,8 231,0 60,0 12,0 14,0 205,0 13,2 74,1 1979,2 372,3 148,0 |
|
Изготовление изделий из материала 42-975-67 |
||
|
Пластификация каучука СКН-26-М на вальцах 60″ Изготовление массы в резиносмесителе РС-350-20 Вулканизация изделия в прессе гидравлическом при t = (190 ± 10) оС, τ = 15 мин Терообработка изделий в печи конвейерной после вулканизации изделий в прессе при t = (180 ± 10) оС, τ = 20 ч. |
Органические соединения В том числе дивинил Органически соединения В том числе дивинил СО Нитрил акриловой кислоты Серосодержащие соединения Органически есоединения В том числе: дивинил циклогексан СО Нитрил акриловой кислоты Серосодержащие соединения Органические соединения В том числе: дивинил ароматические углеводороды (бензол) |
11,2 2,7 430,0 68,0 1,45 0,3 0,3 62,2 37,0 6,0 17,0 4,6 0,7 350,0 186,0 25,2 |
|
Изготовление изделий из материала 1-271-69С |
||
|
Смешение каучука СКН-26М и СКБ-50 ср на вальцах 60″ Вулканизация изделий в прессе гидравлическом при t = (170 ± 10) оС, τ = 5 … 8 мин Термообработка изделий в сушильно-прокалочном агрегате при t = (170 ± 10) оС, τ = 2 ч |
Органические соединения В том числе дивинил СО Серосодержащие соединения Органические соединения В том числе: кетоны (ацетон) циклогексан Серосодержащие соединения Органические соединения В том числе: дивинил циклогексан |
13,8 2,2 1,2 0,6 57,5 8,8 4,2 11,7 216,8 95,0 26,0 |
|
Изготовление изделий из материала 1-43-60А |
||
|
Изготовление массы в резиносмесителе РС-140-20 Вулканизация изделий в прессе гидравлическом при t = (185 ± 5) оС, τ = 5 … 8 мин Термообработка изделий в печи конвейерной при t = (175 ± 5) оС, τ = 3 ч |
Органические соединения В том числе дивинил СО Серосодержащие соединения Органические соединения В том числе: циклогексан кетоны (ацетон) Серосодержащие соединения Органические соединения В том числе: дивинил циклогексан кетоны (ацетон) |
77,0 21,1 6,8 2,9 402,8 79,0 141,0 3,0 278,5 51,0 22,2 115,0 |
|
Изготовление изделий из материала В-50-74 (вязаные накладки сцепления) |
||
|
Изготовление массы в резиносмесителе РС-140-20 Вулканизация изделия в прессе гидравлическом при t = (190 ± 5) оС, τ = 5 … 10 мин |
Органические соединения В том числе фенол СО Серосодержащие соединения Органические соединения В том числе: дивинил фенол |
4,7 0,2 0,5 4,5 335,7 130 9,3 |
Таблица 7.14.
|
№ пп |
Технологическая операция |
Оборудование |
Обрабатываемый продукт |
Темпера- тура обработки, оС |
Загрязняющее вещество |
Количество мг на 1 кг обрабаты- ваемого продукта |
Подготовительное производство |
||||||
|
1 2 3 4 5 6 7 8 |
Засыпка в бункер Взвешивание ингредиен-тов Пластификация каучука Декристаллизация каучука Термопластификация каучука Изготовление резиновой смеси Изготовление резиновой смеси открытым способом Стрейнирование резиновых смесей |
Расходный бункер Весы-дозаторы Весы технические Вальцы Распарочная камера Котел Резиносмеситель верхний затвор нижний затвор Вальцы смесительные Червячная машина |
Технический углерод Ингредиенты светлые с насыпной массой до 500 кг/м3 Ингредиенты светлые с насыпной массой более 500 кг/м3 Технический углерод Светлые ингредиенты (типа белой сажи) с насыпной массой до 500 кг/м3 Светлые ингредиенты с насыпной массой более 500 кг/м3 Светлые ингредиенты с насыпной массой более 500 кг/м3 Светлые ингредиенты с насыпной массой до 500 кг/м3 Наирит Нитрильные каучуки (СКН) Натуральный каучук (НК) Наирит Стирольные каучуки (СКС) Резиновые смеси на основе НК и СКИ Резиновые смеси на основе СКС Резиновые смеси на основе СКН Резиновые смеси на основе СКЭП Резиновые смеси на основе БК Резиновые смеси на основе СКФ Резиноыве смеси на основе СКТВ, СКТ Резиновые смеси на основе наирита Резины на основе каучуков натурального и изопреновых стирольных нитрильных этилен-пропиленовых бутилкаучука фторкаучука винилсилоксановых хлоропреновых Резиновые смеси на основе нитрильных каучуков |
20 ± 5 20 ± 5 20 ± 5 20 ± 5 20 ± 5 20 ± 5 20 ± 5 20 ± 5 35 ± 5 90 ± 5 60 ± 5 60 ± 5 130 110 ± 10 110 ± 10 120 ± 10 110 ± 10 110 ± 5 80 ± 10 80 ± 10 120 ± 10 110 ± 10 110 ± 10 110 ± 10 110 ± 10 110 ± 10 80 ± 10 80 ± 10 120 ± 10 120 ± 10 |
Пыль технического углерода Пыль сажи белой (оксид кремния) Пыль серы Пыль технического углерода Пыль сажи белой (оксид кремния) Сера Неозон Д, каптакс, тиурам, сажа белая, ДФГ и т.д. Сера, оксид цинка, альдоль, фталевый ангидрид, литопон, оксид магния и т.д. Хлоропрен Нитрил акриловой кислоты Изопрен Хлоропрен Стирол Пыль ” Изопрен Оксид углерода Диьутилфталат Стирол Оксид углерода Нитрил акриловой кислоты Оксид углерода Дибутилфталат Дивинил Оксиды этилена, пропилена Этилен Изобутилен Фтористый водород Оксид углерода Хлористый водород Ацетофенон Хлористый водород Оксид углерода Хреропрен Хлористый водород Оксид углерода Пыль Изопрен Оксид углерода Сернистый ангидрид Стирол Оксид углерода Сернистый ангидрид Дибутилфталат Нитрил акриловой кислоты Сернистый ангидрид Оксид углерода Дибутилфталат Дивинил Оксиды этилена, пропилена Этилен Сернистый ангидрид Изобутилен Фтористый водород Оксид углерода Хлористый водород Ацетофенон Хлористый водород Оксид углерода Хлоропрен Хлористый водород Оксид углерода Нитрил акриловой кислоты Сернистый ангидрид Оксид углерода |
18,0 3,1 1,2 84,0 2,00 0,93 3,5 г/ч 1,9 г/ч 0,13* 3,8 0,1 0,21* 3,4 140 120 11,3 6,4 10,3 7,1 6,3 18,6 5,3 11,1 12,5 2,77 4,09 10,9 1,8 1,7 20,73 0,65 4,2 0,3 10,25 12,7 0,4 89,0 11,3 6,4 1,89 7,1 6,3 1,94 10,3 18,6 2,34 5,3 11,1 12,5 2,77 4,09 1,96 10,9 1,8* 1,7 20,73 0,65 0,3 4,2 10,25* 12,7 0,4 18,6 2,3 2,7 |
Производство формовой техники |
||||||
|
9 10 11 12 13 14 15 16 17 18 |
Разогревание резиновой смеси Шприцевание резиновых смесей Литье под давлением Вулканизация формовых деталей Термостатирование изделий из резиновых смесей на основе спецкаучука Латунированые арматуры (бесцианистое) Фосфатирование арматуры Обезжиривание поверхности детали Промазка клеем метал-лической арматуры и просушивание Промазка стекло- фторо-пластовой арматуры и просушивание |
Разогревательные вальцы Шприцмашина Литьевой пресс Вулканизационный пресс Термостат Типовая линия латунирования Типовая линия фосфатирования Ванна Вытяжной шкаф Вытяжной шкаф |
Резиновые смеси на основе НК, СКН, СКС, СКМС, СКИ, КСД, наирита, бутилкаучука, СКЭП Резиновые смеси на основе СКФ, СКТВ, СКТ Резиновые смеси на основе НК, СКИ, СКН, СКС, СКМС, СКД, наирита, БК, СКЭП Резиновые смеси на основе СКФ, СКТВ, СКТ Резиновые смеси из основе НК, СКИ-3 Резиновые смеси на основе НК, СКН, СКС, СКМС, СКИ СКД, наирита, БК, СКЭП Резиновые смеси на основе СКФ, СКТВ, СКТ СКФ, СКТВ, СКТ Лейконат ИРП 1363-1 ИРП 1393-2 Лейконат Клей 51-К-6 Клей 51-К-13 |
110 ± 10 80 ± 10 120 ± 10 120 ± 10 110 ± 10 145 ± 10 160 ± 10 250 ± 50 110 ± 10 110 ± 10 20 ± 5 150 ± 5 20 ± 5 20 ± 5 20 ± 5 150 ± 5 20 ± 5 20 ± 5 |
Дивинил Изопрен Нитрил акриловой кислоты Стирол α-Метилстирол Хлоропрен Окись этилена, пропилена Этилен Изобутилен Хлористый водород Дибутилфталат Сернистый ангидрид Оксид углерода Алифатеческие преде-льные углеводороды Фтористый водород Хлористый водород Ацетофенон Кремнийорганические вещества Оксид углерода Дивинил Изопрен Нитрид акриловой кислоты Стирол α – Метилстирол Хлоропрен Оксид этилена, пропилена Этилен Изобутилен Хлористый водород Дибутилфталат Сернистый ангидрид Оксид углерода Алифатические преде-льные углеводороды Фтористый водород Хлористый водород Ацетофенон Кремнийорганические вещества Оксид углерода Фурфурол Фенол Изопрен Сернистый ангидрид Оксид углерода Алифатические пред-льные углеводороды Дивинил Изопрен Нитрил акриловой кислоты Стирол Α-Метилстирол Хлоропрен Оксиды этилена, пропилена Этилен Изобутилен Хлористый водород Дибутилфталат Сернитсый ангидирид Пропилен Оксид углерода Алифатические преде-льные углеводороды Фтористый водород Хлористый водород Ацетофенон Фенол Кремнийорганические вещества Оксид углерода Фурфурол Фторорганическме соединения в пересчете на перфторизобутилен Фоомальдегид Фтористый водород Хлористый водород Ацетофенон Кремнийорганические вещества Фенол Оксид углерода Формальдегид Фурфурол Метанол Фторорганические соединения в пересчете на перфторизобутилен Пары воды Соляная кислота Пары воды Соляная кислота Формальгликоль Бензин Дихлорэтан Бензин Этилацетат Бензин Дихлорэтан Бензин Толуол Этанол |
5,0 4,52 7,44 2,84 2,84 4,1* 2,1 1,63 4,36 5,08 4,43 0,9 2,7 5,4 0,72* 8,29 0,32 17,4 6,7 7,8 7,08 11,62 4,43 4,43 6,4* 1,73 2,53 6,81 7,93 6,93 1,35 4,05 8,1 1,12* 12,95 0,48 27,0 10,2 13,2 0,15 3,7 0,5 1,9 5,4 25,0 22,6 37,2 14,2 14,2 20,5* 5,54 261,0 118,8 25,4 22,2 3,88 1,5 5,3 287,5 5,6 41,46 7,2 1,5 52,2 10,1 98,5 0,7 1,8 11,4 4000,0 2,2 4,1 4,1 26,8 7,5 124,5 3,2 34,3 238 г/ч 21,1 г/ч 82,3 г/ч 7,2 г/с 87,6 г/ч 50 г/м2 65 г/м2 220 г/м2 80 г/м2 175 г/м2 65 г/м2 175 г/м5 190 г/м2 30 г/м2 |
Производство приводных ремней |
||||||
|
19 20 21 22 23 24 |
Приготовление пропиточных составов Пропитка и сушка корд-шнура Промазка кордшнура Разогревание резиновой смеси Промазка ткани и каландрование смеси Вулканизация |
Ванна для приготовле-ния пропиточных сос-тавов (емкость 2 м3, площадь испарения 3 м2) Сушильно-пропиточ-ный агрегат (произво-дительность 7800 м/ч) Сборочный станок СКР (производитель-ность 48 ремней в час) Вальцы Каландар Вулканизационный пресс Вулканизационный котел |
Пропиточный состав на основе резорцинформаль-дегидной смолы и латекса СКД Клей на основе бензина и этилацетата Резиновые смечи на основе наирита, СКЭП, СКН Резиновая смесь на основе наирита, СКЭП, СКН Резиновая смесь на основе наирита, СКЭП Резиновая смесь на основе наирита СКН |
20 ± 5 125 ± 5 20 ± 5 110 ± 10 120 ± 10 145 ± 5 145 ± 5 |
Резирцин Формальдегид Резорцин Формальдегид Капролактам Бензин Этилацетат Хлоропрен Хлористый водород Дибутилфталат Оксиды этилена, пропилена Этилен Нитрил акриловой кислоты Хлоропрен Хлористый водород Дибутилфталат Оксиды этилена, пропилена Этилен Нитрил акриловой кислоты Хлоропрен Хлористый водород Дибутилфталат Оксиды этилена, пропилена Этилен Изобутилен Оксид углерода Нитрил акриловой кислоты Хлоропрен Дибутилфталат Оксид углерода Алифатические преде-льные углеводороды |
12,3 г/ч 3,1 г/ч 183 мг/ч 45 мг/ч 34 мг/ч 350 г/ч 175 г/ч 4,1* 5,08 4,43 1,1 1,63 7,44 6,4* 7,93 6,93 1,73 2,55* 11,62 20,5* 25,4 22,3 5,54 261,0 247,5 10,6 14,3* 22,2 10,6 268,4 |
|
Производство транспортерных лент |
||||||
|
25 26 27 28 29 30 |
Приготовление пропито-чных составов Пропитка ткани Сушка пропитанной ткани Разогревание резиновой смеси Сквиджевание ткани и обкладка сердечника Вулканизация транспор-терных лент |
Емкость для пригото-вления пропиточных состав (объем 1 м3 пло-щадь испарения 3 м2) Агрегат пропиточносу-шильный ЛПТТ-12-1800 (производитель-ность 720 м/ч) Агрегат ЛПТТ-12-1800 (производительность 720 м/ч) Вальцы Каландр Вулканизационный пресс |
Пропиточный состав на основе резорцинформаль-дегидной смолы и латекса МВП То же Пропиточный состав на основе резорцинформаль-дегидной смолы и латекса МВП Резиновые смеси на основе СКИ, БК, наирита, СКМС, СКД То же ” |
20 ± 5 20 ± 5 160 ± 10 110 ± 10 110 ± 10 145 ± 5 |
Резорцин Формальдегид 2-Метил-5-винилпири-дин Резорцин Формальдегид 2-Метил-5-винилпири-дин Резорцин Формальдегид Оксид углерода 2-Метил-5-винилпири-дин Изопрен Изобутилен Хлоропрен Хлористый водород α-Метилстирол Дивинил Сернистый ангидрид Оксид углерода Дибутилфталат Изопрен Изобутилен Хлоропрен Хлористый водород α-Метилстирол Дивинил Сернистый нгидрид Оксид углерода Дибутилфталат Изопрен Изобутилен Хлоропрен Хлористый водород α-Метилстирол Дивинил Сернитсый ангидрид Оксид углерода Дибутилфталат Алифатические преде-льные углеводороды |
12,3 г/ч 3,1 г/ч 6,45 г/ч 10,2 г/ч 10,2 г/ч 81,5 г/ч 11,2 г/ч 11,2 г/ч 28,0 г/ч 90,0 г/ч 4,52 4,8 4,1 5,89 2,84 5,0 0,9 2,7 4,43 7,08 6,81 6,4 7,93 4,43 7,8 1,35 4,05 6,93 22,6 118,8 20,5* 25,4 14,2 25,0 3,88 5,3 32,2 287,5 |
Производство неформовых изделий |
||||||
|
31 32 33 34 35 |
Разогревание резиновой смеси Шприцевание резиновых смесей Каландрование резино-вых смесей Вулканизация неформо-вых изделий Вулканизация длинномерных изделий |
Вальцы Шприцмашина Каландр Вулканизационный котел Непрерывный вулканизатор |
Резиновые смеси на осно-ве НК, СКИ, СКН, СКМС, наирита, СКД, СКЭП, БК, СКС То же ” ” Резиновые смеси на основе СКИ, СКМС, наирита, СКД, СКЭП, БК |
110 ± 10 110 ± 10 110 ± 10 145 ± 5 200 ± 20 |
См. п. 8 См. п. 10 См. п. 10 Изопрен Дивинил Нитрил акриловой кис-лоты Хлоропрен Стирол α-Метилстрол Изобутилен Оксиды этилена, про-пилена Этилен Сернистый ангидрид Дибутилфталат Оксид углерода Алифатические преде-льные углеводороды Изопрен Хлоропрен Дивинил Хлористый водород Оксиды этилена, про-пилена Метилстирол Этилен Изобутилен Сернистый ангидрид Оксид углерода Алифатические пре-дельные углеводороды Масляные аэрозоли Оксиды азота |
См. п. 8 См. п. 10 См. п. 10 16,5 21,3 22,5 14,05 8,25 8,25 118,8 5,54 261,0 2,45 9,65 4,1 140,9 27,4 26,7* 31,0 90,0 5,54 14,2 761,0 247,5 5,4 18,6 480,0 670,0 1,5 |
Производство рукавов |
||||||
|
36 37 38 39 40 41 42 43 44 |
Освинцевание рукавов Удаление шлака с повер-хности расплавленного свинца Снятие свинцовой обо-лочки Разогревание резиновой смеси Шприцевание резиновых смесей Промазка тканей резино-выми смесями Очистка заготовок Промазка клеем опле-точных рукавов Вулканизация рукавов |
Свинцеплавильная ванна и экструдер для наложения свинца Свинцеплавильная ванна Станок Вальцы Шприцмашина Каландр Сборочный станок Линия оплетки рука-вов Вулканизационный ко-тел |
Резиновые смеси на основе СКН, БК, наирита, СКД Резиновые смеси на осно-ве СКН, БК, наирита, СКД То же Бенизин Клей на основе бензина и этилацетата (1 : 2) Резиновые смеси на основе СКН, БК, наирита, СКД |
327 ± 1 327 ± 1 20 ± 5 110 ± 10 110 ± 10 120 ± 10 20 ± 5 20 ± 5 145 ± 5 |
Пары свинца Пары свинца Пыль свинца Нитрил акриловой кислоты Хлоропрен Хлористый водород Изобутилен Дибутилфталат Дивинил Оксид углерода Нитрил акриловой кис-лоты Хлоропрен Хлористый водород Изобутилен Дибутилфталат Дивинил Оксид углерода Сернистый ангидрид См. п. 40 Бензин Бензин Этилацетат Нитрил акриловой кис-лоты Хлоропрен Изобутилен Дибутилфталат Дивинил Оксид углерода Сернистый ангидрид Бенизин Этилацетат |
347,9 мг/1000 м рукава 83,5 мг/кг шла-ка при выгруз-ке за 5 – 7 мин. 43,3 мг/1000 м рукава 7,44 4,1* 5,08 4,36 4,43 5,0 2,7 11,62 6,4* 7,93 6,81 6,93 7,8 4,05 1,35 См. п. 40 37,9 г/м2 120,02 г/м2 110,51 г/м2 22,5 14,05* 118,5 9,65 21,3 11,2 2,45 364,4 177,8 |
Производство мипорсепараторов |
||||||
|
45 46 47 48 49 50 51 52 53 54 55 56 57 58 59 60 61 62 63 64 65 66 |
Разбавление жидкого стекла Разбавление серной кислоты Изготовление силикаге-ля Отжим геля Выгрузка силикагеля из мешков Размол силикагеля Размешивание силикаге-ля Приготовление резино-вой смеси Разогревание резиновой смеси Листование резиновой смеси Вулканизация мипорсе-параторов продувка I продувка II продувка III продувка IV Сброс паровоздушной смеси Открывание котла Выгрузка контейнеров Разбор пачек мипорсепа-раторов Просушка мипоровых пластин после вулкани-зации Просушка фрезерован-ных пластин после вод-ной обработки Калибровка мипоровых пластин (снятие слоя 0,1 – 0,2 мм) Резка пластин на полосы Резка полос на сепарато-ры Проверка мипорсепара-торов на отверстия Запаивание сквозных от-верстий в сепараторах |
Емкость Емкость Реактор Смеситель с распреде-лительным конусом Гидравлический пресс Вальцы Чашечные весы Смесительные вальцы Вальцы Каландр Вулканизационный котел То же Сушильный шкаф типа «гордон» То же Рейсмусовый станок Ручной нож типа «пап-шер» Механический нож Кабина Стол |
Резиновая смесь на основе НК, СКС То же ” ” То же |
15 ± 5 15 ± 5 15 ± 5 15 ± 5 15 ± 5 15 ± 5 20 ± 5 15 ± 5 50 ± 10 50 ± 10 50 ± 10 150 ± 5 150 ± 5 150 ± 5 150 ± 5 140 ± 40 60 ± 10 100 ± 10 100 ± 10 |
Едкий натр Серная кислота То же Едкий натр Серная кислота Едкий натр Серная кислота Пыль силикагеля Пыль силикагеля Пыль силикагеля Пыль иегредиентов Сернистый ангидрид Изорен Дивинил Алифатичекие преде-льные углеводороды Сернистый ангидрид Изопрен Дивинил Алифатические пре-дельные углеводороды Сернистый ангидрид Изопрен Дивинил Алифатические пре-дельные углеводороды Сероводород Сернистый ангидрид Изопрен Дивинил Сероводород Сернистый ангидрид Изопрен Дивинил Сероводород Сернистый ангидрид Изопрен Дивинил Сероводород Сернистый ангидрид Изопрен Дивинил Сероводород Сернистый ангидрид Изопрен Дивинил Сероводород Сернистый ангидрид Изопрен Дивинил Алифатические преде-льные углеводороды Сернистый ангидрид Изопрен Дивинил Сернистый ангидрид Изопрен Дивинил Сернистый ангидрид Изопрен Дивинил Алифатические пре-дельные углеводороды Сернистый ангидрид Изопрен Дивинил Мипоровая пыль То же ” ” Сернистый ангидрид |
0,34 мг/кг жид-кого стекла 0,56 мг/кг сер-ной кислоты 2,3 мг/кг сили-кагеля 4,9 мг/кг сили-кагеля 1,7 мг/кг сили-кагеля 1,3 мг/кг сили-кагеля 0,3 мг/кг сили-кагеля 13,2 мг/кг си-ликагеля 241,9 мг/кг си-ликагеля 12,6 мг/кг си-ликагеля 27,0 1,6 2,9 3,2 28,0 1,4 1,1 1,7 10,0 1,6 2,1 3,6 18,0 1,2 0,8 0,5 0,1 9,3 1,5 1,7 0,3 43,6 3,5 3,4 0,5 81,0 4,3 5,7 0,9 118,5 4,4 5,7 1,1 0,6 5,1 53,1 35,7 115,7 0,1 0,2 0,01 0,13 мг/м2 7,7 мг/м2 21 мг/м2 39 мг/м2 71,1 мг/м2 46,2 мг/м2 12,2 мг/м2 11,8 мг/м2 7,5 мг/м2 3,7 мг/м2 204 мг/м2 4,9 мг/м2 1,5 мг/м2 1,08 мг/м2 19,9 мг/м2 |
Производство конфекционных изделий |
||||||
|
67 68 69 |
Промазка поверхности заготовок для обезжири-вания Нанесение клея на по-верхность заготовок Вулканизация конфек-ционных изделий |
Стол Стол Котел |
Бензин Клей на основе бензина и этилацетата (1 : 2) Клей «лейконат» Клей на основе толуола Клей на основе бензола НК |
20 ± 5 20 ± 5 20 ± 5 20 ± 5 20 ± 5 150 ± 5 |
Бензин Бензин Этилацетат Дихлорэтан Толуол Бензол Изопрен Сернистый ангидрид Оксид углерода Бензин Этилацетат |
31 г/м2 9,46 г/м2 21,3 г/м2 28,2 г/м2 18,23 г/м2 36,5 г/м2 3,2 2,7 4,3 720 870 |
8. РАСЧЕТ ВЫБРОСОВ ЗАГРЯЗНЯЮЩИХ ВЕЩЕСТВ ПРИ ПРОИЗВОДСТВЕ СТРОИТЕЛЬНЫХ МАТЕРИАЛОВ1
8.1. Цемент. Расчет количества загрязняющих веществ (кг/ч), поступающих в атмосферу при производстве цемента, ведет по следующей формуле:
 (8.1.)
где v – объем загрязняющего газа (м3/ч); С – концентрация пыли в потоке загрязняющего газа (г/м3).
Концентрации пыли и потоке загрязняющего газа определяются по методикам, согласованным с Госкомгидрометом. В отдельных случаях допускается принимать усредненные показатели выбросов, приведенные в табл.8.1.
Годовой выброс загрязняющего вещества (г, т) из единичного стационарного источника определяется по формуле:
 , (8.2.)
где С – концентрация вещества в выбрасываемом газе (г/м3); τ – время выделения вещества из источника (ч, год).
Если известны удельные значения выбросов, т.е. количество выбрасываемых веществ на единицу производственной продукции, то выброс загрязняющего вещества в единицу времени (ч, год) определится по формуле:
 , (8.3.)
где N – количество продукции, производимой в единицу времени, q – количество загрязняющего вещества, выделяющегося при производстве единицы продукции, рассчитывается по табл.8.1. для различных источников.
8.2. Известь. Расчет выброса пыли при производстве извести ведется по формулам (8.1) – (8.3). Удельный выброс пыли на 1 т продукции составляет 190,9 кг. Усредненные показатели содержания пыли в аспирационных потоках до их очистки на заводах производства извести приведены в табл. 8.2.
8.3. Стекло. Для производства стекла применяется многокомпонентная шихта, основными составляющими которой являются известняк, доломит, песок, полевой шпат, пегматит, нефелин, сода, сульфат
Стекловаренные печи выбрасывают в атмосферу оксиды азота, серы, фтора, свинца, мышьяка и т.д. В. табл. 8.3. приведены средние значения концентрации твердых загрязняющих веществ. Расчет выбросов загрязняющих веществ в атмосферу следует вести по формулам (8.1.) и (8.2.).
Таблица 8.1.
|
Сырьевой цех Отделение обжига Сушильное отделение добавок Цех помо-ла Транспор-тный цех Цех отгруз-ки цемента |
Источник выброса |
Объем загря-зненного воз-духа, м3/кг продукта |
Темпера-тура оС |
Концен-трация пыли г/м3 |
Источник пыли |
|
Дробилка щековая Дробилка молотковая Узлы перегрузки Конусная мельницы Сырьевые мельницы от-крытого цинка: известняк мергель Сырьевые мельницы се-параторные Вращающиеся печи мок-рого способа производ-ства Вращающиеся печи су-хого способа производ-ства Клинкерные холодиль-ники «Волга-50», «Волга-75», Цементанлаген-бау» «Волга-25», «Волга-35», «Фолакс», «Фу-ллер» с двойным подсосом воздуха Узлы перегрузки и сбро-са клинкера в склад от печей Сушильный барабан: шлак опора мергель известняк глина Цементные мельницы открытого цикла: с центральной разг- рузкой с периферийной раз-грузкой Цементные мельницы сепараторные Емкости для хранения: клинкера цемента Пост погрузки цемента в цеентовозы и вагоны Упаковочные машины |
0,07 0,10 0,4 0,3 0,5 0,2 0,8 5,0 3,0 1,5 2,9 1,9 0,6 1,7 0,8 0,6 0,8 2,8 0,46 0,7 0,92 0,3 0,5 0,1 0,66 |
18 19 25 30 80 85 100 200 290 200 185 170 40 135 175 70 70 75 100 110 90 98 28 40 50 |
13,0 20 20 10,5 290 350 400 50 40 20 25 20 10 20 35 10 40 5 600 300 700 15 80 40 95 |
Известняк ” ” ” ” Мергель Сырье Электро-фильтр ” Клинкер ” ” ” Шлак Опора Мергель Известняк Глина Цемент ” ” Клинкер Цемент ” ” |
Таблица 8.2.
Усредненные показатели выброса пыли на заводах известкового производства
|
Источник выброса |
Объем загряз-ненного возду-ха, м3/кг про-дукта |
Температура, оС |
Концентрация пыли, г/м3 |
Источник пыли |
|
Дробилка щековая Дробилка молотковая Грохот Узлы перегрузки Вращающиеся печи мокрого способа производства Вращающиеся печи сухого способа производства Шахтные печи Мельницы помола извести Узлы перегрузки извести Упаковочные машины |
0,7 0,8 0,07 0,23 6,0 7,5 7,0 0,35 0,5 0,5 |
16 17 18 27 215 320 175 80 30 28 |
15 20 14 15 32 35 10 65 27 13 |
Известняк ” ” Известь ” ” ” ” ” |
Таблица 8.3.
|
Источник выброса |
Объем загряз-ненного воздуха, м3/ч |
Температура, оС |
Концентрация пыли, г/м3 |
Источник пыли |
|
Сушильный барабан Сита-Бураты Элеваторы Ленточные конвейеры Бункеры Растаривание мешков Бегуны Пневмотранспорт Весы Смесители Молотковая дробилка С- 431 Регенеративная стеклова-ренная печь производства облицовочной плитки Стекловаренная печь пря-мого нагрева производст-ва ковровомозаичной плитки Регенеративная стеклова-ренная печь производства шлакоситаллов Регенеративная стеклова-ренная печь производства молочного светотехни-ческого стекла Регенеративная стеклова-ренная печь производства алюмоборосиликатного стекла Регенеративная печь про-изводства хрусталя |
7500 8100 6000 5000 7000 2600 2000 400 800 800 1100 1000 900 1600 600 700 1700 1500 3000 1000 900 900 250 250 1000 250 1800 3000 2100 2400 2000 4000 1800 10400 25300 3700 15100 5000 |
170 170 170 170 165 140 110 45 45 45 25 15 15 20 20 40 50 45 20 20 25 85 25 35 25 15 5 15 20 25 20 24 400 600 350 800 750 450 |
10 35 30 50 35 45 15 15 20 20 15 30 6 4 8 15 40 30 15 25 15 5 4 10 8 1 3 4 20 15 4 30 0,2 0,2 0,17 0,02 0,06 0,1 |
Песок Доломит Известняк Сульфат натрия Мел Полевой шпат Нефелин Песок Доломит Известняк Сода Сульфат натрия Пегматит Мел Нефелин Песок Доломит Известняк Сода Сульфат натрия Пегматит Известняк Пегматит Доломит Известняк Пегматит То же Доломит Сода Шихта То же Известняк Материал гото-вой продукции То же ” ” ” ” |
8.4. Гипс и гипсовые изделия. Сырьем для производства гипса служит природный двуводный гипсовый камень. Интенсивное пылеобразование происходит при дроблении гипсового камня, его помоле и дегидратации. Кроме того, значительное пылевыделение наблюдается в местах перегрузки сырья и готовой продукции, а также при упаковке в мешки и погрузке товарного гипса на железнодорожный и автомобильный транспорт.
Удельный показатель безвозвратных потерь на 1 т. продукции составляет 106,12 кг. для расчета выбросов загрязняющих веществ по формулам (8.1), (8.2) следует пользоваться данными табл. 8.4. о содержании веществ в аспирационных потоках до их очистки.
Таблица 8.4.
Усредненные показатели выброса гипсовой пыли на гипсовых заводах
|
Источник выброса |
Объем загрязнен-ного воздуха, м3/ч |
Температура, оС |
Концентрация пыли, г/м3 |
|
Щековые дробилки Молотковые дробилки Шаровая мельница Шахтная мельница Сушильный барабан Емкости для хранения: при загрузке пневмотранс- портом при загрузке механическим транспортом Погрузка в вагоны Погрузка в автотранспорт Упаковочная машина |
850 3000 2500 22000 23000 3700 1650 2000 50 3000 |
18 18 60 130 140 40 |
10 25 50 450 25 15,0 10,0 15,0 15,0 20,0 |
8.5. Нерудные строительные материалы. Исходной горной массой при производстве нерудных строительных материалов являются изверженные (граниты, сиениты, диориты), осадочные (известняки, доломиты, песчаники) и метаморфические (кварциты, гнейсы, мраморы) породы, а также гравий и песок гравийно-песчаных месторождений. Наиболее интенсивным пылеобразованием сопровождаются процессы дробления, сортировки (грохочения), перегрузки и транспортировки.
Концентрация пыли, содержащейся в аспирационных потоках до их очистки, приведены в табл. 8.5. и могут быть использованы для расчетов по формулам (8.1), (8.2).
Таблица 8.5.
(t = 20 оС)
|
Источник выброса |
Объем загрязненного воздуха, м3/ч |
Концентрация пыли, г/м3 |
|
I.Дробление Дробилка щековая (900х1200х130, 1200х 1500х150) изверженные породы карбонатные породы Дробилка конусная (КОД-1200, КОД-1750) изверженные породы карбонатные породы Дробилка роторная (разгрузочная часть) изверженные породы карбонатные породы II. Грохочение Грохот ГИЛ-52 карбонатные породы изверженные породы III. транспортировка, узлы перегрузки Конвейер карбонатные породы изверженные породы |
14000 14000 8500 8500 18000 18000 3500 3500 3500 3500 |
13 12 25 20 18 34 11 10 7 5,5 |
8.6. Керамика. Загрязняющие вещества, образующиеся в процессе тепловой обработки керамических изделий, разделяют по следующим признакам:
а) вещества, выделяющиеся в результате реакций, происходящих между основными компонентами сырья:
б) вещества, образующиеся при сжигании топлива в тепловых агрегатах.
Основными загрязняющими веществами, выделяющимися из компонентов шихты при тепловой обработке в печах, являются соединения серы, хлора и фтора. Источники появления загрязняющих веществ при тепловой обработке изделий – компоненты шихты, содержащие водорастворимые соли соляной и серной кислот, вещества, разлагающиеся при нагревании с выделением летучих компонентов; например, гумусовые вещества в глинах и пирит разлагаются с выделением оксида углерода, сернистого и серного ангидридов. В шлаке, добавляемом в исходную массу из некоторых заводах, содержится фтор, который частично улетучивается в виде фтористого водорода и других соединений. В некоторых массах отмечается значительное содержание солей серной и соляной кислот, которые при обжиге разлагаются с выделением летучих компонентов: хлористого водорода, серного и сернистого ангидрида. При сжигании жидкого и газообразного топлива образуются зола, оксиды азота, серы и углерода.
В табл. 8.6. приведены удельные выбросы загрязняющих веществ по отдельным производствам керамической промышленности, на которые следует ориентироваться при расчетах по формуле (8.3). Порядок значений удельных выбросов для различных производств керамической промышленности примерно одинаково.
Таблица 8.6.
Удельные выбросы загрязняющих веществ
(г/кг продукции) при керамическом производстве.
|
Продукция |
SO2 |
NO2 |
CO |
|
Облицовочные плитки Плитки для полов Фасадные плитки Санстройизделия Канализационные трубы Кислотоупоры |
0,72 (9,3) 0,28 (8,6) 0,18 (5,0) 2,95 1,90 2,00 |
2,00 (26,0) 1,05 (32,5) 1,85 (40,0) 3,92 0,45 0,42 |
1,98 (26,0) 1,20 (37,9) 1,40 (38,0) 4,23 0,86 1,05 |
П р и м е ч а н и е. В скобках приведено количество выбросов в г/м2 продукции.
8.7. Минеральная вата. Основными источниками загрязнения атмосферы и минераловатном производстве являются вагранки, камеры волокноосаждения и поликонденсации. Ваграночные газы содержит пыль, оксид углерода, сернистый газ, оксиды азота. Одна вагранка диаметром 1250 мм выбрасывает 3 – 12 тыс. м3/ ч газов (соответственно в начале и конце цикла загрузки), которые содержат около 100 г/м3 оксида углерода, 0,2 г/м3 сернистого газа, 0,05 г/м3 оксидов азота и 0,2 г/м3 пыли.
В качестве связующих веществ при производстве минераловатных изделий применяются фенолоспирты и битумы. Фенолоспирты марок Б и В содержат 2 – 3,5 % свободного фенола и 3,5 – 4,5 % свободного формальдегида, которые выделяются при теплой обработке минераловатного ковра и выбрасываются в атмосферу вместе с технологическими газами.
При применении в качестве связующего фенолоспирта с технологическими выбросами камеры волокноосаждения выбрасывается в атмосферу от 0,6 до 14,1 кг/ч фенола и от 0,2 до 24 кг/ч формальдегида, а с выбросами камеры теплообработки – от 0,3 до 11,6 кг/ч фенола и от 0,5 до 14,8 кг/ч формальдегида. Общее количество выбрасываемого одной технологической линией фенола колеблется от 1,0 до 16,3 кг/ч, формальдегида – от 1,0 до 29,6 кг/ч. Для удобства физико-химических и технико-экономических расчетов можно принимать, что из различных узлов технологической линии в среднем выделяется около 100 тыс. м3/ч технологических газов, содержащих 5,6 кг фенола и 11,8 кг формальдегида.
Несмотря на избыточное количество воздуха, подаваемого в вагранку, и продуктах горения кокса содержится 3 – 4 % оксида углерода при нормальной работе вагранок. Согласно результатам технологических испытаний вагронок содержание оксида углерода может достигать 11 – 17 %. Кроме оксида углерода в дымовых газах вагронок находится значительное количество сернистого газа и оксидов азота. Концентрация сернистого газа в ваграночных газах составляет 1 г/м3 и больше, а оксидов азота – около 50 мг/м3.
При производстве изделий из минеральной ваты без применения связующих веществ основным вредным веществам, содержащимся в аспирационном воздухе, является пыль. При использовании синтетического связывающего (фенолоспирты и битумы) аспирационные газы кроме пыли содержат также свободные мономеры фенола и формальдегида.
Рассчитанные значения плановых и минимально достижимых выбросов вредных веществ в атмосферу на единицу продукции при минераловатном производстве приведены в табл. 8.7.
Таблица 8.7.
Плановые (числитель) и минимально достижимые (знаменатель)
выбросы загрязняющих веществ на единицу продукции (кг/м3)
на некоторых предприятиях минераловатных изделий.
|
Вещество |
Продукция |
Ахметский КСМ |
Котовский ЗМИ |
Вильнюсское ПОСИ |
|
Пыль Оксид углерода Сернистый газ Оксиды азота Фенол Формальдегид |
Маты прошивные ПЖ Ж ППЖ Маты прошивные ПЖ Ж ППЖ Маты прошивные ПЖ Ж ППЖ Маты прошивные ПЖ Ж ППЖ Маты прошивные ПЖ Ж ППЖ Маты прошивные ПЖ Ж ППЖ |
- 6,4/0,07 9,6/1,0 - - 0,4/0,2 0,7/0,3 - - 0,10/0,5 0,16/0,08 - 0,04/- 0,04/0,02 0,05/0,03 - - 0,029/- 0,046/- - - 0,039/- 0,061/- |
- 6,4/0,07 8,2/0,8 13,8/1,4 - 0,4/0,2 0,5/0,3 0,9/0,5 - 0,14/0,7 0,18/0,09 0,32/0,16 0,04/- 0,04/0,02 0,05/0,03 0,06/0,04 - 0,024/- 0,043/- 0,14/- - 0,032/- 0,057/- 0,19/- |
8,6/0,9 9,0/0,9 10,2/1,0 - 0,6/0,3 0,5/0,3 0,7/0,4 - 0,19/0,1 0,18/0,09 0,23/0,11 - 0,05/- 0,05/0,03 0,06/0,03 - - 0,034/- 0,046/- - - 0,045/- 0,062/- - |
П р и м е ч а н и е. ПЖ – плиты полужестких на синтетическом связующем Ж – жесткие, ППЖ – плиты повышенной жесткости.
8.8. Переработка пластмасс. Значительная часть выбросов производства фенолформальдегидных смол приходится на метанол – 8,925 кг/т или 83 %, которой присутствует в формалине (исходное сырье) в качестве стабилизатора. Производство фенолформальдегидных порошков также характеризуется выбросами в атмосферу фенола, формальдегида, метанола и органической пыли. Наибольшую долю (3, 1611 кг/т или 90%) имеет органическая пыль. При производстве волокнита в газовых выбросах содержатся фенол, органическая пыль.
В табл. 8.8. приведены данные о выбросах наиболее опасных загрязняющих веществ в атмосферу, полученные в результате инструментальных замеров на некоторых заводах по производству пластмасс.
Таблица 8.8.
Удельные выбросы веществ (кг/т) при производстве формальдегидных смол
|
Оборудование, операция |
Фенол |
Формальдегид |
|
Воздушка ВСА подогрев конденсация охлаждение Воздушка емкости с фенолом в состоянии покоя при закачивании Воздушка емкости с форма-льдегидом в состоянии покоя при закачивании Воздушка от вакуумнасосов (стадия сушки) Местная вытяжка от нейтра-лизатора Общеобменная вытяжка Местная вытяжка: при дозировке при подогреве при конденсации при охлаждении |
0,005 0,078 0,005 0,77 8,9 23,0 1,86 13,7 0,8 0,8 0,8 0,57 |
0,05 0,92 0,05 0,009 0,2 652,8 2,8 2,1 8,58 0,008 0,03 0,25 |
8.9. Железобетонные изделия. Основные источники выделения и выбросов загрязняющих веществ при производстве железобетонных изделий приведены в табл.8.9. При разгрузке различных материалов из железобетонных вагонов и других транспортных средств количество пыли (г/с) в газовоздушном потоке определяется по формуле:
для цемента П = 0,03ВG; (8.4.)
для песка П = 0,015 ВG; (8.5.)
для щебня П = 0,058 BG; (8.6.)
где В – коэффициент, зависящий от высоты пересыпки материала (табл. 8.10); G – производительность узла пересыпки (т/ч).
Таблица 8.9.
при производстве железобетонных изделий
|
Цех, участок |
Источники выделения |
Источники выброса |
|
Склад хранения цемента Склад хранения инертных материалов Бетоносмесительный узел Участок приготовления смаз-ки Арматурный |
Посты разгрузки железнодо-рожных вагонов Загрузка цемента в емкости (пневмотранспорт) Посты разгрузки железнодо-рожных вагонов Транспортеры инертных ма-териалов Расходные бункера Бетоносмесители Емкости для хранения сма-зочных материалов Пост смещения и подогрева смазки Правильно-отрезные станки Посты ручной и полуавтома-тической сварки Оцинковка закладных дета-лей |
Неорганизованные Выхлопные трубы пылеуло-вителей Неорганизованные Выхлопные трубы пылеуло-вителей То же Неорганизованные То же Выхлопные трубы вентиля-ции То же ” |
Таблица 8.10.
Зависимость коэффициента В от высоты пересыпки
материала
Высота пересыпки
материала, м . . . 0,5 1,0 1,5 2,0 4,0 6,0 8,0 10,0
В . . . . . . . . . . . . . 0,4 0,5 0,6 0,7 1,0 1,5 2,5 2,5
Усредненные количества пыли в газовоздушном потоке (П г/с) при разгрузке и удельное пылевыделение (q кг/т перегружаемого материала) составляют:
для цемента П = 2,3; q = 0,08;
для песка П = 0,5; q = 0,03;
для щебня П = 2,7; q = 0,11.
Количество пыли (кг/г), выделяющейся при перекачивании цемента пневмотранспортом, рассчитывается по упрощенной формуле:
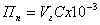 , (8.7)
где Vг – средний выход загрязняющего газа (м3/ч); С – средняя концентрация цемента в потоке загрязненного газа (г/м3).
Усредненная концентрация пыли у источники выделения при перекачивании цемента пневмотранспортом составляет 8,2 г/м3; количество пыли, выделяющейся при подаче цемента пневмотранспортом, - 9,5 кг/ч; удельное пылевыделение – 0,8 кг/т.
Количество пыли (г/с), выделяющейся при складировании инертных материалов, определяется по формулам:
для щебня Пс = 0,018(3,2G + F); (8.8.)
для песка Пс = 0,015G (8.9.)
где G – производительность узла пересыпки (т/ч), F – площадь складирования материала (м2). Усредненный показатель пыли, выделяющейся при складировании щебня и песка, составляет соответственно 14 и 1,3 г/с.
Количество пыли, выделяющейся при работе дозаторных устройств и бетоносмесителей, определяется по формуле (8.7). Усредненная концентрация пыли в газовоздушной смеси составляет 3,2 г/м3; количество пыли, выделяющейся при работе дозаторного устройства и бетоносмесителя, - 3,5 кг/ч; удельное пылевыделение – 1,33 кг/т.
Показатели выделения пыли для основных переделов производства приведены в табл. 8.11.
Таблица 8.11.
Усредненные показатели выделения пыли для основных
технологических переделов при производстве железобетонных изделий
|
Источник выделения вещества |
Вещество |
Концентрация пыли в газах до очистки, г/м3 |
Количество выделяющейся пыли, г/с |
Удельное пылевыделе- ние, кг/т |
|
Посты выгрузки ва-гонов Пневмотранспорт, склады, хранилища Дозаторы, бетоносме-сители |
Цементная пыль Щебень Песок Цементная пыль Щебень Песок Цементная пыль, пыль инертных материалов |
8,2 3,2 |
2,3 2,7 0,5 2,6 14,0 1,3 1,0 |
0,08 0,11 0,03 0,80 1,33 |
Количество пыли (г/с), поступающей в атмосферу после очистки, определяется по формуле:
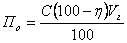 , (8.10)
где С – средняя концентрация пыли в потоке загрязненного газа (г/м3), η – степень очистки пыли в установке (%), Vг – средний выход загрязненного газа (нм3/ч). Упрощенная формула (кг/ч):
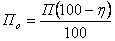 , (8.11)
где П – количество пыли, выделяющейся при различных технологических процессах до поступления на очистку (кг/ч).
Количество углеводородов, поступающих в атмосферу от формовочных цехов, рассчитывается по формуле:

где V – объем нефтепродукта, поступившего за год (м3), qt – потери углеводородов (г/м3) при закачке нефтепродукта; значение qt зависит от температуры нефтепродукта (табл. 8.12).
Таблица 8.12.
нефтепродукта (г/м3)
|
Керосин Дизельное топливо Мазут Масла |
|
|
|
|
30 20 16 4 |
70 47 38 9 |
110 74 60 14 |
8.10. Керамзит. Основными источниками выделения пыли при производстве керамзита являются печи обжига керамзита, сушильные камеры и посты загрузки транспортных средств.
Количество загрязняющих веществ (кг/ч), выделяющихся при обжиге керамзита, рассчитывается по формуле (8.1.).
Количество пыли (г/с), выделяющейся при погрузке керамзита в транспортные средства, рассчитывается по формуле:
 , (8.13)
где В – коэффициент, зависящий от высоты пересыпки керамзита (см. табл. 8.10); G – производительность узла пересыпки (т/ч).
Усредненные показатели выделения загрязняющих веществ при производстве керамзита приведены в табл. 8.13.
Таблица 8.13.
при производстве керамзита
|
Источник выделения |
Загрязняющее вещество и используемое топливо |
Концентрация загрязняющего вещества в поток газа, г/м3 |
Количество загрязняющего вещества, г/с |
Удельное пылевыделение, кг/м3 керамзита |
|
Печь обжига керамзита Пост погрузки керамзита |
Керамзитовая печь (газ, мазут) Оксиды азота газ мазут Оксид углерода газ мазут Сернистый ангидрид (мазут) Керамзитовая пыль |
2,20 0,13 0,02 0,08 0,14 0,07 - |
40,00 2,40 0,16 0,80 1,35 0,64 9,7 |
7,30 0,50 0,10 0,40 0,38 0,16 0,7 |
9. РАСЧЕТ ВЫБРОСОВ ЗАГРЯЗНЯЮЩИХ ВЕЩЕСТВ
ПРИ ПРОИЗВОДСТВЕ МЕБЕЛИ, ФАНЕРЫ
И ДРЕВЕСНО-СТРУЖЕЧНЫХ ПЛИТ1
Характерными выделениями загрязняющих веществ при производстве мебели, фанеры, древесно-стружечных плит являются:
при механической обработке древесины и древесно-стружечных плит – опилки, пыль, формальдегид;
при фанеровании древесных щитов – формальдегид, фенол, аммиак;
при изготовлении пенополиуретановых изделий – гексаметилендиамин, оксид этилена, оксид углерода;
при изготовлении и отделке пленки – формальдегид, ароматические углеводороды, эфиры, спирты;
при горячем прессовании – формальдегид, фенол, аммиак;
при основном производстве плит – формальдегид, аммиак, пыль.
Количество пыли, образующейся при обработке древесины на деревообрабатывающих и шлифовальных станках (т/год), определяется по формуле:
 , (9.1.)
где Ко – коэффициент эффективности местных отсосов; Кп – содержание (%) в отходах пыли с размером частиц менее 200 мкм (табл. 9.1.); Q – количество древесных отходов (кг/ч), получаемых при обработке древесины на различных станках (табл. 9.2.); τ – время работы оборудования (ч).
Таблица 9.1.
Содержание (Кп %) пыли в отходах при различных технологических процессах обработки древесины.
Процесс Кп Процесс Кп
Пиление . . . . . . . . . . . . . . . . . . . . . . . . . . 36,0 Шлифование . . . . . . . . . . . . . . . . . . . . . . 90,0
Фрезерование . . . . . . . . . . . . . . . . . . . . . 12,5 Получение технологической щепы . . . 10,0
Сверление . . . . . . . . . . . . . . . . . . . . . . . . 18,0 Получение сухой стружки . . . . . . . . . . 25,0
Строгание . . . . . . . . . . . . . . . . . . . . . . . . 12,5
Таблица 9.2.
на различных станках
|
Оборудование |
Среднее количество отходов, кг/ч |
В том числе пыли с размером частиц менее 200 мкм (%) |
Круглопильные станки |
||
|
Прирезной ПДК-4 Деляно-реечный ЦА-2 Природный многопильный ЦМР-1 Торцовочный ЦМЭ-2 Концеравнитель двухпильный Ц2 и К12 Формативный четырехпильный с фрезерными головками ЦФ-2 СР-6 СР-12 СР-18 Рейсмусовые двусторонние: С2Р8 С2Р12 С2Р16 Четырехсторонние строгальные: СК-15, С16-4, С16-5 СП-30, С-26 Фрезерный Ф-4, Ф-5, Ф-6 Фрезерный с автоподачей ФА-4 Карусельно-фрезерный Ф1К |
78 110 170 44 35 245 335 500 445 490 555 310 600 26 44 22 |
38 36 36 36 34 25 25 25 25 25 25 25 25 20 20 20 |
Шипорезные станки |
||
|
Односторонний рамный ШО-10: пила шипорезные фрезы Односторонний рамный ШО-6: пила шипорезные головки проушечный диск фрезерные головки Универсальный круглопильный УП |
4,6 73 3,7 54 15,3 68 21 |
16 16 16 16 16 20 30 |
Ленточнопильные станки |
||
|
Ленточнопильный делитель ЛД-140 Ленточнопильный столярный ЛС-80 |
245 29 |
34 34 |
Строгальные станки |
||
|
Фуговальные с ручной подачей: СФ-3, СФ-4 СФ-6 Фуговальные с механической подачей: СФА-4 СФА-6 Рейсмусовый односторонний СР-3 Шипорезный рамный МД-100: пила шипорезные фрезы проушечные фрезы |
33 73 97 190 97 9,2 145 48 |
25 25 25 25 25 16 16 16 |
Сверлильный и долбежные станки |
||
|
Сверлильный горизонтальный СвПА Сверлильный вертикальный с автоподачей СВА-2 Цепнодолбежный ДЦА-2 |
22 14 27 |
18 18 18 |
Шлифовальные станки |
||
|
Со свободной лентой ШлСЛ Ленточный с неподвижным столом ШЛНС С диском и бобиной ШлДБ С двумя дисками Шл2Д Трехцилиндровый Шл3Ц-3 Трехцилиндровый Шл3ЦВ-3 |
1,8 2,8 3,2 4 27 48 |
95 95 95 95 95 95 |
Количество компонента загрязняющего вещества, поступающего в атмосферу при производстве отделочных материалов (Пк, т/год), определяется по формуле:
 , (9.2.)
где G – количество расходуемого материала (т/год); Кк– содержание компонента в летучей части расходуемого материала (%).
Количество формальдегида или фенола (Пф, т/год), поступающих в атмосферу при производстве мебели, фанеры и древесно-стружечных плит, определяется по формуле:
 , (9.3.)
где G – количество расходуемой смолы (т/год); φ – содержание (%) свободного формальдегида или фенола в составе смолы (табл. 9.3 – 9.6); β – коэффициент, определяемой технологической операцией. Значения β принимаются равными: при процессах намазки 0,25; при фанеровании натурального и синтетического шпона 0,05; при пропитке (ламинировании) бумаги 0,5; при производстве древесно-стружечных плит (пропитка стружки смолой, горячее прессование, охлаждение плит) 0,4; при производстве фанеры 0,5.
Количество формальдегида и аммиака (Пф, Па, т/год) поступающих в атмосферу при использовании смол, содержащих эти компоненты, можно определить также по удельным показателям:
 ;
 , (9.4.)
где qф, qа – удельный выброс (г/кг расходуемой смолы) формальдегида и аммиака (табл. 9.7)
В табл. 9.3. – 9.6. приведены составы смол и лаков, наиболее часто применяемых при производстве мебели, фанеры и древесно-стружечных плит.
Таблица 9.3.
Состав смол, применяемых для производства мебели
|
Компонент |
Единица |
Марка смолы |
|||
|
МФ |
М-60 |
М-70 |
М-19-62 |
||
|
Мочевина Формалин (37 %) Аммиачная вода (25 %) Едкий натр (42 %) Хлористый аммоний (20 %) Свободный формальдегид Сухой остаток |
в.ч. в.ч. в.ч. в.ч. в.ч. % % |
100 270,2 10 - - 3 – 4 65 |
100 216 1,4 – 2,8 0,2 – 0,5 0,1 – 0,2 1 – 1,5 57 – 63 |
100 266 - До 0,7 До 0,3 1,5 – 3 67 – 70 |
100 266 1,5 – 3,0 0,2 – 0,7 0,1 – 0,3 1,0 – 1,2 65 – 70 |
Таблица 9.4.
Состав пропиточных смол и лаков в производстве синтетических пленок
|
Компонент |
Единица |
НЦ-2101 |
МФПС-1 |
МВПС-2 |
МЛ-21111-ПМ |
ММПК-25 |
ММПК-50 |
МФП |
СПМФ-4 |
|
Карбамид (100%) Формалин (37 %) Вода Уротропин Меламин Капролактам Бутилацетат Ксилол Бутанол Изобутанол Акмос Триэтаноламин ОП-7 Этилацетат Толуол Свободный формальдегид Сухой остаток |
в.ч. в.ч. в.ч. в.ч. в.ч. в.ч. % % % % % % % % % % % |
- - - - - - 8,4 8,4 - 10,5 - - - 33,6 9,1 - 28-33 |
110+30* 270 100 5 - - - - - - - - - - - 2 40±1 |
100+50* 270 - - - - - - - - - - - - - 1 51±1 |
- - - - - - - 23,79 17,7 - - - - - - - 50 – 54 |
100 275 - 11,25 50 - - - - - - - - - - 1,4 48 – 52 |
100 230 - 9,5 25 - - - - - - - - - - 1,4 48 – 50 |
100 156 - 12,5 - - - - - - - - - - - 0,5 – 0,1 45 – 50 |
25,5 496 115 - 332 27,2 - - - - 1,36 1,01 0,6 - - 0,5 56 |
Таблица 9.5.
Состав (%) отделочных материалов (растворители, лаки, краски, эмали, шпатлевка)
|
Компонент |
Растворители |
||||||||||||||||
|
№ 646 |
№ 647 |
№ 648 |
№ 649 |
РМЛ-218 |
РМЛ |
РМЛ-315 |
РВД |
РКБ-1 |
РКБ-2 |
М |
Р-4 |
Р-219 |
АМР-3 |
РЛ-277 |
РЛ-278 |
РЛ-251 |
|
|
Ацетон Метилизобутилкетон Бутиловый спирт Бутилацетат Ксилол Толуол Этиловый спирт Этилцеллозольев Этилацетат Циклогексанон Этилгликольацетат Летучая часть, % |
7 - 10 10 - 50 15 8 - - - 100 |
- - 7,7 29,8 - 41,3 - - 21,2 - - 100 |
- - 20 50 - 20 10 - - - - 100 |
- - 20 - 50 - - 30 - - - 100 |
- - 19 - 23,5 32,5 16 3 16 - - 100 |
- - 10 - - 10 64 16 - - - 100 |
- - 15 18 25 25 - 17 - - - 100 |
3 - 10 18 - 50 10 - 9 - - 100 |
- - 50 - 50 - - - - - - 100 |
- - 95 - 5 - - - - - - 100 |
- - 5 30 - - 60 - 5 - - 100 |
12 - - 12 - 62 - - - - - 100 |
23 - - - - 33 - - - 33 - 100 |
- - 22 25 - 30 23 - - - - 100 |
- - - - - - - - - 50 50 100 |
- - 20, - 30 25 15 10 - - - 100 |
- 40 - - - - - - - 60 - 100 |
Продолжение табл.9.5.
|
Компонент |
Грунтовки |
Лаки |
Разравни-вающая жидкость РМЕ |
Распреде-лительная жидкость НЦ-313 |
Нитропо-литература НЦ-314 |
Полиро-вочная вода № 18 |
|||||||
|
НЦ-0140 |
ВНК |
НЦ-221 |
НЦ-222 |
НЦ-223 |
НЦ-224 |
НЦ-218 |
НЦ-243 |
НЦ-52 |
|||||
|
Ацетон Бутанол Бутилацетат Этилацетат Этиловый спирт Ксило Толуол Этилцеллозольв Циклогексанон Окситерпеновый растворитель Сольвент-нафта Формальдегид Бензин «галоша» Летучая часть, % Сухой остаток, % |
- 12 16 12 8 - 16 12 4 - - - - 80 20 |
2,3 5,3 3,5 9,4 9,4 17,8 20,6 17,7 - - - - - 70 30 |
3,4 16,6 12,5 8,3 8,3 - 33,2 - - - - - - 83,3 16,9 |
- 7,4 7,2 12,4 12,2 - 36,6 2,5 - - - - - 78 22 |
- 10,05 12,06 3,35 - 16,75 16,75 8,04 - - - - - 68 32 |
- 8 10,2 10,5 34,05 10,3 - - - 1,95 - - - 75 25 |
- 6,3 6,3 11,2 11,2 16,45 16,45 2,1 - - - - - 70 30 |
- 11,1 7,4 5,18 7,4 - 37 5,92 - - - - - 74 26 |
- 33 - - 1 - - - - - 4 0,76 - 38,76 61,24 |
- 4 15 20 54 - - - - 1 - - - 94 6 |
- 2 6,4 5,2 76,7 - 3,6 3 - - - - - 96,9 3,1 |
- - 8,1 - 55,64 - 8,7 13,6 - - - - - 86 14 |
- 5 1 2 69 - - - - - - - 20 97 3 |
Продолжение таблицы 9.5.
|
Компонент |
Полиэфирные, поли- и нитроуретановые краски |
|||||||
|
ПЭ-246 |
ПЭ-265 |
ПЭ-232 |
ПЭ-220 |
ПЭ-250М |
УР-277М |
ПЭ-251Б |
УР-245М |
|
|
Ацетон Битулацетат Стирол Ксилол Толуол Метилизобутилкетон Циклогексанон Этилгликольацетат Летучая часть, % Сухой остаток, % |
1 – 2 5 1 – 2 - - - - - 8 92 |
1 – 2 5 1 – 2 - - - - - 8 92 |
29 - - 1 5 - - - 35 65 |
31 - - 1,5 2,5 - - - 35 65 |
38 - - 1 4 - - - 43 57 |
- - - 5 - - 34 26 65 35 |
- - 3 – 5 1 1 8 – 11 8 – 11 - 21 – 29 79 – 71 |
- 26 - 16 - - 14 15 71 29 |
Продолжение табл. 9.5.
|
Компонент |
Эмали |
|||||||||
|
ПЭ-276 |
НЦ-25 |
НЦ-132П |
НЦ-1125 |
НЦ-257 |
НЦ-258 |
КВ-518 |
ПФ-115 |
ПФ-133 |
МС-17 |
|
|
Бутилацетат Этилцеллозольв Ацетон Бутанол Этанол Толуол Этилацетат Стирол Ксилол Сольвент Уайт-спирит Циклогексанон Летучая часть, % Сухой остаток |
6 - 2 – 4 - - - - 2 – 1 - - - - 9 – 10 91 – 90 |
6,6 5,28 4,62 9,9 9,9 29,7 - - - - - - 66 34 |
6,4 6,4 6,4 12 16 32,8 - - - - - - 80 20 |
6 4,8 4,2 6 9 30 - - - - - - 60 40 |
6,2 4,96 4,34 9,3 6,2 31 - - - - - - 62 38 |
6,5 - - 10,4 5,85 13 0,75 - 16,25 - - 3,25 65 35 |
7 - 19,6 - - - - - - 43,4 - - 70 30 |
- - - - - - - - 22,5 - 22,5 - 45 55 |
- - - - - - - - 25 - - - 50 50 |
- - - - - - - - 60 - - - 60 40 |
Продолжение табл. 9.5.
|
Компонент |
Шпатлевки, грунтовки |
|||||||||
|
ПФ-002 |
НЦ-008 |
ХВ-005 |
ГФ-032, ГС, ГФ-0163 |
ГФ-031 |
ГФ-032 |
ФЛ-03К ФЛ-03Ж |
ХС-010 |
АК-070 |
Клей ХВК-2А |
|
|
Ацетон Бутилацетат Толуол Спирт этиловый Бутанол Ксилол Сольвент Этилацетат Уайт-спирит Летучая часть, % Сухой остаток, % |
- - - - - - 25 - - 25 75 |
4,5 9 9 - 1,5 - - 6 - 30 70 |
8,5 4 20,5 - - - - - - 33 67 |
- - - - - - 32 - - 32 68 |
- - - - - 51 - - - 51 49 |
- - - - - 61 - - - 61 39 |
- - - - - 15 - - 15 30 70 |
17,4 8 41,6 - - - - - - 67 37 |
- 43,5 17,4 8,7 17,4 - - 8,7 - 87 13 |
17,5 8,8 35 - - - - - - 70 30 |
Таблица 9.6.
|
Компонент |
Единица |
Карбамидоформальдегидные |
Фенолформальдегидные |
|||||
|
КФ-МТ (КС-68М) |
КФ-5 (КС-68Б) |
КФ-Ж (М9-62Б) |
СФЖ-3014 |
СФЖ-3013 |
СФЖ-3011 |
С-50 |
||
|
Карбамид (100 %) Формалин (37%) Фенол кристаллической (98 – 99,9 %) Едкий натр (100 %) Аммиачная вода (25 %) Хлористый аммоний (20 %) Вода Свободный формальде-гид Свободный фенол Сухой остаток |
в.ч. в.ч. в.ч. в.ч. в.ч. в.ч. в.ч. % % % |
100 180 - 0,5 – 0,14 - 0,2 – 0,4 190 0,3 - 66±1 |
100 225 - - - 0,226 - 0,9 - 67±2 |
100 216,26 - - 2,43 - - 1,0 - 67±2 |
- 120 100 31 - - 25,1 0,15 0,1 49 |
- 182 100 21,6 - - 82 0,18 0,18 41 |
- 126,9 100 23,9 - - - 1,0 1,0 45 |
- 162,5 100 16,9 - - - - - - |
П р и м е ч а н и е. В скобках дана марка по отмененной нормативно-технической документации.
Таблица 9.7.
Удельное выделение загрязняющих веществ (г/кг)
|
Содержание формальдегида (или аммиака) в смоле, % |
Формальдегид |
Аммиак |
|
0,3 0,5 1,0 1,2 |
1,2 2,0 4,0 4,81 |
- - 1,88 2,1 |
10. АСФАЛЬТОБЕТОННОЕ ПРОИЗВОДСТВО1
Для асфальтобетонных заводов (АБЗ) наиболее характерные источники выделения загрязняющих веществ приведены в табл. 10.1. В таблице 10.2 представлены удельные выбросы пыли при работе различных типов асфальтосмесителей. Количество оксида углерода, сернистого газа и оксидов азота рассчитывают по формулам раздела 2.
Таблица 10.1.
|
Цех, участок |
Источники выбросов |
Источники выделения |
|
Асфальтосмесительный цех Битумный цех Камнедробильный участок |
Выхлопные трубы пыле-уловителей Выхлопные трубы Неорганизованные |
Место пересыпки каменных материалов в разгрузочную коробку Узел соединения сушиль-ного барабана с разгру-зочной коробкой Сушильный барабан Элеватор сушильного мате-риала Грохот Места пересыпки наполни-телей в бункеры Пневмотранспорт наполни-теля в силосные емкости Битумные котлы Место пересыпки камня в приемный бункер Щековая дробилка Конусная дробилка Грохот Место пересыпки молотых материалов с конвейера |
Таблица 10.2.
Концентрация и удельный выброс пыли при работе
различных асфальтосмесительных установок
|
Асфальтосмеситель |
Концентрация пыли в газах, прошедших очистку, г/нм3 |
Удельный выброс пыли, г/с |
|
Г-12 Д-597 Д-597А Д-508-2А Д-225 Д-617 Д-645-2 |
20,0 6,7 7,5 7,5 7,5 11,25 2,0 |
56,0 18,7 33,0 33,0 10,5 93,4 25,0 |
Первоначальные концентрации отходящих от АБЗ загрязняющих веществ ориентировочно составляют (г/м3):
Пыль неорганическая . . . 23,5
Сернистый газ . . . . . . . . . 0,016 (при работе на газе не учитывается)
Оксид углерода . . . . . . . . 0,0008
Оксиды азота . . . . . . . . . 0,00007
Неорганизованные выбросы загрязняющих веществ от технического оборудования составляют примерно 17,5 кг на 1 т горячего асфальтобетона.
Выбросы при погрузке, разгрузке, транспортировке и складировании можно ориентировочно оценить по формуле:
 , (10.1.)
где р – убыль материалов (%); m – масса строительного материала. Нормы естественной убыли дорожно-строительных материалов приведены в табл. 10.3.
Таблица 10.3.
материалов
|
Материал |
Вид хранения и укладка |
При складском хранении |
При погрузке |
При разгрузке |
|
Щебень, в том числе черный, холодный гравий, песок Цемент, минеральный порошок, известь ком-ковая Холодный асфальт Битум, деготь, эмуль-сия, смазочные мате-риалы и т.п. |
Открытый склад в штабелях При механизированном складировании Закрытые склады силосного типа бункерного типа и амбарные Открытый склад (в шта-белях или под навесом) Ямные хранилища зак-рытого типа или резер-вуары Полуподземные или над-земные склады, резерву-ары. |
0,5 1,0 0,1 1,2 0,7 0,5 0,5 |
0,4 0,4 0,25 0,5 0,25 0,1 0,1 |
0,4 0,5 0,25 0,6 0,25 до 0,2 0,1 |
11. РАСЧЕТ ВЫБРОСОВ ЗАГРЯЗНЯЮЩИХ ВЕЩЕСТВ В ПОЛИГРАФИЧЕСКИХ ПРОИЗВОДСТВАХ1
Результат расчетов и прямых замеров выбросов загрязняющих веществ по всем технологическим процессам полиграфичеких производств представлены всем технологическим процесса полиграфических производств представлены в табл. 11.1. В зависимости от конкретных условий проектирования и эксплуатации приведенные показатели могут изменяться.
Таблица 11.1.
Выбросы загрязняющих веществ при полиграфическом производстве
|
Оборудование |
Загрязняющее вещество |
Выделение загрязня-ющего вещества от единицы оборудова-ния, мг/ч |
Рекомендуемое коли-чество отсасываемо-го воздуха от едини-цы оборудования, м3/ч |
Наборный участокНаборная строкоотлив-ная машина (Н-14, Н-7, Н-4) Наборная строкоотлив-ная машина (Н-15, Н-11, Н-12, Н-10, 2Н-10, Н-6, Н-5) Наборная строкоотлив-ная машина (Н-121, Н-122, Н-140, НА-140, НА-240, Н-240, Н-244) Наборный буквоотлив-ной автомат, монотип (МО, МО-2, МО-5) Участок версткиКрупнокегельная стро-коотливная машина СК-1, СК-2, СК-3) Участок отливки шрифта и гартоплавка Шрифтолитейная машина (НШЛ-2) Шрифтолитейная крупно-кегельная машина (НШП-3, НШП-4) Автомат мелкокегельный шрифтолитейный (АМШ) Пробельно-линеечный автомат АПП эльрод Полуавтомат для литья слитков с изложницами (2СЛВ-2, СЛВ) Гартоплавильный котел емкостью 1 – 1,5 т Гартоплавильная установ-ка (МГУ-1), емкость кот-ла 50 кг. Гартоплавильная установ-ка (СЛВ-100), емкость котла 100 кг Ящик для сбора изгара Участок отливки гарто-вых стереотипов Стереотипный круглоот-ливной автомат (ЗОГА, ЧОГА) Стереотипный отливной полуавтомат (СЛП) к ма-шине ПРГ Стереотипный отливной автомат (СЛП-205) к ма-шине ПСН-5 и стерео-типный автомат (СЛП-263) к машине ПВТ-60 Стереотипный отливной полуавтомат (СЛП-385) к книжно-журнальной ро-тационной машине ПРК-2М Стереотипный отливной полуавтомат (СЛП-372) к газетно-ротационной ма-шине ПВТ (взамен ГПО) Стереотипный отливной полуавтомат (СЛП-350) к листовой ротационной машине НВП-84 Стереотипный отливной полуавтомат (СЛП-310) к листовой ротационной машине ПВЛ-70-2 Стереотипный отливной полуавтомат (СЛП-450) к листовой ротационной машине ПРЛ-4 (взамен СЛК-4) Станок ручной для отлив-ки стереотипов (2СЛР) Полуавтомат для отливки плоских стереотипов (СЛХ-2) Полуавтомат для отливки стереотипов к книжно-журнальным ротацион-ным машинам ПРК-3, ПВК-84-4, ПРК-2 Участок очистки матриц и магазинов Чистка магазинов (рабо-чий стол) Чистка матриц: а) вручную тринатрий-фосфатом (рабочий стол, ванна, раковина, мойка) б) вручную бензином (рабочий стол, ванна, раковина, мойка) Чистка клиньев вручную порошком графита (рабо-чий стол) Чистка шрифтомасс (вы-тяжной шкаф, пылесос) Участок матрицирования Матричный пресс (МП-400) Матричный пресс (МП-150) Матричный пресс (СМП-200) Нагревательное устрой-ство (СНМ-200) к прессу СМП-200 Копировальный участок Осветительная установка (РСК-7) для освещения копировальных рам фор-матом до 66Х73 см. Осветительная установка (2РСК-6) к копироваль-ной раме ФКР-115 Участок травления клише Машина однопроцент-ного травления (ФТЭ-50Н), емкость ванных до 120 л. Машина кислотного трав-ления (ФТК-50) емкость ванны 45 л. Фототехнический и фотонаборный участки Двухкомнатный верти-кальный фотоаппарат (РВД-40) Двухкомнатный горизон-тальный фотоаппарат (РГД-70) То же при условии осве-тителей с дуговыми фо-нарями Репродукционный увели-читель цветооделитель (РУЦ-50) Ротационная электрогра-фическая машина (РЭМ-600) Участок никелирования стереотипов и клише Гальванованна электро-химического обезжирива-ния стереотипов Гальванованна электро-химического обезжирива-ния стереотипов Гальванованна электро-химического травления стереотипов Хромирование клише Участок изготовления гальваностереотипов Гальванованна; получе-ние медного гальвано-отложения Гальванованна; осажде-ние на поверхность медного гальваноотло-жения сплава свинец – олово Участки подготовки ос-новы, подготовки ком-позиции, изготовления и отделки форм Раковина-мойка для под-готовки стекол (или ста-льной пластины) Гальванованна никелиро-вания стереотипов Рабочий стол для протир-ки лицевой стороны кли-ше бензином Емкость для снятия эма-ли с поверхности клише раствором щелочи Раковина-мойка для обез-жиривания щелочью в смеси с маслом Ванна для деапирования клише Гальванованна никелиро-вания клише Участок хромирования стереотипов и клише1 Гальванованна хромиро-вания стереотипов |
Аэрозоли свинца То же ” ” ” ” ” ” ” ” ” ” ” ” ” ” ” ” ” ” ” ” ” ” ” ” ” Бензин Аэрозоль тринат-рийфосфата Пары бензина Пыль графита Пыль свинца Хлористый водо-род Хлористый винил Хлористый водо-род Хлористый винил Озон, тепло То же Оксиды азота Оксиды азота Хлористый водо-род Озон, тепло Озон, тепло Оксид углерода Оксиды азота Тепло Озон, тепло Полистирол, сажа Аэрозоли едкого натра едкого калия Водород Кислород Диоксид азота Водород Пары соляной кислоты Хромовый ангид-рид Пары серной кис-лоты Водород Пары олова фено-сульфонового Пары свинца фе-носульфонового Пары аммиака Пары серной кис-лоты Водород Пары бензина Аэрозоли едкого натра едкого калия Аэрозоль едкого натра Пары серной кис-лоты То же Хромовый ангид-рид Водород |
5,0 5,2 2,8 20,0 6,6 7,8 7,8 7,8 6,5 5,9 120,0 162,8 22,4 43,1 20,0 191,1 75,0 81,0 125,6 120,2 81,0 102,6 102,6 109,9 152,5 61,3 102,6 7000 2000 30000 436 0,3 - - 2400 4200 2000 15000 3,26 4,44 420 х 103 300 х 103 3 х 103 3,26 6,82 12,6 х 103 202 1,63 4,4 х 103 13000 9000 390 378 500 1,5 100 27000 18000 60 1100 900 3 17600 520 7000 120000 168000 3900 700 7000 27000 810 |
400 450 400 325 325 325 325 325 425 425 625 от котла, 550 от изложниц 1900 от котла, 550 от изложниц 1500 от котла, 550 от изложниц 1000 от котла, 550 от изложниц 550 1500 от котла, 3000 от форм 450 450 650 450 450 650 450 450 425 500 500 от котла, 500 от места, выемки стереотипов 1500 с 1 м2 стола 1500 с 1 м2 1000±300 760±260 1350 1100 Определяется значе-нием ПДК озона То же 900 900 350 Определяется значением ПДК озона То же 350 350 Определяется значением ПДК озона 600 Определяется по ма-териалам ГПИ «Про-ектпромвентиляция» То же ” ” 800 с 1 м щели Определяется по ма-териала ГПИ «Проектпромвентиля-ция» 150 с 1 м2 стола По данным ГПИ «Проектпромвентиля-ция» 1000 с 1 м щели - По данным ГПИ «Проектпромвентиля-ция» То же |

1 Предварительная обработка стереотипа и клише аналогична обработке пере никелированием.
12.РАСЧЕТ ВЫБРОСОВ ЗАГРЯЗНЯЮЩИХ ВЕЩЕСТВ
В СУЛЬФАТНО- И СУЛЬФИТНО-ЦЕЛЛЮЛОЗНОНОМ
ПРОИЗВОДСТВЕ1
Основные загрязняющие вещества, выделяющиеся в процессе сульфатно- и сульфитно-целлюлозного производства, источники их выбросов и усредненные показатели удельных выбросов этих веществ приведены в табл. 12.1, 12.2, 12.3. При этом приняты следующие обозначения: ММ – метилмеркаптан, ДМС – диметилсульфид, ДМДС – диметилдисульфид. Приведенные показатели могут служить лишь для ориентировочных расчетов валовых выбросов указанных загрязняющих веществ, которые должны корректироваться по данным инструментальных замеров.
Количество выбросов загрязняющих веществ (г/ч) рассчитывается по формуле П = q x B, где q – удельный показатель выброса загрязняющих веществ (г/т целлюлозы), В – производительность агрегата (тонн целлюлозы в час).
Удельные показатели выброса загрязняющих веществ варочных, промывных, выпарных и изверстерегенерационных цехов, растворителя плава содорегенерационных цехов берутся по данным табл. 12.1. Удельные показатели выброса загрязняющих веществ содорегенерационных цехов в зависимости от конструкции котлоагрегата и сульфидности варочного щелоча берутся по табл. 12.2. Удельные показатели выброса загрязняющих веществ при варке сульфитности целлюлозы берутся из табл. 12.3.
Таблица 12.1.
сульфатной целлюлозы (г/т целлюлозы)
|
Оборудование |
Процесс |
H2S |
MM |
ДМС |
ДМЛС |
SO2 |
Пыль |
|
Терпентинный конденсатор Теплоутилизационная установка типа «Розен- блад» Выдувной резервуар Конденсационная установка выпарной станции Установка разложения сульфатного мыла Ректификационная колонка Ректификационная установка Растворитель плава Известерегенерационная печь (ИРП) |
Варка без коне-чной сдувки Выдувка при пол-ном давлении Дистилляция тал-лового масла Ректификация скипидара при атмосферном давлении в вакууме |
4,7 19 1 23 36 2,04 - - 56,5 240 |
443,7 900 10 15,3 - 1,0 9,0 0,1 - - |
300,4 100,2 50 12 - 0,1 1,7 0,15 - - |
120 240,4 10 10 - 0,2 0,015 0,41 - - |
- - - - - - - - 864 |
- - - - - - - 4500 12000 |
П р и м е ч а н и е. Характеристика газовых выбросов приведена для условий варки древесины хвойный пород и хвойных с добавкой лиственных; выход целлюлозы по варке в пределах 46 – 52 %, сульфидность варочного щелоча 22 – 33 %.
Таблица 12.2
Удельное содержание загрязняющих веществ (г/т целлюлозы)
в дымовых газах содорегенерационных котлоагрегатов
|
СРК |
Сульфидность варочного щелоча, % |
H2S |
MM |
SO2 |
Пыль |
|
Без каскадного испарителя С каскадным испарителем |
30 – 33 25 – 28 20 – 23 30 – 33 25 – 28 20 – 23 |
72 72 72 5850 3600 900 |
0,0 0,0 0,0 390 255 0,0 |
10100 5800 3000 6900 3200 1300 |
54720 46800 39600 48360 40560 31200 |
Таблица 12.3
Выбросы SO2 при производстве сульфитной целлюлозы
|
Процесс |
Установка |
Удельный выброс SO2 |
Концентрация SO2 в выбросах, % |
Примечание |
|
|
м3/т |
г/т |
||||
|
Приготовление серной кис-лоты Хранение серной кислоты Разгрузка варочных котлов Отбор отработанных щело-ков из варочного котла в щелоковые баки без отделения паров вски-пания с отделение паров вски-пания Отдувка SO2 воздухом из щелоков перед сбраживанием Промывка целлюлозы |
Абсорбционная установка при использовании: NaOH NH4OH Кислотные баки Шахты сцеж-выдувки без очистки и охлаждения паров вскипания без очистки с частичным охлаж-дением паров вскипания с охлаждением и очисткой паров вскипания Шахты сцеж-вымывки закрытые сцежи открытые сцежи Баки щелока с подачей воздуха для отдувки SO2 Вакуум-промывная установка |
500 1,0 650 500 59 250 85 150 90 400 400 |
640 3200 300 36000 16000 600 1500 50 14000 80 830 600 |
0,04 0,2 10,8 1,9 1,1 0,3 0,2 0,02 3,2 0,03 0,1 0,05 |
Выбросы через воздушники Температура выброса 100оС во время процесса выдувки Температура выброса 85 – 90оС во время процесса вы-дувки Температура выброса 30оС во время процесса выдувки Выброс во время процесса вымывки То же Удельный выброс зависит от количества воздуха, посту-пающего на продувку Удельный выброс зависит от мощности вентилятора |
П р и м е ч а н и е. 1. Приведенные показатели выброса сернистого ангидрида в атмосферу основаны на отчетных данных предприятий по форме 2тп – воздух за 1981 – 1983 гг. и результатах инструментальных замеров, выполненных ЦНИИБ в период инвентаризации источников загрязнения атмосферы на сульфитно-целлюлозных предприятиях. – 2. Значение удельного выброса в нм3/т определяется не только технологическим процессом, но и количеством подсосов воздуха по газовому тракту, поэтому на различных предприятиях может иметь значительный разброс. – 3. Выброс сернистого ангидрида в г/т при разгрузке варочных котлов определяется не температурой, но и остаточным титром щелока; чем выше остаточный титр щелока, тем большее количество диоксида серы переходит из жидкой фазы в газовую в период образования паров вскипания при выдувке или вымывке из варочных котлов (остаточный титр может изменяться от 0,1 до 0,3 %).
Удельные показатели выброса пыли всех видов СРК и ИРП приведены без учета работы электрофильтров и пылеулавливающих скрубберов. С учетом работы пылеулавливающих устройств количество выбросов пыли с дымовыми газами СРК и ИПР (г/ч) рассчитывается по следующей формуле:
 ,
где q – удельный показатель выброса пыли (г/т целлюлозы), В – производительность агрегата (т целлюлозы/ч), η – эффективность работ пылеулавливающего агрегата (%).
13. РАСЧЕТ ВЫБРОСОВ ЗАГРЯЗНЯЮЩИХ ВЕЩЕСТВ
ПРИ ХИМИЧЕСКОЙ ЧИСТКЕ ОДЕЖДЫ1
На предприятиях химической чистки одежды широко применяются растворители, усилители химчистки, стиральные порошки и пасты. В процессе применения этих веществ образуются загрязняющие вещества в виде органических растворителей, поверхностно-активных веществ. Данные о количестве загрязняющих веществ, поступающих в отходы производства, должны быть отражены в технологической части проектов цехов и предприятий.
Для химчистки одежды применяются в основном хлористые жирорастворители: перхлорэтилен, тетрахлорэтилен, трихлорэтилен и др. Для цехов и участков, где обезжиривающих веществ машины не имеют адсорбентов, количество выбросов загрязняющих веществ ориентировочно можно считать равным количеству выбросов паров указанных растворителей.
Примерное количество загрязняющих веществ, выбрасываемых в атмосферу на предприятиях химической чистки различной мощности, приведено в табл. 13.1.
Таблица 13.1.
предприятиями химической чистки одежды.
|
Суммарная мощность химической чистки, кг за смену |
Ацетон |
Циклогексанон |
Изопропиловый спирт |
Бензин |
Трихлорэтилен или перхлор-этилен |
|
350 600 1000 |
108 170 290 |
10 17 29 |
32 53 87 |
43 68 116 |
2480 4200 7000 |
НЕКОТОРЫЕ ДАННЫЕ ПО УДЕЛЬНЫМ ВЫБРОСАМ ВРЕДНЫХ ВЕЩЕСТВ
ОТ ОТДЕЛЬНЫХ ПРОИЗВОДСТА
Удельные выбросы вредных веществ из коксовых батарей
Таблица 1
|
Вредные вещества |
Объем выбросов м3 на 1 т кокса |
Удельные выбросы г на 1 т кокса |
|
Сероводород Аммиак Цианистый водород Фенол Углеводороды Сернистый ангидрид Окись углерода Окислы азота |
375 |
30 121 1,14 1,6 239 63 46 92 |
Удельные выбросы доменного производства
Таблица 2
|
Технологический процесс |
Вредные вещества |
|
|
наименование |
количество |
|
|
Выплавка чугуна: Плавка на низкосернистом коксе Плавка на высокосернистом коксе |
пыль окись углерода сероводород |
4 кг/1 т чугуна 2 кг/т -”- 0,5 г/т -”- 3,0 г/т -”- |
|
Разливка чугуна: при производительности печи 1550 – 2520 т/сутки 2520 – 5550 т/сутки 5550 – 11500 т/сутки |
окись углерода пыль -”- окись углерода -”- пыль |
96 – 156 кг/сутки 62 – 100 -”- 100 – 220 -”- 156 – 344 -”- 344 – 720 -”- 220 – 450 -”- |
Удельные выбросы в электросталеплавильном производстве
Таблица 3
|
Вредные вещества |
Средняя концентрация мг/м3 |
Удельные выбросы г/т |
|
Окислы: углерода азота серы Цианиды Фториды |
13500 550 5,0 60 1,2 |
1350 270 1,5 28,4 0,56 |
Вредные выбросы в производстве огнеупоров
Таблица 4
|
Технологический процесс |
Вредные выбросы |
Количество кг/т |
|
Обжиг магнезита Обжиг магния Обжиг извести Обжиг доломита Обжиг глины на шамот |
окислы азота пыль HF HC O2 пыль О2 пыль О2 пыль О2 О2 пыль |
4,5 – 6,0 70 0,25 7,3 1,6 160 – 200 2,1 – 2,4 42,3 – 84,6 3,7 – 4,2 170 – 400 0,72 0,9 35 – 200 |
Удельные выбросы в мартеновском производстве
(усредненные данные)
Таблица 5
|
Технологический процесс |
Вредные вещества |
|
|
наименование |
количество |
|
|
Выплавка стали |
пыль окислы азота окислы серы окись углерода |
2,4 кг/т стали 1-3 кг/т -”- 16-35 г/т -”- Выбросы СО незначительны и кратковременны. |
Удельные выбросы от основных видов оборудования гальванопроизводства
Таблица 6
|
Технологический процесс |
Вредные вещества |
|
|
наименование |
количество г/м2, час |
|
|
Хромирование Анодирование Оксидирование стали Нанесение покрытий в цианис-тых растворах: 1) кадмирование, серебристых, золочение электрохимическое 2) цинкование, меднение, латунирование Цинкование: 1) хлористоаммонийное 2) кислое 3) щелочное 4) хлористое 5) пирофосфатное Меднение: 1) борфтористое 2) кремнефтористое 3) кислое Никелирование: 1) в хлоридных растворах 2) в сульфатных растворах Свинцевание: 1) бортофтористоводородное 2) в фенолсульфоновых раство-рах Амальгирование Тавление в растворах соляной кислоты |
хромовый ангидрид хромовый ангидрид щелочь цианистый водород цианистый водород аммиак цинк сернокислый едкий натр хлорид калия пирофосфорнокислый фтористый водород -”- медный купорос соли никеля -”- свинец борфтористоводородный свинец фенолсульфоновый ртуть азотнокислая окисная хлористый водород |
36 3,6 198 19,8 5,4 6,34 10,44 39,6 2,38 11,52 10,01 10,01 0,58 0,54 0,11 0,396 0,25 0,11 20 |
Изготовление деталей методами порошковой металлургии (прессование изделий)
Таблица 7
|
Производительность пресса кг/час |
Наименование вещества |
Количество г/час |
|
120 – 300 300 – 600 600 – 1800 |
Пыль железного или медного порошка -”- -”- |
16,8 – 105,0 105 – 210 210 – 630 |
Удельные выбросы вредных веществ в атмосферу при термической обработке металлов
Таблица 8
|
Наименование технологического процесса |
Наименование вещества |
Количество (на установку) |
|
Отжиг, нормализации и закал-ка углеродистых и легирован-ных сталей в электропечах Цианирование стальных дета-лей: низкотемпературное = 520-670оС высокотемпературное = 800-850оС Цементация стальных деталей: газовая, в жидком карбюрато-ре в твердом карбюраторе Азотирование стальных дета-лей в защитной аммиачной атмосфере Алитирование стальных дета-лей |
окись углерода цианистый водород аэрозоль ОН цианистый водород аэрозоль хлоридов бария и натрия углеводороды окись углерода окись углерода окислы азота аммиак окись углерода окислы азота хлор |
60 г/нм3 эндогаза 10 – 40 г/час 3 – 5 г/час 10 – 40 г/час 39 – 76 г/час 0,4 г/час 0,15 г/м3 раб. объема печи 150 г/час 25 г/час 70-120 г/час 12,9 г/нм3 сжигаемого газа 2,1 г/нм3 сжигаемого газа 40 г/час |
Удельные выбросы вредных веществ в атмосферу в литейном производстве.
Таблица 9
|
Наименование технологического процесса |
Наименование вещества |
Количество |
|
Литье под давлением цветных металлов и сплавов Машины непрерывного литья заготовок мыла |
аэрозоль металла окись углерода пыль окись углерода окислы азота метан |
3,6 г/т металла 2500 г/т металла 240 г/т 120 г/т 88 г/т 360 г/т |
Удельные выбросы вредных веществ в атмосферу при механической обработке металлов
Таблица 10
|
Технологический процесс |
Вредные вещества |
|
|
наименование |
количество г/час |
|
|
Обработка чугуна резанием: токарные станки фрезерные станки сверлильные станки расточные станки Обработка резанием бронзы и других хрупких цветных метал-лов: токарные станки фрезерные станки сверлильные станки расточные станки |
чугунная пыль -”- -”- -”- Пыль цветных металлов -”- -”- -”- |
30 20 40 80 9,0 7,0 14,0 2,4 |
Удельные выбросы вредных веществ при электрофизических методах обработки металлов
Таблица 11
|
Режим работ |
Рабочая жидкость |
Вредные вещества |
|
|
наименование |
количество г/час |
||
|
Черновой режим Чистовой режим |
Масло индустриальное Масло индустриальное и керосин Масло индустриальное |
Аэрозоли масла Сажа Окись углерода Спирты Окислы железа Аэрозоли масла Сажа Окись углерода Спирты Аэрозоли масла Сажа Окись углерода Спирты Окислы железа |
25 64 31,3 0,42 0,7 16,1 42,7 12,3 1,9 165 230 34,1 7,0 5,07 |
Вредные вещества, выделяющиеся при литье термопластов
Таблица 12
|
Наименование материала |
Вредные вещества |
|
|
наименование |
количество г/час |
|
|
Полистирол Сополимеры стирола Полиэтилен Стеклонаполненный полиамид |
стирол стирол окись углерода аммиак окись углерода |
0,4 0,1 0,45 1,54 26,6 |
Удельные выбросы вредных веществ при сжигании топлива
Таблица 13
|
Вид топлива |
Удельные выбросы в т/тнт и т/1000 нм3 часа |
|||
|
твердые частицы |
сернистый ангидрид |
окись углерода |
окислы азота |
|
|
Угли: Кузнецкий Карагандинский Воркутинский Кизеловский Челябинский Свердловский Башкирский Канско-Ачинский Торф Дрова Жидкое топливо: Мазут высокосер-нистый Мазут малосерни-стый Печное бытовое топливо Газ |
0,0536 0,0752 0,0672 0,082 0,079 0,0678 0,034 0,036 0,0326 0,0212 0,006 0,0055 0,005 - |
0,0072 0,0144 0,0144 0,1098 0,018 0,0072 0,009 0,0072 0,0018 - 0,0549 0,0059 0,0568 - |
0,0513 0,0439 0,0455 0,0397 0,0347 0,0549 0,0244 0,0326 0,024 0,0301 0,0377 0,0377 0,0377 0,0129 |
0,00223 0,00197 0,00217 0,00187 0,00127 0,00104 0,00068 0,00121 0,00125 0,00078 0,00246 0,00257 0,00261 0,00215 |
1 Разработано ВТИ (исполнители: Л.А. Мамрукова, А.Ф. Гаврилов, Г.М. Крейдина, А.Д. Горбаненко, В.Р. Котлер).
1 Для котлов, сжигающих жидкое топливо.
2 Формула дает приближенное значение ПNO2 и рекомендуется для котлов паропроизводительностью более 30 т/ч, водогрейных котлов тепловой мощностью более 125 Гдж/ч (30 Гкал/ч). При проектировании котлов необходим учет дополнительных факторов, влияющих на значение выбросов NO2.
[1] Разработано Институтом горючих ископаемых (А.П. Финягин, И.Х. Володарский, А.П. Кондратенко), Зап СибНИИ (Т.С. Селегей, А.С. Чернобров, А.П. Быков), Госкомгидрометом (С.Т. Евдокимова, С.П. Титов), Научно-исследовательским институтом санитарной техники и оборудования зданий и сооружений Минстройматериалов СССР (А.И. Сигал).
1 Разработан НИИОгаз (исполнители Л.Я. Градус, Ю.С. Миловидов. И.А. Казак).
1 Удельное выделение в г/кг литья
1 Разработано ВНИИУС ВПО «Союзнефтеоргсинтез» (ответственный исполнитель В.С. Моряков).
1 Разработано ВНИИУС ВПО «Союзнефтеоргсинтез» (ответственный исполнитель В.С. Моряков).
1 Разработано ВНИИОСуголь (исполнители А.Н. Купин, Л.А. Кустов, А.Г. Литвин, В.Д. Наумов, А.А. Новоселков, В.Г. Путилов, М.А. Токмаков).
1 Временные рекомендации. Разработано: Резинопроект (В.Н. Баклыгин), НИИШП (З.К. Никитина). ВНИКТИРП (М.П. Рязанов, Т.И. Измайлова), ВНИИАТИ (В.Н. Голбштейн)
1 Смеситель СМ-200
2 Выдержка электронита происходит в течение двух суток.
3 С учетом орошения массы для паронита этилацетатом.
Таблица 7.10.
Удельное выделение паров загрязняющих веществ
при изготовлении пропитанной асбестовой нити для
производства накладок сцепления (материал В-50-74)
|
Технологическая операция |
Вещество |
Количество, г/кг |
|
Дробление смолы Изготовление резиновой смеси Изготовление пропитки Пропитка и сушка нити |
Пыль смолы1 Пары фенола Пары ингредиентов Пары фенола То же ” |
13 5,1 3,6 1,1 0,47 0,8 |
1 Содержание свободного фенола в исходной смоле 3,76 %, в резиновой смечи после ее изготовления – 0,54 %
* Подлежит уточнению
1 Разработано п. 8.1. – 8.5. – НИПИОТСТРОМ (ответственные исполнители А.С. Гаврилова, Г.Г. Северин, В.Д. Чебуркова, Г.Н. Малая); п.8.6. – НИИстройкерамика (исполнители Г.А. Синицын, В.Н. Антохина, О.О. Опышко, Л.Л. Соловьева, В.Н. Агишева); п.8.7. – ВНИИьеплоизоляция (исполнитель Р.Ю. Ленкайтис); п.8.8. КНИИХП НПО «Карболит» (отвественные исполнители А.В. Старкова, З.П. Каширских); п.8.9. – КТБ «Стройиндустрия» Минпромстроя СССР (ответственный исполнитель Т.В. Кузьмина), ПТИОМЭС Минпростроя СССР (ответственный исполнитель Т.В. Кузьмина), ПТИОМЭС (отвественный исполнитель А,П. Скибин); п.8.10 – КТБ «Стройиндустрия» Минпромстроя СССР (отвественный исполнитель Т.В. Кузьмина).
1 Разработано Белорусским УГКС (ответственный исполнитель В.Д. Козаков).
* Добавка мочевины при деконденсации.
1 ВПТИтрансстрой (отвественный исполнитель А.Л. Липшин); ПТИОМЭС (отвественный исполнитель А.П. Скибин).
2 Пылеочистное оборудование отсутствует.
1 Гипронииполиграф (ответственные исполнители Э. Г. Донченко, В.Н. Дружинина).
1 ЛТИ ЦБП (ответственный исполнитель И.Ю. Пятых)
1 Белорусское УГКС (ответственный исполнитель В.Д. Козаков).
 Download
 oC


 5)
