Україна вибрала європейський шлях розвитку своєї країни і поступово адаптує своє законодавство, інвестиційну політику та технологічні розробки в екологічній галузі відповідно до європейських стандартів.
На сьогодні головним законом України, що регулює відносини в сфері управління відходами, є закон «Про відходи» від 05.03.1998 р. [1]. Він визначає основні поняття, трактування термінів і особливості відносин в сфері управління відходами, але в законі практично відсутні чіткі інструкції і вказівки, що визначають правову дію юридичних та фізичних осіб у тій, чи іншій ситуації, відсутня також класифікація покарань за порушення чинного законодавства у сфері управління та поводження з відходами. Незважаючи на недосконалість законодавчої бази України у сфері управління та поводження з відходами, ця галузь залишається економічно привабливою для приватних підприємців економічно розвинених країн. Так, наприклад, у Швеції затрати на спалювання твердих побутових відходів (ТПВ) складають 33 – 35 євро/т. Це приблизно відповідає ціні за їх розміщення на полігонах (40 – 95 євро/т) або компостуванню (44 – 110 євро/т), тоді як утилізація вторинної промислової сировини (в залежності від номенклатури), складає 280 – 550 євро/т. Промислові відходи (ПВ) відрізняються від ТПВ, перш за все, значно більшими об’ємами, номенклатурою як за своїм складом, так і за агрегатним станом, і, звичайно, значним токсичним впливом на людину і навколишнє середовище. Такий стан речей передбачає необхідність розробки практично діючих концептуальних положень стосовно знешкодження, утилізації, переробки, іммобілізації та захоронення токсичних та промислових відходів. Одним із наших концептуальних положень є принцип промислового симбіозу [2 – 3], який можна розглядати як поєднання, на перший погляд, якби несумісних об’єктів, матеріальних та енергетичних потоків в єдиний енерго-технологічний комплекс, в якому «працюють» практично всі відходи (вторинна промислова сировина) одних виробництв в якості сировинної бази інших виробництв та підприємств.
Для Вінницького регіону найбільшими забруднювачами довкілля є Ладижинська ТЕС (м. Ладижин), Джуринський «могильник» неопізнаних і змішаних пестицидних препаратів в кількості приблизно 1000 тон (с. Джурин Шаргородського району), компонент рідких ракетних палив «меланж» у кількості 1016,5 тон (в/ч А 2783, м. Калинівка), тверді побутові відходи
м. Вінниці та інших міст області, а також відходи переробної промисловості, які можна розглядати як цінну вторинну сировину. Це, в першу чергу, спиртова барда, кукурудзяна та зернова меляса, сивушні фракції ректифікації етилового спирту спиртових заводів.
При практичному впровадженні технологічних розробок в рамках промислового симбіозу необхідно, на наш погляд, притримуватись того, що при цьому необхідно, як правило, використовувати відходи промислових підприємств окремо від відходів переробних виробництв. Це обґрунтування стосується як об’ємів токсичності цих двох вихідних груп відходів, так і кількості кінцевих вторинних технологічних розчинів та їх реагентної переробки. Так, наприклад, на схемі (рис. 1) наведені технологічні рішення реагентної переробки промислових відходів Вінницького регіону (за винятком коксохімічних заводів). При сумісній реагентній переробці непридатних пестицидних препаратів та бензольної фракції сірковуглецю коксохімічних та інших заводів хімічного профілю України утворюються органічні солі діалкілдитіокарбамінової кислоти; такі ж солі отримуються при дії компонентів рідких реагентних палив («самін») на бензольну фракцію сірковуглецю відповідно до загальної реакції:
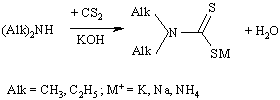
Отримані таким чином солі І використовуються як активні агенти при виділенні і концентруванні хімічних елементів із золошлакових відходів ТЕС, які можна розділити на дві групи [4]:
– елементи, що накопичуються у відходах (кларк концентрування КК = 1.5 12.0) Ag, W, Pb, Ni, Sb, As, Bi, Mo, Cs, Ti, Ta, Cu, Zn, Ga, Be, Hf, Cr, Co, Sr, Nb, Sc, Ge, Rb, Ce, V, Ba;
– елементи, що розсіюються або знаходяться у відходах на рівні кларка (КК = 0.4 1.4) Hg, F, Lu, Y, Zr, Ti, P.
При фракціонуванні проходить деякий перерозподіл елементів: в зернисту фракцію переважно переходять Ba, Zr, La, Sc, Y, Yb, Be, а в шламову – As, Pb, Ga, Sn, Bi, Ag; у важку фракцію густиною 2,9 г/см3 – Zn, Sn, Bi, Ag, Sc, Be, Li. Досліджено, що при вилужуванні леткої золи в рідку фракцію переходить до 63 % скандію, 70 % ітрію і 74 % галію. Дані дослідження вказують на можливість використання золошлакових відвалів ТЕС, включно з Ладижинською, в якості нетрадиційної сировини для отримання скандію, ітрію, галію, алюмінію, германію.
Солі І використовують як активні хімічні колектори при виділенні важких та інших металів із промивних вод гальванічних виробництв. Отримані таким чином метал-хелати діалкілдитіокарбамінової кислоти ІІ можуть знайти широке використання як присадні матеріали до індустріальних мастил, що покращують протизносні, антифрикційні та навантажувальні властивості, а також як ультраприскорювачі сірчаної вулканізації ненасичених каучуків на основі поліізопрену [5, 6].

Умовні позначення: СГ – сільське господарство; КХЗ – коксохімічні заводи,
ВК – військовий комплекс, ЕК – енергетичний комплекс, ХП – хімічні підприємства.
Рисунок 1 – Принципова схема реагентної переробки промислових
відходів (вторинної сировини) Вінницького регіону
Загально прийнятною технологією переробки відходів спиртових заводів – спиртової барди є вилучення твердої фракції, її фільтрування, висушування та грануляція кормової суміші для сільськогосподарських тварин. У всьому світі такі гранульовані комбікорми відомі як DDGS (Distillers Dried Grainwith Sollubes). Технологічна схема отримання продукту DDGS наведена на рис. 2. Рідка барда з брагоректифікаційної установки подається на декантерну центрифугу (1), де проходить відділення нерозчинної частини сухих речовин (СР) барди від рідкої фракції (зернова барда має в своєму складі 7,5 – 8,5 % мас. СР; із них залишається у фільтраті 2,5 – 3,0 % мас.). Далі рідкий фільтрат подається на випарювання на трикорпусну випарну установку (2), після якої концентрація СР підвищується до 5 – 40 % мас. Отриману раніше вологу дробину з вологістю 60 – 65 % змішують із упареним фугатом і подають на сушку (3), де видаляють зайву вологу і доводять вміст СР до 87 – 90 %. Далі суха барда за допомогою шлюзового запору циклона (4) сушки подається в бункер (5), який знаходиться над прес-гранулятором (6), звідки дозовано подається в змішувач-кондиціонер грануляту, де обробляється гострою парою. Далі підготовлена сировина подається на камеру пересування, після якої має форму циліндричних гранул. Останні охолоджують в протитечійному охолоджувачі (7) з рухомим щілинним дном. Дрібну фракцію відсіюють на вібраційному ситі (9) і повертають у цикл пресування за допомогою аспіраційної системи (8). Готові гранули пакують в мішки або біг-беги, використовуючи дозатор (10) та машину для запаювання мішків (11).

Рисунок 2 – Принципова технологічна схема отримання продукту DDGS
Наступною невирішеною проблемою є утилізація фільтратів після цієї операції. Як правило, спиртова барда, що містить до 2,5 – 3,0 % твердих цінних біологічних речовин, подається на поля фільтрації без їх виділення.
Нами запропонована та досліджена технологія екстракції твердих речовин класичними екстрагентами (етилацетат) та екстрагентами, що були виділені при технічній переробці спиртової барди. На рис. 3 – 5 наведено принципову схему реагентної переробки відходів спиртових заводів України.
Cпиртова барда після відділення твердої фракції була піддана екстракції з метою виділення кукурудзяного масла. В якості екстрагенту були використані класичні розчинники (етилацетат), а також екстрагенти, які були отримані при фракційному розділенні сивушних олив. Так, при фракційному розділенні сивушних олив при атмосферному тиску (рис. 3) виділяли дві фракції: № 1 з максимальним вмістом спиртів С2 – С4 та № 2 з таким же вмістом спиртової фракції С4 – С5.

Рисунок 3 – Принципова схема розділення сивушних олив фракційною розгонкою
Наступне розділення отриманої фракції № 1 проводили на модульній ректифікаційній колоні при атмосферному тиску (рис. 4).

Рисунок 4 – Принципова схема розділення фракції № 1 на модельній ректифікаційній колоні
В результаті ректифікаційного розділення було вилучено фракцію, яку використовували на стадії екстракції кукурудзяної олії із фільтрату після вилучення твердої фракції (рис. 5). Другим екстрагентом було досліджено етилацетат за класичною схемою екстрагування органічних речовин.

Рисунок 5 – Принципова схема вилучення (екстракції) кукурудзяної олії із фільтрату
спиртової барди після вилучення (фільтрації) твердої фракції
Таким чином, принципові технологічні рішення, що наведені на схемах (рис. 3 – 5), показують можливість реалізації принципу промислового симбіозу в рамках одного виробництва, або одного підприємства. Важливим є також і те, що при цьому не збільшується ні токсичність, ні кількість відходів таких виробництв. Навпаки, вони залучаються до отримання необхідних та цінних технічних виробів, або напівпродуктів, які потім можуть бути реалізовані в інших технічних рішеннях на інших виробництвах.
СПИСОК ЛІТЕРАТУРИ
1. Закон України „Про відходи” від 05.03.1998 р.
2. Ранський А. П. Комплексный поход к переработке и утилизации отходов различных промышленных предприятий // Металлургия и горнодобывающая промышленность. – 1999. – № 2. – С. 95 – 97.
3. Новиков Н. Н., Задорский В. М., Маряскина О. Е., Малый В. В. Отходы: инновационные решения и екологизация промышленности // Тез. докл. Конференции с международным участием «Сотрудничество для решения проблемы отходов». – Харьков, 2004. – С. 25 – 28.
4. Кулиненко О. Р. Перспективы расшерения комплексного использования золошлаковых отходов ТЭС // Тез. докл. Конференции «Научные, технологические и экономические аспекты использования отходов производства». – г. Яремче, 1998. – С. 16 – 17.
5. Овчаров В. И. О вулканизационной активности ряда производных дитиокарбаминовой кислоты / В. И. Овчаров, А. П. Ранский, Г. О. Ненашев // Каучук и резина. – 1996. – Вып.3. – С. 15 – 17.
6. Лукьяненко В. В. Экологические аспекты переработки вторичного полиэтилена в кровельные материалы / В. В. Лукьяненко, А. П. Ранский, М. В. Бурмистр // Тез. докл. Международной конференции «Сотрудничество для решения проблемы отходов». – Харьков, 2004. – С. 70.
Ранський А. П., Петрук В. Г., Гордієнко О. А., Пелішенко С. В. (Вінниця, Україна), Солдатенков П. В. (Немирів, Україна), Ранська А. А. (Київ, Україна)
Промисловий симбіоз переробки вторинної сировини Вінницького регіону
Збірник матеріалів ІІ-го Всеукраїнського з’їзду екологів з міжнародною участю
Скачати в форматі pdf:
http://eco.com.ua/sites/eco.com.ua/files/lib1/konf/2vze/zb_m/0023_zb_m_2VZE.pdf