



МИНИСТЕРСТВО ОХРАНЫ ОКРУЖАЮЩЕЙ СРЕДЫ
РЕСПУБЛИКИ КАЗАХСТАН
Охрана атмосферного воздуха
МЕТОДИКА
расчета выбросов загрязняющих веществ
в атмосферу при механической обработке металлов
РНД 211.2.02.06-2004
Иное
Астана, 2004
|
Предисловие
1 ПЕРЕРАБОТАН И ВНЕСЕН Республиканским научно-исследовательским Центром охраны атмосферного воздуха
2 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Министра охраны окружающей среды Республики Казахстан от 20.12.2004 г. № 328 п
3 ОДОБРЕН на заседании рабочей группы Министерства охраны окружающей среды Республики Казахстан, протокол №1 от 20 декабря 2002 года
4 РЕГИСТРАЦИЯ не требуется согласно письма Министерства юстиции Республики Казахстан № 4-01-10-6/7082 от 17.10.2001 г.
5 ВЗАМЕН Сборника методик по расчету выбросов вредных веществ в атмосферу различными производствами, КАЗЭКОЭКСП, Алматы, 1996 (п.3.3. Участки механической обработки материалов)
6 ПЕРИОДИЧНОСТЬ ПРОВЕРКИ 1 РАЗ В 5 ЛЕТ
Документ оформлен с учетом требований РНД 211.1.01.02-1994 «Правила изложения и оформления нормативных документов», Алматы, 1994 и СТ РК 1.5-2000 «Требования к построению, изложению, оформлению и содержанию государственных и фирменных стандартов, стандартов научно-технических, инженерных обществ и других общественных объединений и изменений к ним»
Настоящий документ не может быть полностью или частично воспроизведен, тиражирован и распространен в качестве официального издания без разрешения разработчика.
Содержание
Введение
1 Область применения................................................................ 35
2 Нормативные ссылки............................................................... 36
3 Определения, обозначения и сокращения.............................. 36
4 Общие положения.................................................................... 37
5 Механическая обработка металлов
5.1 Обработка металлов без охлаждения ............................. 38
5.2 Обработка металлов с применением СОЖ ................... 38
5.3 Расчет выбросов загрязняющих веществ при механической обработке металлов 39
|
Литература ................................................................................... 50
Приложение А. Удельные выбросы вредных веществ в атмосферу при электрохимических и электрофизических методах обработки металлов.................................. 51
Введение
Настоящая методика переработана на основе новейших нормативно-методических документов и предназначена для определения выбросов в атмосферный воздух загрязняющих веществ от оборудования механической обработке металлов.
Устанавливает порядок расчета выбросов при механической обработке металлов расчетным методом на основе удельных показателей выбросов.
Распространяется на источники выбросов загрязняющих веществ в атмосферу от оборудования механической обработки металлов основного и вспомогательного производств различных отраслей промышленности и сельского хозяйства.
|
Приложением к РНД являются также разрабатываемые программы для различных ЭВМ, согласованные в установленном порядке с разработчиками методики и утвержденные Министерством охраны окружающей среды Республики Казахстан [1].
РЕСПУБЛИКАНСКИЙ НОРМАТИВНЫЙ ДОКУМЕНТ
|
МЕТОДИКА загрязняющих веществ в атмосферу при механической обработке металлов |
РНД 211.2.02.06-2004 |
Дата введения 1.01.2004 г.
1 Область применения
1.1 Настоящий документ:
- разработан с целью создания единой методологической основы по определению выбросов загрязняющих веществ при механической обработке металлов;
- применяется предприятиями и территориальными управлениями по охране окружающей среды, специализированными организациями, проводящими работы по нормированию выбросов и контролю за соблюдением установленных нормативов предельно допустимых выбросов (ПДВ).
1.2 Полученные по настоящему документу результаты используются в качестве исходных данных при учете и нормировании выбросов на действующих предприятиях и объектах, а также при разработке предпроектной и проектной документации на новое строительство.
1.3 Если в предлагаемой методике имеются вещества, которые не учитывались в ранее действовавших методиках, то их учет целесообразно выполнить после окончания срока действия экологического документа предприятия. В отдельных случаях Министерство охраны окружающей среды Республики Казахстан или его территориальные органы, исходя из экологической обстановки в городе (регионе) вправе рекомендовать провести корректировку действующего документа в целях включения в него новых вредных веществ.
1.4 Любая деятельность по нормированию выбросов при механической обработке, проводимая в Республике Казахстан, должна осуществляться в соответствии с настоящим документом и удовлетворять рекомендациям, приведенным в нем.
2 Нормативные ссылки
Методика разработана в соответствии со следующими нормативными документами:
1 ГОСТ 17.2.3.02-78 «Охрана природы. Атмосфера. Правила установления допустимых выбросов вредных веществ промышленными предприятиями». М., Издательство стандартов, 1979.
2 ГОСТ 17.2.4.02-81. Охрана природы. Атмосфера. Общие требования к методам определения загрязняющих веществ. М., Издательство стандартов, 1982.
3 Определения, обозначения и сокращения
В настоящем документе применяются термины и определения в соответствии с Законом Республики Казахстан «Об охране окружающей среды», Законом Республики Казахстан «Об охране атмосферного воздуха», ГОСТ 17.2.1.04-77, ГОСТ 17.2.1.03-84.
Список сокращений:
|
ГВС |
- газовоздушная смесь |
|
ИЗА |
- источник загрязнения атмосферы |
|
ПДК |
- предельно-допустимая концентрация |
|
СОЖ |
- смазывающе-охлаждающая жидкость |
4 Общие положения
4.1 Разработка настоящего документа проведена исходя из определения термина «унификация» - приведение имеющихся путей расчета выбросов веществ, загрязняющих атмосферу, от однотипных производств и видов оборудования механической обработки металлов в пределах массива действующих методик к наибольшему возможному единообразию.
4.2 В документе приведены значения удельных технологических нормативов выбросов для наиболее распространенных типов оборудования механической обработки металлов. Только, когда на конкретном производстве применяются оборудование и материалы, сведения по которым в настоящей методике отсутствуют, рекомендуется использовать отраслевые методики, по согласованию с территориальными органами Министерства охраны окружающей среды РК.
4.3 При определении выбросов от оборудования механической обработки металлов расчетным методом используются удельные показатели выделения загрязняющих веществ.
4.4 В связи с особенностями процессов механической обработки металлов удельные показатели выделения устанавливают как массу промышленной пыли или другого загрязняющего вещества, выделяемую в единицу времени на единицу оборудования.
4.5 Валовые выделения загрязняющих веществ при механической обработке металлов рассчитываются исходя из нормо-часов работы станочного парка, а их поступление в атмосферу - с учетом эффективности газо-пылеулавливающего оборудования.
4.6 К механической обработке металлов относятся процессы резания (точения, фрезерования, сверления, строгания) и абразивной обработки (обдирка, заточка, шлифование, полирование) и др.
4.7 Характерной особенностью процессов механической обработки является образование выбросов в атмосферный воздух в виде твердых частиц (промышленной пыли), а в случае применения смазочно-охлаждающих жидкостей (СОЖ) - аэрозолей масла или эмульсола.
4.8 Источниками образования и выделения загрязняющих атмосферу веществ являются различные металлорежущие, абразивные (шлифовальные) и др. станки. Интенсивность образования загрязнителей зависит от ряда технологических факторов:
- вида обрабатываемого материала; - режима обработки;
- производительности и мощности оборудования; - вида и расхода СОЖ.
- геометрических параметров инструмента и обрабатываемых изделий.
5 Механическая обработка металлов
5.1 Обработка металлов без охлаждения
Наибольшим пылевыделением сопровождаются процессы абразивной обработки металлов: зачистка, полирование, шлифование и др. Образующаяся при этом пыль на 30-40% по массе представляет материал абразивного круга и на 60-70% - материал обрабатываемого изделия. Интенсивность пылевыделения при этих видах обработки связана, в первую очередь, с величиной абразивного инструмента и некоторых технологических параметров резания. При обработке войлочными и матерчатыми кругами образуется войлочная (шерстяная) или текстильная (хлопковая) пыль с примесью полирующих материалов, например, пасты ГОИ.
Удельные показатели выбросов пыли основным технологическим оборудованием при механической обработке металлов без охлаждения приведены в табл. 1. При составлении таблиц использовались материалы [1-11].
В таблице 1 даны показатели удельного выделения абразивной, металлической, войлочной и др. пыли по различным видам оборудования. Таблица содержит также сведения по пылеобразованию при обработке деталей из стали, сплавов феррадо, алюминия.
В отдельную таблицу 2 выделены удельные показатели выделения пыли при шлифовке и полировании изделий в гальваническом производстве.
Таблица 3 содержит показатели удельных выбросов пыли при абразивной заточке режущего инструмента по конкретным маркам, моделям или типоразмерам станка.
Удельные выделения пыли при механической обработке чугуна представлены в таблице 4.
Удельные выделения пыли при механической обработке цветных металлов представлены в таблице 5. При отсутствии данных, приведенных в таблице 5, расчеты следует произвести по данным таблицы 6.
5.2 Обработка металлов с применением СОЖ
В ряде процессов механической обработки металлов и их сплавов применяют СОЖ, которые в зависимости от физико-химических свойств основной фазы подразделяются на водные, масляные и специальные.
Применение СОЖ сопровождается образованием тонкодисперсного масляного аэрозоля и продуктов его термического разложения.
Количество выделяющегося аэрозоля зависит от многих факторов: формы и размеров изделия, режимов резания, расхода и способов подачи СОЖ. Экспериментально установлена зависимость количества выбросов масляного аэрозоля от энергетических затрат на резание металла. Удельные показатели выбросов в этом случае определяются как масса загрязняющего вещества, выделяемая на единицу мощности оборудования (на 1 кВт мощности привода станка).
Применение СОЖ снижает выделение пыли до минимальных значений, однако, в процессах шлифования изделий количество выделяющейся совместно с аэрозолями СОЖ металлоабразивной пыли остается значительным (до 10%).
Удельные выделения аэрозолей масла и эмульсола при механической обработке металлов с охлаждением представлены в табл. 7.
Данные о выделении некоторых загрязняющих веществ при электрофизической обработке металлов приведены в обязательном Приложении А.
5.3 Расчет выбросов загрязняющих веществ при механической обработке металлов
Выбросы загрязняющих веществ, образующихся при механической обработке металлов, без применения СОЖ, от одной единицы оборудования, определяется по формулам:
а) валовый выброс для источников выделения, не обеспеченных местными отсосами:
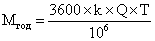 , т/год (1)
где:
k - коэффициент гравитационного оседания (см. п.5.3.2);
Q - удельное выделение пыли технологическим оборудованием, г/с (табл. 1-5);
Т - фактический годовой фонд времени работы одной единицы оборудования, час;
б) максимальный разовый выброс для источников выделения, не обеспеченных местными отсосами:
 , г/с (2)
в) валовый выброс для источников выделения, обеспеченных местными отсосами:
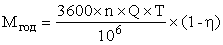 , т/год (3)
где:
n - коэффициент эффективности местных отсосов (принимать на основе замеров, в иных случаях равным 0.9);
Q - удельный выброс пыли технологическим оборудованием, г/с (табл. 1);
Т - фактический годовой фонд времени работы одной единицы оборудования, час;
h - степень очистки воздуха пылеулавливающим оборудованием (в долях единицы).
г) максимальный разовый выброс для источников выделения, обеспеченных местными отсосами:
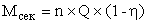 , г/с (4)
д) валовый выброс СОЖ от одной единицы оборудования при обработке металлов рассчитывается по формуле:
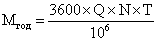 , т/год (5)
где:
Q - удельные показатели выделения масла или эмульсола на 1 кВт мощности оборудования, г/с (табл. 7);
N - мощность установленного оборудования, кВт.
е) максимальный разовый выброс СОЖ от одной единицы оборудования при обработке металлов рассчитывается по формуле:
 , г/с (6)
5.3.1 На ряде предприятий имеется технологическое оборудование (здесь металлообрабатывающие станки), являющееся источником выделения (образования) вредных веществ, расположенное в производственных помещениях, не оборудованных системами общеобменной вентиляции или местными отсосами. Поэтому поступление вредных веществ в атмосферу из этих помещений происходит через дверные и оконные проемы, форточки и т.п.
При этом за высоту источника принимается средняя высота проема, из которого происходит поступление загрязняющих веществ в атмосферу.
В этих случаях дверной или оконный проем можно стилизовать как точечный источник, принимая при этом следующие эффективные значения параметров:
Эффективное значение объема газовоздушной смеси (ГВС), выбрасываемого из источника (Vэ, м3/с):
Vэ=0.3´Дэ´Нэ, (11)
где:
Дэ - эффективное значение диаметра источника выброса, принимается равным ширине проема, м.
Нэ - эффективное значение высоты (м) рассчитывается по формуле:
 , (12)
где Нн и Нв - нижняя и верхняя высоты проема, м
Примечание: Формулу 11 нельзя использовать для определение скорости выхода ГВС из дверных и оконных проемов и, тем более, нельзя приписывать этой скорости величину W0=0.3 м/с. Описанные в формулах 11 и 12 значения параметров ИЗА рекомендуется использовать как эффективные, позволяющие учесть выбросы из рассматриваемых ИЗА при расчетах загрязнения атмосферы с использованием определенной расчетной схемы (напр. РНД 211.2.01.01-97 [15]), а не как физические характеристики процесса выхода ГВС из ИЗА.
5.3.2 Количество твердых частиц, поступающих в атмосферу, будет зависеть от их дисперсного состава. По мере удаления от источника выделения происходит осаждение частиц за счет сил гравитации.
Поэтому для источников выделения, не оборудованных местными отсосами, при расчете количества твердых частиц, поступающих через систему общеобменной вентиляции или через оконные и дверные проемы в помещениях, не оборудованных системой общеобменной вентиляции, необходимо к значению выбросов этих веществ вводить поправочный коэффициент.
С учетом имеющихся данных о распределении размеров частиц с удалением от источника выделения необходимо принимать поправочный коэффициент к значениям расчетных показателей выбросов вредных веществ: для пыли абразивной и металлической k=0.2, для других видов пылей k=0.4.
Для обоснования иного значения поправочного коэффициента необходимо организовать на конкретных производствах с большими выделениями твердых компонентов проведение инструментальных замеров дисперсного состава выбросов в местах возможного поступления вредных веществ в атмосферу при проведении разных видов работ.
Для источников выделения, работающих на открытом воздухе, коэффициент гравитационного оседания учитывается только при расчете максимальных разовых выбросов.
5.3.3 При механической обработке металлов выделяющаяся пыль металлическая (частицы до 200 мкм) классифицируется как взвешенные вещества (№ п/п 105 [12], код 2902 [14]).
Другие виды пылей необходимо нормировать по веществам:
- пыль войлочная - пыль меховая (шерстяная, пуховая) (№ п/п 1046 [13], код 2920 [14]);
- пыль текстильная - пыль хлопковая (№ п/п 416 [12], код 2917 [14]);
- пыль полировальной пасты ГОИ - хрома трехвалентные соединения (в пересчете на Cr3+) (№ п/п 1397 [13], код 0228 [14]).
Таблица 1
Удельное выделение основным технологическим
оборудованием при механической обработке металлов без охлаждения
|
Наименование технологического процесса, вид оборудования |
Определяющая характеристика, |
Удельный выброс на единицу оборудования, г/с |
|
|
Пыль абразивная |
Пыль металлическая |
||
|
Обдирочно-шлифовальные станки: |
Диаметр шлифовального круга, мм |
||
|
а) рабочая скорость 30 м/с |
100 |
0.62 |
0.96 |
|
125 |
1.06 |
1.59 |
|
|
б) рабочая скорость 50 м/с |
100 |
1.46 |
2.19 |
|
125 |
1.92 |
2.88 |
|
|
Заточные станки |
100 |
0.004 |
0.006 |
|
150 |
0.006 |
0.008 |
|
|
200 |
0.008 |
0.012 |
|
|
250 |
0.011 |
0.016 |
|
|
300 |
0.013 |
0.021 |
|
|
350 |
0.016 |
0.024 |
|
|
400 |
0.019 |
0.029 |
|
|
450 |
0.022 |
0.032 |
|
|
500 |
0.024 |
0.036 |
|
|
550 |
0.027 |
0.04 |
|
|
Круглошлифовальные станки |
100 |
0.01 |
0.018 |
|
150 |
0.013 |
0.02 |
|
|
300 |
0.017 |
0.026 |
|
|
350 |
0.018 |
0.029 |
|
|
400 |
0.02 |
0.03 |
|
|
600 |
0.026 |
0.039 |
|
|
750 |
0.03 |
0.045 |
|
|
900 |
0.034 |
0.052 |
|
|
Плоскошлифовальные станки |
175 |
0.014 |
0.022 |
|
250 |
0.016 |
0.026 |
|
|
350 |
0.02 |
0.03 |
|
|
400 |
0.022 |
0.033 |
|
|
450 |
0.023 |
0.036 |
|
|
500 |
0.025 |
0.038 |
|
|
Бесцентрошлифовальные станки |
30-100 |
0.005 |
0.008 |
|
395-500 |
0.006 |
0.013 |
|
|
480-600 |
0.009 |
0.016 |
|
|
Зубошлифовальные и резьбошлифовальные станки |
75-200 |
0.005 |
0.008 |
|
201-400 |
0.007 |
0.011 |
|
|
Внутришлифовальные станки |
5-20 |
0.003 |
0.005 |
|
21-50 |
0.005 |
0.008 |
|
|
51-80 |
0.006 |
0.01 |
|
|
81-150 |
0.01 |
0.014 |
|
|
151-200 |
0.012 |
0.018 |
|
Окончание таблицы 1
|
Наименование технологического процесса, вид оборудования |
Определяющая характеристика |
Удельный выброс |
|
|
Пыль металлическая |
Другие виды пыли |
||
|
Полировальные станки с войлочным кругом |
диаметр войлочного круга, мм |
пыль войлочная |
|
|
100 |
0.00026 |
0.01274 |
|
|
200 |
0.00038 |
0.01862 |
|
|
300 |
0.00054 |
0.02646 |
|
|
400 |
0.00078 |
0.03822 |
|
|
500 |
0.001 |
0.049 |
|
|
600 |
0.00126 |
0.06174 |
|
|
Заточные станки с алмазным кругом |
диаметр алмазного круга, мм |
пыль неорганическая с содержанием оксида кремния выше 70% |
|
|
100 |
0.005 |
0.002 |
|
|
150 |
0.007 |
0.003 |
|
|
200 |
0.011 |
0.005 |
|
|
250 |
0.014 |
0.006 |
|
|
300 |
0.017 |
0.007 |
|
|
350 |
0.021 |
0.009 |
|
|
400 |
0.025 |
0.011 |
|
|
450 |
0.028 |
0.012 |
|
|
500 |
0.032 |
0.014 |
|
|
550 |
0.035 |
0.015 |
|
|
Обработка деталей из стали: |
|||
|
отрезные станки |
0.203 |
- |
|
|
крацевальные станки |
0.097 |
- |
|
|
Обработка деталей из феррадо: сверлильные станки |
0.007 |
- |
|
|
Обработка деталей из алюминия: |
|||
|
станки полировальные с матерчатыми кругами с применением пасты ГОИ (мод. ВИЗ 9905-1415 и др.) |
450 |
пыль всего - 0.313, т.ч.: алюминия - 0.07825, текстильная - 0.0313, полировальной пасты - 0.20345 |
|
|
Примечание: Состав пыли абразивной аналогичен составу материала применяемого шлифовального круга. Состав пыли металлической аналогичен составу обрабатываемых материалов. |
|||
Таблица 2
Удельные выделения при механической обработке металлов
в гальваническом производстве
|
Вид производства, наименование технологической операции |
Наименование станочного оборудования |
Диаметр круга, мм |
Удельный выброс |
||
|
пыль металлическая |
Другие виды пыли |
||||
|
Грубое шлифование перед нанесением |
Станки шлифовальные |
абразивная |
|||
|
0.126 |
0.055 |
||||
|
Полировка поверхности изделий перед нанесением покрытий |
Станки полировальные с войлочным крутом |
войлочная |
|||
|
150 |
0.002 |
0.106 |
|||
|
200 |
0.003 |
0.141 |
|||
|
250 |
0.004 |
0.177 |
|||
|
300 |
0.004 |
0.213 |
|||
|
350 |
0.005 |
0.248 |
|||
|
400 |
0.006 |
0.283 |
|||
|
450 |
0.007 |
0.319 |
|||
|
Финишное полирование с применением хромсодержащих паст (паста ГОИ) |
Станки полировальные с войлочным кругом |
войлочная |
полировальной пасты |
||
|
150 |
0.004 |
0.002 |
0.011 |
||
|
200 |
0.006 |
0.002 |
0.014 |
||
|
250 |
0.007 |
0.003 |
0.018 |
||
|
300 |
0.008 |
0.003 |
0.021 |
||
|
350 |
0.010 |
0.004 |
0.025 |
||
|
400 |
0.011 |
0.004 |
0.029 |
||
|
450 |
0.013 |
0.005 |
0.033 |
||
|
Полирование поверхности изделий перед нанесением покрытия |
Станки полировальные с матерчатыми (текстильными кругами) |
текстильная |
|||
|
150 |
0.004 |
0.204 |
|||
|
200 |
0.006 |
0.272 |
|||
|
250 |
0.007 |
0.340 |
|||
|
300 |
0.008 |
0.409 |
|||
|
350 |
0.010 |
0.476 |
|||
|
400 |
0.011 |
0.545 |
|||
|
450 |
0.013 |
0.613 |
|||
|
Финишное полирование с применением хромсодержащих паст (паста ГОИ) |
Станки полировальные с матерчатыми (текстильными кругами)- |
войлочная |
полировальной пасты |
||
|
150 |
0.011 |
0.004 |
0.027 |
||
|
200 |
0.014 |
0.006 |
0.036 |
||
|
250 |
0.017 |
0.007 |
0.045 |
||
|
300 |
0.021 |
0.008 |
0.054 |
||
|
350 |
0.024 |
0.010 |
0.063 |
||
|
400 |
0.028 |
0.011 |
0.072 |
||
|
450 |
0.031 |
0.013 |
0.081 |
||
Таблица 3
Удельные выделения при абразивной заточке режущего инструмента
|
Наименование станочного оборудования |
Марка, модель, типоразмер станка |
Наименование технологической операции |
Диаметр абразивного круга, мм |
Удельный выброс на единицу оборудования, г/с |
|
|
пыль металлическая |
пыль абразивная |
||||
|
Кругло- шлифовальные (точильно-шлифовальные) |
ЗБ634 (ЗК634) |
черновая заточка сверл, резцов и др. инструмента абразивным кругом |
400 |
0.075 |
0.0292 |
|
ЗМ634 |
0.0415 |
0.0179 |
|||
|
ЗБ34 |
тоже |
0.0082 |
0.0036 |
||
|
чистовая заточка сверл среднего и малого диаметра |
0.0048 |
0.0021 |
|||
|
Универсально-заточные |
ЗБ642 |
черновая заточка сверл и резцов |
200 |
0.0145 |
0.0063 |
|
ЗА64 3Б64 |
125 |
0.0245 |
0.0105 |
||
|
Станки для заточки сверл малого диаметра |
КПМ 3.105.014 АУБ-120.000 |
заточка сверл малого диаметра |
- |
0.00024 |
0.0001 |
|
Станки для зачистки сверл |
КПМ 3.105.014 |
зачистка сверл малого диаметра |
- |
- |
0.0139 |
|
Плоскошлифовальный заточной |
ЗГ71М |
шлифование штампов (матриц) абразивным кругом |
250 |
0.2275 |
0.0981 |
|
Специальные станки для заточки сверл |
профилирование абразивного круга алмазным карандашом |
- |
0.0447 |
||
|
снятие фасок и заусенец |
- |
0.0422 |
|||
|
Алмазно-заточные для заточки резцов |
3622 |
заточка резцов, сверл и др. инструмента алмазным резцом |
150 |
0.0082 |
0.0036 |
|
чистовая заточка резцов |
0.0107 |
0.0046 |
|||
|
Алмазно-затыловочные |
1Б811 |
затылование червячных фрез |
0.0327 |
0.014 |
|
|
Полуавтомат для заточки торцевых фрез |
ЗБ667 |
заточка торцевых фрез |
150 |
0.0239 |
0.0113 |
|
Полуавтомат для заточки червячных фрез |
ЗА667 |
заточка червячных фрез диаметром 100- |
250 - 300 |
0.0464 |
0.02 |
|
360М |
заточка круглых шлицевых протяжек абразивным кругом |
150-250 |
0.0362 |
0.0155 |
|
|
то же протяжек из быстрорежущей стали |
0.0144 |
0.0062 |
|||
|
Оптико-шлифовальный |
395М |
доводка инструмента |
0.0136 |
0.0058 |
|
|
Станки для заточки зубьев дисковых пил отрезных станков |
АЗ |
черновая заточка дисковых пил диаметром менее |
180 |
0.0321 |
0.0137 |
|
ЗД692 |
то же диаметром 500- |
200 |
0.0739 |
0.0317 |
|
|
чистовая заточка зубьев пил |
0.0153 |
0.0046 |
|||
Окончание таблицы 3
|
Марка, модель, типоразмер станка |
Наименование технологической операции |
Удельный выброс на единицу оборудования, г/с |
|
|
пыль металлическая |
пыль абразивная |
||
|
Станки для заточки режущего инструмента деревообрабатывающих станков |
|||
|
ТчН-3 |
заточка ножей |
0.0243 |
0.0104 |
|
ТчН6-3 |
0.0245 |
0.0105 |
|
|
ТчН6-5 |
0.0092 |
0.0039 |
|
|
ТчН13-5 |
0.0081 |
0.0035 |
|
|
ТчН21-4, ТчН21-5 |
0.0097 |
0.0042 |
|
|
ТчН31-5 |
0.0120 |
0.0052 |
|
|
ТчФА-2 |
заточка фрез и сверл |
0.0039 |
0.0017 |
|
ЭН-634 |
заточка ленточных пил |
0.0078 |
0.0033 |
|
ТчПА-6, ТчПА-7, ТчПН-3 |
заточка дисковых пил |
0.0117 |
0.0050 |
|
ТчПН-6, ТчПА |
0.0243 |
0.0104 |
|
Таблица 4
Удельные выделения металлической чугунной пыли
при механической обработке чугуна
|
Наименование технологической операции, вид обрабатываемого материала |
Наименование станочного оборудования |
Мощность основного двигателя кВт |
Удельный выброс на единицу оборудования, г/с |
|
Обработка резанием чугунных деталей без применения СОЖ |
токарные станки и автоматы малых и средних размеров |
0.65-5.5 |
0.0063 |
|
токарные одношпиндельные автоматы продольного точения |
0.65-5.5 |
0.00181 |
|
|
токарные многошпиндельные полуавтоматы |
14-28 |
0.0097 |
|
|
токарные многорезцовые полуавтоматы |
1-20 |
0.0097 |
|
|
токарно-винторезные станки |
1-20 |
0.0056 |
|
|
фрезерные станки, в т.ч.: |
0.0139 |
||
|
продольно-фрезерные |
2.8-14 |
0.0029 |
|
|
вертикально-фрезерные |
0.0042 |
||
|
карусельно-фрезерные |
0.0042 |
||
|
горизонтально-фрезерные |
0.0167 |
||
|
фрезерные специальные |
0.0057 |
||
|
зубофрезерные |
2-20 |
0.0011 |
|
|
барабанно-фрезерные |
0.03 |
||
|
сверлильные станки, в т.ч.: |
1-10 |
0.0011 |
|
|
вертикально-сверлильные |
1-10 |
0.0022 |
|
|
специально-сверлильные (глубокого сверления) |
1-10 |
0.0083 |
|
|
расточные станки, в т.ч.: |
0.0021 |
||
|
вертикально-расточные и наклонно-расточные |
0.0029 |
||
|
специально-расточные |
0.0054 |
||
|
зубодолбежные станки |
0.65-7 |
0.0003 |
|
|
Комплексная обработка чугунных корпусных деталей |
станки типа "обрабатывающий центр" с ЧПУ, мод. 2204ВМФ11 и др. |
0.0131 |
Таблица 5
Удельные выделения при механической обработке цветных металлов
|
Наименование станочного оборудования |
Вид обрабатываемого материала |
Удельный выброс на единицу оборудования, 10-3 г/с |
||||
|
Медь |
Цинк |
Свинец |
Никель |
Алюминий |
||
|
токарные |
Оловянная бронза: олово 2-11%, прочие 1-2% |
2.43 |
- |
- |
- |
- |
|
фрезерные |
1.84 |
- |
- |
- |
- |
|
|
сверлильные |
0.39 |
- |
- |
- |
- |
|
|
расточные |
0.68 |
- |
- |
- |
- |
|
|
отрезные |
13.6 |
- |
- |
- |
- |
|
|
крацевальные |
7.8 |
- |
- |
- |
- |
|
|
токарные |
Цинко-оловянная бронза: олово 2-6%, цинк 4-10%, свинец 3-6%, никель 0-2% |
2.28 |
0.25 |
0.15 |
0.05 |
- |
|
фрезерные |
1.73 |
0.19 |
0.11 |
0.04 |
- |
|
|
сверлильные |
0.36 |
0.04 |
0.03 |
0.01 |
- |
|
|
расточные |
0.63 |
0.07 |
0.04 |
0.01 |
- |
|
|
отрезные |
12.74 |
1.4 |
0.84 |
0.28 |
- |
|
|
крацевальные |
7.28 |
0.8 |
0.48 |
0.16 |
- |
|
|
токарные |
Алюминиевая бронза: алюминий 8-11%, никель 0-6%, прочие 2-6% |
2.25 |
- |
- |
0.15 |
0.28 |
|
фрезерные |
1.71 |
- |
- |
0.11 |
0.21 |
|
|
сверлильные |
0.36 |
- |
- |
0.02 |
0.05 |
|
|
расточные |
0.63 |
- |
- |
0.04 |
0.08 |
|
|
отрезные |
12.6 |
- |
- |
0.84 |
1.54 |
|
|
крацевальные |
7.2 |
- |
- |
0.48 |
0.88 |
|
|
токарные |
Латунь: медь 58-61%, алюминий 1-2%, цинк 40-34%, прочие 1-3% |
1.53 |
1.0 |
- |
- |
0.05 |
|
фрезерные |
1.16 |
0.76 |
- |
- |
0.04 |
|
|
сверлильные |
0.25 |
0.16 |
- |
- |
0.02 |
|
|
расточные |
0.43 |
0.28 |
- |
- |
0.02 |
|
|
отрезные |
8.54 |
5.6 |
- |
- |
0.28 |
|
|
крацевальные |
4.88 |
3.2 |
- |
- |
0.16 |
|
|
токарные |
Медно-никелевые сплавы: медь 85-53%, никель + кобальт 15-43%, цинк 0-20%, прочие 0-2% |
2.12 |
0.5 |
- |
1.88 |
- |
|
фрезерные |
1.62 |
3.8 |
- |
0.82 |
- |
|
|
сверлильные |
0.34 |
0.8 |
- |
0.17 |
- |
|
|
расточные |
0.6 |
0.14 |
- |
0.3 |
- |
|
|
отрезные |
11.9 |
2.8 |
- |
6.02 |
- |
|
|
крацевальные |
6.8 |
1.6 |
- |
3.44 |
- |
|
Примечание: По медно-никелевым сплавам удельные выбросы никеля даны вместе с кобальтом
Таблица 6
Удельные выделения при механической обработке цветных металлов
|
Наименование технологической операции, вид обрабатываемого материала |
Наименование станочного оборудования |
Выделяющиеся вредные вещества |
Уд. выброс на единицу оборудования, 10-3 г/с |
|
Обработка резанием бронзы и других цветных металлов |
токарные |
пыль цветных металлов |
2.5 |
|
фрезерные |
1.9 |
||
|
сверлильные |
0.4 |
||
|
расточные |
0.7 |
||
|
отрезные |
14 |
||
|
крацевальные |
8 |
||
|
Обработка резанием бериллиевой бронзы |
токарные |
бериллий |
0.1 |
|
фрезерные |
0.014 |
||
|
сверлильные |
1 |
||
|
расточные |
0.03 |
||
|
Обработка резанием свинцовых бронз |
токарные |
свинец |
0.8 |
|
фрезерные |
0.6 |
||
|
сверлильные |
1.2 |
||
|
расточные |
0.2 |
||
|
Обработка резанием алюминиевых бронз |
токарные |
алюминий |
0.05 |
|
фрезерные |
0.022 |
||
|
сверлильные |
0.047 |
||
|
расточные |
0.008 |
Таблица 7
Удельные выделения (г/с) аэрозолей масла и эмульсола
при механической обработке металлов с охлаждением
|
Наименование технологического процесса, вид оборудования |
Удельный выброс масла или эмульсола на 1 кВт мощности станка, г/с |
|
Обработка металлов на шлифовальных станках: |
|
|
с охлаждением маслом |
8.3´10-5 |
|
с охлаждением эмульсией с содержанием эмульсола менее 3% |
0.104´10-5 |
|
с охлаждением эмульсией с содержанием эмульсола 3-10% |
1.035´10-5 |
|
Обработка металлов на других видах станков (токарные, сверлильные, фрезерные, резьбонакатные, расточные, строгальные, протяжные и др.): |
|
|
с охлаждением маслом |
5.6´10-5 |
|
с охлаждением эмульсией с содержанием эмульсола менее 3% |
0.05´10-5 |
|
с охлаждением эмульсией с содержанием эмульсола 3-10% |
0.045´10-5 |
Примечания:
1 При обработке металлов на шлифовальных станках выделяется пыль в количестве 10% от количества пыли при сухой обработке (см. табл.1).
2 При использовании СОЖ, в состав которых входит триэтаноламин, выделяется 3´10-6 г/ч (8.33´10-10 г/с) триэтаноламина на 1 кВт мощности станка.
Литература
1 Тищенко Н.Ф. Охрана атмосферного воздуха. Расчет содержания вредных веществ их распределение в воздухе. Справ. изд. – М.: Химия, 1991. - 368 с., ил.
2 Металлы и технический прогресс. – М.: Знание, 1984
3 Дальский А.М. и др. Механическая обработка материалов. – М., 1981
4 Методика определения валовых выбросов вредных веществ в атмосферу основным технологическим оборудованием предприятий Минавтосельхозмаша – М.: Гипроавтопром, 1991.
5 Сборник методик по расчету выбросов в атмосферу загрязняющих веществ различными производствами. – Л.: Гидрометеоиздат, 1986.
6 Удельные показатели выбросов загрязняющих веществ в атмосферу для ремонтно-обслуживающих предприятий и машиностроительных заводов агропромышленного комплекса. – М.: Проектпромвентиляция, 1990.
7 Временные методические указания по расчету выбросов загрязняющих веществ в атмосферный воздух предприятиями деревообрабатывающей промышленности. Петрозаводск, Эко-прогноз, 1992.
8 Методика определения валовых выбросов вредных веществ в атмосферу основным оборудованием предприятий химического и нефтяного машиностроения. – М.: НИИОГаз, 1987.
9 Методика расчета выбросов загрязняющих веществ в атмосферу при механической обработке металлов (по величинам удельных выбросов). – СПб.: НИИ Атмосфера, 1997
10 Нормативные показатели удельных выбросов вредных веществ в атмосферу от основных видов технологического оборудования предприятий отрасли (в 2-х томах). Харьков, 1991
11 Сборник методик по расчету выбросов вредных веществ в атмосферу различными производствами. Алматы: КазЭКОЭКСП, 1996
12 РК 3.02.036.99. Предельно-допустимые концентрации (ПДК) загрязняющих веществ в атмосферном воздухе населенных мест. ГН 2.1.6.695-98. –М.: 1998 - 69 с.
13 РК 3.02.037.99. Ориентировочные безопасные уровни воздействия (ОБУВ) загрязняющих веществ в атмосферном воздухе населенных мест. ГН 2.1.6.696-98. – М.: 1998 - 132 с.
14 Перечень и коды веществ, загрязняющих атмосферный воздух. – СПб.: изд-во «Петербург - XXI век», 2000. - 320 с.
15 РНД 211.2.01.01-97 Методика расчета концентраций в атмосферном воздухе вредных веществ, содержащихся в выбросах предприятий. Алматы, 1997
Приложение А
(обязательное)
Таблица А.1
Удельные выбросы вредных веществ в атмосферу
при электрохимических и электрофизических методах обработки металлов
|
Марка, модель, типоразмер станка, режим обработки |
Размеры ванны, мм |
Площадь ванны, м2 |
Рабочая жидкость |
Выделяющиеся загрязняющие вещества |
||
|
наименование |
количество |
|||||
|
10-3 г/с |
10-3 г/с с м2 зеркала ванны |
|||||
|
Станок электроэрозионный мод.45723 |
||||||
|
I режим - черновой |
640´500 |
0.32 |
Трансформаторное масло + керосин (30%) |
взвешенные вещества |
0.27 |
0.83 |
|
масляный аэрозоль, в т.ч.: |
||||||
|
керосин |
0.108 |
0.333 |
||||
|
масло минеральное |
0.252 |
0.777 |
||||
|
углерода оксид |
0.56 |
1.75 |
||||
|
II режим - основная обработка |
640´500 |
0.32 |
Тоже |
взвешенные вещества |
0.09 |
0.28 |
|
масляный аэрозоль, в т.ч.: |
||||||
|
керосин |
0.096 |
0.3 |
||||
|
масло минеральное |
0.224 |
0.7 |
||||
|
углерода оксид |
0.56 |
1.75 |
||||
|
III режим - чистовой |
640´500 |
0.32 |
Тоже |
взвешенные вещества |
0.23 |
0.72 |
|
масляный аэрозоль, в т.ч.: |
||||||
|
керосин |
0.066 |
0.207 |
||||
|
масло минеральное |
0.154 |
0.483 |
||||
|
Станок электроэрозионный мод.4Е724 |
||||||
|
I режим -черновой |
1118´750 |
0.84 |
Трансформаторное масло + керосин (20%) |
взвешенные вещества |
2.05 |
2.44 |
|
железа оксид |
0.07 |
0.09 |
||||
|
масляный аэрозоль, в т.ч.: |
||||||
|
керосин |
0.158 |
0.188 |
||||
|
масло минеральное |
0.632 |
0.752 |
||||
|
акролеин |
0.17 |
0.21 |
||||
|
углерода оксид |
6.41 |
7.63 |
||||
|
II режим - чистовой |
1118´750 |
0.84 |
Тоже |
взвешенные вещества |
1.74 |
2.07 |
|
железа оксид |
0.74 |
0.88 |
||||
|
масляный аэрозоль, в т.ч.: |
||||||
|
керосин |
0.006 |
0.016 |
||||
|
масло минеральное |
0.024 |
0.064 |
||||
|
акролеин |
0.03 |
0.08 |
||||
|
углерода оксид |
2.57 |
3.06 |
||||
|
Станок электроимпульсный |
||||||
|
черновой режим |
500´600 |
0.3 |
Трансформаторное масло (100%) |
взвешенные вещества |
2.93 |
9.76 |
|
железа оксид |
1.87 |
6.24 |
||||
|
масляный аэрозоль (масло минеральное) |
2.36 |
7.85 |
||||
|
акролеин |
9.98 |
33.26 |
||||
|
углерода оксид |
399.17 |
1133.06 |
||||
Продолжение таблицы А.1
|
Марка, модель, типоразмер станка, режим обработки |
Рабочая жидкость |
Выделяющиеся вещества |
|
|
наименование |
количество, 10-3 г/с |
||
|
Электроимпульсный (черновой режим) |
масло индустриальное - 100% |
масло минеральное |
6.94 |
|
углерода оксид |
8.69 |
||
|
бенз/a/пирен |
0.000071 |
||
|
Электроимпульсный (черновой режим) |
масло индустриальное - 50% + керосин (или углеводородное сырье) - 50% |
масло минеральное |
4.47 |
|
керосин |
2.5 |
||
|
углерода оксид |
3.42 |
||
|
бенз/a/пирен |
0.000072 |
||
|
Электроимпульсный |
масло индустриальное - 100% |
масло минеральное |
45.83 |
|
углерода оксид |
9.47 |
||
|
бенз/a/пирен |
0.000072 |
||
|
Электроимпульсный |
керосин - 100% |
керосин |
9.0 |
|
углерода оксид |
4.0 |
||
|
бенз/a/пирен |
0.000072 |
||
|
Электроэрозионный вырезной станок типа 4732ФЗМ, 4733ПФЗ, 4531 |
керосин - 100% |
керосин |
9.7 |
|
углерода оксид |
4.2 |
||
|
бенз/a/пирен |
0.00007 |
||
|
Электроэрозионный вырезной станок типа 4531ФЗ, 4532ФЗ |
керосин - 100% |
керосин |
23.0 |
|
углерода оксид |
10.0 |
||
|
бенз/a/пирен |
0.00008 |
||
|
Электроэрозионный вырезной станок типа 4В611 (черновой режим) |
12-30 % раствор эмульсола |
масло минеральное |
0.6 |
|
углерода оксид |
0.86 |
||
|
бенз/a/пирен |
0.00003 |
||
|
Установка электроискрового легирования Элитрон-22 |
- |
углерода оксид |
0.45 |
|
Установка ионно-плазменная вакуумная камерная ННВ-6.6ИI |
- |
углерода оксид |
0.45 |
|
Подготовка инструмента на установке типа Булат (электрохимическое полирование) |
водный раствор фосфорной, серной кислоты, хромового ангидрида |
хром (VI) |
0.5 |
|
Алмазно-электрохимические станки для заточки инструмента |
натрия нитрат - 100-110 г/л натрия карбонат - 20-30 г/л триэтаноламин - 15-20 г/л |
триэтаноламин |
0.00011 |
[1] Названия Министерств, ведомств и организаций приведены на момент утверждения документа
 Download