



АКЦИОНЕРНОЕ ОБЩЕСТВО «КАЗТРАНСОЙЛ»
МЕТОДИКА
расчета выбросов вредных веществ в окружающую среду
от неорганизованных источников АО «КазТрансОйл»
НД
Астана, 2005
Предисловие
1 РАЗРАБОТАН И ВНЕСЕН Республиканским научно-исследовательским Центром охраны атмосферного воздуха
2 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом № __ от __.__.2005 г. № __
3 СОГЛАСОВАН С: АО «КазТрансОйл», АО «НК «КазМунайГаз», Министерство энергетики и минеральных ресурсов РК, Министерство охраны окружающей среды РК
4 ПЕРИОДИЧНОСТЬ ПРОВЕРКИ 1 РАЗ В 5 ЛЕТ
Документ оформлен с учетом требований РНД 211.1.01.02-1994 «Правила изложения и оформления нормативных документов», Алматы, 1994 и СТ РК 1.5-2004 «Требования к построению, изложению, оформлению и содержанию стандартов»
Настоящий документ не может быть полностью или частично воспроизведен, тиражирован и распространен в качестве официального издания без разрешения АО «КазтрансОйл».
Содержание
Введение
1 Область применения......................................................................................... 3
2 Нормативные ссылки........................................................................................ 4
3 Определения...................................................................................................... 4
4 Обозначения и сокращения.............................................................................. 4
5 Общие положения............................................................................................. 5
6 Расчет выбросов от неорганизованных источников
нефтегазового оборудования............................................................................ 11
6.1 Уплотнения неподвижные............................................................................ 11
6.2 Уплотнения подвижных соединений........................................................... 13
6.3 Запорно-регулирующая арматура................................................................ 14
6.4 Технологические продувки.......................................................................... 15
6.5 Объекты очистных сооружений.................................................................. 18
7 Расчет выбросов от неорганизованных источников
при сварочных работах...................................................................................... 20
7.1 Расчет выбросов в процессах сварки, наплавки, напыления
и металлизации................................................................................................... 20
7.2 Расчет выбросов при резке металлов.......................................................... 22
8 Расчет выбросов от неорганизованных источников
при земляных работах........................................................................................ 25
8.1 Расчет выбросов при выемочно-погрузочных работах.............................. 25
8.2 Расчет выбросов при пересыпке материала................................................ 26
8.3 Расчет выбросов при автотранспортных работах....................................... 27
8.4 Расчет выбросов при взрывных работах..................................................... 29
9 Расчет выбросов от неорганизованных источников при механической обработке металлов...................................................................................................................... 31
9.1 Расчет выбросов при механической обработке металлов
без применения СОЖ........................................................................................ 32
9.2 Расчет выбросов при механической обработке металлов
с применением СОЖ.......................................................................................... 34
10 Расчет выбросов от неорганизованных источников
при нанесении лакокрасочных материалов....................................................... 36
11 Расчет выбросов от передвижных источников (автостоянки).................... 40
12 Примеры расчета неорганизованных выбросов........................................... 46
12.1 Расчет выбросов вредных веществ от нефтегазового оборудования....... 46
12.2 Расчет выбросов вредных веществ от вспомогательных производств.... 49
Список использованных источников................................................................ 61
Приложение А. Санитарно-гигиенические нормативы
загрязняющих веществ...................................................................................... 64
Приложение Б. Справочные данные о величинах утечек через неподвижные и
подвижные соединения нефтегазового оборудования..................................... 68
Приложение В. Удельные показатели выделения загрязняющих веществ
при сварочных работах...................................................................................... 71
Приложение Г. Значения коэффициентов, используемых в расчетах
выбросов при земляных работах....................................................................... 89
Приложение Д. Удельные показатели выделения загрязняющих веществ
при механической обработке металлов............................................................. 94
Приложение Е. Удельные показатели выделения загрязняющих веществ
при нанесении лакокрасочных материалов..................................................... 102
Приложение Ж. Удельные показатели выделения загрязняющих веществ
от подвижных источников.............................................................................. 115
Введение
Настоящий нормативный документ разработан на основе НМД Республиканским научно-исследовательским Центром охраны атмосферного воздуха в соответствии с планом создания нормативно-методологической базы в АО «КазТрансОйл».
Нормативный документ предназначен для расчета неорганизованных выбросов вредных веществ как от основных технологических процессов, включающих прием, хранение, транспортировку и отпуск нефтепродуктов, так и от вспомогательных (сопутствующих) технологических процессов: сварочных, земляных, лакокрасочных работ, механической обработки металлов, передвижных источников.
Документ содержит расчетные формулы для определения величины неорганизованных выбросов загрязняющих веществ; приведены также примеры расчета выбросов загрязняющих веществ от всех вышеперечисленных технологических процессов.
1 Область применения
1.1 Настоящий документ:
- разработан с целью создания единой методологической основы по определению выбросов загрязняющих веществ в атмосферу от неорганизованных источников АО «КазТрансОйл»;
- предназначен для применения в структурных подразделениях АО «КазТрансОйл» и является руководящим материалом для проведения инвентаризации неорганизованных источников выбросов загрязняющих веществ, разработки норм предельно допустимых выбросов, а также при планировании и составлении статистической отчетности по охране атмосферного воздуха..
1.2 Полученные по настоящему документу результаты используются в качестве исходных данных при учете и нормировании выбросов на действующих предприятиях и объектах АО «КазТрансОйл», а также при разработке предпроектной и проектной документации на новое строительство.
2 Нормативные ссылки
Методика разработана в соответствии со следующими нормативными документами:
1 ГОСТ 17.2.1.04-77. Охрана природы. Атмосфера. Источники и метеорологические факторы загрязнения, промышленные выбросы. М.: Издательство стандартов, 1978.
2 ГОСТ 17.2.1.4.02-81. Охрана природы. Атмосфера. Общие требования к методам определения загрязняющих веществ. М.: Издательство стандартов, 1982.
3 Определения
В настоящем документе применяются термины и определения в соответствии с Законом Республики Казахстан «Об охране окружающей среды», Законом Республики Казахстан «Об охране атмосферного воздуха», ГОСТ 17.2.1.04-77, ГОСТ 17.2.1.03-84.
4 Обозначения и сокращения
|
НД |
- |
нормативный документ; |
|
НТД |
- |
нормативно-техническая документация |
|
МООС |
- |
Министерство охраны окружающей среды |
|
ЗВ |
- |
загрязняющее вещество |
|
НПС |
- |
насосная перекачивающая станция |
|
ЗРА |
- |
запорно-регулирующая арматура |
|
ОГ |
- |
отработавшие газы |
|
ЛКМ |
- |
лакокрасочный материал |
|
СОЖ |
- |
смазочно-охлаждающая жидкость |
|
ПДК |
- |
предельно допустимая концентрация |
|
ВВ |
- |
взрывчатое вещество |
|
ТУ |
- |
технические условия |
|
КИП |
- |
контрольно-измерительные приборы |
5 Общие положения
Настоящий документ предлагает определение выбросов загрязняющих веществ в атмосферу расчетными методами, являющимися основными при определении выбросов от неорганизованных источников. В соответствии с этим в нормативном документе решаются следующие задачи:
- характеризуются основные технологические процессы, которые влияют на образование и выброс загрязняющего вещества;
- приводятся методика и основные расчетные формулы для определения выбросов вредных веществ;
- дается перечень и краткая характеристика указанных веществ;
- приводятся примеры расчета выбросов от неорганизованных источников загрязнения.
Расчетные методы позволяют получать приближенные оценки величин выбросов, необходимые для составления проектной и предпроектной документации, в том числе проектов норм ПДВ (ВСВ), разработки планов мероприятий по сокращению выбросов в окружающую среду. Расчетные методы непригодны для экспресс - контроля, систематических обследований и контроля в случаях залповых и аварийных выбросов. В таких случаях при необходимости учета неорганизованных выбросов в нерегламентных ситуациях (аварии, пуско-наладочные и ремонтные работы) используются:
- при авариях - специальные методики расчета истечения газов, газожидкостных и испаряющихся жидкостных потоков в местах порыва трубопровода или аппарата /16/;
- при пуско-наладочных работах - принятые на основании имеющегося опыта нормативные потери газообразных и испаряющихся веществ.
Величины этих выбросов (фактические или прогнозируемые), как правило, многократно превосходят неорганизованные выбросы при регламентных режимах работы. Они используются при необходимости оценки возможных максимальных из разовых концентраций или средних уровней загрязнения атмосферы в соответствии с ГОСТ 17.2.1.03-84. В последнем случае эти величины суммируются с неорганизованными выбросами при регламентном режиме в пределах заданного временного интервала (месяц, год).
В соответствии с ГОСТ 17.2.1.04-77, согласно которому неорганизованный выброс - это «промышленный выброс, поступающий в атмосферу в виде ненаправленных потоков газа в результате нарушения герметичности оборудования, отсутствия или неудовлетворительной работы оборудования по отсосу газа в местах загрузки, выгрузки или хранения продукта», а организованный выброс - это «выброс, поступающий в атмосферу через специально сооруженные газоходы, воздуховоды и трубы», проведена классификация источников загрязнения АО «КазТрансОйл» и выявлены следующие неорганизованные выбросы в атмосферу:
- выбросы от неплотностей технологического оборудования насосных в производственных помещениях, не оснащенных вентиляционными установками или расположенных на открытом воздухе; соединений трубопроводов и уплотнений ЗРА;
- выбросы от нефтеловушек, прудов-отстойников, испарителей;
- выбросы при земляных, сварочных, лакокрасочных работах, механической обработке металлов;
- выбросы от передвижных источников.
Основными и вспомогательными технологическими процессами являются:
- транспорт, прием, хранение и отпуск нефтепродуктов;
- сварочные работы;
- земляные работы;
- лакокрасочные работы;
- механическая обработка металлов.
Основными компонентами неорганизованных выбросов в атмосферу являются:
- от нефтегазового оборудования: углеводороды парафинового ряда (предельные углеводороды) с числом атомов углерода от 1 до 6 (в меньших количествах наиболее низкокипящие углеводороды ароматического - бензол, толуол, ксилолы - и нафтенового - циклопентан, циклогексан и их метилпроизводные - рядов), сероводород, двуокись серы и др.;
- при сварочных работах: оксиды металлов, азота, углерода, фтористый водород;
- при земляных работах: неорганическая пыль;
- при лакокрасочных работах: пары органических растворителей, красочный аэрозоль, пары и аэрозоли кислот и щелочей;
- при механической обработке металлов: промышленная (металлоабразивная) пыль и масляные аэрозоли.
При определении расчетным методом выбросов от вспомогательных производств: оборудования механической обработки металлов, при сварочных, лакокрасочных и земляных работах используются удельные показатели выделения загрязняющих веществ.
В настоящем документе для определения мощности источников неорганизованных выбросов использованы данные или методы расчета, приведенные в действующей НТД, а также экспериментальные данные.
Согласно настоящему документу определение общего неорганизованного выброса предприятия при регламентном режиме работы производится путем суммирования всех неорганизованных выбросов данного предприятия за принятый промежуток времени (секунда, час, сутки, год). Для расчета размера санитарно-защитной зоны (СЗЗ) используется эта величина, рассчитанная в г/с.
Для выбросов, имеющих различную интенсивность в зависимости от времени года (например, утечки антифриза из соединений и насосов систем теплоспутников, обогрева КИПовских шкафов и т.п.), рассчитываются отдельно величины для летнего и зимнего времени или по кварталам года.
Настоящий документ не предназначен для определения и расчета трансформации и движения веществ, содержащихся в неорганизованных выбросах на промплощадке и за ее пределами.
В виду возможных изменений законодательства и появления новых научно-технических разработок АО «КазТрансОйл» имеет право совершенствовать НД путем внесения в него необходимых изменений и дополнений.
6 Расчет выбросов от неорганизованных источников
нефтегазового оборудования
При транспортировке и хранении нефтепродуктов и нефти возможны потери от испарения; утечек, розливов, разбрызгивания; неполноты слива нефтеналивных судов, железнодорожных и автомобильных цистерн; смешения, обводнения, зачистки; аварий.
Для бензинов и нефтей основными являются потери от испарения; для керосинов и дизельных топлив - от утечек; вязких нефтепродуктов - от налипания на стенки емкостей.
Потери от испарения происходят при хранении, заполнении, опорожнении резервуаров и транспортных емкостей, а также при транспортировке нефти и нефтепродуктов.
Причины потерь от испарения - высокие давления насыщенных паров нефти и нефтепродуктов и, как следствие, переход легких фракций в газовую фазу. Испарение увеличивается при повышении температуры поверхности нефтепродуктов или понижении давления в газовом пространстве резервуаров.
При несвоевременном проведении профилактического ремонта и нарушении правил технической эксплуатации происходят потери от утечек, розливов, разбрызгивания, аварий.
Причины возникновения утечек различны.
При хранении в резервуарах:
- неплотности швов стенок и днища;
- возникновение трещин в облицовке железобетонных резервуаров;
- повреждение запорной арматуры;
- спуск подтоварной воды через сифонный кран без наблюдения.
При наливе и сливе:
- перелив резервуаров и транспортных емкостей;
- выброс через колпак цистерны при разогреве;
- стекание с наливного рукава при подъеме его из цистерн;
- переполнение сливного желоба;
- негерметичность шлангующих устройств, соединяющих береговые трубопроводы с судовыми;
- разрыв рукавов.
При перекачке по трубопроводам:
- неплотности соединений труб, повреждение запорной арматуры;
- коррозионные сквозные повреждения;
- аварии.
При железнодорожных перевозках:
- выплескивание через негерметично закрытые крышки люков на колпаках;
- перелив при повышенном уровне налива;
- негерметичность сливных приборов.
При перевозке в нефтеналивных судах:
- грузотечность судна;
- аварии.
При отпуске нефтепродуктов:
- разбрызгивание и перелив топливных баков автомобилей;
- неплотности в соединениях топливораздаточных колонок;
- перелив и неправильная укупорка бочек;
- неисправности раздаточных колонок;
- неисправности тары.
На предприятиях нефтегазовой отрасли, работающих в регламентном режиме, в состав неорганизованных выбросов входят:
- утечки в уплотнениях и соединениях технологических аппаратов и агрегатов, трубопроводов, запорно-регулирующей арматуры (ЗРА);
- выбросы при продувке пробоотборных устройств и отборе пробы, сбросы постоянно отбираемой пробы в атмосферу;
- выбросы при продувке средств контроля и автоматики (КиА) и технологических аппаратов;
- выбросы при стабилизации давления в емкостях товарно-сырьевых парков и выполнении операций слива и налива.
- выбросы от открытых поверхностей нефтеловушек, прудов отстоя, испарения и т.п.
Все перечисленные виды выбросов относятся к неорганизованным только в тех случаях, когда технологические объекты (оборудование, емкости, арматура) расположены вне производственных помещений, и не оборудованы системами отвода этих выбросов на свечу рассеивания или факел.
Источники неорганизованных выбросов можно классифицировать следующим образом:
- уплотнения неподвижные фланцевого типа, т.е. фланцы трубопроводов и арматуры, уплотнения крышек, лазов, заглушек и т.п.;
- уплотнения подвижные, т.е. уплотнения вращающихся валов насосов, компрессоров и других технологических аппаратов и механизмов, содержащих технологическую среду, способную создавать выбросы вредных веществ;
- уплотнения и затворы запорно-регулирующей арматуры;
- сливо-наливные, продувочные, сбросные, пробоотборные и дренажные устройства, необорудованные системами отвода утечек и выбросов на свечу или факел;
- открытые поверхности нефтеловушек, прудов отстоя и испарения.
6.1 Уплотнения неподвижные
К неподвижным уплотнениям относятся фланцы, уплотнения люков, лазов, смотровых окон, заглушек, создаваемые путем сжатия уплотнительной прокладки или уплотнительного кольца между двумя кольцами (фланцы), либо кольцом и крышкой (люки, лазы, заглушки).
Утечка через фланцевые соединения возможна только при нарушении правил расчета, изготовления, монтажа или эксплуатации. Наиболее вероятные величины утечки в одном фланцевом соединении приведены в таблице Б.1 приложения Б.
Кроме того, в приложении Б приведены статистические данные о доле уплотнений, потерявших герметичность в ходе эксплуатации.
Расчет суммарных утечек через неподвижные уплотнения одного аппарата проводится путем подсчета общего числа фланцев, люков и других неподвижных соединений фланцевого типа и умножением величины утечки через одно уплотнение на общее число соединений и долю их, потерявших герметичность /19/.
Аналогично рассчитывается величина неорганизованных выбросов через неподвижные уплотнения всех аппаратов, агрегатов, трубопроводов установки, находящихся вне производственных зданий, отдельно для каждого вида потока (парогазовый, легкий продукт, тяжелый продукт, потоки с различным компонентным составом) с последующим их суммированием по формуле /19/:
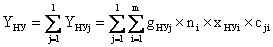 (6.1)
где  - суммарная утечка j-го вредного компонента через неподвижные соединения в целом по установке (предприятию), кг/час;
l - общее количество типов вредных компонентов, содержащихся в неорганизованных выбросах в целом по установке (предприятию), шт.;
m - общее число видов потоков, создающих неорганизованные выбросы, в целом по установке (предприятию), шт.;
 - величина утечки потока j-го вида через одно фланцевое уплотнение, кг/час (см. таблицу Б.1);
 - число неподвижных уплотнений на потоке i-го вида, шт.;
 - доля уплотнений на потоке i-го вида, потерявших герметичность, в долях единицы (см. таблицу Б.1);
 - массовая концентрация вредного компонента j-го типа в долях единицы.
6.2 Уплотнения подвижных соединений
Уплотнения подвижных соединений применяются на используемых в составе технологических установок теплообменных аппаратах и средствах перекачки: центробежных, поршневых компрессорах и насосах, а также детандерах, мешалках, реакторах и других аналогичных агрегатах. Эти уплотнения служат для предотвращения или сокращения утечек перекачиваемого продукта между вращающимся валом и корпусом агрегата.
В технических условиях на поставку компрессорного и насосного агрегата указывается в зависимости от типа уплотнения отсутствие или предельно допустимая величина утечки. Однако, по опыту эксплуатации возможны утечки, отличные от указанных в ТУ, через подвижные соединения во всех типах компрессорных и насосных агрегатов (кроме герметичных, например, со встроенным электродвигателем или магнитной муфтой). Среднестатистические величины утечек через одно уплотнение для агрегатов различных типов и доли уплотнений, потерявших герметичность, приведены в приложении Б.
Неорганизованные выбросы через уплотнения подвижных соединений рассчитываются по компрессорам и насосам, установленным вне производственных зданий.
Максимальный разовый выброс от одной единицы оборудования (г/с) определяется по формуле /38/:
 (6.2)
где Q – удельное выделение загрязняющих веществ, кг/час (таблица 2.2);
Годовые (валовые) выбросы от одной единицы оборудования (т/год) определяют по формуле /38/:
 (6.3)
где Т – время работы одной единицы оборудования, час.
6.3 Запорно-регулирующая арматура
На нефтегазовых объектах применяются следующие виды запорно-регулирующей арматуры (ЗРА):
- запорные задвижки, клапаны, краны, вентили, затворы;
- обратные клапаны и затворы;
- регулирующие клапаны и заслонки (исполнительные устройства регулирования расхода);
- предохранительные клапаны.
Любой вид ЗРА характеризуется герметичностью, прочностью и плотностью. Герметичностью затвора называется способность его не пропускать в закрытом состоянии газ, пар или жидкость по коммуникации, на которой установлена ЗРА.
Прочностью материала корпусов и сварных швов ЗРА называется способность их не подвергаться механическим деформациям в условиях эксплуатации и испытаний, а плотностью (или герметичностью по отношению к окружающей среде) - способность материала и уплотнительных соединений ЗРА не пропускать газ, пар или жидкость в этих условиях.
В состав неорганизованных выбросов от ЗРА могут входить утечки через:
- фланцевые соединения арматуры с трубопроводом или штуцером технологического аппарата;
- разъемные соединения конструкции, например, крышка корпуса задвижки;
- сальниковые уплотнения вала исполнительного механизма задвижки, клапана, крана;
- негерметичность затвора, но только в тех случаях, когда один из выходов канала арматуры напрямую соединяется с атмосферой, не заглушен и не выведен в систему отвода на свечу рассеивания или на факел (дренажная задвижка, пробоотборный вентиль, предохранительный клапан).
Утечки через фланцевые соединения с технологической системой и через разъемные соединения корпуса арматуры учитываются при расчете неорганизованных выбросов через неподвижные соединения (см. п. 6.1).
Расчет утечек через сальниковые уплотнения арматуры производится по формуле (6.1) с использованием статистических данных величины утечки и доли негерметичной ЗРА из таблицы Б.1 приложения Б. В случае сильфонного уплотнения вала задвижки (клапана) эти утечки равны 0.
Герметичность затворов запорной арматуры определена ГОСТ 9544-93 «Арматура трубопроводная запорная. Нормы герметичности затворов» (таблица Б.2); предохранительных пружинных полноподъемных клапанов - ГОСТ 9789-75 «Клапаны предохранительные пружинные полноподъемные» (таблица Б.3), прочей ЗРА - по техническим условиям, паспортам или другой нормативной документации на данное изделие.
Если тип ЗРА неизвестен или величина утечки в нормативно-технической литературе не оговорена, то величину утечки следует принимать по таблице Б.1, так же как и долю затворов, потерявших герметичность.
6.4 Технологические продувки
При регламентных режимах работы систематические продувки на технологических объектах нефти и газопереработки выполняются:
- при отборе в пробоотборники проб газа, сжиженного газа или газожидкостных смесей для анализа;
- для проверки исправности предохранительных клапанов;
- при дренировании накопившейся в аппаратах и емкостях воды, приеме и пуске скребка.
При отборе проб газа и сжиженных газов предварительно продувается пробоотборная линия аппарата (емкости), а после присоединения к линии пробоотборника продувается сам пробоотборник для вытеснения находившегося в нем воздуха или продукта от предыдущего пробоотбора.
В тех случаях, когда продувка осуществляется на открытой площадке непосредственно в атмосферу (без системы отвода на свечу или на факел), усредненные неорганизованные выбросы в кг/ч рассчитываются по формуле /19/:
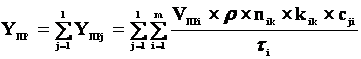 (6.4)
где  - суммарный выброс j-го вредного компонента при отборе проб в целом по установке (предприятию), кг/ч;
 - объем пробоотборника для i-го продукта, м3;
ρi -плотность отбираемого продукта при условиях (температуре и давлении) пробоотбора, кг/м3;
 - кратность продувки, т.е. отношение объема (при условиях пробоотбора) продукта, выпущенного в атмосферу при продувке линии и пробоотборника к объему прооотборника. Для газообразных продуктов в соответствии с ГОСТ 18917-82 принимается k=30 при отборе в пробоотборники объемом 0,5-1,0 дм3, k=8 при отборе в баллоны объемом до 40 дм3. Для сжиженных газов и для жидких нефтепродуктов по ГОСТ 2517-85 принимается k=3;
- число отборов пробы i-го продукта за время τi, шт.;
 - период работы в регламентном режиме (сутки, недели, месяцы), за который анализируются выбросы, пересчитанный в часы;
l, m, сji - см. пояснения к формуле 6.1.
Согласно /25/ предохранительные клапаны соединены с отводами в факельную систему или на свечу рассеивания. Если продувки их при проверках направляются в эти отводы, то выбросы при продувке не входят в неорганизованные выбросы. Если же проверка клапана выполняется путем продувки через трехходовой кран непосредственно в атмосферу из аппарата, находящегося на открытой площадке /26/, то неорганизованные выбросы в кг/ч рассчитываются по формуле /19/:
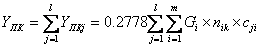 (6.5)
где  - суммарный выброс j-го вредного компонента при продувке всех предохранительных клапанов (ПК), продуваемых непосредственно в атмосферу, в целом по установке (предприятию), кг/ч;
 - величина утечки через каждый ПК i-го типа при одной продувке, кг;
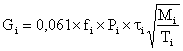 (6.6)
где fi -площадь проходного сечения ПК i-го типа при продувке (определяется из технических условий на ПК данного типа), м2;
 - абсолютное рабочее давление в аппарате, на котором установлен ПК, кг/см2;
- число продувок всех клапанов i-го типа, предусмотренных графиком проверки, отнесенное к одному часу работу установки, час-1;
 - длительность одной продувки ПК (устанавливается инструкцией по обслуживанию клапана), сек;
Мi, Тi - молекулярная масса (кг/кмоль) и рабочая (режимная) температура (К) потока, пропускаемого через ПК при продувке;
m - общее число типов ПК на установке (предприятии) в целом, шт. Клапаны каждого (i-го) типа идентичны по своим техническим характеристикам (f, P), свойствам пропускаемого потока (М, Т, состав) и продолжительности одной продувки (τ);
l, сji - см. пояснения к формуле 6.1.
6.4.4 Дренирование накопившейся в аппаратах воды на нефтегазовых установках осуществляется, как правило, в закрытых системах и, следовательно, уходящие с водой газообразные и испаряющиеся продукты либо утилизируются из приемников воды, либо сбрасываются из них на свечу или факел и не входят, таким образом, в состав неорганизованных выбросов.
В случае если дренаж из технологического аппарата или трубопровода вне помещения осуществляется в открытую воронку или емкость, неорганизованные выбросы при этом можно определить по формулам (6.5) и (6.6). При этом за t принимается продолжительность закрытия дренажной задвижки с момента прорыва газовой фазы (обычно 10 сек), а вместо характеристик ПК используются соответствующие характеристики дренажной задвижки. Аналогичным образом рассчитываются выбросы при приеме и пуске скребка.
6.5 Объекты очистных сооружений
Выброс углеводородов от открытых поверхностей нефтеловушек, прудов дополнительного отстоя и т.п. происходит при наличии пленки нефтепродукта на поверхности находящихся в них производственно-дождевых сточных вод.
Количество углеводородов, выделяющихся в атмосферу, рассчитывается исходя из состава испаряющейся углеводородной смеси, определяемого экспериментально по результатам разгонки находящегося на поверхности нефтепродукта /23/. Ориентировочные данные о количестве углеводородов, испаряющихся с 1 м2 открытой поверхности при различных температурах и скорости ветра 0.5 м/с, приведены в таблице Б.5.
Для определения годового выброса паров углеводородов с открытой поверхности объектов очистных сооружений расчет ведется по среднегодовой температуре воздуха.
Количество выбрасываемых в атмосферу углеводородов в течение года (т/год) определяется по формуле /23/:
G=8.76´qср´F´10-3 (6.7)
где F – поверхность испарения, м2;
qср – количество углеводородов, испаряющихся с 1 м2 открытой поверхности, принимается по таблице Б.5;
Максимальный разовый выброс (г/с) определяется исходя из среднего значения количества углеводородов, испаряющихся с 1 м2 открытой поверхности в летний период, qср (таблица Б.5), и составляет /23/:
М=qср´F/3600 (6.8)
Если нефтеловушка или пруд отстаивания закрыты шифером или другим материалом, то в зависимости от степени укрытия поверхности выброс будет уменьшаться (таблица Б.6).
6.6 Шламнонакопители (земляные амбары для мазута)
Расчет выбросов от шламонакопителей ведется по формулам, предназначенным для определения выбросов от земляных амбаров для мазута в виду сходства их назначения и технологического устройства /23/.
Максимальный выброс углеводородов (г/с) с поверхности испарения земляного амбара определяется по формуле:
 (6.9)
где n – норма естественной убыли мазута в весенне-летний период для соответствующей климатической зоны (кг/м2 в месяц) принимается по таблице Б.8. Климатическая зона определяется исходя из данных таблицы Б.7;
F – площадь испарения поверхности, м2;
2592 – коэффициент перевода кг/мес в г/с.
Годовое количество углеводородов, выбрасываемых в атмосферу (т/год) определяется в соответствии в соответствии с «Нормами естественной убыли мазута при приеме, отпуске, хранении в открытых земляных амбарах».
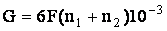 (6.10)
где n1 и n2 – нормы естественной убыли соответственно в осенне-зимний и весенне-летний периоды, (кг/м2 в месяц) (таблица Б.8);
6 – количество месяцев в каждом периоде года.
7 Расчет выбросов от неорганизованных источников
при сварочных работах
Сварочные работы производятся по соответствующей НТД. Сварочные работы включают сварку труб автоматическим электродуговым, прессовым способами, пайкой и др. Специальные сварочные работы (сварка захлестов, вварка запорной и распределительной арматуры и др.), термообработку сварных швов выполняют в соответствии с требованиями ВСН 006.
Сборку и сварку труб в секции проводят на полумеханизированных трубосварочных базах (стеллажах) для ручной поворотной сварки или типовых трубосварочных базах с применением полевых автосварочных установок.
При определении выделений (выбросов) в сварочных процессах используются расчетные методы с применением удельных показателей выделения загрязняющих веществ /35/:
- на единицу массы расходуемых материалов (г/кг);
- на длину реза (г/м) или площади стыка (г/см2);
- на единицу времени работы оборудования (г/ч, г/с).
В приложении 3 приведены значения удельных технологических нормативов выделений для наиболее распространенных видов материалов, используемых в сварочном производстве. В тех случаях, когда сведения о применяемых на производстве оборудовании и материалах в настоящей методике отсутствуют, следует руководствоваться отраслевыми методиками, по согласованию с территориальными управлениями МООС РК.
При расчетах выбросов необходимо учитывать, что все перечисленные виды выбросов относятся к неорганизованным только тогда, когда технологические объекты расположены вне производственных помещений и не оборудованы системами местных отсосов.
7.1 Расчет выбросов от неорганизованных источников в процессах сварки, наплавки, напыления и металлизации
7.1.1 На единицу массы расходуемых материалов
Валовое количество загрязняющих веществ, выбрасываемых в атмосферу, в процессах сварки, наплавки, напыления и металлизации, определяют по формуле /35/:
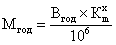 , т/год (7.1)
где Bгод - расход применяемых сырья и материалов, кг/год;
 - удельный показатель выделения загрязняющего вещества «х» на единицу массы расходуемых (приготовляемых) сырья и материалов, г/кг.
Максимальный разовый выброс загрязняющих веществ, выбрасываемых в атмосферу в процессах сварки, наплавки, напыления и металлизации, определяют по формуле:
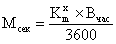 , г/с (7.2)
где Bчас - фактический максимальный расход применяемых сырья и материалов, с учетом дискретности работы оборудования, кг/час;
7.1.2 На единицу времени работы оборудования
Валовое количество загрязняющих веществ определяют по формуле:
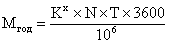 , т/год (7.3)
где Кх - удельный показатель выделения загрязняющего вещества «х» на 1 кВт мощности единицы оборудования, г/с (табл. В.3);
N - мощность оборудования, кВт;
Т - время работы одной единицы оборудования, час/год.
Максимальный разовый выброс загрязняющих веществ, выбрасываемых в воздушный бассейн в процессах сварки, наплавки, напыления и металлизации, определяют по формуле:
 , г/с (7.4)
7.1.3 На единицу площади стыка
Валовое количество загрязняющих веществ определяют по формуле:
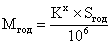 , т/год (7.5)
где Кх - удельный показатель выделения загрязняющего вещества «х» на единицу площади сварки (стыка), г/см2 (табл. В.3);
S - площадь обрабатываемых стыков, см2/год.
Максимальный разовый выброс загрязняющих веществ определяют по формуле
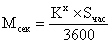 , г/с (7.6)
где Кх - удельный показатель выделения загрязняющего вещества «х» на единицу площади сварки (стыка), г/см2;
Sчас - максимальная площадь обрабатываемых стыков, см2/час;
7.2 Расчет выбросов от неорганизованных источников
при резке металлов
7.2.1 На единицу времени работы оборудования
а) валовый:
 , т/год (7.7)
где Кх - удельный показатель выделения загрязняющего вещества «х», на единицу времени работы оборудования, при толщине разрезаемого металла s, г/час (табл. В.4);
Т - время работы одной единицы оборудования, час/год.
б) максимальный разовый:
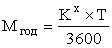 , г/сек (7.8)
7.2.2 На длину реза
а) валовый:
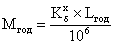 , т/год (7.9)
где  - удельный показатель выделения загрязняющего вещества «х», на длину реза, при толщине разрезаемого металла s, г/м (табл. В.4);
L - длина реза, м/год.
б) максимальный разовый:
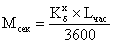 , г/с (7.10)
где Lчас - длина реза, м/час.
7.2.3 Удельные выделения некоторых компонентов при резке ряда металлов ( в граммах на погонный метр реза) можно приближенно вычислить по следующим эмпирическим формулам /35/:
- алюминия оксидов при плазменной резке сплавов алюминия:
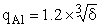 ,
- титана оксидов при газовой резке титановых сплавов:
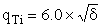 ,
- железа оксидов при газовой резке легированной стали:
 ,
- марганца оксидов при газовой резке легированной стали:
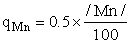 ,
- хрома оксидов при резке высоколегированной стали:
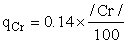 ,
где d - толщина разрезаемого металла (мм);
/Mn/, /Cr/ - процентное содержание марганца и хрома в стали (%).
8 Расчет выбросов от неорганизованных источников
при земляных работах
Земляные работы следует выполнять в соответствии с проектной документацией. Земляные работы включают прежде всего рытье траншей роторными и траншейными экскаваторами, погрузочно-разгрузочные работы, взрывные работы и др. При этом в атмосферу обычно поступает пыль, размер которой менее 10 мкм. Крупные частицы или сразу падают на почву, или оседают из воздуха через непродолжительное время. Вынос в атмосферу мельчайших частиц в свободном состоянии в виде аэрозолей загрязняет воздушное пространство главным образом вблизи производства работ /39/.
Пыль, оседая на землю, поверхность водоемов, зданий, сооружений выступает в основной своей роли источника загрязнения почвы и водоемов, что предопределяет накопление вредных веществ до и выше предельных концентраций.
8.1 Расчет выбросов от неорганизованных источников
при выемочно-погрузочных работах
При работе экскаваторов пыль выделяется, главным образом, при погрузке материалов в автосамосвалы. Объем пылевыделения определяется по формуле /39/:
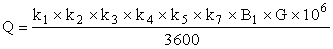 (8.1)
где k1 - доля пылевой фракции в породе: определяется путем промывки и просева средней пробы с выделением фракции размером 0-200 мкм;
k2 - переходящей в аэрозоль летучей пыли с размером частиц 0-50 мкм по отношению ко всей пыли в материале (предполагается, что не вся летучая пыль переходит в аэрозоль) (табл. Г.1);
k3 - коэффициент, учитывающий скорость ветра в зоне работы экскаватора. Берется в соответствии с табл. Г.2;
k4 - коэффициент, учитывающий местные условия и принимаемый в соответствии с табл. Г.3;
k5 - коэффициент, учитывающий влажность материала и принимаемый в соответствии с табл. Г.4;
G - количество перерабатываемой экскаватором породы, т/ч;
k7 - коэффициент, учитывающий крупность материала и принимаемый в соответствии с табл. Г.7;
8.2 Расчет выбросов от неорганизованных источников
при пересыпке материала
Интенсивными неорганизованными источниками пылеобразования являются пересыпки материала, погрузка материала в открытые вагоны, полувагоны, загрузка материала грейфером в бункер, разгрузка самосвалов в бункер, ссыпка материала открытой струей в склад и др. Объемы пылевыделений от всех этих источников могут быть рассчитаны по формуле:
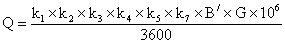 (8.2)
где k1, k2, k3, k4, k5, k7 - коэффициенты, аналогичные коэффициентам в формуле 8.1;
В/ - коэффициент, учитывающий высоту пересыпки и принимаемый по данным табл. Г.7;
G - производительность узла пересыпки, т/ч.
8.2.1 Сдувы пыли
При постоянной интенсивности источника пылевыделения уровень местного загрязнения атмосферы является функцией скорости воздуха в месте расположения источника, направления воздушного потока, степени его турбулентности, расстояния от очага пылевыделения до места отбора пробы воздуха.
С возрастанием скорости воздушного потока до наступления равновесия преобладает процесс рассеивания выделяемой источником пыли, и ее концентрация в воздухе снижается. При дальнейшем возрастании скорости потока начинает преобладать процесс сдувания пыли и запыленность воздуха увеличивается.
Процесс сдувания пыли весьма сложен, его интенсивность зависит от целого ряда факторов: дисперсного состава пыли и формы пылинок, ее минералогического и химического состава, удельного веса, физико-химических свойств, величины сил адгезии, скорости воздушного потока, уровня его запыленности и т.д.
Основным из этих факторов является скорость воздушного потока, так как сдувание пыли происходит лишь в том случае, когда действие аэродинамических сил на пылинку превышает действие всех остальных сил.
Сдувы определяются как выбросы при статистическом хранении материала:
q=k3´k4´k5´k6´k7´q/´F, г/с (8.3)
где k3, k4, k5, k7 - коэффициенты, аналогичные коэффициентам в формуле 8.1;
k6 – коэффициент, учитывающий профиль поверхности складируемого материала и определяемый как соотношение  , где Fфакт - фактическая поверхность материала с учетом рельефа его сечения (учитывать только площадь, на которой производятся погрузочно-разгрузочные работы);
F – поверхность пыления в плане, м2;
q/ - унос пыли с одного квадратного метра фактической поверхности в условиях, когда k3=1; k5=1, принимается в соответствии с данными таблицы Г6.
8.3 Расчет выбросов от неорганизованных источников
при автотранспортных работах
8.3.1 Расчет выбросов пыли при движении автотранспорта
Движение автотранспорта - экскаваторов, трубоукладчиков, бульдозеров, самосвалов и др. - в местах производства земляных работ обусловливает выделение пыли, а также газов от двигателей внутреннего сгорания. Пыль выделяется в результате взаимодействия колес с полотном дороги и сдува ее с поверхности материала, груженного в кузов машины.
Общее количество пыли, выделяемое автотранспортом, определяется по формуле:
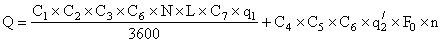 (8.4)
где С1 - коэффициент, учитывающий среднюю грузоподъемность единицы автотранспорта и принимаемый в соответствии с табл. Г.8.
Средняя грузоподъемность определяется как частное от деления суммарной грузоподъемности всех действующих в карьере машин на их число n при условии, что максимальная и минимальная грузоподъемность отличается не более, чем в два раза.
С2 - коэффициент, учитывающий среднюю скорость передвижения транспорта в карьере и принимаемый в соответствии с табл. Г.9.
Средняя скорость транспортирования определяется по формуле:
 (8.5)
С3 - коэффициент, учитывающий состояние дорог и принимаемый в соответствии с табл. Г.10;
С4 - коэффициент, учитывающий профиль поверхности материала на платформе и определяемый как соотношение , где Fфакт - фактическая поверхность материала на платформе;
F0 - средняя площадь платформы. Значение С4 колеблется в пределах 1,3-1,6 в зависимости от крупности материала и степени заполнения платформы;
С5 - коэффициент, учитывающий скорость обдува материала, которая определяется как геометрическая сумма скорости ветра и обратного вектора средней скорости движения транспорта. Значение коэффициента приведено в табл. Г.11;
С6 - коэффициент, учитывающий влажность поверхностного слоя материала и принимаемый в соответствии с табл. Г.4;
N - число ходов (туда и обратно) всего транспорта в час;
L - средняя протяженность одной ходки в пределах карьера, км;
q1 - пылевыделение в атмосферу на 1 км пробега, при С1=1, С2=1, С3=1 принимается равным 1450 г;
q/2 - пылевыделение с единицы фактической поверхности материала на платформе, г/м2с; q/2=q/ (табл. Г.6);
F0 - средняя площадь платформы, м2;
n - число автомашин, работающих в карьере;
С7 - коэффициент, учитывающий долю пыли, уносимой в атмосферу, и равный 0,01.
8.3.2 Расчет выбросов от автотранспорта
Расход топлива в кг/ч на одну л.с. мощности составляет ориентировочно* для карбюраторных двигателей 0,4 кг/л.с.ч и для дизельных двигателей - 0,25 кг/л.с.ч. Количество выхлопных газов при работе карьерных машин составляет 15-20 кг на 1 кг израсходованного топлива.
Приближенный расчет количества токсичных веществ, содержащихся в выхлопных газах автомобилей, можно производить, используя коэффициенты эмиссии, приведенные в табл. Г.12.
Количество вредных веществ, поступающих в атмосферу, определяют путем умножения величины расхода топлива в тоннах на соответствующие коэффициенты. Данные по расходу топлива для некоторых автомашин приведены в табл. Г.14.
*Точные данные брать по техническим характеристикам.
8.4 Расчет выбросов от неорганизованных источников
при взрывных работах
Взрывные работы сопровождаются массовым выделением пыли. Большая мощность пылевыделения обусловливает кратковременное загрязнение атмосферы, в сотни раз превышающее ПДК. Для расчета единовременных выбросов пыли при взрывных работах следует использовать формулу:
Q=a1´a2´a3´a4´D´105 (8.6)
где а1 - количество материала, поднимаемого в воздух при взрыве 1 кг взрывчатого вещества (4-5 т/кг);
а2 - доля переходящей в аэрозоль летучей пыли с размером частиц 0-50 мкм по отношению к взорванной горной массе (в среднем а2=2´10-5);
а3 - коэффициент, учитывающий скорость ветра в зоне взрыва (а3=k3), табл. Г.2;
а4 - коэффициент, учитывающий влияние обводнения скважин и предварительного увлажнения забоя (табл. Г.15);
D - величина заряда взрывчатого вещества, кг.
Поскольку длительность эмиссии пыли при взрывных работах невелика (в пределах 10 мин), то эти загрязнения следует принимать во внимание в основном при расчете залповых выбросов предприятия.
Количество газовых примесей*, выделяющихся при взрывах, можно рассчитать, используя данные таблиц Г.16 и Г.17.
*удельный вес образующихся газовых примесей:
ρСО=1.25 кг/нм3
ρNO2=2.05 кг/нм3
ρSО2=2.67 кг/нм3
9 Расчет выбросов от неорганизованных источников
при механической обработке металлов
Механическая обработка металла - технологический процесс, широко применяемый в различных отраслях как вспомогательное производство.
При определении выбросов от оборудования механической обработки металлов расчетным методом используются удельные показатели выделения загрязняющих веществ /37/.
В методике приведены значения удельных технологических нормативов выделений для наиболее распространенных типов оборудования механической обработки металлов. В тех случаях, когда сведения о применяемых на производстве оборудовании и материалах в настоящей методике отсутствуют, следует руководствоваться отраслевыми методиками, по согласованию с территориальными управлениями МООС РК.
В связи с особенностями процессов механической обработки металлов удельные показатели выделения устанавливают как массу промышленной пыли или другого загрязняющего вещества, образующуюся в единицу времени на единицу оборудования.
Валовые выделения загрязняющих веществ при механической обработке металлов рассчитываются исходя из нормочасов работы станочного парка.
К механической обработке металлов относятся процессы резания (точения, фрезерования, сверления, строгания) и абразивной обработки (обдирка, заточка, шлифование, полирование) и др.
Характерной особенностью процессов механической обработки является образование отходов в виде твердых частиц (промышленной пыли), а в случае применения смазочно-охлаждающих жидкостей (СОЖ) - аэрозолей масла или эмульсола
Источниками образования и выделения загрязняющих атмосферу веществ являются различные металлорежущие, абразивные (шлифовальные) и другие станки. Интенсивность образования загрязнителей зависит от ряда технологических факторов:
- вида обрабатываемого материала;
- режима обработки;
- производительности и мощности оборудования;
- вида и расхода СОЖ.
- геометрических параметров инструмента и обрабатываемых изделий.
При расчетах выбросов необходимо учитывать, что все перечисленные виды выбросов относятся к неорганизованным только тогда, когда технологические объекты расположены вне производственных помещений и не оборудованы системами местных отсосов.
9.1 Расчет выбросов загрязняющих веществ при механической обработке
металлов без применения СОЖ
Наибольшим пылевыделением сопровождаются процессы абразивной обработки металлов: зачистка, полирование, шлифование и др. Образующаяся при этом пыль на 30-40% по массе представляет материал абразивного круга и на 60-70% - материал обрабатываемого изделия. Интенсивность пылевыделения при этих видах обработки связана, в первую очередь, с величиной абразивного инструмента и некоторых технологических параметров резания. При обработке войлочными и матерчатыми кругами образуется войлочная (шерстяная) или текстильная (хлопковая) пыль с примесью полирующих материалов, например, пасты ГОИ.
Удельные показатели выделения пыли основным технологическим оборудованием при механической обработке металлов без охлаждения приведены в табл. Д.1-Д.6.
В таблице Д.1 даны показатели удельного выделения абразивной, металлической, войлочной и др. пыли по разным видам оборудования. Таблица содержит также сведения по пылеобразованию при обработке деталей из стали, сплавов феррадо, алюминия.
В отдельную таблицу Д.2 выделены удельные показатели выделения пыли при шлифовке и полировании изделий в гальваническом производстве.
Таблица Д.3 содержит показатели удельных выделений пыли при абразивной заточке режущего инструмента по конкретным маркам, моделям или типоразмерам станка.
Удельные выделения пыли при механической обработке чугуна представлены в таблице Д.4.
Удельные выделения пыли при механической обработке цветных металлов представлены в таблице Д.5. При отсутствии данных, приведенныхв таблице Д.5, расчеты следует произвести по данным таблицы Д.6.
Выбросы загрязняющих веществ, образующихся при механической обработке металлов, без применения СОЖ, от одной единицы оборудования, определяется по формулам:
а) валовый выброс для источников выделения, необеспеченных местными отсосами:
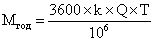 , т/год (9.1)
где k - коэффициент гравитационного оседания;
Q - удельное выделение пыли технологическим оборудованием, г/с (табл. Д.1-Д.5);
Т - фактический годовой фонд времени работы одной единицы оборудования, час;
б) максимальный разовый выброс для источников выделения, необеспеченных местными отсосами:
 , г/с (9.2)
Количество твердых частиц, поступающих в атмосферу, зависит от дисперсного состава пыли. По мере удаления от источника выделения происходит осаждение частиц за счет сил гравитации.
Поэтому для источников выделения, не оборудованных местными отсосами, при расчете количества вредных частиц, поступающих через систему общеобменной вентиляции или через оконные и дверные проемы в помещениях, не оборудованных системой общеобменной вентиляции, необходимо к значению выбросов этих веществ вводить поправочный коэффициент - коэффициент гравитационного оседания (k).
С учетом имеющихся данных о распределении частиц в зависимости от их размеров с удалением от источника выделения необходимо принимать поправочный коэффициент к значениям расчетных показателей выбросов вредных веществ: для пыли абразивной и металлической k=0.2, для других видов пылей k=0.4.
Для источников выделения, работающих на открытом воздухе, коэффициент гравитационного оседания учитывается только при расчете максимальных разовых выбросов.
9.2 Расчет выбросов загрязняющих веществ при механической обработке
металлов с применением СОЖ
В ряде процессов механической обработки металлов и их сплавов применяют СОЖ, которые в зависимости от физико-химических свойств основной фазы подразделяются на водные, масляные и специальные.
Применение СОЖ сопровождается образованием тонкодисперсного масляного аэрозоля и продуктов его термического разложения.
Количество выделяющегося аэрозоля зависит от многих факторов: формы и размеров изделия, режимов резания, расхода и способов подачи СОЖ. Экспериментально установлена зависимость количества выделений масляного аэрозоля от энергетических затрат на резание металла. Удельные показатели выделений в этом случае определяются как масса загрязняющего вещества, выделяемая на единицу мощности оборудования (на 1 кВт мощности привода станка).
Применение СОЖ снижает выделение пыли до минимальных значений, однако, в процессах шлифования изделий количество выделяющейся совместно с аэрозолями СОЖ металлоабразивной пыли остается значительным (до 10%).
Удельные выделения аэрозолей масла и эмульсола при механической обработке металлов с охлаждением представлены в табл. Д.7.
Данные о выделении некоторых загрязняющих веществ при электрофизической обработке металлов приведены в табл. Д.8.
Выбросы СОЖ от одной единицы оборудования при обработке металлов рассчитываются по формуле:
в) валовый
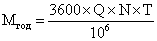 , т/год (9.3)
где Q - удельные показатели выделения масла или эмульсола на 1 кВт мощности оборудования, г/с (табл. Д.6);
N - мощность установленного оборудования, кВт.
г) максимальный разовый
 , г/с (9.4)
При механической обработке металлов выделяющаяся пыль металлическая (частицы до 200 мкм) классифицируются как взвешенные вещества (код 2902).
Другие виды пылей необходимо нормировать по веществам:
- пыль войлочная - пыль меховая (шерстяная, пуховая) (код 2920);
- пыль текстильная - пыль хлопковая (код 2917);
- пыль полировальной пасты ГОИ - хрома трехвалентные соединения (в пересчете на Cr3+) (код 0228).
10 Расчет выбросов от неорганизованных источников
при нанесении лакокрасочных материалов
Проведение покрасочных работ является одним из способов защиты металлических сооружений от коррозии, а также позволяет уменьшить потери нефтепродуктов при испарении.
При определении выделений при нанесении лакокрасочных материалов используются расчетные методы /36/.
Процесс формирования покрытия на поверхности изделия заключается в нанесении ЛКМ и его сушке. Процесс нанесения покрытия может быть различным, но преимущественно осуществляется методом пневматического распыления.
В процессе окраски и сушки происходит полный переход летучей части краски (растворителей) в парообразное состояние причем, при окраске выделяется 20-30% паров растворителей, при сушке - остальное его количество.
Выброс поллютантов (загрязнителей) зависит от ряда факторов: способа окраски, производительности применяемого оборудования, состава лакокрасочного материала и др.
В качестве исходных данных для расчета выбросов загрязняющих веществ при различных способах нанесения ЛКМ принимают: фактический или плановый расход окрасочного материала, долю содержания в нем растворителя, долю компонентов лакокрасочного материла, выделяющихся из него в процессах окраски и сушки.
В методике приведены данные для наиболее распространенных видов материалов, используемых в окрасочном производстве. В случае, когда на конкретном производстве применяются оборудование и материалы, сведения по которым в настоящей методике отсутствуют или для расчета жидких и газообразных выбросов используются данные о площади окрашиваемой поверхности рекомендуется руководствоваться отраслевыми методиками и справочными данными, по согласованию с территориальными управлениями МООС РК.
10.1 Валовый выброс нелетучей (сухой) части аэрозоля краски, выделяющегося при нанесении ЛКМ на поверхность изделия (детали), определяется по формуле:
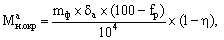 т/год (10.1)
где mф - фактический годовой расход ЛКМ (т);
dа - доля краски, потерянной в виде аэрозоля, (%, мас.), табл. Е.3;
fр - доля летучей части (растворителя) в ЛКМ, (%, мас.), табл. Е.2;
h - степень очистки воздуха газоочистным оборудованием (в долях единицы).
Максимальный разовый выброс нелетучей (сухой) части аэрозоля краски, выделяющегося при нанесении ЛКМ на поверхность изделия (детали), определяется по формуле:
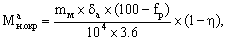 г/с (10.2)
где mм - фактический максимальный часовой расход ЛКМ, с учетом дискретности работы оборудования (кг/час) При отсутствии этих данных допускается использовать максимальную паспортную производительность.
10.2 Валовый выброс индивидуальных летучих компонентов ЛКМ рассчитывается по формулам:
а) при окраске:
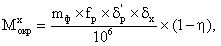 т/год (6.3)
где d¢р - доля растворителя в ЛКМ, выделившегося при нанесении покрытия, (%, мас.), табл. Е.3;
dх -содержание компонента «х» в летучей части ЛКМ, (%, мас.), табл. Е.2
б) при сушке:
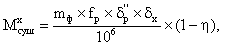 т/год (6.4)
где d¢¢р - доля растворителя в ЛКМ, выделившегося при сушке покрытия, (%, мас.), табл. Е.3.
10.3 Максимальный разовый выброс индивидуальных летучих компонентов ЛКМ рассчитывается по формулам:
а) при окраске:
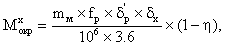 г/с (6.5)
где mм - фактический максимальный часовой расход ЛКМ, с учетом дискретности работы оборудования (кг/час) При отсутствии этих данных допускается использовать максимальную паспортную производительность;
б) при сушке:
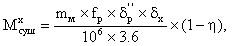 г/с (6.6)
где mм - фактический максимальный часовой расход ЛКМ, с учетом времени сушки (кг/час). Время сушки берется согласно технологических или справочных данных на данный вид ЛКМ.
Общий валовый или максимальный разовый выброс по каждому компоненту летучей части ЛКМ рассчитывается по формуле:
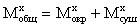 (6.7)
10.4 Таблица Е.2 содержит информацию о составе ЛКМ в соответствии с действующими ГОСТами, ТУ и т.п., т.е. с вязкостью «исходного товарного ЛКМ, поставляемого заводом-изготовителем».
При использовании дополнительных количеств растворителей известного состава для доведения ЛКМ до рабочей вязкости величину «летучей части» (в % массовых) надо увеличить пропорционально количеству введенного растворителя. Поскольку эта добавка может варьироваться в довольно широких пределах и зависит как от свойств самого технологического оборудования для нанесения ЛКМ, так и от требуемого качества наносимого покрытия (толщина слоя, укрывистость и т.д.), в методике приведены данные, гарантированно соответствующие стандартам на ЛКМ.
11 Расчет выбросов от передвижных источников
Расчет выбросов загрязняющих веществ выполняется для шести загрязняющих веществ: оксида углерода (СО), углеводородов (СН), оксидов азота (в пересчете на диоксид азота NO2), сажи (С), соединений серы (в пересчете на диоксид серы SO2) и соединений свинца (Pb). Для автомобилей с карбюраторными двигателями рассчитывается выброс СО, СН, NO2, SO2 и Pb; для автомобилей с дизельными двигателями – СО, СН, NO2, С и SO2 /41/.
Выброс i-го вещества одним автомобилем k-й группы в день (г) при выезде с территории стоянки 
 , и возврате

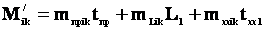 (11.1)
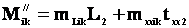 (11.2)
где  - удельный выброс i-го вещества при прогреве двигателя автомобиля k-й группы, г/мин;
 - пробеговый выброс i-го вещества при движении автомобиля по территории стоянки с относительно постоянной скоростью, г/км;
 - удельный выброс i-го вещества при работе двигателя на холостом ходу, г/мин;
 - время прогрева двигателя, мин;
 ,
 - пробег автомобиля по территории стоянки в день, км;
 ,
 - время работы двигателя на холостом ходу при выезде (возврате) на территорию или в помещение стоянки, мин.
Массовый выброс продуктов неполного сгорания при прогреве двигателя в данном случае величина непостоянная, по мере прогрева двигателя выбросы СО, СН и С уменьшаются. должен отражать интегральную оценку выброса за время . Выбросы NO2 на этом режиме незначительны.
Скорость движения автомобилей по территории стоянки составляет 10-20 км/ч, нагрузка практически отсутствует, поэтому основную часть выброса составляют продукты неполного сгорания (СО, СН, С).
Значения , и для различных групп автомобилей приведены в табл. Ж.1-Ж.7. Приведенные в таблицах значения отражают категорию автомобилей, структуру парка по грузоподъемности и пассажировместимости, тип двигателя и используемое топливо, организацию контроля содержания вредных веществ в отработанных газах, период года.
Периоды года (холодный, теплый, переходный) условно определяется по величине среднемесячной температуре. Месяцы, в которых среднемесячная температура ниже –5оС, относятся к холодному периоду, месяцы со среднемесячной температурой выше +5оС – к теплому периоду, а с температурой от –5оС до +5оС – к переходному. Для стоянок, находящихся в разных климатических зонах, продолжительность условных периодов будет разной. Влияние периода года учитывается только для выезжающих автомобилей.
Пробег автомобиля k-й группы по территории стоянки в день определяется путем замера пути ( ), проходимого автомобилем от центра площадки, выделенной для стоянки данной группы автомобилей, до выездных ворот (при выезде) и от выездных ворот до центра стоянки ( ) при въезде.
Выброс загрязняющих веществ при движении по пандусу учитывается только при хранении автомобилей в многоэтажных гаражах. Значения и в этом случае увеличивается на величину  , где - длина пандуса, км.
Выбросы загрязняющих веществ при прогреве и работе двигателя на холостом ходу автомобилями с бензиновыми и дизельными двигателями (табл. Ж.1, Ж.3, Ж.5) соответствуют ситуации, когда на стоянке не проводится работа по контролю токсичности отработавших газов в соответствии с ГОСТ 17.2.2.03-87 и ГОСТ 21393-75. При проведении экологического контроля удельные выбросы загрязняющих веществ автомобилями снижаются, поэтому значения и (табл. Ж.1, Ж.4, Ж.6, Ж.7) должны пересчитываться по формулам:
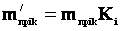 , г/мин (11.3)
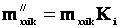 , г/мин (11.4)
где  - коэффициент, учитывающий снижение выброса i-го вещества при проведении экологического контроля (табл. Ж.8).
Контроль токсичности отработавших газов автомобилей при выезде (возврате) на линию на специальных контрольно-регулировочных пунктах (КРП) позволяет добиться более существенного снижения выбросов СО и СН при работе двигателей на холостом ходу, чем только при ТО-2. Проверке при этом подлежат не менее 3-5% автомобилей, выпускаемых на линию ежедневно, т.е. каждый автомобиль проверяется не реже 1 раза в месяц.
Валовый выброс i-го вещества автомобилями рассчитывается раздельно для каждого периода года по формуле:
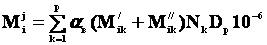 , т/год (11.5)
где  - коэффициент выпуска
 - количество автомобилей k-й группы в хозяйстве;
 - количество дней работы в расчетном периоде (холодном, теплом, переходном);
 - период года (Т – теплый, П – переходный, Х - холодный).
Количество рабочих дней в расчетном периоде ( ) зависит от режима работы стоянки и длительности периодов со средней температурой ниже –5оС, от –5оС до +5оС, выше 5оС. Длительность расчетных периодов и среднемесячные температуры определяются по Справочнику по климату. Для холодного периода расчет проводится для каждого месяца.
Для определения общего валового выброса ( ) валовые выбросы одноименных веществ по периодам года суммируются:
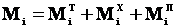 , т/год (11.6)
Максимально разовый выброс i-го вещества ( ) определяется по формуле:
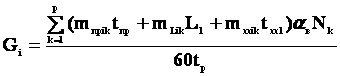 , г/с (11.7)
где  - время разъезда автомобилей.
Время разъезда автомобилей определяется по формуле:
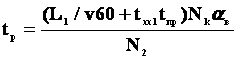 , мин (11.8)
где  - скорость движения машин по территории стоянки; км/ч
N2 – количество одновременно выпускаемых машин, шт.
Максимально разовый выброс рассчитывается для месяца с наиболее низкой среднемесячной температурой.
Величина зависит от температуры воздуха (табл. Ж.9)
При работе автомобилей с двигателем на этилированном бензине тетраэтилсвинец разрушается, образуя токсичные соединения свинца. Эти соединения выбрасываются с отработавшими газами в виде аэрозолей.
Выброс соединений свинца одним автомобилем k-й группы при выезде с территорий стоянки и возврате определяется по формуле:
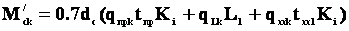 (11.9)
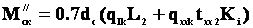 (11.10)
где  - содержание свинца в одном литре бензина (АИ-93 – 0.37 г/л, А-76 - 0.17 г/л);
 ,
 - расход бензина при прогреве и работе двигателя на холостом ходу, л/мин;
 - расход топлива при движении по территории стоянки, л/км
- коэффициент снижения выбросов при проведении работ по контролю токсичности выхлопных газов.
Данные о расходе бензина автомобилями в разные периоды года приведены в табл. Ж.10.
Данные по расходу бензина при прогреве и работе двигателя на холостом ходу, приведенные в табл. Ж.10, соответствуют ситуации, когда на предприятии не проводится работа по контролю токсичности ОГ в соответствии с ГОСТ 17.2.2.03-67 ( =1). При проведении контроля и снижаются, что учитывается . При проведении контроля на токсичность ОГ только при ТО-2 - =0.87, при организации контроля при выпуске на линию =0.79.
Валовый выброс соединений свинца рассчитывается раздельно для каждого периода года.
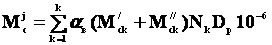 , т/год (7.11)
Полученные результаты затем суммируются:
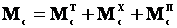 , т/год (7.12)
Максимальный разовый выброс соединений свинца 
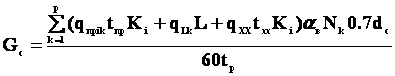 (7.13)
Максимальный разовый выброс рассчитывается для месяца с наиболее низкой среднемесячной температурой.
При хранении грузовых автомобилей и автобусов на закрытых стоянках расчет выбросов выполняется как для теплого периода года.
11.1 Расчет выбросов загрязняющих веществ
при эксплуатации аккумуляторных батарей
При зарядке аккумуляторных батарей максимальное количество загрязняющих веществ выделяется в конце заряда.
Для расчета выбросов серной кислоты и щелочи на аккумуляторном участке используется удельное выделение аэрозолей серной кислоты и щелочи (данные приведены в таблице Ж.11).
Валовый выброс загрязняющих веществ подсчитывается по формуле:
M=0.9´U´Q´A/109, т/год (7.14)
где Q - зарядная емкость батареи;
U - удельное выделение аэрозоля серной кислоты, мг/А.ч.=1;
A - количество проведенных зарядов за год
Максимально разовый выброс рассчитывается по формуле:
G=0.9´U´Q´N´10-3/3600/T, г/с (7.15)
где N - максимальное количество батарей, присоединяемых одновременно к зарядному устройству;
T - цикл проведения зарядки в день, ч
12 Примеры расчета неорганизованных выбросов
12.1 Расчет выбросов от нефтегазового оборудования
Пример расчета неорганизованных выбросов приведен для условной нефтеперекачивающей станции, представленной одной промплощадкой. Основной производственной задачей НПС является прием в резервуары, подогрев и транспортировка нефти, поступающей непосредственно с нефтяного месторождения. Кроме того, на НПС периодически осуществляют налив нефти в железнодорожные и автоцистерны.
В состав НПС входят следующие объекты производственного и обслуживающего назначения:
- котельная;
- печи подогрева нефти;
- магистральная насосная;
- стояки налива нефти;
- резервуары для аварийного сброса нефти;
- нефтеловушка;
- пруд отстаивания;
- земляной амбар (шламонакопитель);
К неорганизованным выбросам относятся выбросы: от размещенного в производственном помещении, не оснащенном вентиляционными установками, технологического оборудования магистральной насосной; через негерметичности фланцевых соединений и запорно-регулирующей арматуры; от открытых поверхностей нефтеловушки, пруда отстаивания и земляного амбара (шламонакопителя).
Выбросы от остальных источников загрязнения являются организованными.
12.1.1 Определение выбросов загрязняющих веществ от технологического оборудования магистральной насосной
В производственном помещении магистральной насосной установлены три центробежных насоса с торцевым уплотнением вала – «НМ-2500/210». Время работы насосов – 8760 ч/год.
Максимальный разовый выброс углеводородов, г/с, от одной единицы технологического оборудования насосной определяется по формуле (6.2):

где 0.02 – удельное выделение загрязняющих веществ, кг/час
Годовые (валовые) выбросы от одной единицы оборудования (т/год) определяют по формуле (6.3):
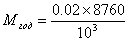
где 8760 – время работы насосов, ч/год.
Таким образом, максимальный разовый и валовый выбросы углеводородов с учетом одновременной работы всех трех насосов составят 0.017 г/с и 17.52 т/год соответственно
12.1.2 Определение выбросов загрязняющих веществ от открытой поверхности нефтеловушки и пруда отстаивания
Валовый выброс углеводородов в атмосферу (т/год) определяется по формуле 6.7:
G=8.76´3.158´240´10-3=6.639
где 3.158 – значение qср при среднегодовой температуре 10оС и скорости ветра 0.5 м/с, г/м2´час;
240 – площадь поверхности нефтеловушки, м2.
Максимальный разовый выброс углеводородов в атмосферу (г/с) определяется по формуле 6.8:
М=3.158´240/3600=0.211
Аналогично рассчитываются выбросы от открытой поверхности пруда отстаивания.
12.1.5 Расчет выбросов от открытой поверхности земляного амбара (шламонакопителя)
Валовый выброс углеводородов в атмосферу (т/год) определяется по формуле 6.10:
G=6´(2.16+2.88)´200´10-3=6.048,
где 2.16 и 2.88 – нормы естественной убыли соответственно в осенне-зимний и весенне-летний периоды, кг/м2 в мес.;
200 – площадь поверхности земляного амбара, м2.
Максимальный разовый выброс углеводородов в атмосферу (г/с) определяется по формуле 6.9:
М=2.88´200/2592=0.22
12.1.4 Расчет выбросов от неподвижных соединений и ЗРА на открытой площадке
12.1.4.1 Утечка углеводородов через фланцы и другие неподвижные соединения определяется по формуле 6.1:
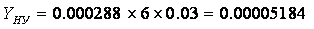 ,
где 0.000288 - утечка через 1 фланец по таблице Б.1, кг/час;
6 - общее число фланцев на площадке, шт.;
0.03 - доля фланцев, потерявших герметичность (таблица 6.1.);
12.1.4.2 Утечка углеводородов через неплотности ЗРА определяется также по формуле 6.1:
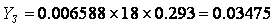
где 0.006588 - утечка через 1 ЗРА по таблице Б.1, кг/час;
18 - число единиц ЗРА на газовом потоке участка 1, шт.;
0.293 - доля количества ЗРА, потерявших герметичность.
При небольшом числе фланцев и других неподвижных соединений утечками через них можно пренебречь.
12.2 Расчет выбросов от вспомогательных производств
12.2.1 Сварочные работы
Вид сварочных работ - ручная дуговая сварка штучными электродами. Используются электроды марки МР-1. Годовой расход электродов составляет 325 кг, максимальный часовой - 2 кг.
Порядок расчета:
Согласно таблице В.1 при сварке электродами марки М-1 выделяются два вида загрязняющих веществ - оксид (II) железа (0123) и оксид марганца (0143). Удельный выброс оксида железа составляет 9,72 г/кг, оксида марганца - 1,08. Подставляя все известные значения в формулы 3.1 и 3.2, получаем:
для оксида железа:
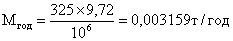
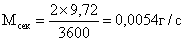
для оксида марганца:
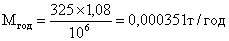
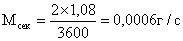
Способ окраски – пневматический. Марка используемого ЛКМ – ПФ-115. Годовой расход краски – 2,5 т, максимальный часовой расход – 15 кг.
Порядок расчета:
В соответствии с таблицей Е.3 доля краски, потерянной в виде аэрозоля, равна 30%. Доля летучей части определяется по таблице Е.2 и составляет 45%.
Подставляем все известные значения в формулу 10.1 и 10.2:
взвешенные вещества
валовый
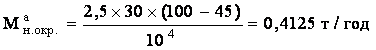
максимальный разовый
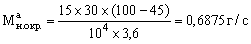
Доля растворителя, выделяющегося при нанесении ЛКМ, составляет 25%, (по табл. Е.3), а при сушке - 75%.
При использовании краски марки ПФ-115 выделяются загрязняющие вещества ксилол и уайт-спирит. Содержание ксилола в летучей части ЛКМ составляет 50% (по табл.Е.2). Такое же содержание имеет уайт-спирит. Следовательно, значения выбросов ксилола и уайт-спирита будут одинаковы.
Расчет валового и максимального разового индивидуального выбросов индивидуальных компонентов ЛКМ проводится по формулам 10.3, 10.4, 10.5 и 10.6
валовый выброс ксилола
а) при окраске
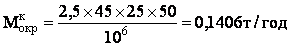
б) при сушке
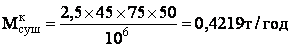
максимальный разовый выброс
а) при окраске
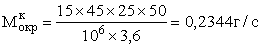
б) при сушке
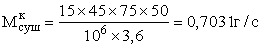
Оборудование представлено следующими металлообрабатывающими станками:
- продольно-фрезерный;
- сверлильный;
- заточной.
Мощность продольно-фрезерного станка – 18 кВт. Диаметр шлифовального круга заточного станка 150 мм.
Обработка металлов на фрезерном станке ведется с применением смазывающе-охлаждающих жидкостей (СОЖ). В качестве СОЖ используется эмульсия с содержанием эмульсола 2%.
Время работы оборудования 2204 часа в год.
По формулам 9.1 и 9.2 определяем выбросы загрязняющих веществ
а) валовый
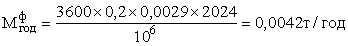
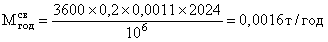
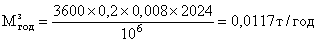
б) максимальный разовый
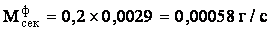
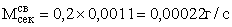
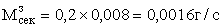
для пыли абразивной
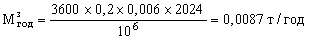
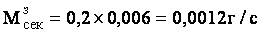
Согласно таблице Д.7 удельные выделения аэрозолей эмульсола для продольно-фрезерного станка составляет 0,05´10-5 г/с на 1 кВт мощности станка. По формуле 9.3 и 9.4 определяем выбросы эмульсола от фрезерного станка
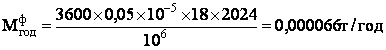
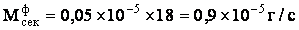
Результаты расчетов сведены в таблицу 12.1
Таблица 12.1
Выбросы вредных веществ от вспомогательных производств
|
Наименование загрязняющего вещества |
Общие выбросы ЗВ |
|
|
Валовый т/год |
Максимальный разовый, г/с |
|
|
Сварочные работы |
||
|
оксид (II) железа |
0,003159 |
0,0054 |
|
оксид марганца |
0,000351 |
0,0006 |
|
Нанесение ЛКМ |
||
|
взвешенные вещества |
0,4125 |
0,6875 |
|
ксилол |
0,5625 |
0,9375 |
|
уайт-спирит |
0,5625 |
0,9375 |
|
Механическая обработка металлов |
||
|
взвешенные вещества |
0,0175 |
0,0024 |
|
пыль абразивная |
0,0087 |
0,0012 |
|
эмульсол |
0,000066 |
0,9´10-5 |
В таблице 12.2 представлены значения расчетных параметров. Ниже под таблицей приведены расчеты выбросов загрязняющих веществ.
Таблица 12.2
|
Источник загрязнения, наименование расчетного параметра |
Значение расчетного параметра |
|
Пересыпка материала |
|
|
Производительность узла пересыпки, т/ч |
440 |
|
Высота падения материала, м |
5 |
|
Доля пылевой фракции в материале (k1) |
0,05 |
|
Доля пыли от всей массы, переходящая в аэрозоль, (k2) |
0,02 |
|
Скорость ветра, м/с |
4 |
|
Коэффициент, учитывающий метеоусловия, (k3) |
1,2 |
|
Коэффициент, учитывающий местные условия, степень защищенности узла от внешних воздействий, (k4) |
0,1 |
|
Влажность материла, % |
4 |
|
Коэффициент, учитывающий влияние влажности материала, (k5) |
0,7 |
|
Коэффициент, учитывающий высоту падения материала, (В/) |
1,4 |
|
Коэффициент, учитывающий крупность материала, (k7) |
0,5 |
|
Автотранспорт |
|
|
Средняя грузоподъемность автосамосвала |
15 |
|
Значение С1 (табл. Г.8) |
1,3 |
|
Суммарное число ходок машин (туда и обратно) в час (N) |
60 |
|
Число машин (n), шт. |
20 |
|
Средняя протяженность одной ездки (L), км |
5 |
|
Средняя скорость транспортирования, км/ч |
15 |
|
Значение С2 (по табл. Г.9) |
1,5 |
|
Значение С3 (по табл. Г.10) |
0,5 |
|
Средняя площадь платформы машин, м2 |
12 |
|
Средняя площадь материала на платформе, м2 |
15 |
|
Значение С4 (отношение ср. пл. материала к ср. пл. платформы) |
1,25 |
|
Скорость ветра, м/с |
5 |
|
Скорость обдува, м/с |
7 |
|
Значение С5 (табл. Г.11) |
1,5 |
|
Влажность материала, % |
2,5 |
|
Значение С6 (табл. Г) |
0,8 |
|
Пылевыделение на 1 км пробега (q1) при С1=1; С2=1; С3=1, г |
1450 |
|
Пылевыделение с единицы поверхности материала (q2) при С4=1; С5=1; С6=1, г/м2´с |
0,003 |
|
Значение С7=k7 |
0,001 |
|
Выемочно-погрузочные работы |
|
|
Количество перерабатываемой экскаваторами породы (G), т/ч |
100 |
|
Доля пылевой фракции (0-200 мкм) в породе (P1=k1) (табл. 4.1) |
0,03 |
|
Содержание частиц, переходящих в аэрозоль, размером до 50 мкм в пыли (P2=k2) (табл. Г.1) |
0,01 |
|
Скорость ветра в зоне работы экскаватора, м/с |
5 |
|
Значение Р3 (табл. Г.2) |
1,2 |
|
Влажность материала, % |
2,5 |
|
Значение Р4 (Г.4) |
0,8 |
|
Значение В/ (Г.7) |
0,4 |
|
Значение Р5=k7 (табл. Г.5) |
0,5 |
|
Взрывные работы |
|
|
Удельный расход ВВ, кг/м3 |
0,55 |
|
Удельный вес породы, т/м3 |
2,5 |
|
Количество материала, поднимаемого в воздух при взрыве 1 кг ВВ (а1), т/кг |
4,5 |
|
Доля переходящей в аэрозоль летучей пыли по отношению к 1 т породы (а2) |
0,00002 |
|
Скорость ветра, м/с |
5 |
|
Значение а3 (табл. Г.2) |
1,2 |
|
Значение а4 (скважины обводняются, орошение зоны не производится) (табл. Г.14) |
0,5 |
|
Объем взрываемого блока: тыс. м3 тыс. т |
20 50 |
|
Суммарная величина (D) взрываемого заряда ВВ, кг |
11000 |
Выбросы при пересыпке материала
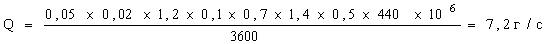
Выбросы пыли от автотранспорта
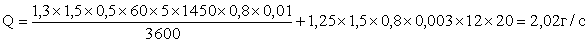
Выбросы при выемочно-погрузочных работах
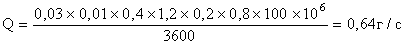
Выбросы при взрывных работах
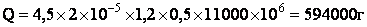
12.2.5 Передвижные источники
Автостоянка открытого типа вместимостью 50 легковых автомобилей (Nk). В качестве топлива используется бензин марки А-76. Следовательно, содержание свинца в топливе составляет 0.17 г/л. Количество одновременно выпускаемых автомашин (N2) не превышает 1 шт. Согласно МСН 2.04.01.98 «Строительная климатология» для северных регионов страны длительность холодного периода (Dр) составляет 151 день, теплого – 153, переходного 61. Контроль токсичности выхлопных газов автомобилей (Кi) не проводится. Коэффициент выхода машин на линию (αв) равен 1.
Время прогрева машин (tпр) в холодный период составляет 28 мин, в теплый – 2, в переходный - 6. Время работы машин на холостом ходу (tхх) - 1 мин. Пробег по территории 1 машины (выезд) (L1) - 0.075 км. Пробег по территории 1 машины (въезд) (L2) - 0.075 км. Длина пандуса Lp - 0 км. Скорость движения машин по территории (v) - 15 км/час.
Порядок расчета:
Время разъезда машин определяется по формуле 11.8. В холодный, теплый и переходный периоды время разъезда составит соответственно:
tp=(0.075/15´60+1+28)´50´1/1=1465
tp=(0.075/15´60+1+2)´50´1/1=165
tp=(0.075/15´60+1+6)´50´1/1=365
Расчет выбросов диоксида азота
Выброс от 1 машины при выезде, г, определяется по формулам 11.1, 11.3 и 11.4. В холодный, теплый и переходный периоды выбросы от 1 машины при выезде составят соответственно:
=0.1´28´1+0.3´0.075+0.05´1´1=2.87 =0.05´2´1+0.4´0.075+0.05´1´1=0.18 =0.1´6´1+0.3´0.075+0.05´1´1=0.673 Выброс от 1 машины при возвращении, г, определяется по формулам 11.2, 11.3 и 11.4. В холодный, теплый и переходный периоды выбросы от 1 машины при возвращении составят соответственно:
=0.3´0.075+0.05´1´1=0.0725 г =0.4´0.075+0.05´1´1=0.08 =0.3´0.075+0.05´1´1=0.0725 =1´(2.87+0.0725)´50´151/106=0.0222
 =1´(0.18+0.08)´50´153/106=0.00199
 =1´(0.673+0.0725)´50´61/106=0.002274
Таким образом, общий валовый выброс, т/год, составит согласно формуле 11.6
=0.0222+0.00199+0.002274=0.026464
Gi=1´2.87´50/1465/60=0.001633 г/с
Аналогично определяют валовый и максимальный разовый выбросы для других веществ: диоксида серы, углеводородов, оксида углерода.
Расчет выбросов свинца и его неорганических соединений
) для холодного, теплого и переходного периодов составляет соответственно 0.028, 0.023 и 0.025 л/мин (по таблице Ж.12). Расход топлива при движении по территории ( ) для холодного, теплого и переходного периодов составляет соответственно 0.164, 0.131 и 0.14 л/км. Расход топлива при работе на холостом ходу ( ) для холодного, теплого и переходного периодов составляет 0.023 л/мин. Коэффициент снижения выбросов при отсутствии контроля (Ki) равен 1.Порядок расчета
Выброс от 1 машины при выезде, г, определяют по формуле 11.9. В холодный, теплый и переходный периоды выбросы от 1 машины при выезде составят соответственно:
 =0.7´0.17´(0.028´28´1+0.164´0.075+0.023´1´1)=0.0975
=0.7´0.17´(0.023´2´1+0.131´0.075+0.023´1´1)=0.00938
=0.7´0.17´(0.025´6´1+0.14´0.075+0.023´1´1)=0.02184
Выброс от 1 машины при возвращении определяют по формуле 11.10. В холодный, теплый и переходный периоды выбросы от 1 машины при выезде составят соответственно:
 =0.7´0.17´(0.164´0.075+0.023´1´1)=0.0042
=0.7´0.17´(0.131´0.075+0.023´1´1)=0.00391
=0.7´0.17´(0.14´0.075+0.023´1´1)=0.00399
 =1´(0.0975+0.0042)´50´151/106=0.000768
 =1´(0.00938+0.00391)´50´153/106=0.0001017
 =1´(0.02184+0.00399)´50´61/106=0.0000788
Таким образом, общий валовый выброс составит согласно формуле 11.12:
 =0.000768+0.0001017+0.0000788=0.0009485 т/год
Gс=1´0.0975´50/1465/60=0.0000555 г/с
12.2.5.1 Аккумуляторные батареи
В год зарядным устройством производится 80 зарядов (два аккумулятора, 40 зарядов каждый). Одновременно можно заряжать 2 батареи. Время зарядки составляет 120 ч/год. В качестве электролита используется серная кислота.
С учетом исходных данных валовый выброс серной кислоты равен согласно формуле 11.14:
М=0.9´1´190´80/109=0.00001368 т/год
где 190 - зарядная емкость батареи;
1 -удельное выделение аэрозоля серной кислоты, мг/А.ч.=1 (таблица Ж.11);
80 - количество проведенных зарядов за год,
Максимально разовый выброс по формуле 11.15 составляет:
G=0.9´1´190´2´10-3/3600/3=0.000032 г/с
где 2 - максимальное количество батарей, присоединяемых одновременно к зарядному устройству;
3 - цикл проведения зарядки в день, ч
СПИСОК ИСПОЛЬЗОВАННЫХ ИСТОЧНИКОВ
1 Закон Республики Казахстан «Об охране окружающей среды», 1997.
2 Закон Республики Казахстан «Об охране атмосферного воздуха», №302-II 11 2002.
3 СТ РК 1.5-2000. ГСС РК. Общие требования к построению, изложению, оформлению и содержанию стандартов.
4 СТ РК ГОСТ Р ИСО 14001-2000. Системы управления окружающей средой. Требования и руководство по применению.
5 СТ РК ГОСТ Р ИСО 14004-2000. Системы управления окружающей средой. Общие руководящие указания по принципам, системам и средствам обеспечения функционирования.
6 ГОСТ 17.2.1.04-77 Охрана природы. Атмосфера. Метеорологические аспекты загрязнения и промышленные выбросы. Основные термины и определения.
7 ГОСТ 17.2.1.03-84 Охрана природы. Атмосфера. Термины и определения контроля загрязнения.
8 РД 39-002-98 «Правила безопасности при эксплуатации магистральных нефтепроводов» - Алматы: АО «НКТН КазТрансОйл», 1999.
9 РД 39-003-98 «Правила пожарной безопасности при эксплуатации магистральных нефтепроводов» - Алматы: АО «НКТН КазТрансОйл», 1999.
10 РД 39-006-99 «Инструкция по ликвидации аварий и повреждений на магистральных нефтепроводах» - Алматы: АО «НКТН КазТрансОйл», 2000.
11 РД 39-008-99 «Инструкция по ликвидации аварий и повреждений на магистральных нефтепроводах».
12 РД 39-012-99 «Правила эксплуатации очистных сооружений, нефтебаз, наливных пунктов и перекачивающих станций магистральных нефтепроводов» - Алматы: АО «НКТН КазТрансОйл», 2000.
13 РД 39-014-99 «Инструкция по рекультивации земель, загрязненных нефтью и нефтепродуктами при эксплуатации магистральных нефтепроводов» - Алматы: АО «НКТН КазТрансОйл», 2000.
14 РД 39-044-00 «Инструкция по контролю за состоянием почв на объектах магистральных нефтепроводов». ТОО «Казахское Агентство прикладной экологии». Алматы: АО «НКТН КазТрансОйл», 2000.
15 РД 39-032-02 «Правила капитального ремонта магистральных нефтепроводов» - Астана: АО «НКТН КазТрансОйл», 2003.
16 РД 39-049-03 «Методика определения количества вытекшей нефти при авариях на магистральных нефтепроводах» – Астана: АО «КазТрансОйл», 2003.
17 РД 39-061-03 «Методика оценки экономической природоохранных мероприятий на магистральных нефтепроводах». НТЦ АО «НКТН КазТрансОйл», 2002.
18 РД 39-062-03 «Правила охраны окружающей среды при транспортировке нефти». НТЦ АО «НКТН КазТрансОйл», 2002.
19 Методические указания по расчету валовых выбросов вредных веществ в атмосферу для предприятий нефтепереработки и нефтехимии. (РД 17-89). М., Миннефтехимпром, 1990.
20 Шишкин Г.В. Справочник по проектированию нефтебаз. Л., Недра, 1978.
21 Сборник по расчету выбросов в атмосферу загрязняющих веществ различными производствами. Л.: Гидрометеоиздат, 1986.
22 Сборник методик по расчету выбросов вредных веществ в атмосферу различными производствами. Алматы. 1996г.
23 Методика по определению выбросов вредных веществ в атмосферу на предприятиях Госкомнефтепродукта РСФСР, Астрахань, 1988.
24 Нормы по естественной убыли нефтепродуктов при приеме, хранении, отпуске, а также транспортировании по магистральным нефтепродуктам. Алматы, 1995.
25 Методика расчета вредных выбросов в атмосферу из нефтехимического оборудования. (РМ 62-91-90). Воронежский филиал Гипрокаучука. Воронеж, 1991.
26 Защита атмосферы от промышленных загрязнений. /Справочник в 2-х частях. Под редакцией С. Калверта и Г.М. Инглунда. Часть 2. М.; Металлургия, 1988.
27 Compilation of Air Pollution Emission Factors. Vol. 1. Stationery Point and Area Sources. N.S.EPA. AP-42, IV Edition, Sept. 1985.
28 Общие правила взрывобезопасности для взрывоопасных химических, нефтехимических и нефтеперерабатывающих производств. (ПБ 09-170-98) М., Госгортехнадзор, 1998.
29 Методические рекомендации по определению норм потерь углеводородного сырья при его подготовке и переработке на компрессорных станциях и газоперерабатывающих заводах. Краснодар, ВНИПИгазпереработка, 1989.
30 Правила безопасности в нефтяной и газовой промышленности. (РД 08-200-98). М., Госгортехнадзор, 1998.
31 Правила технической эксплуатации резервуаров и инструкции по их ремонту/ Государственный комитет СССР по обеспечению нефтепродуктами. – М.: Недра, 1988.
32 РНД 211.2.02.03-2004 «Методика расчета выбросов загрязняющих веществ в атмосферу при сварочных работах (по величинам удельных выбросов)».
33 РНД 211.2.02.05-2004 «Методика расчета выбросов загрязняющих веществ в атмосферу при нанесении лакокрасочных материалов (по величинам удельных выбросов)».
34 РНД 211.2.02.06-2004 «Методика расчета выбросов загрязняющих веществ в атмосферу при механической обработке металлов (по величинам удельных выбросов)».
35 РНД 211.2.02.09-2004 «Методика расчета выбросов загрязняющих веществ в атмосферу из резервуаров».
36 Методическое пособие по расчету выбросов от неорганизованных источников в промышленности строительных материалов. НПО «Союзстромэкология». Новороссийск, 1989.
37 Методика проведения инвентаризации выбросов загрязняющих веществ в атмосферу для автотранспортных предприятий (расчетным методом). Москва, 1991 с дополнениями.
Приложение А
(справочное)
Санитарно-гигиенические нормативы некоторых загрязняющих веществ*
Таблица А.1
|
Код ЗВ |
Наименование ЗВ |
ПДКмр, мг/м3 |
ПДКсс, мг/м3 |
ОБУВ, мг/м3 |
Кл. опасности |
|
Углеводороды предельные алифатического ряда |
|||||
|
0402 |
Бутан /89/ |
200 |
- |
- |
4 |
|
0403 |
Гексан /118/ |
60 |
- |
- |
4 |
|
0410 |
Метан /0718/ |
- |
- |
50 |
- |
|
0405 |
Пентан /381/ |
100 |
25 |
- |
4 |
|
Углеводороды непредельные |
|||||
|
0501 |
Амилен (смесь изомеров) /390/ |
1,5 |
1,5 |
- |
4 |
|
0521 |
Пропилен /400/ |
3 |
3 |
- |
3 |
|
0502 |
Бутилен /94/ |
3 |
3 |
- |
4 |
|
0526 |
Этилен /585/ |
3 |
3 |
- |
3 |
|
Углеводороды ароматические |
|||||
|
0602 |
Бензол /57/ |
1,5 |
0,1 |
- |
2 |
|
0612 |
Изопропилбензол /237/ |
0,014 |
0,014 |
- |
4 |
|
0616 |
Ксилолы /273/ |
0,2 |
0,2 |
- |
3 |
|
0621 |
Толуол /473/ |
0,6 |
0,6 |
- |
3 |
|
0627 |
Этилбензол /582/ |
0,02 |
0,02 |
- |
3 |
|
Прочие вещества |
|||||
|
0303 |
Аммиак /27/ |
0,2 |
0,04 |
- |
4 |
|
1401 |
Ацетон /398/ |
0,35 |
0,35 |
- |
4 |
|
1601 |
Гидроперекись изопропилбензола /329/ |
0,007 |
0,007 |
- |
2 |
|
2732 |
Керосин /0645/ |
- |
- |
1,2 |
- |
|
2735 |
Масло минеральное нефтяное /0707/ |
- |
- |
0,05 |
- |
|
1409 |
Метилэтилкетон /0189/ |
- |
- |
0,1 |
- |
|
0322 |
Серная кислота /437/ |
0,3 |
0,1 |
- |
2 |
|
0330 |
Сернистый ангидрид /436/ |
0,5 |
0,05 |
- |
3 |
|
0333 |
Сероводород /438/ |
0,008 |
- |
- |
2 |
|
2748 |
Скипидар /442/ |
2 |
1 |
- |
4 |
|
1052 |
Спирт метиловый /288/ |
1 |
0,5 |
- |
3 |
|
1061 |
Спирт этиловый /574/ |
5 |
5 |
- |
4 |
|
1048 |
Спирт изобутиловый /326/ |
0,1 |
0,1 |
- |
4 |
|
2750 |
Сольвент нафта /1144/ |
- |
- |
0,2 |
- |
|
2752 |
Уайт-спирит /1287/ |
- |
- |
1 |
- |
|
2754 |
Углеводороды предельные алифатического ряда С1-С10 /497/ |
- |
25 |
4 |
|
|
- |
Углеводороды предельные С1-С5 // |
- |
- |
50 |
- |
|
- |
Углеводороды предельные С6-С10 // |
- |
- |
30 |
- |
|
- |
Углеводороды предельные С12-С19 // |
1 |
- |
- |
4 |
|
1555 |
Уксусная кислота /501/ |
0,2 |
0,06 |
- |
3 |
|
1071 |
Фенол /512/ |
0,01 |
0,0003 |
- |
2 |
|
2425 |
Фурфурол /531/ |
0,05 |
0,05 |
- |
3 |
|
1325 |
Формальдегид /522/ |
0,035 |
0,003 |
- |
2 |
|
0349 |
Хлор /532/ |
0,1 |
0,03 |
- |
2 |
|
0316 |
Хлористый водород (соляная кислота) /141/ |
0,2 |
0,2 |
- |
2 |
|
1078 |
Этиленгликоль /1440/ |
- |
- |
1 |
- |
Таблица А.2
|
Код ЗВ |
Наименование ЗВ |
ПДКмр, мг/м3 |
ПДКсс, мг/м3 |
ОБУВ, мг/м3 |
Кл. опасности |
|
0101 |
Алюминия оксид (в пересчете на алюминий) /18/ |
0.01 |
2 |
||
|
0109 |
Бериллий и его соединения (в пересчете на бериллий) /0134/ |
0.00001 |
|||
|
0110 |
диВанадий пентоксид (пыль) (Ванадия пятиокись) /104/ |
0.002 |
1 |
||
|
0113 |
Вольфрам триоксид (Ангидрид вольфрамовый) /108/ |
0.15 |
3 |
||
|
0118 |
Титан диоксид /1215/ |
0.5 |
|||
|
0123 |
Железо (II) оксид (в пересчете на железо) /226/ |
0.04 |
3 |
||
|
0133 |
Кадмий оксид (в пересчете на кадмий) /247/ |
0.0003 |
1 |
||
|
0134 |
Кобальт (кобальт металлический) /262/ |
0.0004 |
2 |
||
|
0138 |
Магний оксид /276/ |
0.4 |
0.05 |
3 |
|
|
0143 |
Марганец и его соединения (в пересчете на марганец (IV) оксид) /278/ |
0.01 |
0.001 |
2 |
|
|
0146 |
Медь (II) оксид (Меди оксид) (в пересчете на медь) /280/ |
0.002 |
2 |
||
|
0163 |
Никель (Никель металлический) /351/ |
0.001 |
2 |
||
|
0164 |
Никель оксид (в пересчете на никель) /352/ |
0.001 |
2 |
||
|
0168 |
Олово оксид (в пересчете на олово) /377/ |
0.02 |
3 |
||
|
0172 |
Алюминий, растворимые соли (нитрат, сульфат, хлорид) (в пересчете на алюминий) /017/ |
0.01 |
|||
|
0184 |
Свинец и его неорганические соединения (в пересчете на свинец) /433/ |
0.001 |
0.0003 |
1 |
|
|
0203 |
Хрома (VI) оксид /556/ |
0.0015 |
1 |
||
|
0207 |
Цинк оксид (в пересчете на цинк) /571/ |
0.05 |
3 |
||
|
0260 |
Кобальт оксид /264/ |
0.001 |
2 |
||
|
0266 |
Молибден и его неорганические соединения (молибдена (III) оксид, парамолибдат аммония и др.) (по молибдену) /337/ |
0.02 |
3 |
||
|
0283 |
Тантал /1174/ |
0.15 |
|||
|
0290 |
Сурьма /1170/ |
0.01 |
|||
|
0293 |
Цирконий и его неорганические соединения (диоксид, карбид, нитрид и др.) (в пересчете на цирконий) /573/ |
0.02 |
0.01 |
3 |
|
|
0301 |
Азота диоксид /5/ |
0.085 |
0.04 |
2 |
|
|
0309 |
Бор аморфный /0154/ |
0.01 |
|||
|
0326 |
Озон /367/ |
0.16 |
0.03 |
1 |
|
|
0337 |
Углерод оксид /498/ |
5 |
3 |
4 |
|
|
0342 |
Фтористые газообразные соединения (в пересчете на фтор) /530/ |
0.02 |
0.005 |
2 |
|
|
0343 |
Фториды неорганические хорошо растворимые - (натрия фторид, натрия гексафторид) /529/ |
0.03 |
0.01 |
2 |
|
|
0344 |
Фториды неорганические плохо растворимые - (алюминия фторид, кальция фторид, натрия гексафторалюминат) /528/ |
0.2 |
0.03 |
2 |
|
|
2907 |
Пыль неорганическая, содержащая двуокись кремния выше 70% (Динас и др.)/414/ |
0.15 |
0.05 |
3 |
|
|
2908 |
Пыль неорганическая: 70-20% двуокиси кремния (Шамот, Цемент и др.) /414/ |
0.3 |
0.1 |
3 |
|
|
2981 |
Пыль ферросплавов (железо - 51%, кремний - 47%) (по железу) /1092/ |
0.02 |
|||
|
2987 |
Пыль латуни (в пересчете на медь) /1045/ |
0.003 |
Таблица А.3
|
Код ЗВ |
Наименование ЗВ |
ПДКмр, мг/м3 |
ПДКсс, мг/м3 |
ОБУВ, мг/м3 |
Кл. опасности |
|
0101 |
Алюминия оксид (в пересчете на алюминий) /18/ |
- |
0.01 |
- |
2 |
|
0109 |
Бериллий и его соединения (в пересчете на бериллий) /0134/ |
- |
- |
0.00001 |
- |
|
0123 |
Железо (II) оксид (в пересчете на железо) /226/ |
- |
0.04 |
- |
3 |
|
0146 |
Медь (II) оксид (Меди оксид) (в пересчете на медь) |
- |
0.002 |
- |
2 |
|
0164 |
Никель оксид (в пересчете на никель) |
- |
0.001 |
- |
2 |
|
0184 |
Свинец и его неорганические соединения (в пересчете на свинец) /433/ |
0.001 |
0.0003 |
- |
1 |
|
0203 |
Хром (VI) (хром шестивалентный) (в пересчете на трехокись хрома) /556/ |
- |
0.0015 |
- |
1 |
|
0207 |
Цинк оксид (в пересчете на цинк) |
- |
0.05 |
- |
3 |
|
0228 |
Хрома трехвалентные соединения (в пересчете на Cr3+) /1397/ |
- |
- |
0.01 |
- |
|
0337 |
Углерод оксид /498/ |
5 |
3 |
- |
4 |
|
0703 |
Бенз/a/пирен (3,4-бензпирен) /48/ |
- |
0.000001 |
- |
1 |
|
1301 |
Проп-2-ен-1-аль (акролеин) /401/ |
0.03 |
0.01 |
- |
2 |
|
1864 |
Три (2-гидроксиэтил) амин (триэтаноламин) /1229/ |
- |
- |
0.04 |
- |
|
2732 |
Керосин /0645/ |
- |
- |
1.2 |
- |
|
2735 |
Масло минеральное нефтяное (веретенное, машинное, цилиндровое и др.) /0707/ |
- |
- |
0.05 |
- |
|
2868 |
Эмульсол (смесь: вода - 97.6%, нитрит натрия - 0.2%, сода кальцинированная - 0.2%, масло минеральное - 2%) /1431/ |
- |
- |
0.05 |
- |
|
2902 |
Взвешенные вещества /105/ |
0.5 |
0.15 |
- |
3 |
|
2907 |
Пыль неорганическая, содержащая двуокись кремния выше 70% /414/ |
0.15 |
0.05 |
- |
3 |
|
2917 |
Пыль хлопковая /416/ |
0.2 |
0.05 |
- |
3 |
|
2920 |
Пыль меховая (шерстяная, пуховая) /1046/ |
- |
- |
0.03 |
|
|
2930 |
Пыль абразивная (корунд белый, монокорунд) /1022/ |
- |
- |
0.04 |
- |
|
2987 |
Пыль латуни (в пересчете на медь) /1045/ |
- |
- |
0.003 |
- |
Таблица А.4
Нанесение лакокрасочных материалов
|
Код ЗВ |
Наименование вещества и № п/п |
ПДКмр мг/м3 |
ПДКсс, мг/м3 |
ОБУВ, мг/м3 |
Кл. опасности |
|
0616 |
Ксилол (смесь изомеров о-, м-, п-) /273/ |
0.2 |
3 |
||
|
0620 |
Винилбензол (Стирол) /106/ |
0.04 |
0.002 |
2 |
|
|
0621 |
Толуол /473/ |
0.6 |
3 |
||
|
0915 |
Хлорбензол /536/ |
0.1 |
3 |
||
|
1042 |
Бутан-1-ол (Спирт н-бутиловый) /92/ |
0.1 |
3 |
||
|
1046 |
4-Гидрокси-4-метилпентан-2-он (Спирт диацетоновый) /260/ |
0.3 |
|||
|
1048 |
2-Метилпропан-1-ол (Спирт изобутиловый) /326/ |
0.1 |
4 |
||
|
1061 |
Этанол (Спирт этиловый) /574/ |
5 |
4 |
||
|
1071 |
Фенол /512/ |
0.01 |
0.003 |
2 |
|
|
1078 |
Этан-1,2-диол (Этиленгликоль, Этандиол) /1440/ |
1 |
|||
|
1110 |
2-(Изобутокси) этанол (Моноизобутиловый эфир этиленгликоля, Бутилцеллозольв) /234/ |
1 |
0.3 |
3 |
|
|
1112 |
2-(2-Этоксиэтокси) этанол (Моноэтиловый эфир диэтиленгликоля, Этилкарбитол) /1494/ |
1.5 |
|||
|
1119 |
2-Этоксиэтанол (Этиловый эфир этиленгликоля, Этилцеллозольв) /1491/ |
0.7 |
|||
|
1210 |
Бутилацетат /100/ |
0.1 |
4 |
||
|
1240 |
Этилацетат /581/ |
0.1 |
4 |
||
|
1260 |
2-Этоксиэтилацетат (Целлозольвацетат) /1492/ |
1 |
|||
|
1325 |
Формальдегид /522/ |
0.035 |
0.003 |
2 |
|
|
1401 |
Пропан-2-он (Ацетон) /398/ |
0.35 |
4 |
||
|
1405 |
Растворитель древесно-спиртовой марки А (ацетоноэфирный) (контроль по ацетону) /419/ |
0.12 |
4 |
||
|
1408 |
4-Метилпентан-2-он (Метилизобутилкетон) /322/ |
0.1 |
4 |
||
|
1409 |
Бутан-2-он (Метилэтилкетон) /189/ |
0.1 |
|||
|
1411 |
Циклогексанон /563/ |
0.04 |
3 |
||
|
1913 |
2-Нитропропан /902/ |
0.1 |
|||
|
2704 |
Бензин (нефтяной, малосернистый в пересчете на углерод) /54/ |
5 |
1.5 |
4 |
|
|
2741 |
Гептановая фракция Нефрас ЧС 94/99 /236/ |
1.5 |
|||
|
2748 |
Скипидар (в пересчете на углерод) /442/ |
2 |
1 |
4 |
|
|
2750 |
Сольвент нафта /1144/ |
0.2 |
|||
|
2752 |
Уайт-спирит /1287/ |
1 |
|||
|
2902 |
Взвешенные вещества /105/ |
0.5 |
0.15 |
3 |
|
|
3542 |
Пропионовой кислоты у-лактон-3-(17-a-гидрокси-7-метокси андроста-З, 5-диен-17-а-ил) (Лактон) /1017/ |
0.03 |
* Справочный материал дан на базе РК 3.02.036.99 (ГН 2.1.6.695-98). В случае изменений необходимо производить сверку. Последнее переутверждение (по данным Госсанэпиднадзора) было сделано: № 629 от 18.08.2004 г и № 20.37 от 18.09.2004 г.
Приложение Б
(справочное)
Справочные данные о величинах утечек через неподвижные и подвижные соединения нефтегазового оборудования
Таблица Б.1
Утечки через неподвижные и подвижные соединения
|
Наименование оборудования, вид технологического потока |
Расчетная величина утечки, кг/час |
Расчетная доля уплотнений, потерявших герметичность, доли единицы (общее число уплотнений данного типа принято за 1) |
|
Запорно-регулирующая арматура |
||
|
Среда газовая |
0.020988 |
0.293 |
|
Легкие углеводороды. двухфазные среды |
0.012996 |
0.365 |
|
Тяжелые углеводороды |
0.006588 |
0.070 |
|
Водород |
0.008784 |
0.300 |
|
Предохранительные клапаны |
||
|
Парогазовые потоки |
0.136008 |
0.460 |
|
Легкие жидкие углеводороды |
0.08802 |
0.250 |
|
Тяжелые углеводороды |
0.111024 |
0.350 |
|
Фланцевые соединения |
||
|
Парогазовые потоки |
0.00072 |
0.030 |
|
Легкие жидкие углеводороды |
0.000396 |
0.050 |
|
Тяжелые углеводороды |
0.000288 |
0.020 |
Таблица Б.2
Количество выбросов паров нефтепродуктов в атмосферу из теплообменных аппаратов и средств перекачки в зависимости от вида нефтепродукта или средней температуры кипения жидкости (tкоС), кг/ч
|
Аппаратура и средства перекачки |
Газ, бензин и жидкости с tк<120оС |
Керосин, дизельное топливо и жидкости с tк=120-300оС |
Нефть, мазут и жидкости с tк>300оС |
|
Кожухотрубный теплообменник |
|||
|
-трубное пространство |
0.20 |
0.10 |
0.05 |
|
-межтрубное простанство |
0.20 |
0.10 |
0.05 |
|
Кожухотрубный холодильник |
0.20 |
0.10 |
0.05 |
|
Кожухотрубный кипятильник |
0.20 |
0.10 |
0.05 |
|
Погружной холодильник |
1.00 |
0.50 |
0.01 |
|
Аппарат воздушного охлаждения |
0.10 |
0.07 |
0.04 |
|
Насосы центробежные с одним уплотнением вала |
|||
|
-торцевым |
0.08 |
0.04 |
0.02 |
|
-сальниковым |
0.14 |
0.07 |
0.03 |
|
Насосы центробежные с двумя уплотнениями вала |
|||
|
-торцевым |
0.14 |
0.07 |
0.03 |
|
-сальниковым |
0.26 |
0.13 |
0.05 |
|
Насосы центробежные с двумя торцевыми уплотнениями или бессальниковые типа ЦНГ |
0.02 |
0.01 |
0.01 |
|
Компрессоры центробежные |
0.12 |
||
|
Компрессоры поршневые |
0.75 |
Таблица Б.3
Максимально-допустимые протечки запорной арматуры (по ГОСТ 9544-93, при приемо-сдаточных испытаниях)
|
Испытательная среда |
Единицы измерения |
Класс герметичности |
|||
|
А |
В |
С |
D |
||
|
Вода |
см3/мин×Дн |
нет видимых протечек |
0.0006 |
0.0018 |
0.006 |
|
Воздух |
см3/мин×Дн |
нет видимых протечек |
0.018 |
0.18 |
1.8 |
Примечания: 1. Класс герметичности указывается в ТУ на конкретный вид запорной арматуры. 2. Значения протечек соответствуют случаю истечения в атмосферу. 3. При определении протечек номинальный диаметр Дн принимается в мм. 4. По аналогии с водой принимаются протечки жидких продуктов, с воздухом - газообразных.
Таблица Б.4
Нормы герметичности предохранительных пружинных полноподъемных клапанов (по ГОСТ 9789-75)
|
Показатель |
Класс герметичности |
Ду |
|||
|
25 |
40, 50 |
80-100 |
150-200 |
||
|
Пропуск среды через затвор, см3/мин, не более |
1 |
2 |
5 |
10 |
15 |
|
2 |
5 |
10 |
25 |
40 |
|
Таблица Б.5
Значение qср в зависимости при различных температурах
и скорости ветра 0.5 м/с
|
Температура, оС |
qср, г/м2´час |
|
|
Открытая нефтеловушка |
Пруд-отстойник |
|
|
0 |
1.294 |
0.053 |
|
10 |
3.158 |
0.236 |
|
20 |
7.267 |
0.840 |
|
30 |
15.603 |
2.519 |
|
40 |
31.790 |
6.576 |
Таблица Б.6
Значение коэффициенты К11 в зависимости от степени укрытия поверхностей объектов сооружений механической очистки шифером или другим материалом
|
Степень укрытия, % |
К11 |
Степень укрытия, % |
К11 |
Степень укрытия, % |
К11 |
Степень укрытия, % |
К11 |
Степень укрытия, % |
К11 |
|
0 |
1.00 |
25 |
0.88 |
45 |
0.76 |
65 |
0.57 |
85 |
0.28 |
|
10 |
0.96 |
30 |
0.85 |
50 |
0.72 |
70 |
0.50 |
90 |
0.21 |
|
15 |
0.94 |
35 |
0.82 |
55 |
0.68 |
75 |
0.42 |
95 |
0.15 |
|
20 |
0.91 |
40 |
0.79 |
60 |
0.63 |
80 |
0.36 |
100 |
0.10 |
Таблица Б.7
Распределение территории Казахстана по климатическим зонам для применения норм естественной убыли нефтепродуктов
|
Климатические зоны |
Наименование области |
|
1 Южная (третья) |
Алматинская, Жамбылская, Кзылординская, Южно-Казахстанская, Атырауская, Мангистауская, южная часть Карагандинской (ранее Жезказганская) |
|
2 Средняя (вторая) |
остальные области РК |
Таблица Б.8
Нормы естественной убыли мазута при приеме, отпуске и хранении в открытых земляных амбарах
|
Наименование |
Климатическая зона |
|||
|
Южная |
Средняя |
|||
|
осенне-зимний |
Весенне-летний |
осенне-зимний |
весенне-летний |
|
|
Земляной амбар |
2.16 |
2.88 |
2.16 |
2.88 |
Приложение В
(справочное)
Удельные показатели выделения загрязняющих веществ
при сварочных работах
Таблица В.1
(на единицу массы расходуемых сварочных материалов)
|
Используемый материал и его марка |
Наименование и удельные количества нормируемых ЗВ, г/кг |
|||||||||
|
сварочный аэрозоль |
в том числе |
0342 Фтористые газообразные соединения (в пересчете на фтор) |
0301 Азот диоксид |
0337 Углерод оксид |
||||||
|
0123 Железо (II) оксид |
0143 Марганец и его соединения |
0203 Хрома (VI) оксид |
2908 Пыль неорганическая, содержащая SiOё2 (20-70%) |
Прочие |
||||||
|
Код и наименование |
Количество |
|||||||||
|
Св. материал |
аэрозоль |
0123 |
0143 |
0203 |
2908 |
Прочее |
кол-во |
0342 |
0301 |
0337 |
|||||
РУЧНАЯ ДУГОВАЯ СВАРКА |
|||||||||||||||
|
Ручная дуговая сварка сталей штучными электродами |
|||||||||||||||
|
АНВ-40 |
15.4 |
12.6 |
- |
- |
- |
344 Фториды ... |
2.8 |
- |
- |
- |
|||||
|
АНЖР-2 |
16.1 |
12.46 |
- |
0.83 |
- |
344 Фториды ... |
2.81 |
0.1 |
- |
- |
|||||
|
АНО-1 |
9.6 |
9.17 |
0.43 |
- |
- |
- |
2.13 |
- |
- |
||||||
|
АНО-3 |
17.0 |
15.42 |
1.58 |
- |
- |
- |
- |
- |
- |
||||||
|
АНО-4 |
17.8 |
15.73 |
1.66 |
- |
0.41 |
- |
- |
- |
- |
||||||
|
АНО-4ж |
11.0 |
10.2 |
0.8 |
- |
- |
- |
- |
- |
- |
||||||
|
АНО-5 |
14.4 |
12.53 |
1.87 |
- |
- |
- |
- |
- |
- |
||||||
|
АНО-6 |
16.7 |
14.97 |
1.73 |
- |
- |
- |
- |
- |
- |
||||||
|
АНО-7 |
12.21 |
8.53 |
1.58 |
- |
1.1 |
344 Фториды ... |
1.0 |
0.4 |
0.35 |
4.5 |
|||||
|
АНО-9 |
16.9 |
15.87 |
0.9 |
- |
- |
344 Фториды ... |
0.13 |
0.47 |
- |
- |
|||||
|
АНО-11 |
18.6 |
15.11 |
0.87 |
- |
- |
344 Фториды ... |
2.62 |
0.2 |
- |
- |
|||||
|
АНО-13 |
17.1 |
15.79 |
0.99 |
- |
0.32 |
- |
- |
- |
- |
||||||
|
АНО-14 |
11.2 |
10.5 |
0.7 |
- |
- |
- |
- |
- |
- |
||||||
|
АНО-15 |
19.5 |
17.28 |
0.99 |
- |
- |
344 Фториды ... |
1.23 |
0.43 |
- |
- |
|||||
|
АНО-17 |
11.3 |
9.89 |
0.6 |
- |
0.81 |
- |
- |
- |
- |
||||||
|
АНО-18 |
13.0 |
11.22 |
0.71 |
- |
1.07 |
- |
- |
- |
- |
||||||
|
АНО-19 |
12.8 |
12.03 |
0.77 |
- |
- |
- |
- |
- |
- |
||||||
|
АНО-20 |
10.0 |
9.34 |
0.66 |
- |
- |
- |
- |
- |
- |
||||||
|
АНО-24 |
11.5 |
10.7 |
0.8 |
- |
- |
- |
- |
- |
- |
||||||
|
АНО-27 |
17.8 |
15.93 |
0.82 |
- |
- |
344 Фториды ... |
1.05 |
- |
- |
- |
|||||
|
АНО-Т |
18.0 |
16.16 |
0.84 |
- |
- |
344 Фториды ... |
1.0 |
- |
- |
- |
|||||
|
АНО-Х |
15.3 |
13.16 |
1.29 |
- |
0.85 |
- |
- |
- |
- |
||||||
|
БСЦ-4 |
20.2 |
19.59 |
0.61 |
- |
- |
- |
- |
- |
- |
||||||
|
БСЦ-4а |
24.3 |
23.5 |
0.8 |
- |
- |
- |
- |
- |
- |
||||||
|
ВИ-10-6 |
15.6 |
13.84 |
0.31 |
0.45 |
- |
344 Фториды ... |
1.0 |
0.39 |
- |
- |
|||||
|
ВИ-ИМ-1 |
5.8 |
4.66 |
0.42 |
0.12 |
- |
164 Никель оксид |
0.6 |
0.63 |
- |
- |
|||||
|
ВП-4 |
14.1 |
9.39 |
- |
1.11 |
- |
344 Фториды ... |
3.6 |
0.1 |
- |
- |
|||||
|
ВСН-6 |
17.9 |
15.83 |
0.53 |
1.54 |
- |
- |
0.8 |
- |
- |
||||||
|
ДС-12 |
25.6 |
11.93 |
- |
0.64 |
- |
344 Фториды ... |
13.03 |
0.1 |
- |
- |
|||||
|
ЖД-3 |
9.8 |
8.48 |
1.32 |
- |
- |
- |
- |
- |
- |
||||||
|
ИК-13 |
4.2 |
3.43 |
0.53 |
0.24 |
- |
- |
1.6 |
- |
- |
||||||
|
ИМЕГ-10 |
6.9 |
5.05 |
0.34 |
0.18 |
- |
164 Никель оксид |
1.02 |
- |
- |
- |
|||||
|
266 Молибден … |
0.31 |
||||||||||||||
|
К-5 |
13.0 |
13.0 |
- |
- |
- |
- |
- |
- |
- |
||||||
|
К-5А |
24.1 |
18.54 |
1.11 |
- |
- |
344 Фториды ... |
4.45 |
0.5 |
- |
- |
|||||
|
КНЗ-32 |
11.4 |
11.04 |
0.36 |
- |
- |
- |
- |
- |
- |
||||||
|
МЗЗ-04 |
34.0 |
33.0 |
1.0 |
- |
- |
- |
- |
- |
- |
||||||
|
МЗЗ-Ш |
41.1 |
41.1 |
- |
- |
- |
- |
- |
- |
- |
||||||
|
МР-1 |
10.35 |
9.27 |
1.08 |
- |
- |
- |
- |
- |
- |
||||||
|
МР-3 |
10.6 |
9.04 |
1.56 |
- |
- |
- |
0.4 |
- |
- |
||||||
|
МР-4 |
10.8 |
9.72 |
1.08 |
- |
- |
- |
1.53 |
- |
- |
||||||
|
НБ-38 |
16.3 |
10.33 |
- |
0.4 |
- |
344 Фториды ... |
5.57 |
0.1 |
- |
- |
|||||
|
НБ-40 |
10.5 |
4.07 |
- |
0.24 |
- |
344 Фториды ... |
6.19 |
0.13 |
- |
- |
|||||
|
НЖ-13 |
4.2 |
3.43 |
0.53 |
0.24 |
- |
- |
1.6 |
- |
- |
||||||
|
НИ-ИМ-1 |
5.8 |
4.65 |
0.43 |
0.12 |
- |
164 Никель оксид |
0.6 |
0.63 |
- |
- |
|||||
|
НИАТ-1 |
4.7 |
4.18 |
0.12 |
0.4 |
- |
- |
0.35 |
- |
- |
||||||
|
НИАТ-3Н |
10.1 |
9.89 |
0.21 |
- |
- |
- |
- |
- |
|||||||
|
ОЗЛ-5 |
3.9 |
3.06 |
0.37 |
0.47 |
- |
- |
0.42 |
- |
- |
||||||
|
ОЗЛ-6 |
6.9 |
6.06 |
0.25 |
0.59 |
- |
- |
1.23 |
- |
- |
||||||
|
ОЗЛ-7 |
7.6 |
6.52 |
0.21 |
0.47 |
- |
344 Фториды ... |
0.4 |
0.69 |
- |
- |
|||||
|
ОЗЛ-9А |
5.0 |
3.37 |
0.97 |
0.27 |
- |
164 Никель оксид |
0.39 |
0.13 |
- |
- |
|||||
|
ОЗЛ-14 |
8.4 |
6.53 |
1.41 |
0.46 |
- |
- |
0.91 |
- |
- |
||||||
|
ОЗЛ-17У |
10.0 |
9.0 |
1.0 |
- |
- |
- |
0.8 |
- |
- |
||||||
|
ОЗЛ-20 |
5.0 |
3.56 |
0.35 |
0.1 |
- |
164 Никель оксид |
0.99 |
- |
- |
- |
|||||
|
ОЗЛ-22 |
20.0 |
7.9 |
0.8 |
1.3 |
- |
344 Фториды ... |
10.0 |
1.2 |
- |
- |
|||||
|
ОЗС-3 |
15.3 |
14.88 |
0.42 |
- |
- |
- |
- |
- |
- |
||||||
|
ОЗС-4 |
10.9 |
9.63 |
1.27 |
- |
- |
- |
- |
- |
- |
||||||
|
ОЗС-6 |
14.0 |
13.14 |
0.86 |
- |
- |
- |
1.53 |
- |
- |
||||||
|
ОЗС-12 |
12.0 |
8.9 |
0.8 |
0.5 |
- |
344 Фториды ... |
1.8 |
- |
- |
- |
|||||
|
ОМА-2 |
9.2 |
8.37 |
0.83 |
- |
- |
- |
- |
- |
|||||||
|
ОММ-5 |
30.0 |
26.27 |
1.83 |
- |
1.9 |
- |
- |
- |
- |
||||||
|
РБУ-4 |
6.9 |
6.16 |
0.74 |
- |
- |
- |
- |
- |
- |
||||||
|
РДЗБ-2 |
17.4 |
16.32 |
1.08 |
- |
- |
- |
- |
- |
- |
||||||
|
СК-2-50 |
12.0 |
11.1 |
0.9 |
- |
- |
- |
- |
- |
- |
||||||
|
СМ-5 |
10.3 |
9.3 |
1.0 |
- |
- |
- |
- |
- |
- |
||||||
|
СМА-2 |
9.2 |
8.37 |
0.83 |
- |
- |
- |
- |
- |
- |
||||||
|
УКС-42 |
14.5 |
13.3 |
1.2 |
- |
- |
- |
- |
- |
- |
||||||
|
УОНИ-13/45 |
16.31 |
10.69 |
0.92 |
- |
1.4 |
344 Фториды ... |
3.3 |
0.75 |
1.5 |
13.3 |
|||||
|
УОНИ-13/55 |
16.99 |
13.9 |
1.09 |
- |
1.0 |
344 Фториды ... |
1.0 |
0.93 |
2.7 |
13.3 |
|||||
|
УОНИ-13/65 |
7.5 |
4.49 |
1.41 |
- |
0.8 |
344 Фториды ... |
0.8 |
1.17 |
- |
- |
|||||
|
УОНИ-13/80 |
11.2 |
8.32 |
0.78 |
- |
1.05 |
344 Фториды ... |
1.05 |
1.14 |
- |
- |
|||||
|
УОНИ-13/85 |
13.0 |
9.8 |
0.6 |
- |
1.3 |
344 Фториды ... |
1.3 |
1.1 |
- |
- |
|||||
|
ЦЛ-17 |
10.0 |
9.2 |
0.63 |
0.17 |
- |
- |
1.13 |
- |
- |
||||||
|
ЦЛ-26М |
9.1 |
9.1 |
- |
- |
- |
- |
- |
- |
- |
||||||
|
ЦМ-6 |
48.7 |
44.4 |
4.3 |
- |
- |
- |
- |
- |
- |
||||||
|
ЦМ-7 |
37.0 |
35.05 |
1.95 |
- |
- |
- |
- |
- |
- |
||||||
|
ЦМ-8 |
25.0 |
23.5 |
1.5 |
- |
- |
- |
- |
- |
- |
||||||
|
ЦМ-9 |
19.0 |
15.9 |
0.3 |
- |
2.8 |
- |
- |
- |
- |
||||||
|
ЦМ-УПУ |
18.5 |
17.0 |
1.5 |
- |
- |
- |
- |
- |
- |
||||||
|
ЦН-6Л |
13.0 |
12.15 |
0.62 |
0.23 |
- |
- |
1.21 |
- |
- |
||||||
|
ЦТ-15 |
8.0 |
7.06 |
0.55 |
0.35 |
- |
164 Никель оксид |
0.04 |
1.61 |
- |
- |
|||||
|
ЦТ-28 |
13.9 |
10.76 |
0.93 |
0.21 |
- |
164 Никель оксид |
2.0 |
- |
- |
- |
|||||
|
ЦТ-36 |
7.6 |
6.21 |
1.19 |
- |
- |
164 Никель оксид |
0.12 |
0.66 |
- |
- |
|||||
|
266 Молибден … |
0.08 |
||||||||||||||
|
ЧМКТ-10 |
7.02 |
6.22 |
0.34 |
0.12 |
- |
266 Молибден … |
0.32 |
1.29 |
- |
- |
|||||
|
164 Никель оксид |
0.02 |
||||||||||||||
|
Э 48-М/18 |
13.2 |
9.27 |
1.0 |
1.43 |
- |
344 Фториды ... |
1.5 |
0.001 |
- |
- |
|||||
|
ЭА-395/8 |
18.5 |
16.98 |
1.2 |
0.32 |
- |
- |
- |
- |
- |
||||||
|
ЭА-395/9 |
16.0 |
15.47 |
0.1 |
0.43 |
- |
- |
0.9 |
- |
0.5 |
||||||
|
ЭА-400у |
11.0 |
7.4 |
0.7 |
0.9 |
- |
344 Фториды ... |
2.0 |
1.6 |
- |
- |
|||||
|
ЭА-400/10у |
7.1 |
5.02 |
0.48 |
0.85 |
0.72 |
118 Титан диоксид |
0.03 |
1.35 |
0.99 |
3.4 |
|||||
|
ЭА-48А/2 |
17.8 |
15.89 |
0.5 |
0.9 |
0.5 |
118 Титан диоксид |
0.01 |
1.76 |
0.9 |
1.9 |
|||||
|
ЭА-48-М/18 |
13.0 |
10.5 |
2.5 |
- |
- |
- |
- |
- |
- |
||||||
|
ЭА-48/22 |
10.6 |
6.79 |
1.01 |
1.3 |
- |
344 Фториды ... |
1.5 |
0.001 |
0.85 |
- |
|||||
|
ЭА-606/11 |
10.7 |
9.72 |
0.68 |
0.3 |
- |
- |
0.004 |
1.3 |
1.4 |
||||||
|
ЭА-686/11 |
13.0 |
11.8 |
0.8 |
0.4 |
- |
- |
- |
- |
- |
||||||
|
ЭА-903/12 |
25.0 |
22.2 |
2.8 |
- |
- |
- |
- |
- |
- |
||||||
|
ЭА-981/15 |
10.3 |
8.75 |
0.74 |
0.81 |
- |
- |
0.8 |
- |
- |
||||||
|
ЭРС-3 |
12.8 |
11.57 |
1.23 |
- |
- |
- |
- |
- |
- |
||||||
|
ЯФ-1 |
21.6 |
13.07 |
- |
1.03 |
- |
344 Фториды ... |
7.5 |
0.1 |
- |
- |
|||||
|
ЯФ-606 |
18.6 |
18.28 |
- |
- |
- |
344 Фториды ... |
0.32 |
0.1 |
- |
- |
|||||
|
Ручная дуговая наплавка сталей |
|||||||||||||||
|
ОЗН-250 |
22.4 |
20.77 |
1.63 |
- |
- |
- |
1.04 |
- |
- |
||||||
|
ОЗН-300 |
22.5 |
18.08 |
4.42 |
- |
- |
- |
1.09 |
- |
- |
||||||
|
ЭН-60М |
15.1 |
14.46 |
0.49 |
0.15 |
- |
- |
1.28 |
- |
- |
||||||
|
УОНИ-13/НЖ |
10.2 |
9.28 |
0.53 |
0.39 |
- |
- |
0.97 |
- |
- |
||||||
|
ОМГ-Н |
37.7 |
35.22 |
0.92 |
1.54 |
- |
164 Никель оксид |
0.02 |
1.74 |
- |
- |
|||||
|
НР-70 |
21.5 |
17.6 |
3.9 |
- |
- |
- |
- |
- |
- |
||||||
|
Наплавка поверхностных слоев на сталях электродами фтористокальциевого типа |
|||||||||||||||
|
ЦН-2 |
26.5 |
12.65 |
- |
1.16 |
- |
344 Фториды ... |
12.69 |
- |
- |
- |
|||||
|
Р6М5300 |
35.4 |
21.74 |
0.46 |
- |
- |
344 Фториды ... |
13.2 |
- |
- |
- |
|||||
|
С1 |
18.6 |
16.02 |
0.55 |
0.15 |
- |
344 Фториды ... |
1.88 |
- |
- |
- |
|||||
|
ОЗИ-3 |
14.0 |
13.33 |
0.49 |
0.18 |
- |
- |
1.97 |
- |
- |
||||||
|
ОЗШ-1 |
13.5 |
12.2 |
0.14 |
0.15 |
- |
344 Фториды ... |
1.01 |
1.1 |
- |
- |
|||||
|
Ручная дуговая сварка чугуна |
|||||||||||||||
|
ЦЧ-4 |
10.3 |
8.26 |
0.36 |
- |
0.3 |
146 Медь (II) оксид… |
0.05 |
1.87 |
- |
- |
|||||
|
110 Ванадий |
0.2 |
||||||||||||||
|
344 Фториды ... |
1.13 |
||||||||||||||
|
ОЗЧ-1 |
14.7 |
9.81 |
0.47 |
- |
- |
146 Медь (II) оксид… |
4.42 |
1.65 |
- |
- |
|||||
|
МНЧ-2 |
15.9 |
7.53 |
0.92 |
- |
0.06 |
164 Никель оксид |
2.37 |
1.34 |
- |
- |
|||||
|
344 Фториды ... |
1.41 |
||||||||||||||
|
146 Медь (II) оксид... |
3.61 |
||||||||||||||
|
ОЗЧ-3 |
14.0 |
13.34 |
0.48 |
0.18 |
- |
- |
1.97 |
- |
- |
||||||
|
Т-590 |
45.5 |
41.8 |
- |
3.7 |
- |
- |
- |
- |
- |
||||||
|
Т-620 |
42.5 |
39.63 |
- |
2.87 |
- |
- |
- |
- |
- |
||||||
|
ОЗЧ-2 |
10.0 |
4.63 |
0.2 |
- |
0.4 |
146 Медь (II) оксид... |
3.55 |
- |
- |
- |
|||||
|
344 Фториды ... |
1.22 |
||||||||||||||
|
ПАНЧ-11 |
10.7 |
4.47 |
1.4 |
- |
0.03 |
164 Никель оксид |
4.8 |
- |
- |
- |
|||||
|
ПАНЧ-12 |
9.6 |
4.80 |
1.7 |
- |
0.2 |
164 Никель оксид |
2.9 |
- |
- |
- |
|||||
|
Ручная электрическая сварка титана и его сплавов |
|||||||||||||||
|
Неплавящийся в аргоне и гелии |
9.2 |
- |
0.02 |
0.02 |
- |
118 Титан диоксид |
9.16 |
- |
- |
- |
|||||
|
326 Озон |
0.9 |
- |
- |
- |
|||||||||||
|
Вольфрамовый электрод |
3.8 |
- |
0.01 |
0.01 |
- |
118 Титан диоксид |
3.58 |
- |
- |
- |
|||||
|
326 Озон |
0.8 |
- |
- |
- |
|||||||||||
|
113 Вольфрам триоксид |
0.2 |
- |
- |
- |
|||||||||||
|
Ручная электрическая сварка меди и ее сплавов |
|||||||||||||||
|
Комсомолец-100 |
19.8 |
2.6 |
3.9 |
- |
3.5 |
146 Медь (II) оксид... |
9.8 |
1.11 |
0.76 |
- |
|||||
|
Вольфрамовый электрод под защитой гелия |
19.2 |
- |
- |
- |
- |
113 Вольфрам триоксид |
0.1 |
- |
- |
- |
|||||
|
146 Медь (II) оксид... |
19.1 |
- |
- |
- |
|||||||||||
|
Электродная проволока СрМ-0,75 (МРкМцТ) |
17.1 |
1.26 |
0.44 |
- |
- |
146 Медь (II) оксид... |
15.4 |
- |
- |
- |
|||||
|
Ручная электрическая сварка алюминиево-магниевых сплавов в среде инертных газов |
|||||||||||||||
|
Вольфрамовый электрод |
4.8 |
- |
- |
- |
0.6 |
101 Алюминия оксид… |
2.0 |
- |
- |
- |
|||||
|
138 Магний оксид |
0.8 |
- |
- |
- |
|||||||||||
|
113 Вольфрам триоксид |
1.4 |
- |
- |
- |
|||||||||||
|
326 Озон |
0.8 |
- |
- |
- |
|||||||||||
|
Ручная дуговая сварка алюминия и его сплавов |
|||||||||||||||
|
ОЗА-1 |
38.1 |
- |
1.14 |
0.36 |
- |
101 Алюминия оксид… |
36.6 |
- |
- |
- |
|||||
|
ОЗА-2/АК |
61.1 |
- |
1.83 |
0.67 |
- |
101 Алюминия оксид… |
58.6 |
- |
- |
- |
|||||
|
Неплавящийся в аргоне и гелии |
5.0 |
- |
0.15 |
0.05 |
- |
101 Алюминия оксид… |
4.8 |
- |
- |
- |
|||||
|
ВСН-6 |
17.9 |
- |
0.54 |
1.46 |
- |
101 Алюминия оксид… |
15.9 |
0.8 |
- |
- |
|||||
ПОЛУАВТОМАТИЧЕСКАЯ СВАРКА СТАЛЕЙ БЕЗ ГАЗОВОЙ ЗАЩИТЫ |
|||||||||||||||
|
Присадочной проволокой |
|||||||||||||||
|
ЭП-245 |
12.4 |
11.86 |
0.54 |
- |
- |
- |
0.36 |
- |
- |
||||||
|
ЦСК-3 |
13.9 |
12.79 |
1.11 |
- |
- |
- |
0.53 |
- |
- |
||||||
|
Порошковой проволокой |
|||||||||||||||
|
ЭПС-15/2 |
8.4 |
7.52 |
0.88 |
- |
- |
- |
0.77 |
- |
- |
||||||
|
ЦП- ДСК-1 |
11.7 |
10.93 |
0.77 |
- |
- |
- |
0.1 |
- |
- |
||||||
|
ПП- ДСК-2 |
11.2 |
10.78 |
0.42 |
- |
- |
- |
0.1 |
- |
- |
||||||
|
ПП-106 |
10.0 |
8.6 |
0.45 |
- |
- |
118 Титан диоксид |
0.4 |
- |
- |
- |
|||||
|
344 Фториды ... |
0.55 |
||||||||||||||
|
ПП-108 |
10.0 |
8.6 |
0.45 |
- |
- |
118 Титан диоксид |
0.4 |
- |
- |
- |
|||||
|
344 Фториды ... |
0.55 |
||||||||||||||
|
ПСК-3 |
7.7 |
7.29 |
0.41 |
- |
- |
- |
0.72 |
- |
- |
||||||
|
ПП-АН-1 |
9.8 |
9.3 |
0.5 |
- |
- |
- |
- |
- |
- |
||||||
|
ПП-АН-2 |
10.0 |
2.65 |
0.45 |
- |
- |
344 Фториды ... |
6.9 |
0.6 |
0.8 |
- |
|||||
|
ПП-АН-3 |
16.6 |
13.2 |
1.94 |
- |
- |
344 Фториды ... |
1.46 |
2.7 |
- |
- |
|||||
|
ПП-АН-4 |
19.5 |
15.5 |
2.54 |
- |
- |
344 Фториды ... |
1.46 |
0.65 |
- |
- |
|||||
|
ПП-АН-7 |
14.4 |
13.01 |
1.39 |
- |
- |
- |
1.45 |
- |
- |
||||||
|
В среде углекислого газа |
|||||||||||||||
|
ПП-АН-8 |
11.75 |
8.93 |
1.32 |
- |
- |
344 Фториды ... |
1.5 |
1.0 |
- |
- |
|||||
|
ПП-АН-9 |
11.7 |
8.4 |
0.9 |
- |
- |
344 Фториды ... |
2.4 |
- |
- |
- |
|||||
|
ПП- АН-10 |
19.0 |
16.6 |
0.4 |
- |
- |
344 Фториды ... |
2.0 |
- |
- |
- |
|||||
|
ПП- АН-11 |
20.1 |
17.8 |
0.5 |
- |
- |
344 Фториды ... |
1.8 |
- |
- |
- |
|||||
|
ПП- АН-17 |
34.1 |
32.4 |
- |
- |
- |
344 Фториды ... |
1.7 |
- |
- |
- |
|||||
|
ПП- АН-18 |
15.1 |
11.7 |
0.4 |
- |
- |
344 Фториды ... |
3.0 |
- |
- |
- |
|||||
|
ПП-АН-5 |
9.82 |
8.75 |
0.64 |
- |
0.43 |
- |
- |
- |
- |
||||||
ПОЛУАВТОМАТИЧЕСКАЯ СВАРКА СТАЛЕЙ В ЗАЩИТНЫХ СРЕДАХ |
|||||||||||||||
|
В среде углекислого газа электродной проволокой |
|||||||||||||||
|
Св-0,7ГС |
9.54 |
8.9 |
0.6 |
- |
0.04 |
- |
- |
- |
- |
||||||
|
Св-0,81Г2С |
10.0 |
7.67 |
1.9 |
- |
0.43 |
- |
- |
- |
- |
||||||
|
Св-07Г1С |
11.53 |
11.03 |
0.48 |
- |
0.02 |
- |
- |
- |
- |
||||||
|
Св-08ХГН2МТ |
7.0 |
6.61 |
0.2 |
0.1 |
0.02 |
164 Никель оксид |
0.07 |
- |
0.8 |
10.6 |
|||||
|
Св-08ХГСНЗМД |
4.4 |
3.1 |
0.1 |
1.2 |
- |
- |
- |
- |
- |
||||||
|
Св-08Х20Н9Г7Т |
12.0 |
6.49 |
4.85 |
0.48 |
- |
164 Никель оксид |
0.18 |
- |
- |
- |
|||||
|
Св-08Х19ЮФ2С3 |
7.0 |
3.54 |
0.42 |
1.5 |
1.5 |
0.04 |
- |
- |
14.0 |
||||||
|
Св-16Х16Н25М6 |
15.0 |
12.55 |
0.35 |
0.1 |
- |
2.0 |
- |
- |
2.5 |
||||||
|
Св-10Х20Н7СТ |
8.0 |
7.52 |
0.45 |
0.03 |
- |
- |
- |
- |
- |
||||||
|
Св-08Х19НФ2Ц2 |
8.0 |
6.44 |
0.4 |
0.5 |
- |
164 Никель оксид |
0.66 |
- |
- |
- |
|||||
|
Св-10Г2Н2СМТ |
12.0 |
11.86 |
0.14 |
- |
- |
- |
- |
- |
- |
||||||
|
Св-08ХГСМЗДМ |
4.4 |
3.97 |
0.22 |
0.16 |
- |
164 Никель оксид |
0.05 |
- |
0.52 |
11.0 |
|||||
|
ЭП-245 |
12.4 |
11.79 |
0.61 |
- |
- |
- |
- |
- |
3.2 |
||||||
|
ЭП-704 |
8.4 |
7.42 |
0.8 |
0.07 |
- |
164 Никель оксид |
0.11 |
- |
- |
- |
|||||
|
ЭП-854 |
7.6 |
6.22 |
0.7 |
0.6 |
- |
164 Никель оксид |
0.08 |
- |
- |
2.0 |
|||||
|
Плавящийся электрод |
9.7 |
6.83 |
1.05 |
0.8 |
- |
164 Никель оксид |
1.02 |
- |
0.43 |
7.85 |
|||||
|
В среде углекислого газа активированной проволокой |
|||||||||||||||
|
АП-АН-5 |
7.67 |
6.28 |
0.46 |
- |
- |
344 Фториды ... |
0.93 |
- |
- |
- |
|||||
|
АП-АН-2 |
14.4 |
13.02 |
0.73 |
- |
- |
344 Фториды ... |
0.65 |
- |
- |
- |
|||||
|
АП-АН-4 |
12.7 |
11.4 |
0.69 |
- |
- |
344 Фториды ... |
0.61 |
- |
- |
- |
|||||
|
ПП-АН8 |
17.0 |
13.8 |
2.0 |
- |
- |
344 Фториды ... |
1.2 |
0.3 |
- |
- |
|||||
|
ПП-АНА1 |
15.1 |
9.08 |
3.2 |
0.15 |
- |
344 Фториды ... |
2.42 |
- |
- |
- |
|||||
|
118 Титан диоксид |
0.04 |
||||||||||||||
|
164 Никель оксид |
0.21 |
||||||||||||||
|
ПП-АНА2 |
22.5 |
13.03 |
1.24 |
1.35 |
- |
344 Фториды ... |
6.32 |
- |
- |
- |
|||||
|
118 Титан диоксид |
0.04 |
||||||||||||||
|
164 Никель оксид |
0.52 |
||||||||||||||
|
ПП-АНА3 |
16.1 |
8.38 |
1.93 |
0.96 |
- |
344 Фториды ... |
4.57 |
- |
- |
- |
|||||
|
118 Титан диоксид |
0.05 |
||||||||||||||
|
164 Никель оксид |
0.21 |
||||||||||||||
|
ПП-АНА-4 |
16.7 |
7.53 |
2.92 |
0.85 |
- |
344 Фториды ... |
4.4 |
- |
- |
- |
|||||
|
118 Титан диоксид |
0.05 |
||||||||||||||
|
164 Никель оксид |
0.95 |
||||||||||||||
ПОЛУАВТОМАТИЧЕСКАЯ СВАРКА МЕДИ |
|||||||||||||||
|
Сварка меди в среде азота электродной проволокой |
|||||||||||||||
|
МНЖ-КГ-5-1-02-0,2 |
14.0 |
2.6 |
0.2 |
- |
1.5 |
146 Медь (II) оксид... |
9.0 |
- |
- |
- |
|||||
|
164 Никель оксид |
0.7 |
||||||||||||||
|
Сварка медно-никелевых сплавов в среде азота электродной проволокой |
|||||||||||||||
|
МНЖ-КГ-5-1-02-0,2 |
17.0 |
3.5 |
0.3 |
- |
1.5 |
146 Медь (II) оксид... |
11.0 |
- |
- |
- |
|||||
|
164 Никель оксид |
0.7 |
||||||||||||||
|
М1 |
11.5 |
- |
0.5 |
- |
- |
146 Медь (II) оксид... |
11.0 |
- |
- |
- |
|||||
|
КМЦ |
8.0 |
- |
0.6 |
- |
0.3 |
146 Медь (II) оксид... |
7.1 |
- |
- |
- |
|||||
|
МНЛНТ-5-1-02-0,2 |
7.2 |
- |
0.2 |
- |
- |
146 Медь (II) оксид... |
7.0 |
- |
- |
- |
|||||
ПОЛУАВТОМАТИЧЕСКАЯ СВАРКА СПЛАВОВ В СРЕДЕ АРГОНА И ГЕЛИЯ |
|||||||||||||||
|
Полуавтоматическая сварка алюминиевых сплавов |
|||||||||||||||
|
Д-20 |
8.7 |
0.9 |
0.1 |
- |
0.1 |
101 Алюминия оксид… |
7.6 |
- |
- |
- |
|||||
|
АМЦ |
22.1 |
0.6 |
0.6 |
- |
0.5 |
101 Алюминия оксид… |
20.4 |
- |
0.35 |
- |
|||||
|
АМГ |
20.0 |
0.8 |
0.8 |
- |
0.3 |
101 Алюминия оксид… |
16.6 |
- |
0.38 |
- |
|||||
|
138 Магний оксид |
1.5 |
||||||||||||||
|
АМГ-6Т |
17.54 |
1.56 |
0.23 |
0.5 |
0.45 |
101 Алюминия оксид… |
8.5 |
- |
0.33 |
- |
|||||
|
138 Магний оксид |
5.5 |
||||||||||||||
|
118 Титан диоксид |
0.8 |
||||||||||||||
|
Алюминиевой проволокой |
10.0 |
- |
- |
- |
- |
101 Алюминия оксид… |
10.0 |
- |
0.9 |
- |
|||||
|
Сплав 3 |
20.3 |
- |
1.1 |
- |
- |
101 Алюминия оксид… |
19.2 |
- |
- |
- |
|||||
|
ОЗА-2/ак |
61.0 |
- |
- |
- |
- |
172 Алюминия хлорид… |
33.0 |
- |
- |
- |
|||||
|
101 Алюминия оксид… |
28.0 |
||||||||||||||
|
ОЗА-1 |
38.0 |
- |
- |
- |
- |
172 Алюминия хлорид… |
18.0 |
- |
- |
- |
|||||
|
101 Алюминия оксид… |
20.0 |
||||||||||||||
|
Полуавтоматическая сварка титановых сплавов |
|||||||||||||||
|
- |
14.7 |
- |
- |
- |
118 Титан диоксид |
14.7 |
- |
- |
- |
||||||
|
НАПЛАВКА НА Ме*) ЛИТЫМИ ТВЕРДЫМИ СПЛАВАМИ |
|||||||||||||||
|
Ручная электродуговая |
|||||||||||||||
|
С-1 |
25.4 |
- |
- |
1.10 |
- |
Оксиды Ме*) (в пересчете на Ме) |
24.2 |
- |
- |
- |
|||||
|
164 Никель оксид |
0.1 |
||||||||||||||
|
С-2 |
19.3 |
- |
- |
0.8 |
- |
Оксиды Ме*) (в пересчете на Ме) |
18.4 |
- |
- |
- |
|||||
|
164 Никель оксид |
0.1 |
||||||||||||||
|
С-27 |
22.2 |
- |
- |
1.0 |
- |
Оксиды Ме*) (в пересчете на Ме) |
21.1 |
- |
- |
- |
|||||
|
164 Никель оксид |
0.1 |
||||||||||||||
|
В-2К |
16.6 |
- |
- |
1.7 |
- |
Оксиды Ме*) (в пересчете на Ме) |
14.3 |
- |
- |
- |
|||||
|
134 Кобальт |
0.6 |
||||||||||||||
|
Ручная газовая |
|||||||||||||||
|
С-27 |
3.16 |
- |
- |
0.01 |
- |
Оксиды Ме*) (в пересчете на Ме) |
3.13 |
- |
- |
- |
|||||
|
164 Никель оксид |
0.02 |
||||||||||||||
|
В-2К |
2.32 |
- |
- |
0.47 |
- |
Оксиды Ме*) (в пересчете на Ме) |
1.84 |
- |
- |
- |
|||||
|
134 Кобальт |
0.01 |
||||||||||||||
|
С-1 |
3.4 |
- |
- |
0.01 |
- |
Оксиды Ме*) (в пересчете на Ме) |
3.35 |
- |
- |
- |
|||||
|
164 Никель оксид |
0.04 |
||||||||||||||
|
С-2 |
2.9 |
- |
- |
0.003 |
- |
Оксиды Ме*) (в пересчете на Ме) |
2.877 |
- |
- |
- |
|||||
|
164 Никель оксид |
0.02 |
||||||||||||||
|
Наплавка стержневыми электродами с легирующей добавкой |
|||||||||||||||
|
КХБ-45 |
39.6 |
- |
- |
2.1 |
- |
Оксиды Ме*) (в пересчете на Ме) |
37.5 |
- |
- |
- |
|||||
|
БХ-2 |
42.9 |
- |
- |
2.6 |
- |
Оксиды Ме*) (в пересчете на Ме) |
40.3 |
- |
- |
- |
|||||
|
ХР-19 |
41.4 |
- |
- |
4.4 |
- |
Оксиды Ме*) (в пересчете на Ме) |
37.0 |
- |
- |
- |
|||||
|
Наплавка литыми карбидами, ручная газовая сварка |
|||||||||||||||
|
РЭЛИТ-ТЗ (трубч.электр.) |
3.9 |
- |
- |
- |
- |
Оксиды Ме*) (в пересчете на Ме) |
3.9 |
- |
- |
- |
|||||
|
Наплавка наплавочными смесями |
|||||||||||||||
|
КБХ |
81.1 |
- |
- |
0.003 |
- |
Оксиды Ме*) (в пересчете на Ме) |
81.067 |
- |
- |
- |
|||||
|
БХ |
54.2 |
- |
- |
0.008 |
- |
Оксиды Ме*) (в пересчете на Ме) |
54.192 |
- |
- |
- |
|||||
|
Сталинит М |
92.5 |
- |
9.48 |
0.011 |
- |
Оксиды Ме*) (в пересчете на Ме) |
83.009 |
- |
- |
- |
|||||
|
Наплавка порошками для напыления |
|||||||||||||||
|
СНГН |
39.7 |
- |
- |
0.36 |
- |
Оксиды Ме*) (в пересчете на Ме) |
39.1 |
- |
- |
- |
|||||
|
309 Бор аморфный |
0.24 |
||||||||||||||
|
ВСНГН |
23.4 |
- |
- |
0.1 |
- |
Оксиды Ме*) (в пересчете на Ме) |
22.9 |
- |
- |
- |
|||||
|
309 Бор аморфный |
0.3 |
||||||||||||||
|
164 Никель оксид |
0.1 |
||||||||||||||
|
Наплавка антифрикционных алюминиевых сплавов порошковым электродом в аргоне |
|||||||||||||||
|
Сплав АКМО-8-1-3 |
22.0 |
- |
- |
- |
- |
Оксиды Ме*) (в пересчете на Ме) |
22.0 |
- |
15.8 |
- |
|||||
|
326 Озон |
0.03 |
||||||||||||||
|
Порошковый электрод |
22.0 |
- |
- |
- |
- |
Оксиды Ме*) (в пересчете на Ме) |
22.0 |
- |
16.3 |
- |
|||||
|
326 Озон |
0.02 |
||||||||||||||
|
Наплавка режущего инструмента безвольфрамовой быстрорежущей сталью |
|||||||||||||||
|
КПИГШ-1 |
22.2 |
20.53 |
1.23 |
- |
0.44 |
- |
- |
- |
- |
- |
|||||
|
КПРИ-1 |
28.2 |
24.49 |
0.75 |
- |
- |
344 Фториды ... |
2.96 |
- |
- |
- |
|||||
|
Р6М5 |
35.4 |
21.24 |
0.50 |
0.46 |
- |
344 Фториды ... |
13.2 |
- |
- |
- |
|||||
|
Наплавка порошковой проволокой |
|||||||||||||||
|
ЭН-60М |
24.8 |
- |
0.67 |
- |
- |
Оксиды Ме*) (в пересчете на Ме) |
21.4 |
- |
- |
- |
|||||
|
344 Фториды ... |
2.73 |
||||||||||||||
|
ПП-АН-8 |
9.1 |
2.5 |
1.0 |
- |
- |
Оксиды Ме*) (в пересчете на Ме) |
5.0 |
- |
- |
- |
|||||
|
344 Фториды ... |
0.6 |
||||||||||||||
|
ПП-АН-9 |
11.7 |
- |
- |
- |
- |
Оксиды Ме*) (в пересчете на Ме) |
9.3 |
- |
- |
- |
|||||
|
344 Фториды ... |
2.4 |
||||||||||||||
|
ПП-АН-10 |
19.1 |
- |
- |
- |
- |
Оксиды Ме*) (в пересчете на Ме) |
17.1 |
- |
- |
- |
|||||
|
344 Фториды ... |
2.0 |
||||||||||||||
|
ПП-АН-11 |
20.1 |
- |
- |
- |
- |
Оксиды Ме*) (в пересчете на Ме) |
18.3 |
- |
- |
- |
|||||
|
344 Фториды ... |
1.8 |
||||||||||||||
|
ПП-АН-12 |
34.1 |
- |
- |
- |
- |
Оксиды Ме*) (в пересчете на Ме) |
32.4 |
- |
- |
- |
|||||
|
344 Фториды ... |
1.7 |
||||||||||||||
|
ПП-АН-18 |
15.1 |
- |
- |
- |
- |
Оксиды Ме*) (в пересчете на Ме) |
12.1 |
- |
- |
- |
|||||
|
344 Фториды ... |
3.0 |
||||||||||||||
|
ПП-АН-125 |
16.8 |
6.8 |
2.1 |
3.1 |
- |
Оксиды Ме*) (в пересчете на Ме) |
3.8 |
- |
- |
- |
|||||
|
344 Фториды ... |
1.0 |
||||||||||||||
|
ПП-АН-170 |
24.1 |
9.3 |
0.1 |
2.8 |
- |
Оксиды Ме*) (в пересчете на Ме) |
10.0 |
- |
- |
- |
|||||
|
344 Фториды ... |
1.9 |
||||||||||||||
|
ПП-АН-171 |
23.9 |
- |
- |
Оксиды Ме*) (в пересчете на Ме) |
22.3 |
- |
- |
- |
|||||||
|
344 Фториды ... |
1.6 |
||||||||||||||
|
ПП-АН-Г1ЗНЧ |
33.5 |
19.2 |
10.7 |
- |
- |
Оксиды Ме*) (в пересчете на Ме) |
2.6 |
- |
- |
- |
|||||
|
344 Фториды ... |
1.0 |
||||||||||||||
|
ПП-АН-124 |
50.9 |
40.6 |
3.3 |
- |
- |
Оксиды Ме*) (в пересчете на Ме) |
5.0 |
- |
- |
- |
|||||
|
344 Фториды ... |
2.0 |
||||||||||||||
|
Наплавка порошковыми лентами |
|||||||||||||||
|
ПЛ-АН-101 |
8.5 |
- |
0.2 |
2.9 |
0.2 |
Оксиды Ме*) (в пересчете на Ме) |
5.2 |
- |
- |
- |
|||||
|
ПЛ-АН-111 |
8.2 |
- |
0.2 |
- |
- |
Оксиды Ме*) (в пересчете на Ме) |
8.0 |
- |
- |
- |
|||||
|
ПЛ-АН-Ш |
35.1 |
- |
0.3 |
3.2 |
0.3 |
Оксиды Ме*) (в пересчете на Ме) |
24.0 |
- |
- |
- |
|||||
|
164 Никель оксид |
7.3 |
||||||||||||||
|
Ручная аргонно-дуговая наплавка неплавящимся (вольфрамовым) электродом |
|||||||||||||||
|
Медноникелевый сплав |
1.25 |
- |
0.01 |
- |
- |
Оксиды Ме*) (в пересчете на Ме) |
0.96 |
- |
0.15 |
0.18 |
|||||
|
164 Никель оксид |
0.16 |
||||||||||||||
|
326 Озон |
0.17 |
||||||||||||||
|
146 Медь (II) оксид... |
0.12 |
||||||||||||||
|
Оловянистая бронза |
4.75 |
0.66 |
0.05 |
- |
- |
164 Никель оксид |
0.65 |
- |
0.6 |
- |
|||||
|
146 Медь (II) оксид... |
1.75 |
||||||||||||||
|
326 Озон |
0.38 |
||||||||||||||
|
Оксиды Ме*) (в пересчете на Ме) |
1.06 |
||||||||||||||
|
207 Цинк оксид… |
0.58 |
||||||||||||||
|
Полуавтоматическая наплавка плавящимся электродом в среде аргона |
|||||||||||||||
|
Оловянистая бронза |
7.0 |
2.93 |
0.14 |
- |
- |
164 Никель оксид |
0.97 |
- |
0.13 |
- |
|||||
|
146 Медь (II) оксид... |
1.65 |
||||||||||||||
|
Оксиды Ме*) (в пересчете на Ме) |
0.73 |
||||||||||||||
|
326 Озон |
0.02 |
||||||||||||||
|
207 Цинк оксид… |
0.58 |
||||||||||||||
|
Дуговая металлизация |
|||||||||||||||
|
Св-08Г2С |
26.0 |
- |
1.0 |
- |
0.1 |
Оксиды Ме*) (в пересчете на Ме) |
24.9 |
- |
- |
- |
|||||
|
Св-07Х25Н13 |
40.0 |
- |
3.0 |
0.2 |
0.2 |
Оксиды Ме*) (в пересчете на Ме) |
36.6 |
- |
- |
- |
|||||
|
ЗК-7 |
14.0 |
- |
0.1 |
- |
- |
Оксиды Ме*) (в пересчете на Ме) |
13.9 |
- |
- |
- |
|||||
|
Наплавка порошковыми электродными лентами |
|||||||||||||||
|
Порошковые ленты, сердечник из смеси порошков металлического марганца и никеля. Коэффициент заполнения 67-70% |
9.8 |
- |
1.8 |
- |
- |
146 Медь (II) оксид... |
0.7 |
0.4 |
- |
- |
|||||
|
164 Никель оксид |
0.3 |
- |
- |
- |
|||||||||||
|
113 Вольфрам триоксид |
0.2 |
- |
- |
- |
|||||||||||
|
Оксиды Ме*) (в пересчете на Ме) |
6.8 |
- |
- |
- |
|||||||||||
|
АВТОМАТИЧЕСКАЯ И ПОЛУАВТОМАТИЧЕСКАЯ СВАРКА И НАПЛАВКА МЕТАЛЛОВ ПОД ФЛЮСАМИ |
|||||||||||||||
|
Сварка и наплавка стали с плавленными флюсами |
|||||||||||||||
|
ОСЦ-45 |
0.28 |
0.2 |
0.02 |
- |
0.05 |
344 Фториды ... |
0.01 |
0.15 |
0.006 |
1.285 |
|||||
|
АН-348А |
0.20 |
0.06 |
0.02 |
- |
0.05 |
344 Фториды ... |
0.07 |
0.06 |
0.001 |
0.71 |
|||||
|
ФЦ-7 |
0.08 |
0.02 |
0.02 |
- |
0.04 |
- |
0.05 |
0.003 |
- |
||||||
|
ФЦ-11 |
0.09 |
0.04 |
0.05 |
- |
- |
- |
0.02 |
- |
- |
||||||
|
ФЦ-12 |
0.09 |
0.06 |
0.03 |
- |
- |
- |
0.02 |
- |
- |
||||||
|
АН-17М |
0.10 |
0.01 |
0.09 |
- |
- |
- |
0.03 |
- |
- |
||||||
|
АН-22 |
0.12 |
0.11 |
0.01 |
- |
- |
- |
0.02 |
- |
- |
||||||
|
АН-26 |
0.08 |
0.07 |
0.01 |
- |
- |
- |
0.03 |
- |
- |
||||||
|
АН-30 |
0.09 |
0.06 |
0.03 |
- |
- |
- |
0.03 |
- |
- |
||||||
|
АН-42 |
0.08 |
0.07 |
0.03 |
- |
- |
- |
0.02 |
- |
- |
||||||
|
АН-47 |
0.11 |
0.09 |
0.02 |
- |
- |
- |
0.03 |
- |
- |
||||||
|
АН-60 |
0.09 |
0.07 |
0.02 |
- |
- |
- |
- |
- |
- |
||||||
|
АН-64 |
0.09 |
0.07 |
0.02 |
- |
- |
- |
- |
- |
- |
||||||
|
48-ОФ-6 |
0.11 |
0.1 |
0.01 |
- |
- |
- |
0.07 |
- |
- |
||||||
|
48-ОФ-6М |
0.1 |
0.09 |
0.009 |
- |
- |
164 Никель оксид |
0.001 |
0.04 |
- |
- |
|||||
|
48-ОФ-7 |
0.09 |
0.04 |
0.05 |
- |
- |
- |
0.02 |
- |
- |
||||||
|
48-ОФ-11 |
0.14 |
0.11 |
0.03 |
- |
- |
- |
0.06 |
- |
- |
||||||
|
48-ОФ-26 |
0.16 |
0.14 |
- |
- |
- |
164 Никель оксид |
0.02 |
0.05 |
- |
- |
|||||
|
ФЦП-2 |
0.08 |
0.01 |
- |
- |
0.05 |
164 Никель оксид |
0.02 |
0.03 |
0.005 |
- |
|||||
|
ФЦ-2 |
0.08 |
0.03 |
- |
- |
0.05 |
- |
0.033 |
0.006 |
- |
||||||
|
ФЦ-6 |
0.09 |
0.03 |
0.01 |
- |
0.05 |
- |
0.033 |
- |
- |
||||||
|
АН-18 |
0.1 |
0.04 |
0.01 |
- |
0.05 |
- |
0.027 |
- |
- |
||||||
|
АН-15М |
0.09 |
0.03 |
0.01 |
- |
0.05 |
- |
0.017 |
- |
- |
||||||
|
АН-20С |
0.08 |
0.02 |
0.01 |
- |
0.05 |
- |
0.02 |
- |
- |
||||||
|
ФЦ-2а |
0.08 |
0.02 |
0.01 |
- |
0.05 |
- |
0.2 |
- |
- |
||||||
|
ФЦ-2л |
0.09 |
0.03 |
0.01 |
- |
0.05 |
- |
0.033 |
0.006 |
- |
||||||
|
Сварка стали с керамическими флюсами |
|||||||||||||||
|
АНК-18 |
0.45 |
0.4 |
0.01 |
- |
0.04 |
- |
0.042 |
- |
- |
||||||
|
АНК-19 |
0.6 |
0.58 |
0.02 |
- |
- |
- |
0.018 |
- |
- |
||||||
|
АНК-30 |
0.26 |
0.25 |
0.01 |
- |
- |
- |
0.018 |
- |
- |
||||||
|
ЖС-450 |
5.8 |
5.6 |
0.2 |
- |
- |
- |
0.018 |
- |
22.4 |
||||||
|
К-1 |
0.06 |
0.04 |
0.02 |
- |
- |
- |
0.15 |
- |
0.5 |
||||||
|
К-8 |
4.9 |
4.9 |
- |
- |
- |
- |
0.13 |
- |
17.78 |
||||||
|
КС-12-А2 |
3.4 |
3.27 |
0.13 |
- |
- |
- |
0.43 |
- |
20.0 |
||||||
|
К-11 |
1.3 |
1.21 |
0.09 |
- |
- |
- |
0.14 |
0.6 |
- |
||||||
|
48АНК-54 |
0.25 |
0.12 |
- |
- |
0.05 |
344 Фториды ... |
0.08 |
- |
- |
- |
|||||
СВАРКА И НАПЛАВКА АЛЮМИНИЯ И ЕГО СПЛАВОВ |
|||||||||||||||
|
с плавленными флюсами |
|||||||||||||||
|
АН-А1 |
52.8 |
21.6 |
- |
- |
- |
101 Алюминия оксид… |
31.2 |
4.16 |
- |
- |
|||||
|
с керамическими флюсами |
|||||||||||||||
|
ЖА-64 |
0.3 |
- |
- |
- |
- |
101 Алюминия оксид… |
0.12 |
0.076 |
- |
- |
|||||
|
118 Титан диоксид |
0.18 |
||||||||||||||
*) Ме (оксид металла)- металл (и его оксид), с которым производится соответствующая технологическая операция
Таблица В.2
Удельные показатели выделения загрязняющих веществ
при дуговой наплавке с газопламенным напылением
(на единицу массы расходуемых наплавочных материалов)
|
Используемый материал, его марка и диаметр, мм |
Состав газовой среды |
Режим работы сварочного оборудования |
Выделяемые вещества, г/кг |
||||||||||
|
сварочный аэрозоль |
в том числе |
||||||||||||
|
марганец и его соед. |
железа оксид |
Прочие |
|||||||||||
|
Сила тока, J, A |
Напряжение, U, B |
Наименование |
Количество |
||||||||||
ДУГОВАЯ НАПЛАВКА С ГАЗОПЛАЗМЕННЫМ НАПЫЛЕНИЕМ |
|||||||||||||
|
Стали-45 |
|||||||||||||
|
Пружинная проволока II кл. (1,6) ГОСТ 9389-75 |
Пропан-бутановая смесь + кислород |
140-150 |
22-24 |
24.7 |
0.64 |
24.05 |
164 Никель оксид |
0.01 |
|||||
|
Природный газ + кислород |
140-150 |
22-24 |
17.9 |
0.4 |
17.4 |
164 Никель оксид |
0.1 |
||||||
|
220 |
24-26 |
14.4 |
0.7 |
13.7 |
- |
- |
|||||||
|
240 |
24-26 |
11.6 |
0.2 |
11.1 |
164 Никель оксид |
0.3 |
|||||||
|
Нп-30ХГ-СА(1,6) |
Углекислый газ |
240 |
23-24 |
8.9 |
0.4 |
8.5 |
164 Никель оксид |
- |
|||||
|
Св-08Г2С(1,6) |
Углекислый газ |
300-330 |
28-30 |
10.3 |
0.3 |
8.7 |
164 Никель оксид |
1.3 |
|||||
|
Св-08(2,0) |
Пропан-бутановая смесь + кислород |
190-200 |
22-24 |
26.0 |
1.0 |
25.0 |
- |
- |
|||||
|
Св-08Г2С(2,0) |
Углекислый газ |
300-330 |
28-30 |
11.4 |
1.50 |
7.7 |
344 Фториды ... |
2.2 |
|||||
|
Чугуна СЧ-18 |
|||||||||||||
|
034-2 (4,0) |
Углекислый газ |
130-140 |
22-25 |
9.9 |
0.2 |
9.2 |
344 Фториды ... |
0.5 |
|||||
|
ЦЧ4 (4,0) |
Углекислый газ |
130-140 |
23-25 |
6.8 |
0.3 |
4.3 |
344 Фториды ... |
2.2 |
|||||
|
МНЧ-2 (4,0) |
Углекислый газ |
130-140 |
23-25 |
15.9 |
0.7 |
9.7 |
344 Фториды ... |
3.1 |
|||||
|
164 Никель оксид |
2.4 |
||||||||||||
Таблица В.3
Удельные показатели выделения загрязняющих веществ
при сварочных работах
|
Технологический процесс (операция) |
Выделяемое ЗВ |
|
|
Код и наименование |
Удельное количество |
|
КОНТАКТНАЯ ЭЛЕКТРОСВАРКА СТАЛИ |
||
|
Стыковая и линейная |
123 Железо (II) оксид |
8.97´10-5 г/с на 1 кВт номинальной мощности машины |
|
143 Марганец и его соединения |
0.28´10-5 г/с на 1 кВт номинальной мощности машины |
|
|
Точечная |
123 Железо (II) оксид |
1.35´10-5 г/с на 1 кВт номинальной мощности машины |
|
143 Марганец и его соединения |
0.04´10-5 г/с на 1 кВт номинальной мощности машины |
|
|
Точечная, высоколегированных сталей на машинах МПТ-75, МПТ-100, МТПП-75 |
Сварочный аэрозоль (имеет состав свариваемых материалов) |
0.00139 г/с на машину |
|
Сварка трением |
337 Углерод оксид |
0.008 г/см2 площади стыка |
ГАЗОВАЯ СВАРКА |
||
|
Стали ацетилен-кислородным пламенем |
301 Азота диоксид |
22 г/кг ацетилена |
|
Алюминия ацетилен-кислородным пламенем |
101 Алюминия оксид… |
0.06 г/кг ацетилена |
|
301 Азота диоксид |
22 г/кг ацетилена |
|
|
Стали пропан-бутановой смесью |
301 Азота диоксид |
15 г/кг смеси |
|
Алюминия пропан-бутановой смесью |
101 Алюминия оксид… |
0.06 г/кг смеси |
|
301 Азота диоксид |
15 г/кг смеси |
|
|
Радиочастотная сварка алюминия агрегатом типа 16-76 |
101 Алюминия оксид… |
2.03 г/с на 1 агрегат |
|
Плазменное напыление алюминия |
101 Алюминия оксид… |
77.5 г/кг расходуемого порошка |
|
Металлизация стали цинком |
207 Цинк оксид… |
96 г/кг расходуемой проволоки |
|
Плазменное напыление алюминиевых сплавов |
101 Алюминия оксид… |
0.5 г/кг сплава |
|
Плазменное напыление медных сплавов |
146 Медь (II) оксид |
0.4 г/кг сплава |
|
Плазменное напыление цинковых сплавов |
207 Цинк оксид… |
0.4 г/кг сплава |
|
Электродуговое напыление алюминиевых сплавов |
101 Алюминия оксид… |
1.8 г/кг сплава |
|
Электродуговое напыление цинковых сплавов |
207 Цинк оксид… |
0.78 г/кг сплава |
|
Электродуговое напыление стали |
123 Железо (II) оксид |
2.12 г/кг сплава |
|
ДУГОВАЯ МЕТАЛЛИЗАЦИЯ ПРИ ПРИМЕНЕНИИ ПРОВОЛОКИ: |
||
|
СВ-08Г2С |
123 Железо (II) оксид |
38.0 г/кг расходуемой проволоки |
|
143 Марганец и его соединения |
1.48 г/кг |
|
|
2908 Пыль неорганическая, содержащая 20-70% SiO2 |
0.16 г/кг |
|
|
СВ-07Х25Н13 |
123 Железо (II) оксид |
47.0 г/кг |
|
143 Марганец и его соединения |
3.6 г/кг |
|
|
203 Хрома (VI) оксид |
0.26 г/кг |
|
|
ЭК-7 |
2908 Пыль неорганическая, содержащая 20-70% SiO2 |
17.0 г/кг |
|
143 Марганец и его соединения |
0.07 г/кг |
|
Таблица В.4
Удельные показатели выделения загрязняющих веществ
при резке металлов и сплавов (на длину реза, г/м; на единицу оборудования, г/ч)
|
Толщина разрезаемых листов*), мм |
Наименование и удельные количества выделяемых ЗВ |
||||||||
|
Сварочный аэрозоль |
В том числе |
0337 Углерод оксид |
0301 Азота диоксид |
||||||
|
Наименование вещества |
Количество |
||||||||
|
г/м |
г/ч |
г/м |
г/ч |
г/м |
г/ч |
г/м |
г/ч |
||
|
Толщина, мм |
Св. аэрозоль |
в том числе |
0337 |
0301 |
|||||
|
г/м |
г/ч |
Наименование вещества |
г/м |
г/ч |
г/м |
г/ч |
г/м |
г/ч |
|
ГАЗОВАЯ РЕЗКА |
|||||||||
|
Сталь углеродистая |
|||||||||
|
5 |
2.25 |
74.0 |
143 Марганец и его соединения |
0.04 |
1.1 |
1.50 |
49.5 |
1.18 |
39.0 |
|
123 Железо (II) оксид |
2.21 |
72.9 |
|||||||
|
10 |
4.50 |
131.0 |
143 Марганец и его соединения |
0.06 |
1.9 |
2.18 |
63.4 |
2.2 |
64.1 |
|
123 Железо (II) оксид |
4.44 |
129.1 |
|||||||
|
20 |
9.00 |
200.0 |
143 Марганец и его соединения |
0.13 |
3.0 |
2.93 |
65.0 |
2.40 |
53.2 |
|
123 Железо (II) оксид |
8.87 |
197.0 |
|||||||
|
Качественная легированная сталь |
|||||||||
|
5 |
2.50 |
82.5 |
203 Хрома (VI) оксид |
0.04 |
1.25 |
1.3 |
42.9 |
1.02 |
33.6 |
|
123 Железо (II) оксид |
2.46 |
81.25 |
|||||||
|
10 |
5.00 |
145.5 |
203 Хрома (VI) оксид |
0.08 |
2.5 |
1.9 |
55.2 |
1.49 |
43.4 |
|
123 Железо (II) оксид |
4.92 |
143.0 |
|||||||
|
20 |
10.0 |
222.0 |
203 Хрома (VI) оксид |
0.16 |
5.0 |
2.6 |
57.2 |
2.02 |
44.9 |
|
123 Железо (II) оксид |
9.84 |
217.0 |
|||||||
|
Высокомарганцовистая сталь |
|||||||||
|
5 |
2.45 |
80.10 |
143 Марганец и его соединения |
0.05 |
1.6 |
1.4 |
46.2 |
1.1 |
36.3 |
|
123 Железо (II) оксид |
2.39 |
78.2 |
|||||||
|
2907 Пыль неорганическая, содержащая SiO2 выше 70% |
0.01 |
0.3 |
|||||||
|
10 |
4.90 |
142.2 |
143 Марганец и его соединения |
0.10 |
2.8 |
2.0 |
58.2 |
1.6 |
46.6 |
|
2907 Пыль неорганическая, содержащая SiO2 выше 70% |
0.02 |
0.6 |
|||||||
|
20 |
9.80 |
217.5 |
143 Марганец и его соединения |
0.20 |
4.4 |
2.7 |
59.9 |
2.2 |
48.8 |
|
123 Железо (II) оксид |
9.56 |
212.2 |
|||||||
|
2907 Пыль неорганическая, содержащая SiO2 выше 70% |
0.04 |
0.9 |
|||||||
|
Сплавы титана |
|||||||||
|
4 |
5.0 |
140.0 |
118 Титан диоксид |
4.98 |
139.0 |
0.6 |
16.8 |
0.2 |
5.6 |
|
5.0 |
140.0 |
203 Хрома (VI) оксид |
0.01 |
0.5 |
|||||
|
143 Марганец и его соединения |
0.01 |
0.5 |
|||||||
|
12 |
15.0 |
315.0 |
118 Титан диоксид |
14.94 |
314.0 |
1.5 |
31.5 |
0.6 |
12.6 |
|
203 Хрома (VI) оксид |
0.03 |
0.5 |
|||||||
|
143 Марганец и его соединения |
0.03 |
0.5 |
|||||||
|
20 |
25.0 |
390.0 |
118 Титан диоксид |
24.90 |
388.0 |
2.5 |
38.0 |
1.0 |
15.6 |
|
203 Хрома (VI) оксид |
0.05 |
1.0 |
|||||||
|
143 Марганец и его соединения |
0.05 |
1.0 |
|||||||
|
30 |
35.0 |
355.0 |
118 Титан диоксид |
34.86 |
354.0 |
2.7 |
27.6 |
1.5 |
15.3 |
|
203 Хрома (VI) оксид |
0.07 |
0.5 |
|||||||
|
143 Марганец и его соединения |
0.07 |
0.5 |
|||||||
ПЛАЗМЕННАЯ РЕЗКА |
|||||||||
|
Сталь углеродистая |
|||||||||
|
10 |
4.1 |
811.0 |
143 Марганец и его соединения |
0.12 |
23.7 |
1.4 |
277.0 |
6.8 |
1187.0 |
|
123 Железо (II) оксид |
3.98 |
787.3 |
|||||||
|
Низколегированная сталь |
|||||||||
|
14 |
6.0 |
792.0 |
143 Марганец и его соединения |
0.18 |
23.7 |
2.0 |
264.0 |
10.0 |
1320.0 |
|
123 Железо (II) оксид |
5.82 |
768.3 |
|||||||
|
20 |
10.0 |
960.0 |
143 Марганец и его соединения |
0.3 |
28.8 |
2.5 |
247.0 |
14.0 |
1240.0 |
|
123 Железо (II) оксид |
9.7 |
931.2 |
|||||||
|
Качественная легированная сталь |
|||||||||
|
5 |
3.0 |
990.0 |
203 Хрома (VI) оксид |
0.12 |
40.0 |
1.43 |
429.0 |
6.3 |
2075.0 |
|
123 Железо (II) оксид |
2.88 |
950.0 |
|||||||
|
10 |
5.0 |
1370 |
203 Хрома (VI) оксид |
0.25 |
70.0 |
1.87 |
467.0 |
9.5 |
2610.0 |
|
123 Железо (II) оксид |
4.75 |
1300 |
|||||||
|
20 |
12.0 |
1582 |
203 Хрома (VI) оксид |
0.8 |
106.0 |
2.10 |
277.0 |
12.7 |
1675.0 |
|
123 Железо (II) оксид |
11.2 |
1476.0 |
|||||||
|
Высокомарганцовистая сталь |
|||||||||
|
5 |
4.0 |
793.0 |
143 Марганец и его соединения |
0.08 |
15.8 |
1.4 |
277.0 |
6.50 |
1286.0 |
|
2907 Пыль неорганическая, содержащая SiO2 выше 70% |
0.02 |
3.2 |
|||||||
|
123 Железо (II) оксид |
3.9 |
774.0 |
|||||||
|
10 |
5.8 |
765.0 |
143 Марганец и его соединения |
0.09 |
12.0 |
2.0 |
264.0 |
10.0 |
1320.0 |
|
2907 Пыль неорганическая, содержащая SiO2 выше 70% |
0.01 |
1.0 |
|||||||
|
123 Железо (II) оксид |
5.7 |
752.0 |
|||||||
|
20 |
9.6 |
920.0 |
143 Марганец и его соединения |
0.18 |
18.4 |
2.5 |
240.0 |
13.0 |
1247.0 |
|
2907 Пыль неорганическая, содержащая SiO2 выше 70% |
0.02 |
3.7 |
|||||||
|
123 Железо (II) оксид |
9.4 |
897.9 |
|||||||
|
Сплавы АМГ |
|||||||||
|
8 |
4.7 |
826.0 |
101 Алюминия оксид… |
4.51 |
793.0 |
0.5 |
153.0 |
2.0 |
612.0 |
|
138 Магний оксид |
0.16 |
28.0 |
|||||||
|
143 Марганец и его соединения |
0.03 |
5.0 |
|||||||
|
20 |
11.7 |
1120 |
101 Алюминия оксид… |
11.20 |
1075.0 |
0.6 |
75.6 |
3.0 |
378.0 |
|
138 Магний оксид |
0.34 |
38.0 |
|||||||
|
143 Марганец и его соединения |
0.1 |
7.0 |
|||||||
|
80 |
46.7 |
1200 |
101 Алюминия оксид… |
44.8 |
1152.0 |
1.0 |
27.0 |
9.0 |
243.0 |
|
138 Магний оксид |
1.6 |
41.0 |
|||||||
|
143 Марганец и его соединения |
0.3 |
7.0 |
|||||||
|
Сплавы титана |
|||||||||
|
10 |
11.2 |
450.0 |
118 Титан диоксид |
11.16 |
448.0 |
0.4 |
62.4 |
10.5 |
1640.0 |
|
203 Хрома (VI) оксид |
0.02 |
1.0 |
|||||||
|
143 Марганец и его соединения |
0.02 |
1.0 |
|||||||
|
20 |
22.5 |
540.0 |
118 Титан диоксид |
22.4 |
538.0 |
0.5 |
40.0 |
14.7 |
1175.0 |
|
203 Хрома (VI) оксид |
0.05 |
1.0 |
|||||||
|
143 Марганец и его соединения |
0.05 |
1.0 |
|||||||
|
30 |
33.8 |
690.0 |
118 Титан диоксид |
33.7 |
687.0 |
0.6 |
32.3 |
18.9 |
1020.0 |
|
203 Хрома (VI) оксид |
0.05 |
1.5 |
|||||||
|
143 Марганец и его соединения |
0.05 |
1.5 |
|||||||
|
ВОЗДУШНО-ДУГОВАЯ СТРОЖКА (г на 1 кг угольных электродов) |
|||||||||
|
Высокомарганцовистой стали |
|||||||||
|
- |
100.0 |
- |
143 Марганец и его соединения |
2.0 |
- |
250.0 |
- |
50.0 |
- |
|
123 Железо (II) оксид |
97.6 |
||||||||
|
2907 Пыль неорганическая, содержащая SiO2 выше 70% |
0.4 |
||||||||
|
Титанового сплава |
|||||||||
|
- |
500.0 |
- |
118 Титан диоксид |
498.0 |
- |
500.0 |
- |
130.0 |
- |
|
203 Хрома (VI) оксид |
1.0 |
||||||||
|
143 Марганец и его соединения |
1.0 |
||||||||
|
Электродуговая резка алюминиевых сплавов |
|||||||||
|
5 |
1.0 |
- |
101 Алюминия оксид… |
0.97 |
- |
0.2 |
- |
1.0 |
- |
|
138 Магний оксид |
0.015 |
||||||||
|
143 Марганец и его соединения |
0.005 |
||||||||
|
146 Медь (II) оксид |
0.01 |
||||||||
|
10 |
2.0 |
- |
101 Алюминия оксид… |
1.94 |
- |
0.6 |
- |
2.0 |
- |
|
138 Магний оксид |
0.03 |
||||||||
|
143 Марганец и его соединения |
0.01 |
||||||||
|
146 Медь (II) оксид |
0.02 |
||||||||
|
20 |
4.0 |
- |
101 Алюминия оксид… |
3.88 |
- |
0.9 |
- |
4.0 |
- |
|
138 Магний оксид |
0.06 |
||||||||
|
143 Марганец и его соединения |
0.02 |
||||||||
|
146 Медь (II) оксид |
0.04 |
||||||||
|
30 |
6.0 |
- |
101 Алюминия оксид… |
5.82 |
- |
1.8 |
- |
8.0 |
- |
|
138 Магний оксид |
0.09 |
||||||||
|
143 Марганец и его соединения |
0.03 |
||||||||
|
146 Медь (II) оксид |
0.06 |
||||||||
*Примечание: При отличии толщины разрезаемого листа от указанной в таблице В.4 количество выделений ЗВ определяется интерполяцией.
Таблица В.5
Удельные показатели выделения загрязняющих веществ
при индукционной наплавке
(на единицу массы расходуемых наплавочных материалов)
|
Марка наплавляемого порошка |
Наименование и удельные количества выделяемых ЗВ |
|||||
|
Сварочный аэрозоль |
В том числе |
0337 Углерод оксид |
||||
|
0143 Марганец и его соединения … |
2908 Пыль неорганическая: 70-20% SiO2 |
0123 Железо (II,III) оксид |
0309 Бор аморфный |
|||
|
ПГ-УС25 |
1.296 |
0.01 |
0.11 |
0.132 |
1.044 |
0.395 |
|
ТС-С1 |
0.706 |
0.003 |
0.02 |
0.413 |
0.27 |
0.312 |
|
ПГ-С27 |
1.568 |
- |
0.39 |
0.638 |
0.54 |
0.6 |
Приложение Г
(справочное)
Значения коэффициентов, используемых в расчетах выбросов
при земляных работах
Таблица Г.1
Значение коэффициентов k1, k2 для определения
выбросов пыли
|
№№ п.п. |
Наименование материала |
Плотность материала, г/см3 |
Весовая доля пылевой фракции k1 в материале |
Доля пыли переходящая в аэрозоль, k2 |
|
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31 32 33 34 35 36 37 38 39 40 41 42 |
Огарки Клинкер Цемент Известняк Мергель Известь комовая Известь молотая Гранит Мрамор Мел Гипс комовый Гипс молотый Доломит Опока Пегматит Гнейс Каолин Нефелин Глина Песок Песчаник Слюда Полевой шпат Шлак Диорит Порфироиды Графит Уголь Зола Диатомит Перлит Керамзит Вермикулит Аглопорит Туф Пемза Сульфат Шамот Смесь песка и извести Кирпич, бой Минеральная вата Щебенка* |
3.9 3.2 3.1 2.7 2.7 2.7 2.7 2.8 2.8 2.7 2.6 2.6 2.7 2.65 2.6 2.9 2.7 2.7 2.7 2.6 2.65 2.8 2.5 2.5-3.0 2.8 2.7 2.2-2.7 1.3 2.5 2.3 2.4 2.5 2.6 2.5 2.6 2.5 2.7 2.6 2.6 |
0.04 0.01 0.04 0.04 0.05 0.07 0.07 0.02 0.04 0.05 0.03 0.08 0.05 0.03 0.04 0.05 0.06 0.06 0.05 0.05 0.04 0.02 0.07 0.05 0.03 0.03 0.03 0.03 0.06 0.03 0.04 0.06 0.06 0.06 0.03 0.03 0.05 0.04 0.05 0.05 0.05 0.04 |
0.03 0.003 0.03 0.02 0.02 0.02 0.05 0.04 0.06 0.07 0.02 0.04 0.02 0.01 0.04 0.02 0.04 0.02 0.02 0.03 0.01 0.01 0.01 0.02 0.06 0.07 0.04 0.02 0.04 0.02 0.06 0.02 0.04 0.04 0.02 0.06 0.02 0.02 0.01 0.01 0.01 0.02 |
*Брать по тому материалу, из которого изготавливается щебень.
Дополнение к таблице Г.1
Значение коэффициентов k1, k2 для определения
выбросов пыли
|
№№ п.п. |
Наименование материала |
Плотность материала, т/м3 |
Массовая доля пылевой фракции в материале k1 |
Доля пыли переходящая в аэрозоль, k2 |
|
Нерудные строительные материалы |
||||
|
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 |
Щебень из изверженных пород крупностью: от 20 мм и более до 20 мм Щебень из осадочных пород крупностью: от 20 мм и более до 20 мм Песок природный и из отсевов дробления (повышенной крупности, крупный и средний) Песок природный обогащенный и обогащенный из отсевов дробления (повышенной крупности, крупный и средний) Материалы из отсевов дробления |
2.8 2.8 2.7 2.7 2.6 2.6 2.65 |
0.02 0.03 0.04 0.05 0.1 0.05 0.25 |
0.01 0.15 0.02 0.03 0.05 0.02 0.1 |
Таблица Г.2
Зависимость величины k3 от скорости ветра
|
Скорость ветра, м/с |
k3 |
|
до 2 до 5 до 7 до 10 до 12 до 14 до 16 до 18 до 20 и выше |
1.0 1.2 1.4 1.7 2.0 2.3 2.6 2.8 3.0 |
Таблица Г.3
Зависимость величины k3 от местных условий
|
Местные условия |
k4* |
|
Склады. хранилища открытые а) с 4-х сторон б) с 3-х сторон в) с 2-х сторон полностью и с 2-х сторон частично г) с 2-х сторон д) с 1-ой стороны е) загрузочный рукав ж) закрыт с 4-х сторон** |
1.0 0.5 0.3 0.2 0.1 0.01 0.005 |
*(а-д) - коэффициенты. учитывающие местные условия при статическом хранении;
**при переводе неорганизованных источников узла пересыпки в неорганизованные считать пыль в атмосферу до 30% от нормативного показателя ее при аспирации узла.
Таблица Г.4
Зависимость величины k5 от влажности материалов
|
Влажность материалов. %*** |
k5 |
|
0-0.5 до1.0 до 3.0 до 5.0 до 7.0 до 8.0 до 9.0 до 10.0 свыше 10 |
1.0 0.9 0.8 0.7 0.6 0.4 0.2 0.1 0.01 |
Таблица Г.5
Зависимость величины k7 от крупности материала
|
Размер куска. мм |
k7 |
|
500 500-100 100-50 50-10 10-5 5-3 3-1 1 |
0.1 0.2 0.4 0.5 0.6 0.7 0.8 1.0 |
Таблица Г.6
Значение величины q/ при условии k3=1; k5=1
|
Складируемый материал |
q/. г/м3*с |
|
Клинкер. шлак Щебенка. песок. кварц Мергель. известняк. огарки. цемент Сухие глинистые материалы Хвосты асбестовых фабрик. песчаник. известь Уголь. гипс. мел |
0.002 0.002 0.003 0.004 0.005 0.005 |
Таблица Г.7
Зависимость величины В/ от высоты пересыпки
|
Высота падения материала |
В/ |
|
0.5 1.0 1.5 2.0 4.0 6.0 8.0 10.0 |
0.4 0.5 0.6 0.7 1.0 1.5 2.0 2.5 |
Таблица Г.8
Зависимость С1 от средней грузоподъемности автотранспорта
|
Средняя грузоподъемность. т |
С1 |
|
5 10 15 20 25 30 40 |
0.8 1.0 1.3 1.6 1.9 2.5 3.0 |
Таблица Г.9
Зависимость С2 от средней скорости транспортирования
|
Средняя грузоподъемность. т |
С2 |
|
5 10 20 30 |
0.6 1.0 2.0 3.5 |
Таблица Г.10
Зависимость С3 от состояния дорог
|
Состояние карьерных дорог |
С3 |
|
Дорога без покрытия (грунтовая) Дорога с щебеночным покрытием Дорога с щебеночным покрытием. обработанная раствором хлористого кальция. ССБ. битумной эмульсией |
1.0 0.5 0.1 |
Таблица Г.11
Зависимость С5 от скорости обдува кузова
|
Скорость обдува. м/с |
С5 |
|
до 2 5 10 |
1.0 1.2 1.5 |
Таблица Г.12
Выбросы вредных веществ при сгорании топлива
|
Вредный компонент |
Выбросы вредных веществ двигателями. т/т |
|
|
карбюраторными |
дизельными |
|
|
Окись углерода Углероды Двуокись азота Сажа Сернистый газ Свинец Бенз(а)пирен |
0.6 0.1 0.04 0.00058 0.002 0.0003 0.23*10-6 |
0.1 0.03 0.04 0.000155 0.02 - 0.32*10-6 |
Таблица Г.13
Расход топлива различными транспортными средствами
|
Марка автомашины |
Вид топлива |
Расход топлива. т/ч |
|
КАМАЗ-511 КРАЗ-256б-1 ЗИЛ ММЗ-555 |
дизельное дизельное бензин |
0.013 0.019 0.014 |
Таблица Г.14
Значение коэффициента а4. учитывающего влияние
обводнения скважин и предварительного увлажнения забоя
|
Предварительная подготовка забоя |
Значение а4 |
|
Орошение зоны оседания пыли водой. 10 л/м2 Обводнение скважины (высота столба воды 10-14 м) |
0.7 0.5 |
Таблица Г.15
Выбросы вредных веществ различных пород при использовании разных ВВ
|
Тип ВВ |
Взрывная порода |
Категория крепости |
Количество выделяемых газов. л/кг ВВ |
|
|
СО |
NO2 |
|||
|
Зерногранулит80/20 Зерногранулит50/50 Тротил |
магнитовые роговики некондиционные роговики сланцы магнетитовые роговики некондиционные роговики магнетитовые роговики некондиционные роговики |
VIII VI-VII VIII VIII |
15.5 10.2 9.4 33.2 30.8 65.4 52.2 |
2.54 7.0 7.7 2.82 3.34 2.91 3.19 |
Таблица Г.16
Выбросы вредных газов в зависимости от удельного расхода ВВ
|
Тип ВВ |
Удельный расход ВВ. кг/м3 |
Коэффициент крепости по Протодьяконову |
Количество выделяемых газов. л/кг ВВ |
|
|
СО |
NO2 |
|||
|
Зерногранулит80/20 Тротил Смесь тротила и зерногранулита 79/21 |
0.60 0.75 0.60 0.70-0.80 0.66 |
10-12 13-15 12-14 14-18 8-10 |
10.2 13.0 52.2 70.0 31.0 |
7.0 3.3 3.2 2.9 2.8 |
Приложение Д
(справочное)
Удельные показатели выделения загрязняющих веществ
при механической обработке металлов
Таблица Д.1
Удельное выделение основным технологическим
оборудованием при механической обработке металлов без охлаждения
|
1 |
2 |
3 |
4 |
|
Наименование технологического процесса. вид оборудования |
Определяющая характеристика. |
Удельный выброс на единицу оборудования. г/с |
|
|
Пыль абразивная |
Пыль металлическая |
||
|
Обдирочно-шлифовальные станки: |
Диаметр шлифовального круга. мм |
||
|
а) рабочая скорость 30 м/с |
100 |
0.62 |
0.96 |
|
125 |
1.06 |
1.59 |
|
|
б) рабочая скорость 50 м/с |
100 |
1.46 |
2.19 |
|
125 |
1.92 |
2.88 |
|
|
Заточные станки |
100 |
0.004 |
0.006 |
|
150 |
0.006 |
0.008 |
|
|
200 |
0.008 |
0.012 |
|
|
250 |
0.011 |
0.016 |
|
|
300 |
0.013 |
0.021 |
|
|
350 |
0.016 |
0.024 |
|
|
400 |
0.019 |
0.029 |
|
|
450 |
0.022 |
0.032 |
|
|
500 |
0.024 |
0.036 |
|
|
550 |
0.027 |
0.04 |
|
|
Круглошлифовальные станки |
100 |
0.01 |
0.018 |
|
150 |
0.013 |
0.02 |
|
|
300 |
0.017 |
0.026 |
|
|
350 |
0.018 |
0.029 |
|
|
400 |
0.02 |
0.03 |
|
|
600 |
0.026 |
0.039 |
|
|
750 |
0.03 |
0.045 |
|
|
900 |
0.034 |
0.052 |
|
|
Плоскошлифовальные станки |
175 |
0.014 |
0.022 |
|
250 |
0.016 |
0.026 |
|
|
350 |
0.02 |
0.03 |
|
|
400 |
0.022 |
0.033 |
|
|
450 |
0.023 |
0.036 |
|
|
500 |
0.025 |
0.038 |
|
|
Бесцентрошлифовальные станки |
30-100 |
0.005 |
0.008 |
|
395-500 |
0.006 |
0.013 |
|
|
480-600 |
0.009 |
0.016 |
|
|
Зубошлифовальные и резьбошлифовальные станки |
75-200 |
0.005 |
0.008 |
|
201-400 |
0.007 |
0.011 |
|
|
Внутришлифовальные станки |
5-20 |
0.003 |
0.005 |
|
21-50 |
0.005 |
0.008 |
|
|
51-80 |
0.006 |
0.01 |
|
|
81-150 |
0.01 |
0.014 |
|
|
151-200 |
0.012 |
0.018 |
|
|
Полировальные станки с войлочным кругом |
диаметр войлочного круга. мм |
пыль войлочная |
|
|
100 |
0.01274 |
0.00026 |
|
|
200 |
0.01862 |
0.00038 |
|
|
300 |
0.02646 |
0.00054 |
|
|
400 |
0.03822 |
0.00078 |
|
|
500 |
0.049 |
0.001 |
|
|
600 |
0.06174 |
0.00126 |
|
|
Заточные станки с алмазным кругом |
диаметр алмазного круга. мм |
пыль неорганическая с содержанием оксида кремния выше 70% |
|
|
100 |
0.002 |
0.005 |
|
|
150 |
0.003 |
0.007 |
|
|
200 |
0.005 |
0.011 |
|
|
250 |
0.006 |
0.014 |
|
|
300 |
0.007 |
0.017 |
|
|
350 |
0.009 |
0.021 |
|
|
400 |
0.011 |
0.025 |
|
|
450 |
0.012 |
0.028 |
|
|
500 |
0.014 |
0.032 |
|
|
550 |
0.015 |
0.035 |
|
|
Обработка деталей из стали: |
|||
|
отрезные станки |
- |
0.203 |
|
|
крацевальные станки |
- |
0.097 |
|
|
Обработка деталей из феррадо: сверлильные станки |
- |
0.007 |
|
|
Обработка деталей из алюминия: |
|||
|
станки полировальные с матерчатыми кругами с применением пасты ГОИ (мод. ВИЗ 9905-1415 и др.) |
450 |
пыль всего - 0.313. т.ч.: алюминия - 0.07825. текстильная - 0.0313. полировальной пасты - 0.20345 |
|
|
Примечание. Состав пыли абразивной аналогичен составу материала применяемого шлифовального круга. Состав пыли металлической аналогичен составу обрабатываемых материалов. |
|||
Таблица Д.2
Удельные выделения при механической обработке металлов
в гальваническом производстве
|
Вид производства. наименование технологической операции |
Наименование станочного оборудования |
Диаметр круга. мм |
Удельный выброс на единицу оборудования. г/с |
||
|
пыль металлическая |
Другие виды пыли |
||||
|
Грубое шлифование перед нанесением покрытий |
Станки шлифовальные |
абразивная |
|||
|
0.126 |
0.055 |
||||
|
Полировка поверхности изделий перед нанесением покрытий |
Станки полировальные с войлочным крутом |
войлочная |
|||
|
150 |
0.002 |
0.106 |
|||
|
200 |
0.003 |
0.141 |
|||
|
250 |
0.004 |
0.177 |
|||
|
300 |
0.004 |
0.213 |
|||
|
350 |
0.005 |
0.248 |
|||
|
400 |
0.006 |
0.283 |
|||
|
450 |
0.007 |
0.319 |
|||
|
Финишное полирование с применением хромсодержащих паст (паста ГОИ) |
Станки полировальные с войлочным кругом |
войлочная |
полиров-й пасты |
||
|
150 |
0.004 |
0.002 |
0.011 |
||
|
200 |
0.006 |
0.002 |
0.014 |
||
|
250 |
0.007 |
0.003 |
0.018 |
||
|
300 |
0.008 |
0.003 |
0.021 |
||
|
350 |
0.010 |
0.004 |
0.025 |
||
|
400 |
0.011 |
0.004 |
0.029 |
||
|
450 |
0.013 |
0.005 |
0.033 |
||
|
Полирование поверхности изделий перед нанесением покрытия |
Станки полировальные с матерчатыми (текстильными кругами) |
текстильная |
|||
|
150 |
0.004 |
0.204 |
|||
|
200 |
0.006 |
0.272 |
|||
|
250 |
0.007 |
0.340 |
|||
|
300 |
0.008 |
0.409 |
|||
|
350 |
0.010 |
0.476 |
|||
|
400 |
0.011 |
0.545 |
|||
|
450 |
0.013 |
0.613 |
|||
|
Финишное полирование с применением хромсодержащих паст (паста ГОИ) |
Станки полировальные с матерчатыми (текстильными кругами)- |
войлочная |
полировальной пасты |
||
|
150 |
0.011 |
0.004 |
0.027 |
||
|
200 |
0.014 |
0.006 |
0.036 |
||
|
250 |
0.017 |
0.007 |
0.045 |
||
|
300 |
0.021 |
0.008 |
0.054 |
||
|
350 |
0.024 |
0.010 |
0.063 |
||
|
400 |
0.028 |
0.011 |
0.072 |
||
|
450 |
0.031 |
0.013 |
0.081 |
||
Таблица Д.3
Удельные выделения при абразивной заточке режущего инструмента
|
Наименование станочного оборудования |
Марка. модель. типоразмер станка |
Наименование технологической операции |
Диаметр абразивного круга. мм |
Удельный выброс на единицу оборудования. г/с |
|
|
пыль металлическая |
пыль абразивная |
||||
|
Кругло- шлифовальные (точильно-шлифовальные) |
ЗБ634 (ЗК634) |
черновая заточка сверл. резцов и др. инструмента абразивным кругом |
400 |
0.075 |
0.0292 |
|
ЗМ634 |
0.0415 |
0.0179 |
|||
|
ЗБ34 |
тоже |
0.0082 |
0.0036 |
||
|
чистовая заточка сверл среднего и малого диаметра |
0.0048 |
0.0021 |
|||
|
Универсально-заточные |
ЗБ642 |
черновая заточка сверл и резцов |
200 |
0.0145 |
0.0063 |
|
ЗА64 3Б64 |
125 |
0.0245 |
0.0105 |
||
|
Станки для заточки сверл малого диаметра |
КПМ 3.105.014 АУБ-120.000 |
заточка сверл малого диаметра |
- |
0.00024 |
0.0001 |
|
Станки для зачистки сверл |
КПМ 3.105.014 |
зачистка сверл малого диаметра |
- |
- |
0.0139 |
|
Плоскошлифовальный заточной |
ЗГ71М |
шлифование штампов (матриц) абразивным кругом |
250 |
0.2275 |
0.0981 |
|
Специальные станки для заточки сверл |
профилирование абразивного круга алмазным карандашом |
- |
0.0447 |
||
|
снятие фасок и заусенец |
- |
0.0422 |
|||
|
Алмазно-заточные для заточки резцов |
3622 |
заточка резцов. сверл и др. инструмента алмазным резцом |
150 |
0.0082 |
0.0036 |
|
чистовая заточка резцов |
0.0107 |
0.0046 |
|||
|
Алмазно-затыловочные |
1Б811 |
затылование червячных фрез |
0.0327 |
0.014 |
|
|
Полуавтомат для заточки торцевых фрез |
ЗБ667 |
заточка торцевых фрез |
150 |
0.0239 |
0.0103 |
|
Полуавтомат для заточки червячных фрез |
ЗА667 |
заточка червячных фрез диаметром 100-150 мм |
250 - 300 |
0.0464 |
0.02 |
|
360М |
заточка круглых шлицевых протяжек абразивным кругом |
150-250 |
0.0362 |
0.0155 |
|
|
то же протяжек из быстрорежущей стали |
0.0144 |
0.0062 |
|||
|
Оптико-шлифовальный |
395М |
доводка инструмента |
0.0136 |
0.0058 |
|
|
Станки для заточки зубьев дисковых пил отрезных станков |
АЗ |
черновая заточка дисковых пил диаметром менее 500 мм |
180 |
0.0321 |
0.0137 |
|
ЗД692 |
то же диаметром 500-1000 мм |
200 |
0.0739 |
0.0317 |
|
|
чистовая заточка зубьев пил |
0.0153 |
0.0066 |
|||
|
Станки для заточки режущего инструмента деревообрабатывающих станков |
|||||
|
ТчН-3 |
заточка ножей |
0.0243 |
0.0104 |
||
|
ТчН6-3 |
0.0245 |
0.0105 |
|||
|
ТчН6-5 |
0.0092 |
0.0039 |
|||
|
ТчН13-5 |
0.0081 |
0.0035 |
|||
|
ТчН21-4. ТчН21-5 |
0.0097 |
0.0042 |
|||
|
ТчН31-5 |
0.0120 |
0.0052 |
|||
|
ТчФА-2 |
заточка фрез и сверл |
0.0039 |
0.0017 |
||
|
ЭН-634 |
заточка ленточных пил |
0.0078 |
0.0033 |
||
|
ТчПА-6. ТчПА-7. ТчПН-3 |
заточка дисковых пил |
0.0117 |
0.0050 |
||
|
ТчПН-6. ТчПА |
0.0243 |
0.0104 |
|||
Таблица Д.4
Удельные выделения металлической чугунной пыли
при механической обработке чугуна
|
Наименование технологической операции. вид обрабатываемого материала |
Наименование станочного оборудования |
Мощность основного двигателя кВт |
Удельный выброс на единицу оборудования. г/с |
|
Обработка резанием чугунных деталей без применения СОЖ |
токарные станки и автоматы малых и средних размеров |
0.65-5.5 |
0.0063 |
|
токарные одношпиндельные автоматы продольного точения |
0.65-5.5 |
0.00181 |
|
|
токарные многошпиндельные полуавтоматы |
14-28 |
0.0097 |
|
|
токарные многорезцовые полуавтоматы |
1-20 |
0.0097 |
|
|
токарно-винторезные станки |
1-20 |
0.0056 |
|
|
фрезерные станки. в т.ч.: |
0.0139 |
||
|
продольно-фрезерные |
2.8-14 |
0.0029 |
|
|
вертикально-фрезерные |
0.0042 |
||
|
карусельно-фрезерные |
0.0042 |
||
|
горизонтально-фрезерные |
0.0167 |
||
|
фрезерные специальные |
0.0057 |
||
|
зубофрезерные |
2-20 |
0.0011 |
|
|
барабанно-фрезерные |
0.03 |
||
|
сверлильные станки. в т.ч.: |
1-10 |
0.0011 |
|
|
вертикально-сверлильные |
1-10 |
0.0022 |
|
|
специально-сверлильные (глубокого сверления) |
1-10 |
0.0083 |
|
|
расточные станки. в т.ч.: |
0.0021 |
||
|
вертикально-расточные и наклонно-расточные |
0.0029 |
||
|
специально-расточные |
0.0054 |
||
|
зубодолбежные станки |
0.65-7 |
0.0003 |
|
|
Комплексная обработка чугунных корпусных деталей |
станки типа "обрабатывающий центр" с ЧПУ. мод. 2204ВМФ11 и др. |
0.0131 |
Таблица Д.5
Удельные выделения при механической обработке цветных металлов
|
Наименование станочного оборудования |
Вид обрабатываемого материала |
Удельный выброс на единицу оборудования. 10-3 г/с |
||||
|
Медь |
Цинк |
Свинец |
Никель |
Алюминий |
||
|
токарные |
Оловянная бронза: олово 2-11%. прочие 1-2% |
2.43 |
- |
- |
- |
- |
|
фрезерные |
1.84 |
- |
- |
- |
- |
|
|
сверлильные |
0.39 |
- |
- |
- |
- |
|
|
расточные |
0.68 |
- |
- |
- |
- |
|
|
отрезные |
13.6 |
- |
- |
- |
- |
|
|
крацевальные |
7.8 |
- |
- |
- |
- |
|
|
токарные |
Цинко-оловянная бронза: олово 2-6%. цинк 4-10%. свинец 3-6%. никель 0-2% |
2.28 |
0.25 |
0.15 |
0.05 |
- |
|
фрезерные |
1.73 |
0.19 |
0.11 |
0.04 |
- |
|
|
сверлильные |
0.36 |
0.04 |
0.03 |
0.01 |
- |
|
|
расточные |
0.63 |
0.07 |
0.04 |
0.01 |
- |
|
|
отрезные |
12.74 |
1.4 |
0.84 |
0.28 |
- |
|
|
крацевальные |
7.28 |
0.8 |
0.48 |
0.16 |
- |
|
|
токарные |
Алюминиевая бронза: алюминий 8-11%. никель 0-6%. прочие 2-6% |
2.25 |
- |
- |
0.15 |
0.28 |
|
фрезерные |
1.71 |
- |
- |
0.11 |
0.21 |
|
|
сверлильные |
0.36 |
- |
- |
0.02 |
0.05 |
|
|
расточные |
0.63 |
- |
- |
0.04 |
0.08 |
|
|
отрезные |
12.6 |
- |
- |
0.84 |
1.54 |
|
|
крацевальные |
7.2 |
- |
- |
0.48 |
0.88 |
|
|
токарные |
Латунь: медь 58-61%. алюминий 1-2%. цинк 40-34%. прочие 1-3% |
1.53 |
1.0 |
- |
- |
0.05 |
|
фрезерные |
1.16 |
0.76 |
- |
- |
0.04 |
|
|
сверлильные |
0.25 |
0.16 |
- |
- |
0.02 |
|
|
расточные |
0.43 |
0.28 |
- |
- |
0.02 |
|
|
отрезные |
8.54 |
5.6 |
- |
- |
0.28 |
|
|
крацевальные |
4.88 |
3.2 |
- |
- |
0.16 |
|
|
токарные |
Медно-никелевые сплавы: медь 85-53%. никель + кобальт 15-43%. цинк 0-20%. прочие 0-2% |
2.12 |
0.5 |
- |
1.88 |
- |
|
фрезерные |
1.62 |
3.8 |
- |
0.82 |
- |
|
|
сверлильные |
0.34 |
0.8 |
- |
0.17 |
- |
|
|
расточные |
0.6 |
0.14 |
- |
0.3 |
- |
|
|
отрезные |
11.9 |
2.8 |
- |
6.02 |
- |
|
|
крацевальные |
6.8 |
1.6 |
- |
3.44 |
- |
|
Примечание: По медно-никелевым сплавам удельные выбросы никеля даны вместе с кобальтом
Таблица 5.6
Удельные выделения при механической обработке цветных металлов
|
Наименование технологической операции. вид обрабатываемого материала |
Наименование станочного оборудования |
Выделяющиеся вредные вещества |
Уд. выброс на единицу оборудования. 10-3 г/с |
|
Обработка резанием бронзы и других цветных металлов |
токарные |
пыль цветных металлов |
2.5 |
|
фрезерные |
1.9 |
||
|
сверлильные |
0.4 |
||
|
расточные |
0.7 |
||
|
отрезные |
14 |
||
|
крацевальные |
8 |
||
|
Обработка резанием бериллиевой бронзы |
токарные |
бериллий |
0.1 |
|
фрезерные |
0.014 |
||
|
сверлильные |
1 |
||
|
расточные |
0.03 |
||
|
Обработка резанием свинцовых бронз |
токарные |
свинец |
0.8 |
|
фрезерные |
0.6 |
||
|
сверлильные |
1.2 |
||
|
расточные |
0.2 |
||
|
Обработка резанием алюминиевых бронз |
токарные |
алюминий |
0.05 |
|
фрезерные |
0.022 |
||
|
сверлильные |
0.047 |
||
|
расточные |
0.008 |
Таблица Д.7
Удельные выделения (г/с) аэрозолей масла и эмульсола
при механической обработке металлов с охлаждением
|
Наименование технологического процесса. вид оборудования |
Удельный выброс масла или эмульсола на 1 кВт мощности станка. г/с |
|
Обработка металлов на шлифовальных станках: |
|
|
с охлаждением маслом |
8.3´10-5 |
|
с охлаждением эмульсией с содержанием эмульсола менее 3% |
0.104´10-5 |
|
с охлаждением эмульсией с содержанием эмульсола 3-10% |
1.035´10-5 |
|
Обработка металлов на других видах станков (токарные. сверлильные. фрезерные. резьбонакатные. расточные. строгальные. протяжные и др.): |
|
|
с охлаждением маслом |
5.6´10-5 |
|
с охлаждением эмульсией с содержанием эмульсола менее 3% |
0.05´10-5 |
|
с охлаждением эмульсией с содержанием эмульсола 3-10% |
0.045´10-5 |
Примечания: 1. При обработке металлов на шлифовальных станках выделяется пыль в количестве 10% от количества пыли при сухой обработке (см. табл.1-6). 2. При использовании СОЖ. в состав которых входит триэтаноламин. выделяется 3´10-6 г/ч (8.33´10-10 г/с) триэтаноламина на 1 кВт мощности станка.
Таблица Д.8
Удельные выбросы вредных веществ в атмосферу при электрохимических и электрофизических методах обработки металлов
|
Марка. модель. типоразмер станка. режим обработки |
Размеры ванны. мм |
Площадь ванны. м2 |
Рабочая жидкость |
Выделяющиеся ЗВ |
||
|
наименование |
количество |
|||||
|
10-3 г/с |
10-3 г/с с м2 зеркала ванны |
|||||
|
Станок электроэрозионный мод.45723 |
||||||
|
I режим - черновой |
640´500 |
0.32 |
Трансформаторное масло + керосин (30%) |
твердые частицы |
0.27 |
0.83 |
|
масляный аэрозоль. в т.ч.: |
||||||
|
керосин |
0.108 |
0.333 |
||||
|
масло минеральное |
0.252 |
0.777 |
||||
|
углерода оксид |
0.56 |
1.75 |
||||
|
II режим - основная обработка |
640´500 |
0.32 |
Тоже |
твердые частицы |
0.09 |
0.28 |
|
масляный аэрозоль. в т.ч.: |
||||||
|
керосин |
0.096 |
0.3 |
||||
|
масло минеральное |
0.224 |
0.7 |
||||
|
углерода оксид |
0.56 |
1.75 |
||||
|
III режим - чистовой |
640´500 |
0.32 |
Тоже |
твердые частицы |
0.23 |
0.72 |
|
масляный аэрозоль. в т.ч.: |
||||||
|
керосин |
0.066 |
0.207 |
||||
|
масло минеральное |
0.154 |
0.483 |
||||
|
Станок электроэрозионный мод.4Е724 |
||||||
|
I режим - черновой |
1118´750 |
0.84 |
Трансформаторное масло + керосин (20%) |
твердые частицы |
2.05 |
2.44 |
|
железа оксид |
0.07 |
0.09 |
||||
|
масляный аэрозоль. в т.ч.: |
||||||
|
керосин |
0.158 |
0.188 |
||||
|
масло минеральное |
0.632 |
0.752 |
||||
|
акролеин |
0.17 |
0.21 |
||||
|
углерода оксид |
6.41 |
7.63 |
||||
|
II режим - чистовой |
1118´750 |
0.84 |
Тоже |
твердые частицы |
1.74 |
2.07 |
|
железа оксид |
0.74 |
0.88 |
||||
|
масляный аэрозоль. в т.ч.: |
||||||
|
керосин |
0.006 |
0.016 |
||||
|
масло минеральное |
0.024 |
0.064 |
||||
|
акролеин |
0.03 |
0.08 |
||||
|
углерода оксид |
2.57 |
3.06 |
||||
|
Станок электроимпульсный |
||||||
|
черновой режим |
500´600 |
0.3 |
Трансформаторное масло (100%) |
твердые частицы |
2.93 |
9.76 |
|
железа оксид |
1.87 |
6.24 |
||||
|
масляный аэрозоль (масло минеральное) |
2.36 |
7.85 |
||||
|
акролеин |
9.98 |
33.26 |
||||
|
углерода оксид |
399.17 |
1133.06 |
||||
Продолжение таблицы Д.8
|
Марка. модель. типоразмер станка. режим обработки |
Рабочая жидкость |
Выделяющиеся вещества |
|
|
наименование |
количество. 10-3 г/с |
||
|
Электроимпульсный (черновой режим) |
масло индустриальное - 100% |
масло минеральное |
6.94 |
|
углерода оксид |
8.69 |
||
|
бенз/a/пирен |
0.000071 |
||
|
Электроимпульсный (черновой режим) |
масло индустриальное - 50% + керосин (или углеводородное сырье) - 50% |
масло минеральное |
4.47 |
|
керосин |
2.5 |
||
|
углерода оксид |
3.42 |
||
|
бенз/a/пирен |
0.000072 |
||
|
Электроимпульсный (чистовой режим) |
масло индустриальное - 100% |
масло минеральное |
45.83 |
|
углерода оксид |
9.47 |
||
|
бенз/a/пирен |
0.000072 |
||
|
Электроимпульсный (чистовой режим) |
керосин - 100% |
керосин |
9.0 |
|
углерода оксид |
4.0 |
||
|
бенз/a/пирен |
0.000072 |
||
|
Электроэрозионный вырезной станок типа 4732ФЗМ. 4733ПФЗ. 4531 (черновой режим) |
керосин - 100% |
керосин |
9.7 |
|
углерода оксид |
4.2 |
||
|
бенз/a/пирен |
0.00007 |
||
|
Электроэрозионный вырезной станок типа 4531ФЗ. 4532ФЗ (черновой режим) |
керосин - 100% |
керосин |
23.0 |
|
углерода оксид |
10.0 |
||
|
бенз/a/пирен |
0.00008 |
||
|
Электроэрозионный вырезной станок типа 4В611 (черновой режим) |
12-30 % раствор эмульсола |
масло минеральное |
0.6 |
|
углерода оксид |
0.86 |
||
|
бенз/a/пирен |
0.00003 |
||
|
Установка электроискрового легирования Элитрон-22 |
- |
углерода оксид |
0.45 |
|
Установка ионно-плазменная вакуумная камерная ННВ-6.6ИI |
- |
углерода оксид |
0.45 |
|
Подготовка инструмента на установке типа Булат (электрохимическое полирование) |
водный раствор фосфорной. серной кислоты. хромового ангидрида |
хром (VI) |
0.5 |
|
Алмазно-электрохимические станки для заточки инструмента |
натрия нитрат - 100-110 г/л натрия карбонат - 20-30 г/л триэтаноламин - 15-20 г/л |
триэтаноламин |
0.00011 |
Приложение Е
(справочное)
Удельные показатели выделения загрязняющих веществ
при нанесении лакокрасочных материалов
Таблица Е.1
|
Марка |
Доля летучей части (растворителя) fр. % мас. |
Наименование |
Содержание компонента «х» в летучей части ЛКМ. dх. % мас |
|
ШПАТЛЕВКИ |
|||
|
ПФ-002 |
25 |
Сольвент |
100 |
|
НЦ-007 |
35 |
ацетон бутилацетат этилацетат спирт н-бутиловый спирт этиловый толуол |
3 18 9 10 10 50 |
|
НЦ-008 |
70 |
ацетон бутилацетат этилацетат спирт н-бутиловый толуол |
15 30 20 5 30 |
|
НЦ-173 |
96.9 |
бутилацетат этилацетат спирт н-бутиловый спирт этиловый этилцеллозольв толуол |
7 5 4 77 3 4 |
|
ЭП-0010 |
10 |
толуол спирт этиловый |
55.07 44.93 |
|
ХВ-005 |
67 |
ацетон бутилацетат толуол |
25.8 12.1 62.1 |
|
МЧ-0054 |
11 |
спирт н-бутиловый ксилол этиленгликоль этилкарбитол |
40 40 10 10 |
|
ГРУНТОВКИ |
|||
|
АК-070 |
86 |
ацетон спирт н-бутиловый ксилол |
20.04 12.6 67.36 |
|
ГФ-017 |
51 |
ксилол |
100 |
|
ГФ-021 |
45 |
ксилол |
100 |
|
ГФ-0119 |
47 |
ксилол |
100 |
|
ГФ-030 |
24.75 |
уайт-спирит |
100 |
|
ГФ-031 |
46 |
ксилол уайт-спирит сольвент |
28.7 35.65 35.65 |
|
ГФ-032 |
61 |
сольвент |
100 |
|
ГФ-0163 |
32 |
сольвент |
100 |
|
ВЛ-02 |
79 |
спирт н-бутиловый спирт этиловый ксилол ацетон |
28.2 37.6 6 28.2 |
|
ВЛ-023 |
74 |
спирт н-бутиловый спирт этиловый бутилацетат толуол ацетон |
24.06 48.71 3.17 1.28 22.78 |
|
НЦ-173 |
96.9 |
спирт н-бутиловый спирт этиловый бутилацетат этилацетат толуол этилцеллозольв |
4 77.7 6.4 5.2 3.6 3.1 |
|
НЦ-0135 |
63 |
спирт н-бутиловый спирт изобутиловый спирт этиловый бутилацетат этилацетат |
4 11 6 46 10 |
|
НЦ-0135 |
63 |
толуол этилцеллозольв |
5 18 |
|
НЦ-0140 |
80 |
спирт н-бутиловый спирт этиловый бутилацетат этилацетат толуол этилцеллозольв циклогексанон |
15 10 20 15 20 15 5 |
|
НЦ-0205 |
61 |
спирт этиловый бутилацетат этилацетат этиленгликольацетат |
7 53 20 20 |
|
ПФ-002 |
25 |
сольвент |
100 |
|
ПФ-020 |
43 |
ксилол |
100 |
|
ФЛ-03К ФЛ-03Ж |
30 |
уайт-спирит ксилол |
50 50 |
|
ФЛ-086 |
46 |
уайт-спирит ксилол |
50 50 |
|
ФЛ-087 |
47 |
спирт н-бутиловый сольвент |
58.33 41.67 |
|
ХС-010 |
67 |
ацетон бутилацетат толуол |
26 12 62 |
|
ХС-059 |
64 |
ацетон бутилацетат толуол циклогексанон |
27.57 12.17 45.35 14.91 |
|
ХС-068 |
69 |
ацетон бутилацетат толуол циклогексанон |
25.98 12.02 56.37 5.63 |
|
МЛ-0.29 |
40 |
спирт н-бутиловый ксилол |
42.62 57.38 |
|
МЧ-0054 |
11 |
спирт н-бутиловый ксилол этиленгликоль этилкарбитол |
40 40 10 10 |
|
ЭМАЛИ |
|||
|
АС-182 |
47 |
ксилол уайт-спирит сольвент |
85 5 10 |
|
АК-194 |
72 |
бутилацетат спирт н-бутиловый спирт этиловый толуол |
50 20 10 20 |
|
АК-1102 |
80.5 |
ацетон бутилацетат спирт н-бутиловый ксилол |
29.13 29.13 2.91 38.83 |
|
ГФ-92 |
51 |
уайт-спирит ксилол спирт н-бутиловый |
8 90 2 |
|
ГФ-92ГМ |
45 |
ксилол |
100 |
|
ГФ-92ГС |
43 |
сольвент |
100 |
|
ГФ-92ХС |
44 |
сольвент |
100 |
|
ГФ-820 |
50 |
ксилол уайт-спирит |
50 50 |
|
МЛ-12 |
49.5 |
спирт н-бутиловый уайт-спирит этилцеллозольв сольвент |
20.78 20.14 1.4 57.68 |
|
МЛ-152 |
57 |
спирт н-бутиловый спирт изобутиловый уайт-спирит сольвент ксилол бензин |
20.85 9.59 13 14.07 39.76 2.73 |
|
МЛ-158 |
47 |
спирт н-бутиловый уайт-спирит ксилол |
37.03 30.72 32.25 |
|
МЛ-165 |
51 |
спирт н-бутиловый уайт-спирит ксилол |
35.92 0.68 63.4 |
|
МЛ-197 |
49 |
бутилацетат спирт н-бутиловый уайт-спирит этилцеллозольв нефрас |
8.42 41.42 2.01 8.93 39.22 |
|
МЛ-242 |
44 |
спирт н-бутиловый спирт изобутиловый ксилол |
20 20 60 |
|
МЛ-279 |
50 |
спирт н-бутиловый ксилол |
24.74 75.26 |
|
МЛ-283 |
45 |
спирт н-бутиловый ксилол |
19.72 80.28 |
|
МЛ-629 |
44 |
спирт н-бутиловый ксилол |
50 50 |
|
МЛ-1156 |
49 |
спирт н-бутиловый ксилол |
24.58 75.42 |
|
МС-17 |
57 |
ксилол |
100 |
|
МС-160 |
57 |
ксилол |
100 |
|
МС-226 |
50 |
ксилол |
100 |
|
МЧ-123 |
55 |
ксилол |
100 |
|
МЧ-240 |
55 |
спирт н-бутиловый сольвент ксилол |
37.79 22.9 39.31 |
|
НЦ-11 |
74.5 |
бутилацетат этилацетат спирт н-бутиловый спирт этиловый толуол |
25 25 10 15 25 |
|
НЦ-132П |
80 |
ацетон бутилацетат спирт н-бутиловый спирт этиловый этилцеллозольв толуол |
8 8 15 20 8 41 |
|
НЦ-257 |
62 |
ацетон бутилацетат спирт н-бутиловый спирт этиловый этилцеллозольв толуол |
7 10 15 10 8 50 |
|
НЦ-1125 |
60 |
ацетон спирт н-бутиловый спирт этиловый толуол бутилацетат этилцеллозольв |
7 10 15 50 10 8 |
|
ПФ-115 |
45 |
ксилол уайт-спирит |
50 50 |
|
ПФ-133 |
50 |
ксилол уайт-спирит |
50 50 |
|
ПФ-167 |
40 |
уайт-спирит |
100 |
|
ПФ-188 |
44.5 |
бутилцеллозольв сольвент |
8.53 91.47 |
|
ПФ-218ГС |
27.5 |
уайт-спирит |
100 |
|
ПФ-283 |
50 |
уайт-спирит ксилол |
60 40 |
|
ПФ-837 |
53 |
уайт-спирит ксилол |
18.16 81.84 |
|
ПФ-1105 |
39 |
уайт-спирит ксилол |
50 50 |
|
ПФ-1189 |
47 |
ксилол сольвент |
65.7 34.3 |
|
ПФ-1126 |
57 |
сольвент |
100 |
|
ПЭ-220 |
35 |
ацетон толуол ксилол |
89 7 4 |
|
ПЭ-250 |
35 |
ацетон толуол ксилол |
83 14 3 |
|
ПЭ-250М ПЭ-250ПМ |
43 |
ацетон толуол ксилол |
88.4 9.3 2.3 |
|
ПЭ-251 ПЭ-251Б |
25 |
стирол толуол ксилол метилизобутилкетон циклогексанон |
14 5 5 38 38 |
|
ПЭ-247 |
40 |
ацетон толуол ксилол спирт этиловый |
75 15 2.5 7.5 |
|
ПФ-246 ПЭ-265 |
8 |
ацетон бутилацетат стирол |
12.5 62.5 25 |
|
В-ПЭ-1179 |
74 |
бутилцеллозольв этиленгликоль |
98.3 1.7 |
|
ПЭ-276 |
9.5 |
ацетон бутилацетат стирол |
20 60 20 |
|
ЭП-51 |
76.5 |
ацетон спирт н-бутиловый бутилацетат этилацетат толуол |
4 4 33 16 43 |
|
ЭП-140 |
53.5 |
ацетон ксилол толуол этилцеллозольв |
33.7 32.78 4.86 28.66 |
|
ЭП-148 |
35 |
спирт н-бутиловый ксилол толуол этилцеллозольв |
16.15 72.03 3.32 8.5 |
|
ЭП-255 |
36.5 |
ацетон бутилацетат толуол ксилол |
36.44 27.79 8.33 27.44 |
|
ЭП-525 |
29 |
ацетон бутилацетат ксилол |
23.57 45.99 30.44 |
|
ЭП-773 |
38 |
ацетон ксилол этилцелллозольв |
30 40 30 |
|
ЭП-1236 |
59 |
бутилацетат ацетон толуол ксилол |
29.55 31.42 1.78 37.25 |
|
ХВ-16 |
78.5 |
ацетон бутилацетат толуол ксилол |
13.33 30 22.22 34.45 |
|
ХВ-110 |
61.5 |
ацетон сольвент ксилол |
15 50 35 |
|
ХВ-124 |
27 |
ацетон бутилацетат толуол |
26 12 62 |
|
ХВ-518 |
70 |
ацетон бутилацетат сольвент |
28 10 62 |
|
ХВ-785 |
73 |
ацетон бутилацетат толуол |
26 12 62 |
|
ХВ-1120 |
75 |
бутилацетат толуол ксилол |
37.43 60 2.57 |
|
КО-83 |
78 |
ацетон бутилацетат спирт н-бутиловый спирт этиловый этилцеллозольв толуол |
13.17 11.07 9.10 14.10 7.10 45.46 |
|
КО-811 |
64.5 |
бутилацетат спирт н-бутиловый спирт этиловый толуол |
50 20 10 20 |
|
КО-822 |
65 |
ацетон бутилацетат этилацетат спирт н-бутиловый спирт этиловый этилцеллозольв ксилол |
10 10 10 5 15 11 39 |
|
КО-935 |
30 |
толуол |
100 |
|
ХС-119 ХС-119Э |
68.5 |
ксилол ацетон бутилацетат циклогексанон толуол |
10.82 27.26 11.95 14.5 35.47 |
|
ХС-75У |
68.5 |
ацетон бутилацетат толуол |
26.43 12.12 61.45 |
|
ХС-759 |
69 |
ацетон бутилацетат циклогексанон толуол |
27.58 11.96 14.4 46.06 |
|
ФЛ-5233 |
87.5 |
спирт этиловый спирт н-бутиловый бутилацетат |
73.1 18.3 8.6 |
|
ВЛ-515 |
72 |
спирт этиловый толуол этилцеллозольв |
18.4 51.6 30 |
|
ЛАКИ |
|||
|
АК-113 |
93 |
бутилацетат спирт н-бутиловый спирт этиловый толуол |
50.1 19.98 9.94 19.98 |
|
АК-113Ф |
91 |
спирт н-бутиловый ксилол |
20.7 79.3 |
|
БТ-99 |
56 |
уайт-спирит ксилол |
4 96 |
|
БТ-577 |
63 |
уайт-спирит ксилол |
42.6 57.4 |
|
БТ-985 |
60 |
уайт-спирит |
100 |
|
БТ-987 |
60 |
уайт-спирит |
100 |
|
БТ-988 |
60 |
уайт-спирит |
100 |
|
ГФ-92 |
45.5 |
спирт н-бутиловый уайт-спирит ксилол |
2 8 90 |
|
ГФ-95 |
51 |
уайт-спирит ксилол спирт н-бутиловый |
48 46 6 |
|
КФ-965 |
65 |
уайт-спирит |
100 |
|
ЛБС-1 |
45 |
спирт этиловый фенол |
77.8 22.2 |
|
ЛБС-21 |
32 |
спирт этиловый фенол |
64.06 35.94 |
|
МЛ-92 |
47.5 |
спирт н-бутиловый ксилол уайт-спирит спирт изобутиловый |
10 40 40 10 |
|
МЛ-133 |
55 |
спирт н-бутиловый ксилол |
40 60 |
|
МЧ-52 |
38.76 |
спирт н-бутиловый спирт этиловый сольвент формальдегид |
85 2.6 10.4 2 |
|
НЦ-211 |
76 |
спирт н-бутиловый спирт этиловый бутилацетат толуол этилцеллозольв ацетон |
10 15 10 50 8 7 |
|
НЦ-218 |
70 |
спирт н-бутиловый спирт этиловый бутилацетат этилацетат ксилол толуол этилцеллозольв |
9 16 9 16 23.5 23.5 3 |
|
НЦ-221 |
83.1 |
спирт н-бутиловый бутилацетат этилацетат ацетон толуол этилцеллозольв спирт этиловый |
19.98 15.04 9.99 5.05 39.95 3 6.99 |
|
НЦ-222 |
78 |
спирт н-бутиловый бутилацетат этилацетат толуол этилцеллозольв спирт этиловый |
9.49 9.23 15.9 46.54 3.2 15.64 |
|
НЦ-223 |
67 |
спирт н-бутиловый бутилацетат этилацетат ксилол толуол этилцеллозольв |
15 18 5 25 25 12 |
|
НЦ-224 |
75 |
спирт н-бутиловый спирт этиловый бутилацетат этилацетат ксилол растворитель окситерпеновый |
10.67 45.4 13.6 14 13.73 2.6 |
|
НЦ-243 |
74 |
спирт н-бутиловый спирт этиловый этилацетат толуол этилцеллозольв циклогексанон |
20 10 7 50 8 5 |
|
НЦ-2101 |
72 |
спирт н-бутиловый спирт изобутиловый спирт этиловый этилацетат ксилол этилцеллозольв толуол |
14 4 21 14 9 14 24 |
|
НЦ-2105 |
81 |
спирт бутиловый спирт этиловый бутилацетат |
8 12 80 |
|
НЦ-2-95 |
67 |
спирт н-бутиловый спирт этиловый этилацетат |
9 17 17 |
|
НЦ-2-95 |
67 |
бутилацетат толуол ксилол этилцеллозольв |
9 35 10 3 |
|
ПЭ-220 |
35 |
ацетон ксилол толуол |
88.57 4.29 7.14 |
|
ПЭ-232 |
8.9 |
ацетон ксилол толуол |
32.58 11.24 56.18 |
|
ПЭ-246 ПЭ-265 |
8 |
ацетон бутилацетат стирол |
18.75 62.5 18.75 |
|
ПЭ-250М |
43 |
ацетон ксилол толуол |
88.37 2.33 9.3 |
|
ПЭ-251Б |
25 |
стирол ксилол толуол метилизобутилкетон циклогексанон |
16 4 4 38 38 |
|
УР-231 |
70 |
бутилацетат ксилол |
20 80 |
|
УР-249М |
71 |
бутилацетат ксилол циклогексанон этиленгликольацетат |
36.62 22.54 19.72 21.12 |
|
УР-227М |
65 |
ксилол циклогексанон этиленгликольацетат |
7.69 52.31 40 |
|
Бакелитовый лак 180 |
57 |
спирт этиловый фенол |
94.74 5.26 |
|
ПФ-170 |
50 |
уайт-спирит ксилол |
59.56 40.44 |
|
ФЛ-559 |
60 |
спирт н-бутиловый толуол ксилол этиленгликоль |
3.98 30.62 9.71 55.69 |
|
ФЛ-582 |
65 |
уайт-спирит ксилол |
69.9 30.1 |
|
ХВ-784 |
84 |
ацетон бутилацетат ксилол |
21.74 13.02 65.24 |
|
ЭП-730 |
70 |
ацетон ксилол этилцеллозольв |
30 40 30 |
|
РАСТВОРИТЕЛИ |
|||
|
Р-4 |
100 |
ацетон бутилацетат толуол |
26 12 62 |
|
Р-4А |
100 |
ацетон толуол ксилол |
15 70 15 |
|
Р-5 Р-5А |
100 |
ацетон бутилацетат ксилол |
30 30 40 |
|
Р-6 |
100 |
бутилацетат толуол спирт н-бутиловый спирт этиловый |
15 40 15 30 |
|
Р-7 |
100 |
спирт этиловый циклогексанон |
50 50 |
|
Р-10 |
100 |
ацетон ксилол |
15 85 |
|
Р-12 |
100 |
бутилацетат толуол ксилол |
30 60 10 |
|
Р-14 |
100 |
толуол циклогексанон |
50 50 |
|
Р-24 |
100 |
ацетон ксилол сольвент |
15 35 50 |
|
Р-30. Р-40 |
100 |
толуол этилцеллозольв |
50 50 |
|
Р-60 |
100 |
спирт этиловый этилцеллозольв |
70 30 |
|
Р-189 |
100 |
бутилацетат ксилол этиленгликольацетат метилэтилкетон |
13 13 37 37 |
|
Р-197 |
100 |
ксилол растворитель АР скипидар |
27 70 3 |
|
Р-198 |
100 |
циклогексанон этилцеллозольв |
50 50 |
|
Р-119Э |
100 |
ксилол спирт н-бутиловый циклогексанон этилцеллозольв |
40 10 25 25 |
|
Р-219 |
100 |
ацетон толуол циклогексанон |
33 33 34 |
|
Р-1101 |
100 |
толуол сольвент этиленгликольацетат |
25 55 20 |
|
Р-1166 |
100 |
циклогексанон этилцеллозольв этилацетат ксилол |
15 15 20 50 |
|
Р-1176 |
100 |
циклогексанон метилэтилкетон |
50 50 |
|
Р-2106 |
100 |
циклогексанон сольвент |
30 70 |
|
Р-2106М |
100 |
циклогексанон сольвент нитропропан |
30 50 20 |
|
Р-3160 |
100 |
спирт н-бутиловый спирт этиловый |
60 40 |
|
РЛ-176 |
100 |
циклогексанон сольвент |
50 50 |
|
РЛ-176М |
100 |
циклогексанон сольвент нитропропан |
50 40 10 |
|
РЛ-251 м.А |
100 |
ацетон циклогексанон |
5 95 |
|
РЛ-251 м.Б |
100 |
циклогексанон МИБК |
60 40 |
|
РЛ-277 |
100 |
циклогексанон метилэтилкетон |
50 50 |
|
Рл-278 |
100 |
толуол этилцеллозольв ксилол спирт н-бутиловый спирт этиловый |
25 10 30 20 15 |
|
РЛ-298 |
100 |
этилцеллозольв ксилол |
30 70 |
|
РЛ-541 |
100 |
ацетон толуол этилцеллозольв спирт бутиловый спирт этиловый |
4.2 70 4.8 9 6 |
|
РЛ-541 |
100 |
бутилацетат |
6 |
|
№ 645 |
100 |
ацетон толуол спирт н-бутиловый спирт этиловый бутилацетат этилацетат |
3 50 10 10 18 9 |
|
№ 646 |
100 |
ацетон спирт н-бутиловый спирт этиловый бутилацетат этилцеллозольв толуол |
7 15 10 10 8 50 |
|
№ 647 |
100 |
спирт н-бутиловый бутилацетат этилцеллозольв толуол |
7.7 29.8 21.2 41.3 |
|
№ 648 |
100 |
спирт н-бутиловый спирт этиловый бутилацетат толуол |
20 10 50 20 |
|
№ 649 |
100 |
спирт н-бутиловый этилцеллозольв ксилол |
20 30 50 |
|
№ 650 |
100 |
спирт н-бутиловый этилцеллозольв ксилол |
30 20 50 |
|
РМЛ-218 |
100 |
спирт н-бутиловый спирт этиловый бутилацетат этилацетат этилцеллозольв |
9 16 9 16 3 |
|
РМЛ-218 |
100 |
толуол ксилол |
23.5 23.5 |
|
РМЛ |
100 |
спирт н-бутиловый спирт этиловый этилцеллозольв толуол |
10 64 16 10 |
|
РМЛ-315 |
100 |
спирт н-бутиловый бутилацетат этилцеллозольв ксилол толуол |
15 18 17 25 25 |
|
РДВ |
100 |
ацетон спирт н-бутиловый спирт этиловый бутилацетат этилацетат толуол |
3 10 10 18 9 50 |
|
РКБ-1 |
100 |
спирт н-бутиловый ксилол |
50 50 |
|
РКБ-2 |
100 |
спирт н-бутиловый ксилол |
95 5 |
|
Р-83 |
100 |
этилцеллозольв растворитель АР лактон С12 |
40 50 10 |
|
Р-119 |
100 |
ацетон толуол нитропропан |
30 35 35 |
|
РВЛ |
100 |
этилцеллозольв хлорбензол |
50 50 |
|
РФГ |
100 |
спирт н-бутиловый спирт этиловый |
75 25 |
|
РС-2 |
100 |
ксилол уайт-спирит |
30 70 |
|
РП |
100 |
ацетон ксилол |
25 75 |
|
М |
100 |
спирт н-бутиловый бутилацетат спирт этиловый этилацетат |
5 30 60 5 |
|
АМР-3 |
100 |
спирт н-бутиловый бутилацетат спирт этиловый толуол |
22 25 23 30 |
|
ЛКР |
100 |
бутилацетат спирт этиловый этилацетат ацетон эфирный |
5 60 25 10 |
|
Р-251Б |
100 |
метилизобутилкетон циклогексанон |
40 60 |
|
РАЗБАВИТЕЛИ ДЛЯ ЭЛЕКТРООКРАСКИ |
|||
|
РЭ-1В |
100 |
сольвент спирт н-бутиловый спирт диацетоновый |
70 20 10 |
|
РЭ-2В |
100 |
сольвент бутилацетат этилцеллозольв |
60 20 20 |
|
РЭ-3В |
100 |
сольвент спирт н-бутиловый этилцеллозольв |
50 30 20 |
|
РЭ-4В |
100 |
сольвент этилцеллозольв |
30 70 |
|
РЭ-5В |
100 |
спирт н-бутиловый спирт диацетоновый этилцеллозольв ксилол |
10 25 25 40 |
|
Р-6В |
100 |
сольвент спирт диацетоновый ксилол |
50 15 35 |
|
Р-7В |
100 |
спирт диацетоновый бутилацетат ксилол циклогексанон |
10 25 60 5 |
|
РЭ-8В |
100 |
спирт н-бутиловый ксилол |
75 25 |
|
РЭ-9В |
100 |
сольвент бутилацетат этилцеллозольв |
50 30 20 |
|
РЭ-10В |
100 |
сольвент спирт н-бутиловый этилцеллозольв |
40 40 20 |
|
РЭ-11В |
100 |
этилцеллозольв ксилол циклогексанон этилацетат |
30 40 10 20 |
|
РЭ-12В |
100 |
сольвент спирт диацетоновый этилцеллозольв |
30 30 40 |
|
РЭС-5107 |
100 |
бутилацетат ксилол толуол |
17 17 66 |
|
РП |
100 |
ацетон ксилол |
25 75 |
|
ПРОЧЕЕ |
|||
|
Разравнивающая жидкость РМЕ |
94 |
спирт н-бутиловый спирт этиловый бутилацетат этилацетат растворитель окситерпеновый |
4 57 16 21 2 |
|
Распределительная жидкость НЦ-313 |
96.9 |
спирт н-бутиловый спирт этиловый бутилацетат этилацетат толуол этилцеллозольв |
2 79 7 5 4 3 |
|
Нитрополитура НЦ-314 |
86 |
спирт этиловый бутилацетат толуол этилцеллозольв |
65 9 10 16 |
|
Полировочная N18 |
97 |
спирт н-бутиловый спирт этиловый бутилацетат этилацетат бензин «калоша» |
5 71 1 2 21 |
|
Ускоритель N25 |
90 |
толуол |
100 |
|
Ускоритель N30 |
90 |
стирол |
100 |
|
Паста полировочная |
15 |
уайт-спирит |
100 |
Выделение загрязняющих веществ при нанесении лакокрасочных
покрытий
|
Способ окраски |
Доля аэрозоля [1] при окраске. dа (% мас) |
Пары растворителя (% мас. от общего содержания растворителя в краске) |
|
|
при окраске. d¢р |
при сушке. d¢¢р |
||
|
Пневматический |
30 |
25 |
75 |
|
Горячее распыление |
20 |
22 |
78 |
|
Пневмоэлектростатический |
3.5 |
20 |
80 |
|
Безвоздушный |
2.5 |
23 |
77 |
|
Гидроэлектростатический |
1 |
25 |
75 |
|
Электростатический |
0.3 |
50 |
50 |
|
Струйный облив |
- |
35 |
65 |
|
Окунание (пропитка) |
- |
28 |
72 |
|
Кистью. валиком |
- |
28 |
72 |
|
Электроосаждение |
- |
10 |
90 |
|
Покрытие лаком в лаконаливных машинах: |
|||
|
- металлических изделий |
- |
60 |
40 |
|
- деревянных изделий |
- |
80 |
20 |
Приложение Ж
(справочное)
Удельные показатели выделения загрязняющих веществ
от передвижных источников
Удельные выбросы загрязняющих веществ легковыми автомобилями при хранении на закрытых стоянках
Вид выбросов |
Обозначение выбросов |
Загрязняющее вещество |
||
СО |
СН |
NO2 |
||
|
Удельный выброс при прогреве ДВС. г/мин |
|
5.0 |
0.7 |
0.05 |
|
Удельный выброс при работе ДВС на холостом ходу. г/мин |
|
4.5 |
0.4 |
0.05 |
|
Пробеговый выброс при движении со скоростью 10-20 км/час. т/км |
|
17.0 |
1.7 |
0.4 |
|
Пробеговый выброс при сжигании по пандусу. г/км: спуск подъем |
4.5 20.0 |
0.4 1.5 |
0.05 3.0 |
|
Примечание: Для газобаллонных автомобилей выбросы СО и СН должны умножаться на коэффициенты 0.51 и 0.59 соответственно (сжатый газ).
Удельные выбросы загрязняющих веществ легковыми автомобилями при хранении на открытых стоянках
Вид выбросов |
Обозначение выбросов |
Загрязняющее вещество |
|||||||
СО |
СН |
NO2 |
SO2 |
||||||
|
Теплый период |
холодн период |
теплый период |
холодн период |
теплый период |
холодн период |
теплый период |
Холодн период |
||
|
Удельный выброс при прогреве ДВС, г/мин |
|
5.0 |
9.1 |
0.4 |
1.0 |
0.05 |
0.1 |
0.012 |
0.015/ 0.13 |
|
Удельный выброс при работе ДВС на холостом ходу, г/мин |
|
4.5 |
4.5 |
0.4 |
0.4 |
0.05 |
0.05 |
0.012 |
|
|
Пробеговый выброс при движении со скоростью 10-20 км/час, т/км |
|
17.0 |
21.3 |
1.7 |
2.5 |
0.4 |
0.3 |
0.07 |
0.09 |
Примечание: 1 Для газобаллонных автомобилей выбросы SO2, СО и СН должны умножаться на коэффициенты 0.9, 0.51 и 0.59 соответственно (сжатый газ). 2 В переходный период выбросы СО и СН должны умножаться на коэффициент 0.7, а SO2 на 0.9 от значений холодного периода. Выбросы NO2 равны выбросам в холодный период. 3 Для холодного периода года в числителе приведены данные для автомобилей. хранящихся на открытых площадках без средств подогрева, в знаменателе – при наличии средств подогрева.
Таблица Ж.3
Пробеговые выбросы загрязняющих веществ грузовыми автомобилями
Грузоподъемность. кг |
Тип двигателя |
Загрязняющее вещество |
|||||||||
СО |
СН |
NO2 |
С |
SO2 |
|||||||
|
Периоды года |
|||||||||||
|
тепл |
хол |
тепл |
хол |
тепл |
хол |
тепл |
хол |
тепл |
хол |
||
|
q£1000 |
карбюраторный |
19.6 |
24.3 |
3.5 |
4.2 |
0.4 |
0.3 |
- |
- |
0.08 |
0.1 |
|
1000<q£3000 |
карбюраторный |
27.6 |
34.4 |
4.9 |
6.0 |
0.6 |
0.5 |
- |
- |
0.1 |
0.13 |
|
дизельный |
3.2 |
3.9 |
0.6 |
0.7 |
2.5 |
2.3 |
0.2 |
0.3 |
0.2 |
0.35 |
|
|
3000<q£6000 |
карбюраторный |
47.4 |
59.3 |
8.5 |
10.3 |
1.0 |
0.8 |
- |
- |
0.18 |
0.22 |
|
дизельный |
4.1 |
5.0 |
0.7 |
0.9 |
3.0 |
3.4 |
0.2 |
0.3 |
0.45 |
0.56 |
|
|
q>6000 |
карбюраторный |
55.3 |
68.8 |
9.9 |
11.9 |
1.2 |
0.9 |
- |
- |
0.24 |
0.28 |
|
дизельный |
5.1 |
6.2 |
3.9 |
1.1 |
3.5 |
2.7 |
0.2 |
0.3 |
0.68 |
0.85 |
|
|
Автопоезда q>10000 |
карбюраторный |
79.0 |
98.8 |
10.2 |
12.4 |
1.8 |
1.4 |
- |
- |
0.28 |
0.35 |
|
дизельный |
7.5 |
9.3 |
1.1 |
1.3 |
4.5 |
3.5 |
0.3 |
0.4 |
0.78 |
0.97 |
|
Примечание: 1 Для газобаллонных автомобилей выбросы SO2, СО и СН должны умножаться на коэффициенты 0.9, 0.51 и 0.59 соответственно (сжатый газ). 2 В переходный период выбросы SO2, СО и СН и С должны умножаться на коэффициент 0.9 от значений холодного периода. Выбросы NO2 равны выбросам в холодный период.
Таблица Ж.4
Удельные выбросы загрязняющих веществ грузовыми автомобилями в процессе прогрева двигателя
Грузоподъемность. кг |
Тип двигателя |
Загрязняющее вещество |
||||||||||
СО |
СН |
NO2 |
С |
SO2 |
||||||||
|
Периоды года |
||||||||||||
|
тепл |
хол |
тепл |
хол |
тепл |
хол |
тепл |
хол |
тепл |
хол |
|||
|
q£1000 |
карбюратный |
4.5 |
9.1/ 6.2 |
0.4 |
1.0/ 0.65 |
0.05 |
0.1/ 0.05 |
- |
- |
0.012 |
0.015/0.013 |
|
|
1000<q£3000 |
карбюратный |
8.1 |
21.8/14.2 |
1.6 |
3.6/ 2.4 |
0.1 |
0.2/ 0.1 |
- |
- |
0.016 |
0.020/0.018 |
|
|
дизельный |
1.54 |
2.36/1.02 |
0.2 |
0.5/ 0.32 |
0.45 |
0.65/ 0.45 |
0.01 |
0.08/ 0.05 |
0.035 |
0.043/0.039 |
||
|
3000<q£6000 |
карбюратный |
18.1 |
44.5/25.1 |
2.9 |
8.7/ 5.43 |
0.2 |
0.3/ 0.2 |
- |
- |
0.029 |
0.036/0.032 |
|
|
дизельный |
2.8 |
4.37/3.6 |
0.3 |
0.8/ 0.54 |
0.62 |
0.84/ 0.02 |
0.01 |
0.21/ 0.1 |
0.060 |
0.074/0.067 |
||
|
q>6000 |
карбюратный |
23.4 |
57.2/33.4 |
3.3 |
9.1/ 6.3 |
0.2 |
0.3/ 0.2 |
- |
- |
0.035 |
0.043/0.039 |
|
|
дизельный |
2.9 |
8.18/5.3 |
0.4 |
1.1/ 0.7 |
0.1 |
2.0/ 1.0 |
0.04 |
0.35/ 0.18 |
0.100 |
0.123/0.110 |
||
|
Автопоезда q>10000 |
карбюратный |
18.1 |
44.5/25.1 |
2.9 |
8.7/ 54 |
0.2 |
0.3/ 0.2 |
- |
- |
0.029 |
0.036/0.032 |
|
|
дизельный |
2.3 |
8.18/5.3 |
0.4 |
1.1/ 0.7 |
1.0 |
2.0/ 1.0 |
0.04 |
0.35/ 0.18 |
0.100 |
0.123/0.110 |
||
Примечание: 1 Для газобаллонных автомобилей выбросы SO2, СО и СН должны умножаться на коэффициенты 0.9, 0.51 и 0.59 соответственно (сжатый газ). 2 В переходный период выбросы SO2, СО и СН и С должны умножаться на коэффициент 0.9 от значений холодного периода. Выбросы NO2 равны выбросам в холодный период. 3 Для холодного периода года в числителе приведены данные для автомобилей, хранящихся на открытых площадках без средств подогрева, в знаменателе – при наличии средств подогрева.
Таблица Ж.5
Пробеговые выбросы загрязняющих веществ автобусами
|
Класс автобуса |
Тип автобуса |
Пробеговый выброс загрязняющих веществ. г/км |
|||||||||
|
СО |
СН |
NO2 |
С |
SO2 |
|||||||
|
периоды года |
|||||||||||
|
тепл |
хол |
тепл |
хол |
тепл |
хол |
тепл |
хол |
тепл |
Хол |
||
|
Особо малый (РАФ. УАЗ. Рыса) |
карбюратор |
19.5 |
24.3 |
3.5 |
4.2 |
0.4 |
0.3 |
- |
- |
0.07 |
0.09 |
|
Малый (КавЗ. ПАЗ) |
карбюратор |
27.6 |
34.4 |
4.9 |
6.0 |
0.6 |
0.5 |
- |
- |
0.11 |
0.14 |
|
Средний (ЛАЗ) |
карбюратор |
47.4 |
59.3 |
8.5 |
10.3 |
1.0 |
0.8 |
- |
- |
0.21 |
0.26 |
|
большой (ЛАЗ. ЛиАЗ. Икарус-250) |
карбюратор |
55.3 |
68.6 |
9.9 |
11.9 |
1.2 |
0.9 |
- |
- |
0.26 |
0.33 |
|
дизельный |
5.1 |
6.2 |
0.9 |
1.1 |
3.5 |
2.7 |
0.2 |
0.3 |
0.68 |
0.85 |
|
|
Особо большой (Икарус-280) |
дизельный |
7.5 |
9.3 |
1.1 |
1.3 |
4.5 |
3.5 |
0.3 |
0.4 |
0.78 |
0.97 |
Примечание: 1 Для газобаллонных автобусов. работающих на сжатом газе. пробеговые выбросы SO2. СО. СН. должны умножаться на коэффициенты 0.9. 0.51 и 0.59 соответственно (сжатый газ). 2 В переходный период значения выбросов SO2. СО. СН и С должны умножаться на коэффициент 0.9 от значений холодного периода. Выбросы NO2 равны выбросам в холодный период.
Таблица Ж.6
|
Класс автобуса |
Тип автобуса |
Удельный выброс загрязняющих веществ. г/мин |
|||||||||
|
СО |
СН |
NO2 |
С |
SO2 |
|||||||
|
периоды года |
|||||||||||
|
тепл |
холо |
тепл |
хол |
тепл |
хол |
тепл |
хол |
тепл |
Хол |
||
|
Особо малый (РАФ. УАЗ. Рыса) |
карбюратор |
4.5 |
9.1/ 6.2 |
0.4 |
1.0/ 0.65 |
0.05 |
0.1/ 0.05 |
- |
- |
0.012 |
0.015/0.013 |
|
Малый (КавЗ. ПАЗ) |
карбюратор |
8.1 |
21.8/ 14.2 |
1.6 |
3.6/ 2.4 |
0.1 |
0.2/ 0.1 |
- |
- |
0.016 |
0.020/0.018 |
|
Средний (ЛАЗ) |
карбюратор |
18.1 |
44.5/ 26.1 |
1.9 |
8.7/ 5.4 |
0.2 |
0.3/ 0.2 |
- |
- |
0.029 |
0.035/0.082 |
|
большой (ЛАЗ. ЛиАЗ) |
карбюратор |
23.4 |
57.2/ 33.8 |
3.3 |
9.1/ 6.3 |
0.2 |
0.3/ 0.2 |
- |
- |
0.035 |
0.043/0.039 |
|
дизельный |
2.9 |
8.18/ 5.3 |
0.4 |
1.1/ 0.7 |
1.0 |
2.0/ 1.0 |
0.04 |
0.35/ 0.16 |
0.10 |
0.123/0.110 |
|
|
Икарус-250 |
дизельный |
4.6 |
8.9/ 6.4 |
0.5 |
1.3/ 0.8 |
0.61 |
1.23/ 0.61 |
0.03 |
0.1/ 0.08 |
0.10 |
0.123/0.110 |
|
Особо большой (Икарус-280) |
дизельный |
4.6 |
8.9/ 6.4 |
0.5 |
1.3/ 0.8 |
0.61 |
1.35/ 0.61 |
0.03 |
0.1/ 0.08 |
0.10 |
0.123/0.110 |
Примечание: 1 Для газобаллонных автобусов. работающих на сжатом газе. удельные выбросы SO2. СО. СН. должны умножаться на коэффициенты 0.9. 0.51 и 0.59 соответственно (сжатый газ). 2 Для холодного периода года в числителе приводим данные для автобусов хранящихся на открытых площадках без средств подогрева. в знаменателе при наличии средств подогрева. 3 В переходный период значения выбросов SO2. СО. СН и С должны умножаться на коэффициент 0.9 от значений холодного периода. Выбросы NO2 равны выбросам в холодный период.
Удельные выбросы загрязняющих веществ при работе
двигателя на холостом ходу
|
Категория автомобиля |
Тип ДВС |
У дельный выброс ЗВ. г/мин |
||||
|
СО |
СН |
NO2 |
С |
SO2 |
||
|
Грузовые автомобили грузоподъемностью: |
||||||
|
до 1000 кг |
карбюраторный |
4.5 |
0.4 |
0.05 |
- |
0.012 |
|
от 1000 до 3000 кг |
карбюраторный |
8.1 |
1.6 |
0.1 |
- |
0.016 |
|
дизельный |
1.54 |
0.2 |
0.45 |
0.01 |
0.035 |
|
|
от 3000 до 6000 кг |
карбюраторный |
18.1 |
2.9 |
0.2 |
- |
0.029 |
|
дизельный |
2.8 |
0.3 |
0.62 |
0.03 |
0.060 |
|
|
свыше 6000 кг |
карбюраторный |
23.4 |
3.3 |
0.2 |
- |
0.035 |
|
дизельный |
2.9 |
0.3 |
1.0 |
0.04 |
0.100 |
|
|
автопоезд |
карбюраторный |
16.1 |
2.9 |
0.2 |
- |
0.029 |
|
дизельный |
2.9 |
0.3 |
1.0 |
0.04 |
0.100 |
|
|
Автобусы (класс автобуса): |
||||||
|
особо малый |
карбюраторный |
4.5 |
0.4 |
0.05 |
- |
- |
|
малый |
карбюраторный |
8.1 |
1.6 |
0.1 |
- |
0.016 |
|
средний |
карбюраторный |
18.1 |
2.9 |
0.2 |
- |
0.029 |
|
большой (ЛАЗ. ЛиАЗ) |
карбюраторный |
23.4 |
3.3 |
0.2 |
- |
0.035 |
|
дизельный |
2.9 |
0.4 |
1.0 |
0.04 |
0.100 |
|
|
большой (Икарус-250) |
дизельный |
4.6 |
0.5 |
0.61 |
0.03 |
0.100 |
|
особо большой (Икарус-280) |
дизельный |
4.6 |
0.5 |
0.61 |
0.03 |
0.100 |
Примечание: 1 Для газобаллонных автобусов. работающих на сжатом газе. удельные выбросы SO2. СО. СН. должны умножаться на коэффициенты 0.9. 0.51 и 0.59 соответственно (сжатый газ).
Значения коэффициентов. учитывающих снижение выброса СО. СН и С при контроле содержания загрязняющих веществ в отработанных газах автомобилей с бензиновыми и дизельными двигателями
|
Вид контроля |
Значение коэффициента Ki |
||||||
|
СО |
С |
СН |
SO2 |
||||
|
бензиновые |
дизельные |
дизельные |
бензиновые |
дизельные |
бензиновые |
дизельные |
|
|
Контроль при ТО-2 |
0.88 |
0.83 |
0.87 |
0.86 |
0.79 |
0.87 |
0.95 |
|
Контроль при выпуске на линию |
0.72 |
- |
- |
0.7 |
- |
0.79 |
- |
|
Температура воздуха. оС |
Выше 5 |
от 5 до -5 |
от -5 до -10 |
от -10 до -15 |
от -15 до -20 |
от -20 до -25 |
ниже-25 |
|
Время прогрева. мин |
2 |
6 |
12 |
20 |
28 |
36 |
45 |
Примечание: 1 При хранении автомобилей в помещении принимается равным 0.5 мин. 2 Для маршрутных автобусов во время отстоя на открытых стоянках без средств подогрева при температуре ниже наружного воздуха ниже -5 оС проводится периодический прогрев двигателя. В этом случае при выезде со стоянки 12 мин. 3 При наличии средств подогрева при температуре ниже -5 оС =6 мин. 4 В неучтенных ситуациях может приниматься по фактическим замерам.
Таблица Ж.10
Удельный расход топлива автомобилем
|
Категория автомобиля |
Удельный расход топлива |
||||||
|
|
|
||||||
|
периоды года |
|||||||
|
теплый |
переходный |
холодный |
теплый |
переходный |
холодный |
||
|
Легковые автомобили |
0.023 |
0.025 |
0.028 |
0.131 |
0.140 |
0.164 |
|
|
Грузовые автомобили грузоподъемностью : |
|||||||
|
до 1000 кг |
0.023 |
0.025 |
0.028 |
0.152 |
0.171 |
0.190 |
|
|
от 1000 до 3000 кг |
0.047 |
0.052 |
0.058 |
0.199 |
0.224 |
0.249 |
|
|
от 3000 до 6000 кг |
0.063 |
0.070 |
0.078 |
0.290 |
0.327 |
0.364 |
|
|
свыше 6000 кг |
0.063 |
0.070 |
0.078 |
0.342 |
0.385 |
0.428 |
|
|
Автопоезд |
0.063 |
0.070 |
0.078 |
0.364 |
0.410 |
0.456 |
|
|
Автобусы (класс автобуса) : |
|||||||
|
особо малый |
0.023 |
0.025 |
0.028 |
0.136 |
0.153 |
0.171 |
|
|
малый |
0.054 |
0.06 |
0.069 |
0.222 |
0.250 |
0.278 |
|
|
средний |
0.063 |
0.070 |
0.078 |
0.350 |
0.394 |
0.439 |
|
|
большой |
0.063 |
0.070 |
0.078 |
0.390 |
0.439 |
0.489 |
|
Примечание: Расход топлива равен в теплый период года для всех периодов года.
Таблица Ж.11
Удельные показатели выделения серной кислоты
и щелочи в процессе приготовления электролита
и зарядки аккумуляторных батарей (на единицу
массы электролита, г/кг; на единицу емкости
аккумуляторов, г/ч на А.ч.)
|
Операция технологического процесса |
Применяемый электролит |
Температура, оС |
Выделяемое загрязняющее вещество |
||
|
Наименование |
Удельное количество |
||||
|
мг/кг |
мг/ч на А.ч. |
||||
|
Приготовление кислотного электролита |
Серная кислота |
80 |
Серная кислота |
8 |
- |
|
Зарядка свинцовых (кислотных) аккумуляторных батарей |
Серная кислота |
80 |
Серная кислота |
2500 |
1 |
|
Зарядка железоникелевых (щелочных) аккумуляторов |
Щелочь |
20 |
Щелочь (гидроокись натрия) |
1900 |
0.8 |
* Ме (оксид Ме) - металл (и его оксид), с которым производится соответствующая технологическая операция
[1] Нормировать по взвешенным веществам
 Download